 TIGERFASTENERS
평행 핀 표준에는 구멍이 없습니다
3 mm 평행 핀으로 설계하던 사람이 구멍 공차를 찾다가 찾지 못했습니다. 가장 많은 추천을 받은 답은 H7이었고 좋은 조언입니다. 이 글이 존재하는 이유는 그가 그 아래에 단 답글입니다. 끼워맞춤 표를 찾아봤지만 m6 끼워맞춤이 들어 있는 표는 거의 없었다는 것입니다. 그에게 빠진 것은 표가 아니었습니다. 핀 표준에 들어 있지 않은 것을 찾고 있었던 것입니다.
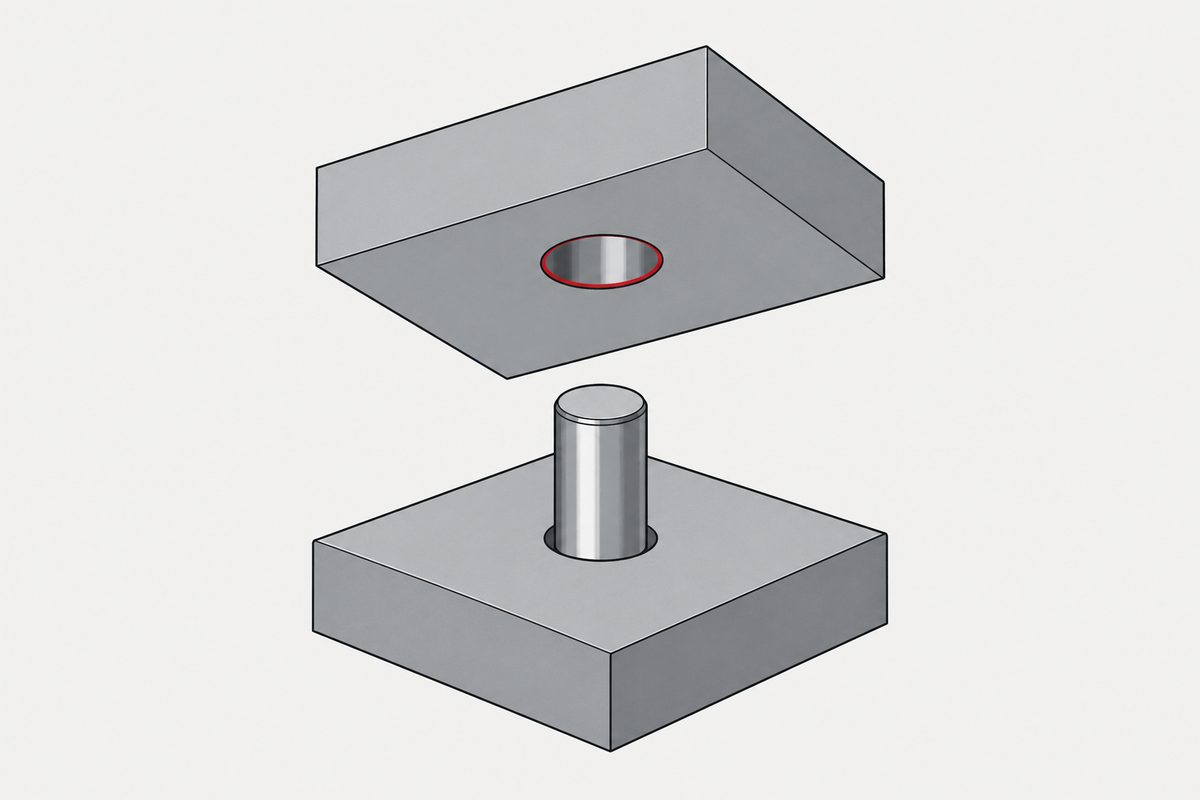
두 평행 핀 표준에 실제로 들어 있는 것
속이 찬 평행 핀은 핀의 경화 여부에 따라 두 국제 표준으로 나뉩니다. 둘 다 짧은 문서입니다. 지름에 관해 두 표준이 말하는 내용은 다음이 전부입니다.
| ISO 8734, 경화 | ISO 2338, 비경화 | |
|---|---|---|
| 지름 공차 등급 | m6, 오직 m6 | m6 또는 h8 중 선택 |
| 호칭 예 | 평행 핀 ISO 8734 – 6 × 30 – A – St | 평행 핀 ISO 2338 – 6 m6 × 30 – St |
| 표면 거칠기 | Ra ≤ 0.8 µm | m6에서 Ra ≤ 0,8, h8에서 Ra ≤ 1.6 |
| 종류 | A 전체 경화, B 표면 경화, C1 마르텐사이트계 스테인리스강 | 강, 또는 오스테나이트계 스테인리스강 |
호칭 행은 다시 볼 만합니다. 두 표준이 이를 다르게 다루는 방식에서 알 수 있는 것이 있기 때문입니다. ISO 2338은 공차 등급이 두 가지라서 골라야 하므로 호칭에 공차 등급을 넣습니다. ISO 8734는 하나뿐이므로 아예 넣지 않습니다. 경화 평행 핀을 주문하면 지름 등급은 채울 수 있는 항목이 아닙니다. 조인트에 맞든 맞지 않든 m6로 들어옵니다.
한 번도 나오지 않는 단어
두 미리보기 문서에서 설계자가 찾아볼 만한 단어를 검색했습니다. hole: 0. bore: 0. fit: 0. reamer: 0. H7: 0. assembly: 0. press: 0. 두 표준 모두 핀이 들어가는 상대 부품을 언급하지 않습니다.
미리보기가 빠뜨린 것이 아닙니다. 두 표준 모두 짧습니다. ISO 8734는 4쪽, ISO 2338은 3쪽 분량으로 가격이 매겨져 있고, 미리보기에는 치수 표, 요구 사항 표, 호칭 조항이 들어 있어 문서의 대부분을 차지합니다. 이 표준들이 규정하는 것은 제조된 부품입니다. 지름, 모따기, 길이, 경도, 표면 거칠기, 그리고 납품 합격 판정을 위한 샘플링 계획이며, 샘플링은 ISO 3269로 넘깁니다. 모두 상자 안에 든 물건을 설명하는 내용입니다.
스레드의 질문을 이 목록과 비교해 보십시오. 핀을 규정하는 문서로는 그 질문에 하나도 답할 수 없습니다. 끼워맞춤은 두 부품의 속성인데 표준은 그중 하나만 다루기 때문입니다.
바로 옆 표준은 구멍을 알려 줍니다
여기서 이 공백은 단순히 불편한 것이 아니라 흥미로워집니다. 옆면에 이음매가 있는 속이 빈 스프링 핀은 ISO 8752가 다루며, 이 표준은 설치에 한 조항을 할애합니다. 구멍은 핀의 호칭 지름과 같아야 하고 공차 등급은 H12라고 합니다. 한 문장이면 되고, 표도 계산도 없이 설계가 끝납니다.
같은 제품군, 같은 위원회인데 정반대로 다룹니다. 부주의 때문이 아닙니다. 스프링 핀은 지름이 크게 만들어져 들어가면서 오므라들어 스스로 죔새를 만듭니다. 따라서 구멍이 설계 결정을 떠안지 않으므로 표준이 구멍을 지정할 수 있습니다. 속이 찬 평행 핀에는 그런 메커니즘이 없습니다. 죔새는 연삭한 두 면의 차이일 뿐이며, 표준은 조인트의 용도를 모르고는 그 값을 지정할 수 없습니다. 스프링 핀 표준이 이 자유를 어떻게 쓰는지, 구멍 공차 하한에서도 슬롯이 아직 열려 있다는 조항까지 포함한 내용은 그 핀들 중 정격 전단 하중이 있는 것은 하나뿐입니다에 있습니다.
그렇다면 H7은 어디서 왔고 범위는 얼마나 넓습니까
H7은 실제 관행이며 이를 권하는 사람들이 짐작으로 말하는 것은 아닙니다. 스레드에서 제시된 이유는 공구였습니다. 일반적인 가공 공장에는 다른 어떤 것보다 H7 리머가 훨씬 많으므로, H7에 맞게 고른 핀 등급은 어디서나 조립할 수 있는 핀 등급이라는 것입니다. 애초에 왜 구멍이 이 조합의 고정된 쪽인지는 끼워맞춤이 구멍 기준식인 이유를 참고하십시오.
알아 둘 만한 것은 이 관행이 남기는 여유의 크기입니다. ISO 286-2는 기본 공차 등급을 표로 제시하며, 평행 핀을 주로 쓰는 치수에서는 작은 숫자가 큰 결과를 낳습니다.
| 호칭 치수 구간 | IT6, 핀의 등급 | IT7, 구멍의 등급 | 합산 폭 |
|---|---|---|---|
| 3 mm 이하 | 6 µm | 10 µm | 16 µm |
| 3 mm 초과 6 mm 이하 | 8 µm | 12 µm | 20 µm |
| 6 mm 초과 10 mm 이하 | 9 µm | 15 µm | 24 µm |
질문자가 쓰던 3 mm 핀에서는 두 공차 구간을 합하면 16 µm의 불확실성이 생깁니다. 사람들은 이 끼워맞춤을 마치 결과가 두 가지뿐인 것처럼 억지 끼워맞춤이나 헐거운 끼워맞춤으로 부릅니다. 특정 부품 한 쌍이 이 범위 안 어디에 떨어지는지는 두 표준 어느 쪽도 관리하겠다고 하지 않습니다. 공차 구간이 겹치는 끼워맞춤은 어느 쪽으로든 나올 수 있으며, 그것이 바로 절충이 아닌 중간 끼워맞춤입니다. 8 mm에서 ISO 286-2의 치수 허용차로 계산한 예는 같은 글에 있습니다.
끼워맞춤 체계가 다루지 않는 것이 하나 더 있습니다. ISO 286-1은 적용 범위에서 두 크기 형체 사이의 끼워맞춤 용어를 방향과 위치의 제약 없이 정의한다고 밝힙니다. 따라서 구멍 공차를 정한 뒤에도 표준은 구멍이 어디에 있는지 아무것도 말하지 않았고, 위치야말로 평행 핀을 쓰는 목적 전부입니다. 문제의 그 절반은 나사로는 위치를 잡을 수 없으며 대신 무엇을 쓰는가에서 다룹니다.
빠진 또 하나의 양은 힘입니다
두 번째 스레드는 1/4인치 강철 핀을 알루미늄 부품에 넣는 경우였고, 작업하던 엔지니어는 핀의 좌굴을 검토하려고 압입력을 알고 싶어 했습니다. 그는 음의 접촉 압력을 얻었고 실수했다고 생각했습니다. 실제로 실수였고, 배울 점이 있는 실수였습니다. 너무 작게 넣은 값은 구멍이 있는 부품의 바깥지름이었습니다. 얇은 슬리브에 핀을 압입하는 것과 같은 핀을 두꺼운 판에 압입하는 것은 서로 다른 조인트이며, 구멍을 둘러싼 재료가 답의 한 항입니다.
어떤 끼워맞춤 표에도 이 항은 없습니다. 끼워맞춤은 두 치수 사이의 관계이고, 힘은 두 탄성체 사이의 관계입니다. 두 번째 질문에는 첫 번째 질문의 답에 더해 공차 체계가 한 번도 수집하지 않은 정보가 필요합니다. 사람들이 체결 부품 표준에서 기대하지만 표준이 제공하지 않는, 이 사이트의 다른 여러 수치와 같은 구조이며 사용 하중 한도는 예측이 아니라 허가입니다에서 자세히 다룹니다.
그 스레드의 실무적인 답글이 계산보다 나았습니다. 가는 핀은 끝을 미는 대신 가이드 슬리브로 지지하라는 것이며, 이렇게 하면 삽입 깊이도 정해집니다. 강철 핀이 좌굴하기 전에 알루미늄 구멍이 먼저 무너진다고 예상하라는 것입니다. 그리고 죔새가 정말 크다면 부품을 가열하거나 핀을 냉각하라는 것인데, 알루미늄의 열팽창 계수는 강의 약 두 배이므로 알루미늄에서 특히 효과적입니다.
질문을 다시 당신에게 돌려주는 조항
ISO 2338은 치수 표 아래에 다른 공차는 고객과 공급자가 합의한다는 내용의 각주를 두고 있으며, 그 각주는 그것이 전부입니다. 구멍 조항이 없다는 사실이 암시하는 바를 표준이 직접 말한 것입니다. 지름 등급은 한계가 아니라 기본값이며, 공표된 두 등급 밖의 핀은 특수품이 아니라 구매 협의의 대상입니다.
같은 표에는 사람들이 놓치는 한 줄이 더 있습니다. 모든 공차는 도금이나 코팅을 하기 전에 적용됩니다. m6로 주문한 아연 도금 핀은 도금 전에 m6였고, 도금 두께는 종종 이미 공차 구간 상단에 있던 지름에 더해집니다. 도면이 완성품에서 m6를 요구한다면 그렇게 적어야 합니다. 더 잘 문서화된 나사산의 같은 함정은 도금이 나사산 공차를 잡아먹습니다에 있고, 다른 이유로 도금이 경화 핀에 미치는 영향은 핀에 관한 글에 있습니다.
이 글은 여섯 단계 중 하나에만 해당하지 않습니다. 여러 단계를 아우르거나 조립 후에 나타나는 문제입니다. 관련 결정은 영어 글 Specifying a screw에서 설명합니다.
자주 묻는 질문
m6 평행 핀에는 어떤 구멍 공차를 써야 합니까?
ISO 8734도 ISO 2338도 말하지 않습니다. 구멍, 보어, 끼워맞춤, 리머를 뜻하는 단어는 두 미리보기 문서 어디에도 나오지 않으며, 두 표준은 핀을 규정하는 데서 끝납니다. H7이 널리 쓰이는 관행이고 보통 공구를 이유로 듭니다. 가공 공장에는 다른 어떤 것보다 H7 리머가 훨씬 많기 때문입니다. 채택하기 전에 알아 둘 것은 범위의 크기입니다. 3 mm 핀에서 핀의 IT6 구간은 6마이크로미터, 구멍의 IT7 구간은 10마이크로미터이므로 결과 중 16마이크로미터는 어느 규정으로도 관리되지 않습니다.
구멍을 규정하는 핀 표준이 있습니까?
하나 있습니다. 슬롯형 스프링 핀을 다루는 ISO 8752는 구멍이 핀의 호칭 지름과 같아야 하며 공차 등급은 H12라고 규정합니다. 스프링 핀은 지름이 크게 만들어져 들어가면서 오므라들어 스스로 죔새를 만들기 때문에 구멍이 설계 결정을 떠안지 않으며, 그래서 이 표준은 구멍을 지정할 수 있습니다. 속이 찬 평행 핀에는 그런 메커니즘이 없고, 죔새는 연삭한 두 면의 차이가 만드는 값일 뿐입니다.
평행 핀은 왜 m6로 나옵니까?
표준은 이유를 밝히지 않습니다. ISO 8734는 m6를 유일한 지름 등급으로 표에 싣고 호칭에도 넣지 않으며, ISO 2338은 m6 또는 h8을 제시하고 호칭에 넣습니다. 출처 스레드에서 나온 설명은 m6가 가공 공장이 이미 공구를 갖춘 구멍 공차인 H7에 맞는 등급이라는 것입니다. 관행에 대한 그럴듯한 설명일 뿐 두 문서 어느 쪽도 그렇게 말하지 않습니다.
다른 지름 공차로 평행 핀을 주문할 수 있습니까?
ISO 2338은 치수 표의 각주에서 직접 답합니다. 다른 공차는 고객과 공급자가 합의한다는 것입니다. 따라서 공표된 등급 밖의 등급은 특수품이 아니라 구매 협의의 대상입니다. 어떤 공급업체가 견적을 낼 수 있는지와 입고 시 핀을 어떻게 검사하는지가 달라지므로 일찍 문의하십시오.
도금하면 핀의 지름 등급이 바뀝니까?
지름이 바뀌며, ISO 2338은 공차가 공정의 어느 쪽에 적용되는지 밝힙니다. 모든 공차는 도금이나 코팅을 하기 전에 적용된다는 것입니다. m6로 주문한 뒤 아연 도금한 핀은 도금 전에 m6였고, 도금 후에는 실제 도금 두께만큼 커집니다. 완성품 지름이 특정 등급을 만족해야 한다면 가정하지 말고 도면에 적어야 합니다.
참고 자료
- ISO 8734:1997 — 경화강 및 마르텐사이트계 스테인리스강 평행 핀(다월 핀); 표 1 지름 공차 등급, 표 2 요구 사항, 5절 호칭
- ISO 2338:1997 — 비경화강 및 오스테나이트계 스테인리스강 평행 핀; 표 1과 다른 공차에 관한 각주, 코팅 전 공차를 다룬 표면 조항, 5절 호칭
- ISO 8752:2009 — 슬롯형 스프링 핀, 중하중용; 구멍을 H12로 지정한 설치 조항
- ISO 286-1:2010 — 선형 치수 공차에 관한 ISO 코드 체계; 1절 적용 범위, 방향과 위치의 제약 없이 정의한 끼워맞춤
- ISO 286-2:2010 — 기본 공차 등급과 치수 허용차 표; 표 1, 기본 공차 등급 값
- ISO 3269 — 체결 부품 인수 검사; 두 핀 표준이 합격 판정을 넘기는 절차
- r/MechanicalEngineering — 평행 핀의 헐거운 끼워맞춤과 억지 끼워맞춤용 구멍 공차
- r/MechanicalEngineering — 평행 핀 압입에 필요한 힘 계산
ISO 8734:1997과 ISO 2338:1997은 공개된 미리보기 PDF로 읽었습니다. 둘 다 4쪽과 3쪽 분량으로 가격이 매겨진 짧은 문서이며, 미리보기에는 치수 표, 요구 사항 표, 호칭 조항이 들어 있습니다. 위에 인용한 단어 수는 이 미리보기 파일을 대상으로 센 것이므로, 정직한 표현은 이 단어들이 구매한 문서 어디에도 없다는 것이 아니라 미리보기에 없다는 것입니다. ISO 8752의 구멍 조항은 이 표준의 미리보기에서 읽은 이 사이트의 이전 글을 인용했습니다. ISO 286-2 미리보기에는 기본 공차 등급인 표 1이 모두 들어 있으며 IT6와 IT7 값은 여기서 나왔습니다. 이 미리보기는 H와 m의 치수 허용차 표 앞에서 끝나고, ISO 286-1 미리보기는 3절 중간에서 끝납니다. 따라서 이 글은 m6나 H7의 치수 허용차를 인용하지 않고, ISO 286-2에서 계산 행을 가져온 이 사이트의 이전 글을 안내합니다. ISO 2338과 ISO 286의 두 부는 두 번째 출처로 번호를 확인하지 못했기 때문에 카탈로그 링크 없이 표기했습니다. 이 사이트는 전에 잘못된 번호를 게재한 적이 있습니다. 압입력 계산은 제시하지 않습니다. 두꺼운 원통의 결과를 밝힌 무료 1차 문서를 찾지 못했으므로, 여기서 보고하는 것은 방정식이 아니라 빠진 항입니다.
문의
견적 요청에 평행 핀이 포함된다면 원하는 핀과 함께 가공하는 구멍도 알려 주십시오. 공표된 두 지름 등급은 한계가 아니라 기본값이며, ISO 2338은 각주에서 다른 공차는 합의 사항이라고 밝힙니다. 핀을 도금할지도 함께 알려 주십시오. 등급은 도금 전에 충족되기 때문입니다.
견적 요청
품목과 수량을 알려 주시면 생산 가능 여부, 납기와 가격을 회신해 드립니다.
또는 이메일로 직접 문의 sales@tigerfasteners.com