 TIGERFASTENERS
더 세게 조이면 체결부가 더 오래 견딥니까? 두 체결부, 두 가지 답
피로 수명을 위해 올바르게 조이라는 조언은 타당하지만 흔히 제시하는 이유는 틀립니다. 더 큰 문제는 서로 다른 위치에서 서로 다른 이유로 파손되는 두 체결부를 하나의 규칙으로 설명한다는 점입니다.
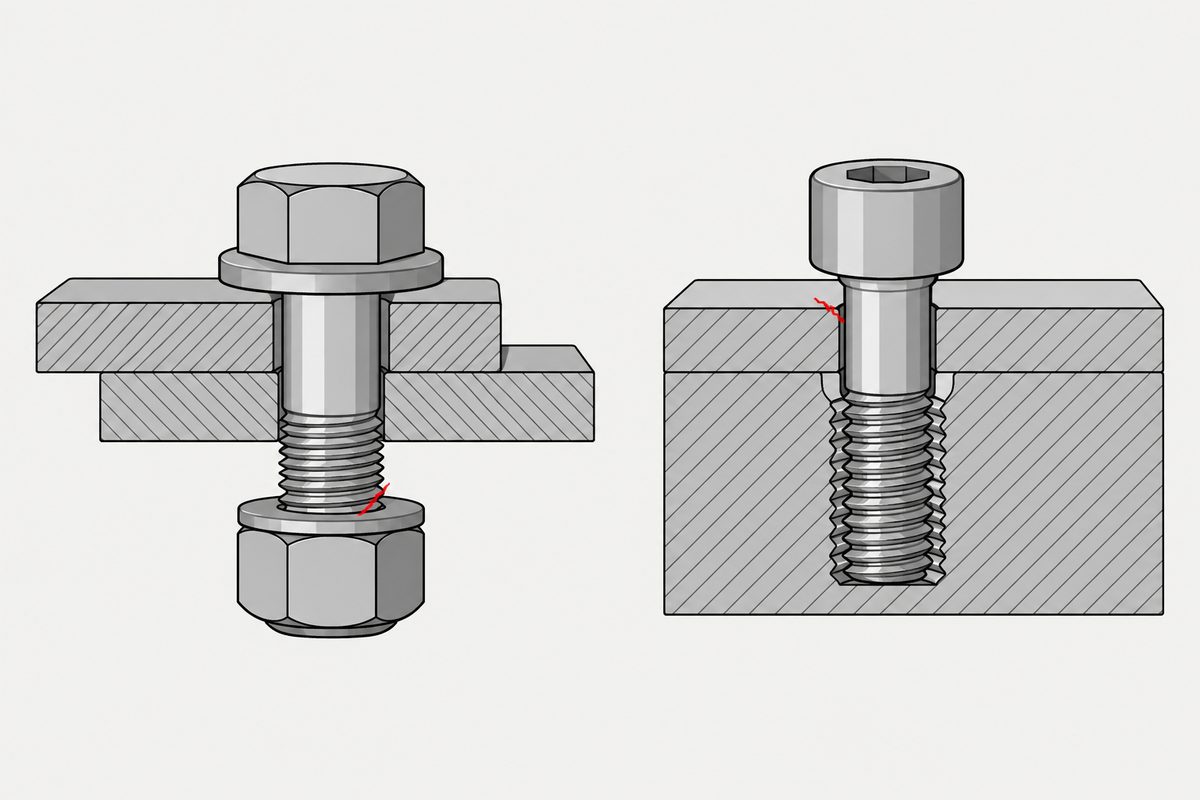
흔히 제시하는 이유는 실제 이유가 아닙니다
익숙한 설명은 초기 체결력이 높으면 볼트가 분담하는 외부 하중의 비율이 작아지고 응력 진폭이 낮아지며, 피로는 진폭에 좌우된다는 것입니다. 결론은 자주 맞습니다. 그러나 메커니즘은 틀립니다.
체결부가 닫힌 상태를 유지하고 양쪽 부재가 선형으로 거동하는 동안 볼트의 추가 하중은 ΔFb = Φ · FA입니다. Φ는 볼트와 체결 부품의 강성 및 하중 도입 위치로 정해집니다. 초기 체결력은 이 식에 없습니다. 더 세게 조이면 볼트의 평균 응력은 높아지지만 진폭은 그대로입니다.
초기 체결력이 실제로 확보하는 것은 분리까지의 여유입니다. 체결부가 열리면 하중 분담 모델은 더 이상 적용되지 않고 볼트가 추가 하중의 거의 전부를 받습니다. 초기 체결력이 막아 주는 낭떠러지가 이것이며, 볼트는 스프링입니다에서 설명합니다.
Bickford는 불편한 결론을 분명히 밝힙니다. 최대 작동 하중에서도 체결부가 원래 분리되지 않는다면 초기 체결력을 높여도 하중 진폭은 줄지 않으며, 더 높은 평균 응력 때문에 피로 수명이 짧아질 수 있습니다.
지금까지는 인장 이음입니다. 겹침 이음은 다른 방식으로 작동합니다.
앞의 설명은 하중이 볼트 축을 따라 당기고 피로 취약 지점이 나사산 골이라고 전제합니다. 겹침 이음에서는 하중이 볼트를 가로지릅니다. 두 판을 맞대어 조이고 그 사이로 하중을 전달합니다.
여기서 초기 체결력은 전혀 다른 일을 합니다. 접촉면을 눌러 마찰이 전단력을 전달하게 하므로 판의 미끄럼과 볼트가 구멍 측면에 닿는 것을 막습니다. 피로 균열은 볼트가 아니라 판에서 시작하며, 초기 체결력은 판이 서로 마찰하는 방식을 제어합니다.
이 체결부에서는 토크가 어느 순간부터 도움이 되지 않고 오히려 해가 됩니다
Wagle과 Kato는 A2024-T3 알루미늄 겹침 시험편을 시험했습니다. 판 두께 4 mm, 구멍 지름 6.03 mm, 지름 5.95 mm인 12.9 등급 볼트, 약 80 µm의 틈새, 10 Hz, R = 0.05 조건입니다. 응력 진폭 15 MPa에서 토크가 증가하자 파손 모드가 바뀌었습니다.
| 토크 | 파손 위치 | 토크 증가에 따른 수명 |
|---|---|---|
| 1 N·m | 구멍 가장자리의 기계적 피로 | 증가 |
| 3 N·m | 전체 미끄럼 프레팅 마모 | 계속 증가 |
| 8 N·m | 프레팅 피로 | 감소 |
균열은 두 판의 접촉면에서 구멍 앞쪽 약 1.8–2.1 mm 지점에 있었습니다. 나사산 골도 볼트도 아니었습니다. 더 큰 체결력은 접촉 압력과 전달 가능한 마찰을 높이고, 손상 위치를 구멍 벽에서 접촉면의 고착·미끄럼 경계로 옮깁니다. 높은 접촉 압력 아래의 국부 미세 미끄럼이 그곳에서 균열을 시작합니다.
반전은 높은 토크 쪽에서 일어납니다. 외부 하중이 작아서 생기는 현상이 아닙니다. 하중과 관련된 현상은 따로 있습니다. 파손 모드가 바뀌는 토크는 응력 진폭과 함께 높아집니다. 따라서 하중이 작은 체결부는 더 낮은 토크에서 프레팅 영역에 들어갑니다.
독립된 증거와 토크가 아무 효과도 없었던 사례
Juoksukangas 등은 다른 시험 구성에서도 같은 방향을 보고했습니다. 초기 체결력과 공칭 응력이 모두 높아질수록 프레팅 피로 수명이 감소했습니다. 따라서 반전은 한 실험만의 결과가 아닙니다.
반대 방향의 주의점은 알루미늄 단일 겹침 및 이중 겹침 이음을 시험한 Mínguez와 Vogwell의 연구에 있습니다. 이중 겹침 시험편에서는 토크를 높이자 수명이 뚜렷하게 늘었습니다. 단일 겹침 시험편에서는 편심 굽힘이 형상을 지배했기 때문에 1에서 6 N·m로 올려도 유의미한 개선이 전혀 없었습니다. 휘는 부재가 볼트 하중을 증폭하는 메커니즘은 지레 작용이며, 볼트는 가한 하중의 두 배를 받을 수 있습니다에서 설명합니다. 같은 재료와 같은 이음 계열이 조정하는 변수에는 반대로 반응했습니다.
여기서 적용할 수 있는 결론과 적용할 수 없는 결론
이는 겹친 판에서 전단력을 전달하고 체결 부품이 파손된 실험입니다. 나사산 골이 취약 지점인 인장 이음, 플랜지와 개스킷, 복합재 또는 연한 체결 부품, 위치 결정 핀이나 억지 끼워맞춤이 전단력을 전달하는 이음에는 적용할 수 없습니다. 표면 거칠기, 윤활, 도금, 구멍 틈새 및 판 두께가 모두 수치를 바꿉니다.
표준도 이를 일반 규칙으로 정하지 않습니다. ISO 898-1은 피로 성능을 명시적으로 규정하지 않습니다. ISO 3800은 체결 부품의 컴플라이언스를 고려하지 않는 축 방향 피로 시험 방법입니다. VDI 2230-1은 접촉면의 미세 미끄럼과 프레팅 부식을 피하라고 하지만, 더 높은 초기 체결력이 프레팅을 통해 피로 수명을 일반적으로 제한한다고 말하지는 않습니다.
실제로 쓸 수 있는 형태는 수치가 아니라 질문입니다. 이 체결부는 하중을 볼트를 따라 전달합니까, 가로질러 전달합니까? 가로질러 전달한다면 초기 체결력이 접촉면의 마찰을 관리하고 균열은 판에서 시작하며, 토크표에는 나오지 않는 체결 상한이 있습니다. 경험 법칙이 아니라 검증 시험을 요구해야 합니다.
이 글은 여섯 단계 중 하나에만 해당하지 않습니다. 여러 단계를 아우르거나 조립 후에 나타나는 문제입니다. 관련 결정은 영어 글 Specifying a screw에서 설명합니다.
자주 묻는 질문
그렇다면 “피로 수명을 위해 올바르게 조이라”는 말은 틀렸습니까?
아닙니다. 다만 흔히 제시하는 이유가 틀립니다. 닫힌 상태를 유지하는 인장 이음에서 볼트 하중 진폭은 하중 계수와 외부 하중의 곱이며 초기 체결력은 들어가지 않습니다. 따라서 더 세게 조이면 평균 응력만 높아지고 진폭은 그대로입니다. 실제 이점은 충분한 초기 체결력이 체결부의 분리를 막는다는 것이며, 분리가 진폭을 급증시킵니다. Bickford는 원래 분리되지 않을 체결부에서는 더 높은 평균 응력 때문에 초기 체결력을 높일수록 피로 수명이 줄 수 있다고 지적합니다.
반전은 어느 토크에서 일어납니까?
다른 곳에 적용할 수 있는 수치는 없으며, 수치 하나를 인용하는 것이 이 결과를 오용하는 주된 방식입니다. Wagle과 Kato의 알루미늄 겹침 시험편에서 응력 진폭 15 MPa일 때 1 N·m에서는 구멍의 기계적 피로, 3 N·m에서는 프레팅 마모, 8 N·m에서는 수명이 감소하는 프레팅 피로로 파손되었습니다. 이 수치는 해당 재료, 판 두께, 구멍 틈새 및 하중에만 해당합니다. 모드가 바뀌는 토크도 응력 진폭과 함께 높아집니다.
프레팅은 볼트 나사산의 문제라는 뜻입니까?
이 결과에서는 아닙니다. 균열은 두 판의 접촉면에서 구멍 앞쪽 약 1.8에서 2.1 mm 지점, 즉 체결 부품에서 발생했으며 체결구에서는 발생하지 않았습니다. 너트나 와셔 밑면에서도 프레팅이 생길 수 있고 나사산 접촉면도 진동으로 마모되어 초기 체결력을 잃을 수 있지만, 이는 여기서 설명한 반전 위치와 다릅니다.
단일 겹침 이음과 이중 겹침 이음은 같은 방식으로 거동합니까?
아닙니다. Mínguez와 Vogwell은 이중 겹침 시험편에서 토크 증가에 따른 뚜렷한 개선을 확인했지만 단일 겹침 시험편은 편심 굽힘이 지배해 1에서 6 N·m까지 유의미한 개선이 없었습니다. 체결부가 비대칭이면 그로 인한 굽힘이 체결력보다 더 중요할 수 있습니다.
참고 자료
- Wagle, S. & Kato, H. (2009). Ultrasonic detection of fretting fatigue damage at bolt joints of aluminium alloy plates. International Journal of Fatigue, 31, 1378–1385
- Mínguez, J. M. & Vogwell, J. (2006). Effect of torque tightening on the fatigue strength of bolted joints. Engineering Failure Analysis, 13(8), 1410–1421
- Juoksukangas, J., Lehtovaara, A. & Mäntylä, A. (2016). Applying the fretting fatigue damage parameter to bolted joints. Tribology International, 103, 440–448
- ISO 898-1 — Mechanical properties of fasteners: bolts, screws and studs (피로 성능을 규정하지 않음)
하중 분담 식과 분리 논증은 VDI 2230-1 및 Bickford 제17장을 따릅니다. 파손 모드의 순서와 균열 위치는 위에서 설명한 Wagle과 Kato의 시험편에만 해당하며 일반적인 전환 토크는 없습니다.
문의
체결부가 하중을 볼트 축을 따라 전달하지 않고 볼트를 가로질러 전달한다면 견적 문의 시 알려 주십시오. 중요 특성이 달라지며 토크 수치 하나만으로는 사양이 되지 않습니다. 체결구가 아니라 체결부에서 검증해야 합니다.
견적 요청
품목과 수량을 알려 주시면 생산 가능 여부, 납기와 가격을 회신해 드립니다.
또는 이메일로 직접 문의 sales@tigerfasteners.com