 TIGERFASTENERS
En zingage mécanique, ce sont des billes de verre qui martèlent le zinc
Il existe quatre façons courantes de mettre du zinc sur une vis en acier, et ce site a désormais lu la norme qui se trouve derrière chacune. Trois sont familières : la tremper dans un bain fondu, la faire tourner avec de la poussière de zinc sous le point de fusion, ou faire passer un courant dans une cuve d’électrolyse. La quatrième est celle qu’on oublie dans la liste, et sa définition dans l’ISO 12683 ressemble à la description d’une polisseuse à pierres. Pas de courant. Pas de chaleur. De la poudre de zinc, un tonneau rotatif et une charge de billes de verre pour projeter la poudre sur l’acier.
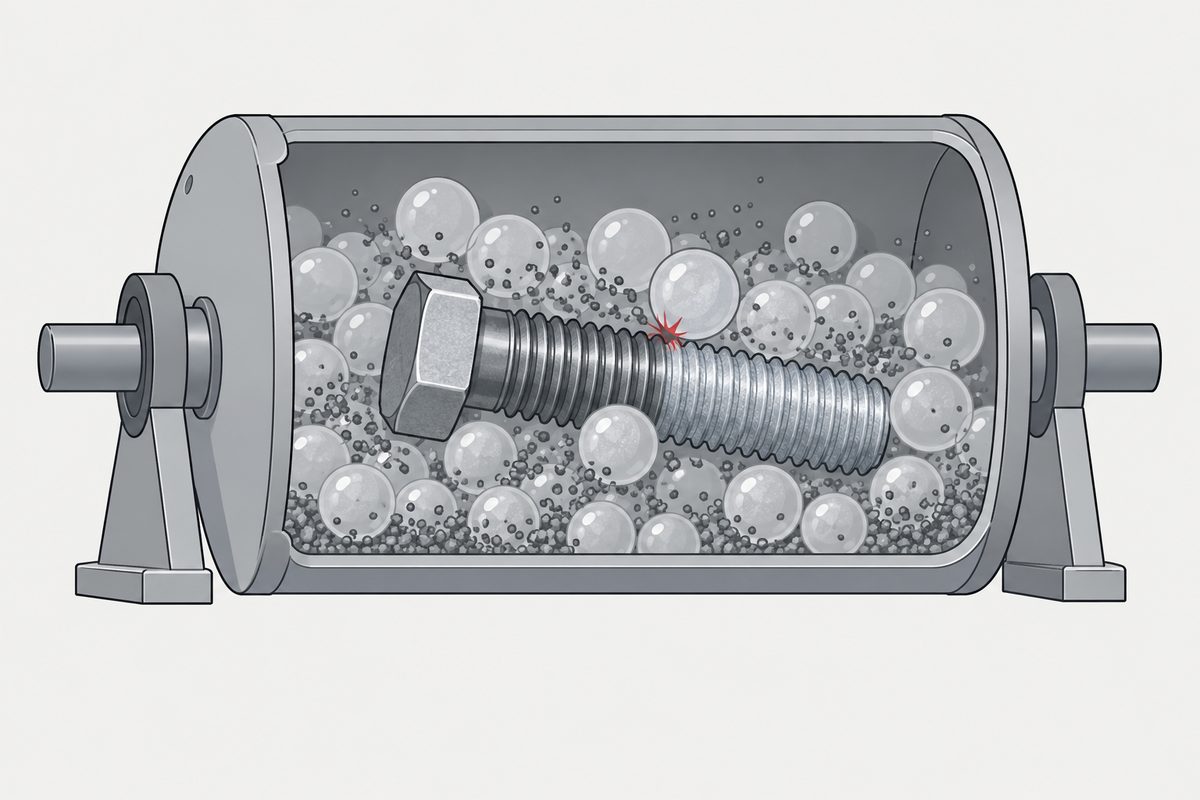
« Revêtement obtenu par compactage de particules de poudre métallique sur des substrats métalliques correctement préparés, dans un tonneau rotatif en présence d’agents de martelage (normalement des billes de verre) et dans un environnement chimique approprié, sans utilisation de courant électrique ni apport de chaleur. » C’est la définition 3.1 de l’ISO 12683, en entier (traduction). Le zinc ne se dépose pas à partir d’une solution et ne diffuse pas dans l’acier. Il est soudé à froid sous les coups du verre.
La source est l’ISO 12683:2004, Mechanically deposited coatings of zinc. Son avant-propos indique une filiation inhabituelle : elle a été élaborée par le CEN dans le cadre de l’Accord de Vienne, avec un secrétariat assuré par la BSI, en collaboration avec l’ISO/TC 107. Son sous-comité est celui des revêtements électrolytiques, un foyer un peu curieux pour un procédé défini par l’absence d’électricité.
| Voie | Ce qui arrive | Moteur |
|---|---|---|
| Galvanisation à chaud | Zinc fondu | Chaleur et immersion |
| Shérardisation | Poussière de zinc sous son point de fusion | Chaleur et diffusion |
| Zingage électrolytique | Ions zinc en solution | Courant électrique |
| Mécanique | Poudre de zinc | Impact, par des billes de verre dans un tonneau en rotation |
Deux d’entre elles ont déjà ici leur page, lue dans leur propre norme : la norme des fixations galvanisées à chaud et son écrou surdimensionné, et la shérardisation, où le zinc ne fond jamais. Celle-ci complète la série.
Où il s’épaissit, et où il s’amincit
La phrase la plus utile en pratique dans la norme est une note de l’article sur l’épaisseur. Avec le dépôt mécanique, les revêtements ont généralement tendance à être plus minces sur les arêtes exposées et les saillies vives, et plus épais sur les surfaces planes et dans les zones abritées ou en creux.
Pensez à ce que cela signifie sur un filetage. Les sommets et les angles sont les saillies exposées ; les fonds de filet sont les creux abrités. Le procédé dépose donc moins là où la géométrie dépasse et plus là où elle se cache. La norme exige que le revêtement couvre toutes les surfaces, y compris les fonds de filet, les sommets de filet, les angles et les arêtes ; il ne peut donc pas manquer sur un sommet. Il y tend simplement à être plus mince, et une spécification d’épaisseur est un minimum à respecter partout sur la surface significative.
Une autre note en tire la conséquence. La variation d’un point à l’autre est une caractéristique inhérente aux procédés de dépôt mécanique ; l’épaisseur doit donc dépasser la valeur spécifiée en certains points pour l’atteindre en tout point, et la moyenne sur une pièce finie sera généralement supérieure à la valeur spécifiée. De combien, c’est en grande partie la forme de la pièce qui le détermine. Une façon franche de dire que le procédé se paie à la surface et que la forme fixe la facture.
D’autres normes de revêtement répondent autrement à la même question. L’une d’elles la tranche avec un objet : l’épaisseur s’applique partout où une bille de 20 mm peut toucher.
Ce que cette répartition coûte en heures de brouillard salin, d’après les chiffres réunis par une revue de 2019, figure sur la page qui compare les procédés de dépôt côte à côte.
Le numéro de classe n’est pas toujours l’épaisseur
Les classes portent le nom de leur épaisseur, et pour les minces le nom est exactement l’exigence. Pour les épaisses, non. Nous avons vérifié le tableau sur l’image de la page, et les nombres imprimés sont les suivants :
| Classe | Épaisseur minimale du revêtement | Identique au nom ? |
|---|---|---|
| Zn 110 M(Fe) | 107 µm | Inférieure de 3 |
| Zn 80 M(Fe) | 81 µm | Supérieure de 1 |
| Zn 65 M(Fe) | 66 µm | Supérieure de 1 |
| Zn 50 M(Fe) | 53 µm | Supérieure de 3 |
| Zn 40 M(Fe) | 40 µm | Oui |
| Zn 25 M(Fe) | 25 µm | Oui |
| Zn 12 M(Fe) | 12 µm | Oui |
| Zn 8 M(Fe) | 8 µm | Oui |
| Zn 6 M(Fe) | 6 µm | Oui |
Quatre des neuf noms de classe diffèrent de l’exigence qu’ils portent, et ni d’une valeur constante ni dans un sens constant. C’est un détail, et c’est exactement le genre de détail qui compte quand un plan indique Zn 50, que quelqu’un mesure 51 et déclare la pièce conforme. L’exigence pour cette classe est 53.
Un renvoi du même article mérite d’être noté. Le numéro de condition de service doit être utilisé pour indiquer la sévérité des conditions de service conformément au tableau 1, avec un renvoi à l’annexe d’une autre norme. Le tableau 1 de ce document est le tableau des classes d’épaisseur ci-dessus. Nous rapportons le renvoi tel qu’il est imprimé et n’en tirons aucune conclusion.
Mesurer avant, et aussi après
L’épaisseur se mesure par méthode magnétique, coulométrique, par rayons X ou au microscope. D’autres méthodes sont admises si l’incertitude de mesure de ces quatre-là « est fiable à moins de 10 % », selon la formulation imprimée.
Vient ensuite l’ordre des opérations, et c’est là que cela devient intéressant. Le corps de l’article dit que l’épaisseur des revêtements avec finition complémentaire doit être mesurée avant l’application du revêtement ou traitement complémentaire, et qu’un revêtement chromaté de type 2 doit d’abord être retiré de la zone d’essai à l’aide d’un abrasif très doux, comme une pâte d’alumine lévigée ou d’oxyde de magnésium, frottée doucement avec le doigt.
La note placée juste en dessous dit le contraire. Le procédé qui produit les revêtements de type 2 dissout une petite quantité de zinc, et pour cette raison il est essentiel de contrôler l’épaisseur après l’application des revêtements de type 2 afin de s’assurer qu’elle atteint l’épaisseur requise.
Ces deux phrases vont dans des sens opposés et sont imprimées sur la même page. Cette page le rapporte et s’arrête là ; elle ne tranche pas laquelle prévaut. Ce qui est utile pour un acheteur, c’est la raison de la note : une chromatation jaune, verte ou noire sur du zinc déposé mécaniquement emporte une partie du zinc, si bien qu’une épaisseur mesurée avant cette étape n’est pas l’épaisseur livrée.
Et puis la phrase sur l’adhérence
L’article 8.4 donne deux méthodes. Un essai de pliage, dans lequel la pièce est déformée plastiquement jusqu’à rupture si possible. Et un essai de grattage, dans lequel la surface est entaillée jusqu’au métal de base avec un couteau ou une lame de rasoir et examinée sous un grossissement de quatre fois. Puis une note :
« Il n’existe pas d’essai satisfaisant pour évaluer l’adhérence des revêtements déposés mécaniquement. Ceux indiqués ci-dessus sont largement utilisés ; toutefois, d’autres essais peuvent se révéler plus adaptés dans des cas particuliers. » (traduction)
C’est la troisième fois que ce site rencontre une norme de revêtement qui admet ne pas pouvoir contrôler son propre résultat. L’ISO 16048 dit qu’il n’existe aucune méthode d’essai d’arbitrage connue pour la passivation. L’ISO 11408 laisse l’aspect d’une brunissure à un échantillon marqué et convenu entre les parties. Et voici que l’ISO 12683 dit que l’essai d’adhérence n’existe pas. Trois comités, trois revêtements et la même forme de lacune : le procédé peut être spécifié, mais la propriété pour laquelle on l’achète ne peut pas être arbitrée après coup.
Ce pour quoi vous ne pouvez pas le refuser
- La rugosité héritée du substrat. La norme ne fixe aucune exigence sur l’état, la finition ou la rugosité du métal de base, note que la rugosité revêtue en dépend, et précise que cela ne doit pas être un motif de refus
- Les défauts provenant du substrat. Rayures, pores, marques de laminage et inclusions, ainsi que les variations dues aux pratiques de finition, ne doivent pas être un motif de refus
- Les taches superficielles dues au rinçage, et les variations de couleur ou de brillant, pas davantage
- Ne pas ressembler à un dépôt électrolytique. Une note indique que, par la nature du procédé, les revêtements ne sont généralement pas aussi lisses ni aussi brillants que certains revêtements électrolytiques
Ce qu’elle exige, c’est un aspect argenté uniforme, d’un brillant mat à moyen, l’absence de cloques, piqûres, fissures et zones non revêtues sur les surfaces significatives, et la couverture de toutes les surfaces, fonds et sommets de filet compris.
Ce que la norme dit de l’hydrogène, et ce qu’elle ne dit pas
Le zingage mécanique est souvent présenté comme le choix sûr pour les fixations à haute résistance, puisque rien n’y est électrolytique. La norme est plus prudente que ce résumé, et le lecteur devrait l’être aussi.
L’article 7.1 dit que, lorsque l’acheteur le spécifie, les pièces en acier d’une résistance à la traction égale ou supérieure à 1000 MPa, qu’elle donne comme 31 HRC, et portant des contraintes de traction dues à l’usinage, la rectification, le dressage ou la déformation à froid, doivent subir un traitement de détensionnement avant le nettoyage et le dépôt de métal. L’article 7.2 dit ensuite que les aciers à haute résistance, qui se fragilisent lorsqu’ils sont chargés en hydrogène, doivent être nettoyés par des procédés alcalins non électrolytiques ou alcalins anodiques, et que ceux qui portent un oxyde ou une calamine épais doivent en outre être nettoyés par des procédés acides inhibés pour éviter le risque de fragilisation par l’hydrogène.
La norme traite donc l’hydrogène comme un risque réel dans ce procédé et formule des exigences contre lui. Elle contient aussi un article intitulé absence de fragilisation par l’hydrogène, qui se situe hors de l’aperçu gratuit ; rien n’est donc affirmé ici sur son contenu. Ce que l’on peut dire, c’est qu’une affirmation générale selon laquelle le zingage mécanique ne peut pas fragiliser n’est pas ce que dit ce document. Le sujet général est traité sur notre page consacrée à la protection anticorrosion qui casse la vis.
Ce qu’il faut mettre sur la commande
L’article 4.2 énumère onze éléments que l’acheteur doit fournir, et il dit avec une netteté inhabituelle qu’une déclaration de conformité ne peut pas être vérifiée tant qu’ils ne sont pas documentés. Ceux qu’un acheteur de fixations risque le plus d’omettre :
- La résistance à la traction de la pièce, car c’est elle qui déclenche les exigences de détensionnement et de nettoyage
- La classe, et le type de finition complémentaire. Le type 1 est brut de revêtement, le type 2 est une chromatation jaune, vert opaque ou noire, le type 3 est ce que l’acheteur spécifie
- Où mesurer l’épaisseur, un éventuel maximum, et par quelle méthode, vu à quel point le nombre dépend de l’endroit où l’on pose le palpeur
- Quel essai d’adhérence, puisque la norme en propose deux et dit qu’aucun n’est satisfaisant
- L’acceptabilité et la position des défauts sur les surfaces non significatives, et toute exigence d’aspect particulière
Le schéma commun aux quatre voies de zingage est désormais familier sur ce site. Chaque norme spécifie soigneusement un procédé, renonce à spécifier le substrat dont il part, et laisse au moins une propriété que l’acheteur veut et que personne ne peut arbitrer. La commande est le seul endroit où ces lacunes peuvent être comblées.
La façon d’inscrire cet état de surface sur un plan est un problème distinct, et la norme qui le régit avertit qu’une indication faite selon une édition antérieure ne peut être lue que selon les normes de son époque.
Cet article traite de l’étape 5 : finition. L’ordre complet est support, filetage, tête, empreinte, finition et documentation. L’article anglais Specifying a screw explique pourquoi le modifier entraîne une reprise.
Questions fréquentes
Qu’est-ce que le zingage mécanique ?
L’ISO 12683 définit un revêtement déposé mécaniquement comme un revêtement obtenu par compactage de particules de poudre métallique sur des substrats métalliques correctement préparés, dans un tonneau rotatif en présence d’agents de martelage, normalement des billes de verre, et dans un environnement chimique approprié, sans utilisation de courant électrique ni apport de chaleur. Le zinc arrive sous forme de poudre et est projeté sur l’acier par impact.
En quoi le zingage mécanique diffère-t-il du zingage électrolytique et de la galvanisation à chaud ?
Par ce qui transporte le zinc. Le zingage électrolytique utilise un courant à travers une solution et la galvanisation à chaud un bain fondu. Le dépôt mécanique n’utilise ni l’un ni l’autre, selon la définition de l’ISO 12683 : pas de courant électrique et pas d’apport de chaleur, ce sont des agents de martelage dans un tonneau rotatif qui font le travail. La shérardisation est une quatrième voie, avec de la poussière de zinc et de la chaleur sous le point de fusion du zinc.
Où un revêtement déposé mécaniquement est-il le plus mince ?
Sur les arêtes exposées et les saillies vives. Une note de l’ISO 12683 indique qu’avec le dépôt mécanique les revêtements ont généralement tendance à être plus minces sur les arêtes exposées et les saillies vives, et plus épais sur les surfaces planes et dans les zones abritées ou en creux. La norme exige néanmoins que le revêtement couvre toutes les surfaces, y compris les fonds de filet, les sommets de filet, les angles et les arêtes.
Le numéro de classe est-il égal à l’épaisseur du revêtement ?
Pas pour les quatre classes les plus épaisses. Dans le tableau 1 de l’ISO 12683, Zn 110 M(Fe) exige 107 micromètres, Zn 80 exige 81, Zn 65 exige 66 et Zn 50 exige 53, tandis que Zn 40, Zn 25, Zn 12, Zn 8 et Zn 6 exigent exactement la valeur de leur nom. Ces valeurs ont été vérifiées sur l’image de la page.
Quand faut-il mesurer l’épaisseur du revêtement, avant ou après la chromatation ?
La norme dit les deux. Le corps de l’article 8.3 dit que l’épaisseur des revêtements avec finition complémentaire doit être mesurée avant l’application du revêtement ou traitement complémentaire, et décrit le retrait d’un chromatage de type 2 de la zone d’essai à l’aide d’un abrasif très doux. La note juste en dessous dit que le procédé de type 2 dissout une petite quantité de zinc et que, pour cette raison, il est essentiel de contrôler l’épaisseur après l’application des revêtements de type 2. Cette page rapporte les deux phrases et ne tranche pas laquelle prévaut.
Existe-t-il un essai d’adhérence pour un revêtement déposé mécaniquement ?
La norme propose un essai de pliage et un essai de grattage, puis indique dans une note qu’il n’existe pas d’essai satisfaisant pour évaluer l’adhérence des revêtements déposés mécaniquement, que les deux donnés sont largement utilisés et que d’autres essais peuvent se révéler plus adaptés dans des cas particuliers. Le choix de l’essai fait partie des éléments que l’acheteur doit spécifier.
Le zingage mécanique évite-t-il la fragilisation par l’hydrogène ?
Cette page ne l’affirme pas, et la norme non plus dans les pages lisibles. L’article 7.1 exige, lorsque l’acheteur le spécifie, un détensionnement avant nettoyage et dépôt pour les pièces de 1000 MPa ou plus, donné comme 31 HRC. L’article 7.2 exige que les aciers à haute résistance soient nettoyés par des procédés alcalins non électrolytiques ou alcalins anodiques, et que ceux qui portent une calamine épaisse soient nettoyés à l’acide inhibé pour éviter le risque de fragilisation par l’hydrogène. La norme comporte aussi un article sur l’absence de fragilisation par l’hydrogène, qui se situe hors de l’aperçu gratuit et n’est pas cité ici.
Références
L’ISO 12683:2004 a été lue dans l’aperçu public, qui pour cette norme comprend les pages liminaires et le contenu jusqu’au milieu de l’article 8.5, en page 5. Le tableau 3 avec les durées de brouillard salin, l’article 8.6 sur l’absence de fragilisation par l’hydrogène, les articles 9 à 11 et les deux annexes se situent hors de l’aperçu, et rien n’en est cité. Aucune valeur de brouillard salin ne figure sur cette page. Comme l’article 8.6 n’a pas pu être lu, cette page n’affirme pas que le zingage mécanique évite la fragilisation par l’hydrogène, et rapporte seulement les exigences lisibles des articles 7.1 et 7.2. Les valeurs d’épaisseur du tableau 1, la formulation de l’article 6.1 et les deux phrases de l’article 8.3 qui vont dans des sens opposés ont toutes été vérifiées sur des images des pages imprimées et non sur la couche texte. Lorsque la norme imprime une coquille apparente, comme « chromate conversation » pour « conversion », ou la formule « incertitude de mesure fiable à moins de 10 % », elle est transcrite telle qu’imprimée. Le renvoi de 6.1 au tableau 1 est rapporté tel qu’imprimé, sans conclusion sur ce qu’il voulait dire. Rien n’est affirmé ici sur la répartition des revêtements électrolytiques sur les arêtes, cette norme n’ayant pas été lue pour cette page. La norme est au stade 90.20, en cours d’examen systématique, et a été examinée et confirmée pour la dernière fois en 2021.
Demande de devis
Si un devis propose du zingage mécanique, la classe, le type de finition complémentaire, la résistance à la traction de la pièce et l’emplacement de mesure doivent tous figurer sur la commande. La norme dit clairement qu’une déclaration de conformité ne peut pas être vérifiée tant que ces éléments ne sont pas documentés.
Demander un devis
Indiquez la pièce et la quantité. Nous vous répondrons sur la faisabilité, le délai et le prix.
Ou écrivez-nous directement sales@tigerfasteners.com