 TIGERFASTENERS
Un agujero, tres ejes, tres uniones distintas
En pocas palabras: en casi todos los ajustes que encontrará, el agujero es el elemento fijo y el eje la variable. En cualquier tabla de ajustes, la columna izquierda repite H una y otra vez. Así le indica el sistema cómo espera que se fabriquen las piezas – y le da una regla para los casos en que esa suposición no se cumple.
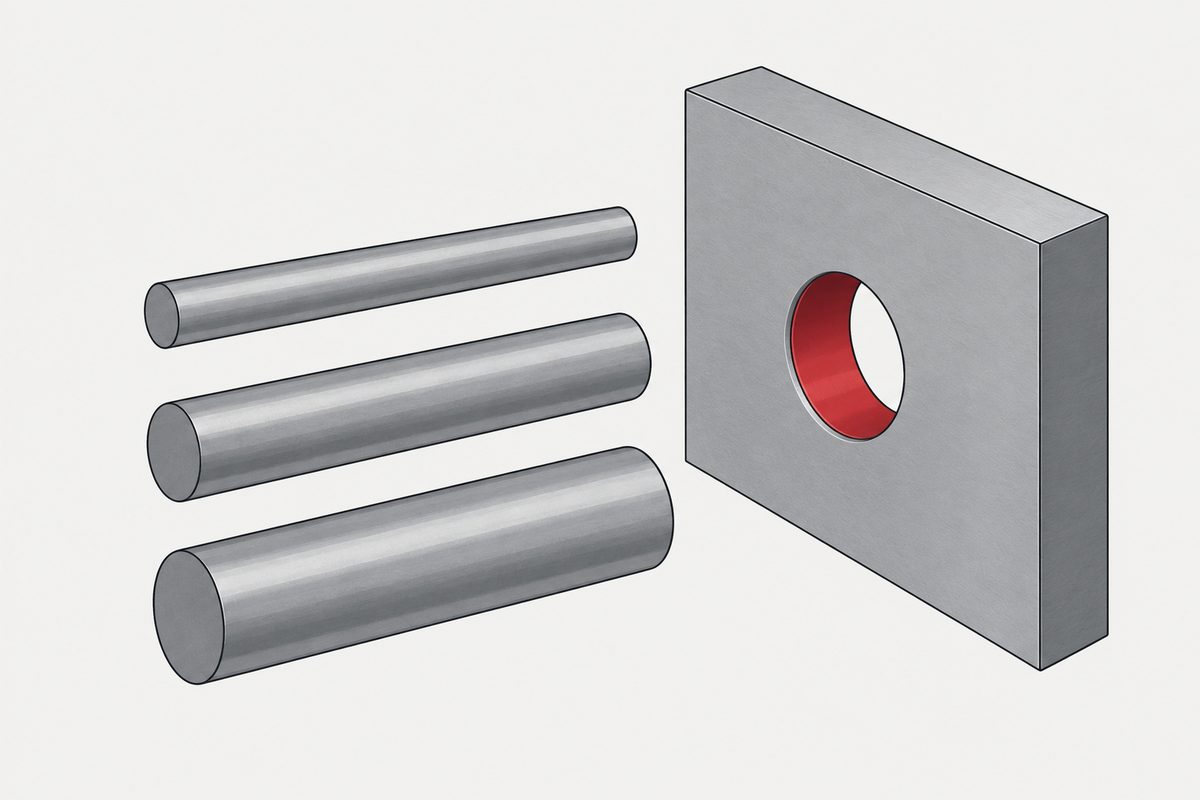
El mismo agujero, tres ejes
Tomemos una cota nominal de 8 mm. En el escalón de medidas de ISO 286 «más de 6 hasta 10 mm inclusive», un agujero H7 va de +15 a 0 µm, es decir, de 8,000 a 8,015 mm. Introduzcamos ahora tres ejes normalizados y veamos qué ocurre:
| Clase | Superior | Inferior | Frente a H7 |
|---|---|---|---|
| H7 (agujero) | +15 | 0 | — |
| g6 | −5 | −14 | juego de 5 a 29 |
| k6 | +10 | +1 | apriete hasta 10, o juego hasta 14 |
| p6 | +24 | +15 | apriete de 0 a 24 |
| h6 | 0 | −9 | juego de 0 a 24 |
Esas tres filas son las tres familias. g6 siempre queda holgado. p6 nunca queda holgado. k6 puede ser cualquiera de los dos, y lo que se obtenga depende de dónde caigan las dos piezas dentro de su tolerancia. Eso es un ajuste de transición: no un término medio, sino una auténtica moneda al aire dentro de un intervalo acotado.
Un número de esa tabla merece una segunda mirada: el apriete mínimo de H7/p6 es cero. Un agujero en su medida mínima mide 8,000 y un eje p6 en su medida mínima 8,015, lo que da 15 µm; pero un agujero en su medida máxima mide 8,015 y se encuentra con un eje de exactamente 8,015. Un ajuste con apriete especificado así puede, en los límites, no dar ningún apriete. Si la unión depende del agarre, ese es el caso para el que hay que diseñar.
Ahora observe lo que no cambió
Tres uniones completamente distintas, y el agujero era H7 en las tres. No es una casualidad del ejemplo. Abra cualquier tabla de ajustes y verá lo mismo: H7, H8, H9 a la izquierda, y la variedad viene de las letras del eje.
ISO 286 define ambas disposiciones. En el sistema de agujero base, el agujero es H – desviación inferior cero, de modo que nunca queda por debajo de la cota nominal – y la letra del eje crea el ajuste. En el sistema de eje base, el eje es h – desviación superior cero – y la letra del agujero hace el trabajo. Las mayúsculas designan siempre agujeros, y las minúsculas, ejes.
Existen ambos, pues, y uno de ellos es el que encontrará en la práctica.
La explicación habitual, y lo que no pudimos comprobar
La razón que se repite en talleres y libros de texto tiene que ver con las herramientas. Los agujeros salen de herramientas que tienen una medida fija: broca, escariador, brocha. Los ejes salen del torno o de la rectificadora con la medida que se ajuste. Si se normaliza el agujero en H y se varía el eje, basta un escariador por cota nominal. Al revés, haría falta un escariador distinto para cada ajuste.
No pudimos comprobar que ISO 286 diga esto. La norma define ambos sistemas y su designación; no encontramos ningún apartado que establezca una preferencia o dé esta justificación, ni una fuente autorizada que la atribuya a la norma. Considérela, por tanto, la explicación que circula ampliamente, que no es lo mismo que la explicación que da la norma.
También conviene mencionar una objeción moderna evidente: en una máquina CNC, un agujero puede interpolarse a cualquier medida, lo que debilita el argumento de las herramientas para todo lo que se fresa o se mandrina en lugar de taladrarse y escariarse.
La regla que no depende de resolver esa cuestión
Sea cual sea la razón histórica, la pregunta de trabajo no es «¿qué ajuste debo usar?». Es:
¿Cuál de estas dos superficies no puedo cambiar?
Esa se fija y la otra se varía. Casi siempre usted fabrica ambas piezas y el agujero es la más difícil, así que el agujero se fija en H y se elige una letra de eje. Eso es el sistema de agujero base, y es el predeterminado porque la suposición suele cumplirse.
Cuando la suposición no se cumple, la respuesta se invierte. Si el eje se compra en lugar de fabricarse – el aro interior de un rodamiento, un tramo de barra estirada en frío, un husillo estándar –, su diámetro llegó con la pieza y lo que todavía puede elegir es el agujero. Eso es el sistema de eje base, y no es un caso exótico: es lo que hace cada vez que mandrina un alojamiento para adaptarlo a un rodamiento.
La relación con los elementos de fijación
La misma pregunta subyace en por qué un tornillo común en un agujero de paso no puede posicionar nada: un pasador cilíndrico es un elemento por el que alguien pagó tolerancia en ambos lados, y un agujero de paso, uno en el que alguien deliberadamente no lo hizo. Escariar un agujero para adaptarlo a un pasador es exactamente el ejercicio anterior – y el pasador, comprado en m6 o h8, es la superficie que no puede cambiar. Lo que plantea quién especifica la otra, y la respuesta es nadie: la norma de pasadores cilíndricos no contiene ningún agujero.
Para lo que ocurre cuando no se indica ninguna tolerancia, véase la tolerancia general en el cajetín. El lugar de las decisiones dimensionales en el orden general está en especificar un tornillo (en inglés).
Referencias
- ISO 286-1:2010 – sistema de codificación ISO para tolerancias: bases, designación y clasificación de los ajustes con juego, de transición y con apriete
- ISO 286-2:2010 – tablas de clases de tolerancia normalizadas y desviaciones límite (valores anteriores del escalón «más de 6 hasta 10 mm inclusive»)
- «How do you apply fits and tolerances when designing hole and shaft?», Engineering Stack Exchange
Esta página explica cómo está organizado el sistema. Los valores de una pieza concreta se rigen por su plano y por las normas que este invoca.
Este artículo trata el paso 2: rosca. El orden completo es sustrato, rosca, cabeza, accionamiento, acabado y documentación. El artículo inglés Specifying a screw explica por qué alterarlo genera retrabajo.
Preguntas frecuentes
¿Cuáles son las desviaciones de H7, g6, k6 y p6 a 8 mm?
En el escalón de ISO 286-2 de más de 6 hasta 10 mm inclusive, todo en micrómetros: agujero H7 de más 15 a 0; eje g6 de menos 5 a menos 14; eje k6 de más 10 a más 1; eje p6 de más 24 a más 15; eje h6 de 0 a menos 9. Frente al agujero H7, eso da un juego de 5 a 29 con g6, apriete hasta 10 o juego hasta 14 con k6, y apriete de 0 a 24 con p6.
¿Qué es exactamente un ajuste de transición?
Uno en el que las zonas de tolerancia se solapan, de modo que el resultado montado puede ser juego o apriete según dónde caigan las dos piezas dentro de su tolerancia. No es un término medio entre ambos, sino una incertidumbre acotada. H7/k6 a 8 mm puede dar hasta 10 micrómetros de apriete o hasta 14 micrómetros de juego.
¿Por qué el agujero es siempre H en las tablas de ajustes?
Porque esas tablas son de agujero base: el agujero se fija en H, cuya desviación inferior es cero, y la letra del eje crea el ajuste. ISO 286 también define el eje base, en el que el eje es h y varía la letra del agujero. La explicación habitual de la preferencia son las herramientas – los agujeros salen de herramientas de medida fija y los ejes se tornean a cualquier medida –, pero no pudimos comprobar que ISO 286 lo diga, así que considérela la explicación común y no la de la norma.
¿Cuándo conviene usar eje base?
Cuando el eje se compra en lugar de fabricarse, de modo que su diámetro llegó con la pieza y el agujero es la única superficie que queda por elegir. Los aros interiores de rodamientos, la barra estirada en frío y los husillos estándar son los casos cotidianos. Mandrinar un alojamiento para adaptarlo a un rodamiento es eje base, lo llame así alguien o no.
¿Puede un ajuste con apriete terminar sin apriete?
En los límites, sí. H7/p6 a 8 mm tiene un apriete mínimo de cero: un agujero en su medida máxima, 8,015, se encuentra con un eje p6 en su medida mínima, también 8,015. Si la unión depende del agarre y no del posicionamiento, ese caso límite es para el que hay que diseñar.
Consulta
La mayor parte del trabajo con elementos de fijación nunca necesita este sistema – los agujeros de paso no son ajustes. Donde sí aparece es en los agujeros para pasadores y los agujeros escariados junto a los tornillos. Si un plano tiene ambos y no está seguro de cuál es la superficie fija, envíenoslo.
Solicitar cotización
Indique la pieza y la cantidad. Responderemos sobre viabilidad, plazo y precio.
O escríbanos directamente sales@tigerfasteners.com