 TIGERFASTENERS
Un tornillo corriente en un agujero de paso no posiciona nada
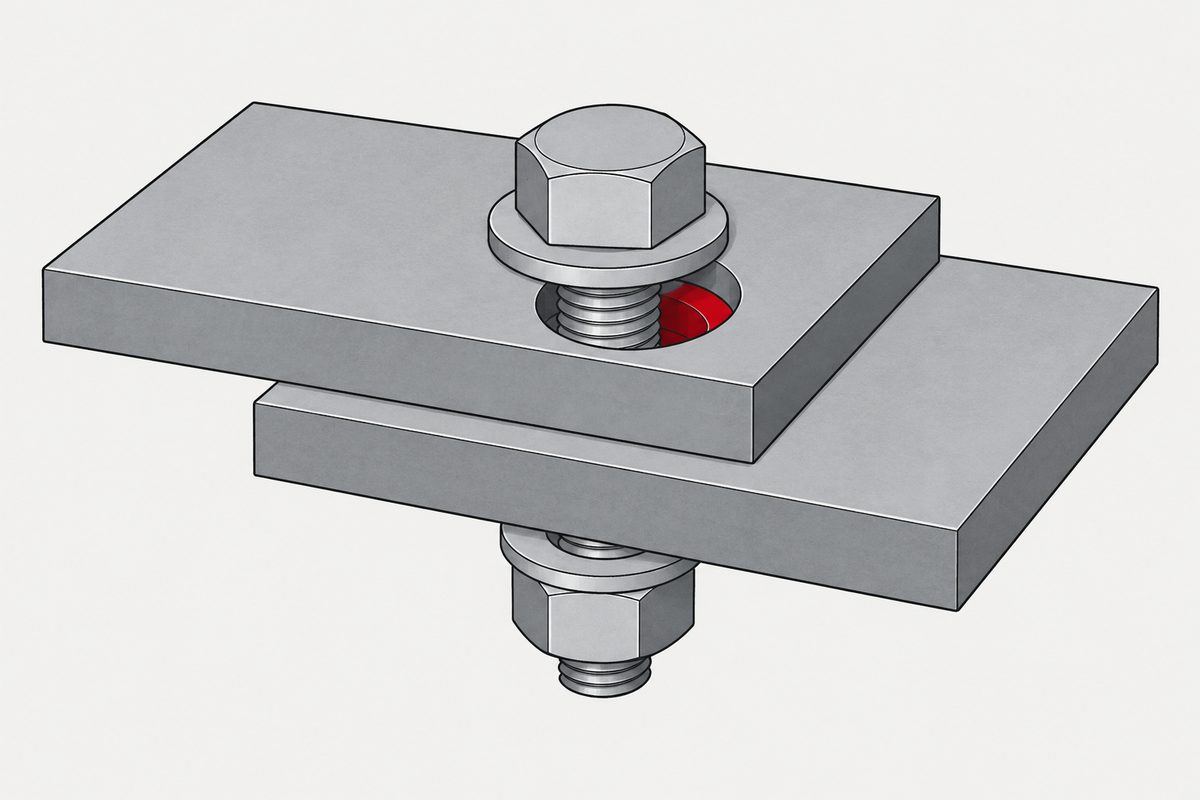
En pocas palabras: el agujero es más grande que el tornillo a propósito. ISO 273 fija el agujero de paso de un M8 en 9 mm en la serie media. Esa holgura no es dejadez — es lo que permite montar la unión y mantiene la trayectoria de carga en tracción y en rozamiento de la interfaz. Por tanto, el posicionamiento hay que comprarlo aparte: con un pasador, con una cara de referencia o con otro elemento de fijación cuya parte sin rosca se toleró para esa función.
La pregunta, y la respuesta que solo es medio cierta
«¿Por qué no se pueden usar tornillos para posicionar piezas?» (traducción) se ha leído casi 4.000 veces en Engineering Stack Exchange. La respuesta más votada dice que los tornillos se conforman en lugar de rectificarse, por lo que no se acercan a la precisión de un pasador templado y rectificado.
Eso es cierto, pero no es la razón. Rectifique un tornillo M8 con la precisión de un pasador de centrado, páselo por un agujero de paso corriente de 9 mm y no habrá ganado nada. La interfaz limitante no es el tornillo.
Qué tamaño debe tener el agujero
ISO 273 especifica agujeros de paso para pernos y tornillos en tres series. Son las cifras de la norma, no una costumbre de taller:
| Rosca | Fina | Media | Basta |
|---|---|---|---|
| M3 | 3,2 | 3,4 | 3,6 |
| M4 | 4,3 | 4,5 | 4,8 |
| M5 | 5,3 | 5,5 | 5,8 |
| M6 | 6,4 | 6,6 | 7,0 |
| M8 | 8,4 | 9,0 | 10,0 |
| M10 | 10,5 | 11,0 | 12,0 |
| M12 | 13,0 | 13,5 | 14,5 |
La norma también indica H12, H13 y H14 como grados de tolerancia para las series fina, media y basta respectivamente — pero expresamente a título informativo, para cuando convenga especificar una tolerancia. Un agujero según ISO 273 no lleva automáticamente un requisito de posición.
Dos magnitudes distintas que es fácil mezclar. La holgura es el diámetro del agujero menos el diámetro de la caña — 1 mm nominal en un M8 de serie media, y varía con la tolerancia de diámetro del agujero. La tolerancia de posición indica dónde está el eje del agujero respecto a las referencias; es un control aparte y queda establecida al taladrar. Ambas afectan a dónde termina la pieza. No son el mismo número y una no sustituye a la otra.
Por qué la holgura es deliberada
Una unión atornillada con precarga no está pensada para soportar carga transversal en la caña. Está pensada para apretar las caras con tanta fuerza que el rozamiento en la interfaz soporte la carga, con el elemento de fijación trabajando a tracción. La holgura es lo que lo hace posible: permite juntar las piezas sin que la caña asuma una carga de aplastamiento por el camino, y absorbe el error de posición acumulado de todos los agujeros del patrón para que el conjunto pueda montarse.
Si elimina la holgura, no ha mejorado la unión. Ha cambiado lo que es — ahora la caña puede apoyar, y a un elemento dimensionado para tracción se le pide soportar un cortante para el que no se dimensionó.
Lo que aporta un pasador, dicho con cuidado
Los pasadores cilíndricos ISO 2338 se suministran en m6 o h8. Para un pasador de 8 mm nominal en m6, ISO 286 da desviaciones de +6 µm a +15 µm — un diámetro real entre 8,006 y 8,015 mm, una banda de nueve micras. La norma exige también un acabado superficial inferior a Ra 0,8 µm en los pasadores m6.
Lo que eso no es: no es el ajuste. El ajuste depende del agujero que se escarie para él, y nadie puede indicar un ajuste sin especificar ambos. Lo que dicen las nueve micras es que el pasador se fabricó con un orden de precisión distinto de cualquier cosa de la tabla de agujeros de paso anterior — y que se vende suponiendo que usted escariará un agujero a juego.
Esa es la diferencia real. No que un pasador sea preciso y un tornillo no, sino que un pasador es un elemento por cuya tolerancia alguien pagó, en la pieza y en el agujero. El agujero de paso es un elemento por el que alguien decidió deliberadamente no pagarla.
Todo esto se refiere a la posición. En cuanto un pasador soporta carga, rige otro documento y las cifras dejan de coincidir con lo que la gente espera: un pasador elástico ranurado tiene una carga mínima de doble cortante publicada y un pasador de centrado templado no tiene ninguna. Solo uno de estos dos pasadores tiene una carga de cortante garantizada recorre ambas normas. Y evitar que una pieza gire sobre un eje es una tercera función, en la que la norma de la pieza obvia nunca menciona el eje. El agujero escariado que esta página recomienda una y otra vez tiene su propio vacío: las normas de pasadores de centrado especifican el pasador y no dicen nada del agujero.
Y un elemento de fijación puede posicionar, si también compra eso
Aquí deja de ser cierta la versión ordenada de la regla — «los tornillos aprietan, los pasadores posicionan» —, y vale la pena saberlo porque los contraejemplos son piezas de catálogo.
- Los tornillos de ajuste (DIN 609 y DIN 610) tienen una caña sin rosca con tolerancia, pensada para alojarse en un agujero escariado. Posicionan y aprietan.
- Los tornillos con resalte (ISO 7379) tienen un resalte rectificado con tolerancia f9. El resalte posiciona; la rosca más pequeña de debajo aprieta. Fíjese en que el reparto de funciones ocurre dentro de una misma pieza — la rosca sigue sin posicionar.
⚠️ Los tornillos con resalte se designan por el resalte, no por la rosca, y ahí es donde los pedidos salen mal. ISO 7379 - 10 × 40 significa un resalte de 10 mm y 40 mm de largo — y la rosca de ese tornillo es M8. La rosca siempre es menor que el resalte, de modo que «un tornillo con resalte M8» admite dos lecturas: rosca M8 (resalte 10) o resalte de 8 mm (rosca M6).
⚠️ Esas correspondencias — 6,5 con M5, 10 con M8, 13 con M10 — salen de hojas de catálogo de distribuidores, no del texto de la ISO 7379. Son documentos comerciales. Compruébelas con la norma vigente antes de llevarlas a un plano. Indique en el pedido el diámetro del resalte, la longitud del resalte y la rosca, y la ambigüedad desaparece.
Ambos cuestan más, y ambos exigen escariar el agujero en lugar de solo taladrarlo. Es el mismo punto otra vez: el precio del posicionamiento se paga en el agujero tanto como en el elemento de fijación.
Por qué dos pasadores y no tres
Cuando la solución son los pasadores, la disposición habitual es un pasador redondo y un pasador rómbico — DIN 6321 los recoge como forma B y forma C.
En una pieza que ya apoya sobre una cara, el pasador redondo fija la posición en el plano; el rómbico fija el giro alrededor del redondo. Un tercer pasador ajustado suele restringir algo ya restringido, y entonces tres distancias entre centros tienen que coincidir a la vez o la pieza no entra. El plano del pasador rómbico existe precisamente para liberar la dirección de la distancia entre centros, de modo que la tolerancia de separación de los agujeros no bloquee el montaje.
Las versiones formales de esta idea son el principio de posicionamiento 3-2-1 del diseño de utillajes y, de forma más general, el diseño de restricción exacta (cinemático): restringir cada grado de libertad necesario, una sola vez. Un tercer pasador no es automáticamente un error — si es flotante, soporta carga en vez de posicionar o está para poka-yoke, cumple otra función.
Cuatro formas de posicionar, ninguna con la rosca
- Pasadores de centrado — redondo más rómbico, agujeros escariados.
- Un centrador o encaje — un diámetro mecanizado que centra una pieza sobre la otra. Las ruedas de automóvil lo hacen en los diseños centrados en el buje; también existen diseños centrados por espárragos, donde son los asientos cónicos o esféricos de las tuercas los que centran.
- Un tornillo de ajuste o un tornillo con resalte — como arriba, y quien trabaja es la caña o el resalte.
- Caras de referencia, topes laterales, chavetas, lengüetas, bloques en V — geometría positiva contra la que se empuja la pieza, con los tornillos solo apretando. A menudo la más barata de las cuatro, y la que los principiantes se saltan.
Lo que tienen en común las cuatro es que el elemento de posicionamiento no es la unión roscada. Dónde se sitúan las decisiones de rosca y agujero dentro del orden general de decisiones se explica en cómo especificar un tornillo (en inglés); la cuestión relacionada de cuándo recurrir a algo que no sea un tornillo está en cuándo no usar un tornillo.
Una advertencia sobre la versión fuerte de esto
Es tentador terminar con «nunca deje que dos elementos posicionen a la vez». Es exagerado. Las uniones con precarga corrientes resisten la carga transversal por rozamiento en la interfaz y no necesitan que la caña apoye. Las uniones de tipo aplastamiento y las de tornillos de ajuste se diseñan deliberadamente para que el elemento de fijación soporte cortante. El modo de fallo real es más estrecho: varios elementos ajustados usados a la vez como posicionadores de precisión, sin nada que absorba la tolerancia entre ellos. Para eso está el plano del pasador rómbico, y por eso son dos.
Referencias
- ISO 273 — Fasteners: clearance holes for bolts and screws (series fina, media y basta; H12/H13/H14 a título informativo)
- ISO 2338 — Parallel pins, unhardened (m6 y h8; Ra inferior a 0,8 µm para m6)
- ISO 286 — ISO code system for tolerances (m6 en 8 mm: +6 a +15 µm)
- ISO 7379 — Hexagon socket head shoulder screws (tolerancia del resalte f9)
- DIN 609 / DIN 610 — Tornillos de ajuste con caña tolerada
- DIN 6321 — Pasadores de posicionamiento, forma B redonda y forma C rómbica
- Principio de posicionamiento 3-2-1 y diseño de restricción exacta, bibliografía de diseño de utillajes
- “Why can't screws be used for locating parts?”, Engineering Stack Exchange
Esta página explica el razonamiento detrás de una convención. Los valores de cada pieza concreta se rigen por su plano y por las normas que invoca.
Una chaveta es la pieza a la que se recurre cuando un elemento de fijación no puede mantener la posición, y una norma de chavetas las dimensiona de forma distinta según transmitan par o solo posicionen.
Este artículo trata el paso 1: sustrato. El orden completo es sustrato, rosca, cabeza, accionamiento, acabado y documentación. El artículo inglés Specifying a screw explica por qué alterarlo genera retrabajo.
Preguntas frecuentes
¿Por qué el agujero de paso es más grande que el tornillo?
Para que la unión pueda montarse y la trayectoria de carga se mantenga en tracción. ISO 273 fija el agujero de paso de un M8 en 9 mm en la serie media. Esa holgura permite juntar las piezas sin que la caña asuma carga de aplastamiento, y absorbe el error de posición acumulado del patrón de agujeros. Eliminarla no mejora la unión; cambia lo que la unión es.
¿Lo resolvería un tornillo más preciso?
No. Rectifique un tornillo M8 con la precisión de un pasador de centrado, páselo por un agujero de paso corriente de 9 mm y la holgura diametral de aproximadamente un milímetro sigue ahí. La interfaz limitante es el agujero de paso y la caña, no la precisión de fabricación del tornillo. Por eso la solución es un agujero escariado, no un tornillo mejor.
Entonces, ¿puede un perno posicionar alguna vez una pieza?
Sí, si compra un elemento de fijación hecho para ello y escaria el agujero a juego. Los tornillos de ajuste según DIN 609 o DIN 610 tienen una caña sin rosca con tolerancia. Los tornillos con resalte según ISO 7379 tienen un resalte rectificado con tolerancia f9 que posiciona mientras la rosca más pequeña de debajo aprieta. En ambos casos, el elemento de posicionamiento es la caña o el resalte, nunca la rosca.
¿Por qué un pasador redondo y uno rómbico, en lugar de dos redondos?
El pasador redondo fija la posición en el plano y el rómbico fija el giro alrededor de él. El plano del rómbico libera la dirección de la distancia entre centros, de modo que la tolerancia de separación de los agujeros no impida el montaje. Dos pasadores redondos exigirían que ambas distancias entre centros coincidieran exactamente. DIN 6321 los recoge como forma B y forma C.
¿Roscar el agujero lo hace menos preciso?
Afecta a la calidad de la rosca, no principalmente a la posición del agujero. La posición del agujero se establece al taladrar, antes de roscar. Esto importa porque una explicación habitual de por qué los tornillos no posicionan culpa al roscado, cuando la razón más fundamental es simplemente que el agujero de paso de la otra pieza está sobredimensionado a propósito.
Consulta
Si le ha llegado un plano que pide un elemento de fijación en un agujero escariado, o un resalte con tolerancia, se trata de una pieza distinta de un tornillo corriente y conviene confirmarlo antes de cotizar. Envíenos la designación y le diremos cuál es.
Solicitar cotización
Indique la pieza y la cantidad. Responderemos sobre viabilidad, plazo y precio.
O escríbanos directamente sales@tigerfasteners.com