 TIGERFASTENERS
Pegaron la tuerca para que no pudiera girar. Aun así perdió un 40 % de su fuerza de apriete.
La forma habitual de distinguir los dos tipos de aflojamiento es un rotulador. Se traza una línea sobre la tuerca y la brida: si la línea se ha desplazado, la tuerca ha girado. Nosotros mismos recomendamos esa comprobación, y sigue valiendo la pena. Pero un experimento de 2003 eliminó por completo el giro —las tuercas estaban pegadas a los pernos para que no pudieran desenroscarse— y las uniones perdieron igualmente entre un 10 % y más de un 40 % de la fuerza de apriete en 200 ciclos. Una línea que no se ha movido no significa que la precarga siga ahí.
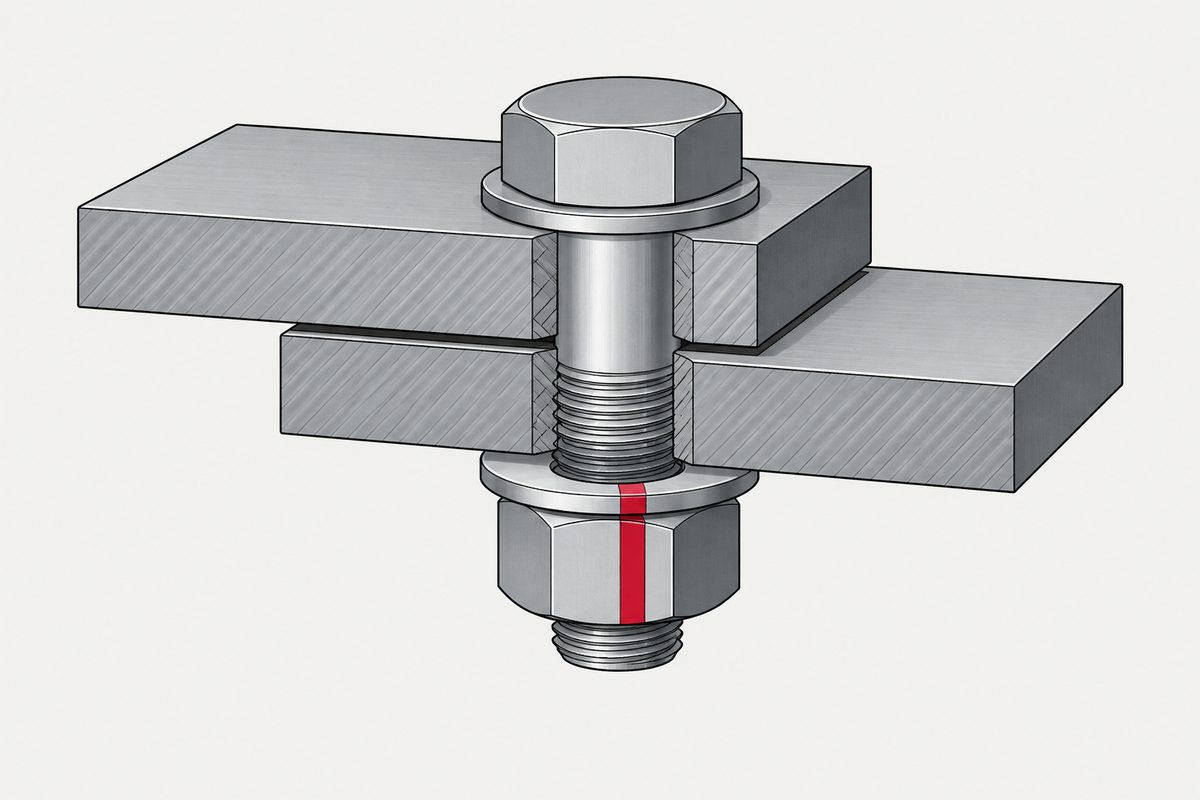
El experimento
Jiang, Zhang y Lee se propusieron estudiar la etapa más temprana del autoaflojamiento bajo carga cíclica transversal. Para separar el giro de todo lo demás, pegaron las tuercas a los pernos con un fijador de roscas de alta resistencia, de modo que el desenroscado no estaba disponible como mecanismo.
La fuerza de apriete cayó de todos modos: entre un 10 % y más de un 40 % después de 200 ciclos, según la magnitud de la carga. El experimento y el análisis por elementos finitos elastoplástico lo atribuyeron a plasticidad cíclica localizada y trinquete de deformación cerca de la raíz de los hilos en contacto, seguidos de una redistribución de tensiones.
No el giro. No la tuerca. Algo que ocurre dentro de los primeros hilos en contacto, donde de todos modos se transmite la mayor parte de la carga.
Un estudio posterior de Gong, Liu y Ding incluyó un control que demuestra lo mismo desde el otro lado. Compararon modelos con y sin ángulo de hélice. La caída inicial brusca apareció en ambos. Una rosca sin hélice no puede desenroscarse, así que la pérdida inicial no puede ser principalmente desenroscado. En sus casos simulados, el componente de plasticidad cíclica se estabilizó en gran medida tras unos tres a diez ciclos —aunque es una cifra propia del ensayo, no una regla general.
No es simplemente asentamiento, y la distinción está en la directriz
La objeción evidente es que se trata de asentamiento con otro nombre. No lo es, o al menos no se ha demostrado, y la VDI 2230 los mantiene separados deliberadamente.
| VDI 2230 parte 1:2015 §5.4.2 los enumera como causas distintas |
|---|
| Asentamiento de las superficies de contacto |
| Autoaflojamiento por giro |
| Relajación del material |
| Cambio de temperatura y sobrecarga |
El §5.4.2.1 define el asentamiento de forma estricta: el aplastamiento plástico de la rugosidad superficial tras el montaje, con la pérdida de precarga resultante calculada mediante la ec. (113). Esa definición puede cubrir de forma plausible parte del aplastamiento de asperezas observado al inicio de un ensayo de vibración. No cubre automáticamente el trinquete cíclico en la raíz de la rosca ni el mecanismo de redistribución de tensiones.
Así que la afirmación honesta es la prudente. La caída inicial de la fuerza de apriete a menudo no se debe en su mayor parte al giro. Experimentos y simulaciones la atribuyen a la deformación plástica cíclica y a la redistribución de las tensiones de contacto en la rosca. El asentamiento superficial ordinario puede contribuir en una unión real, pero es un mecanismo distinto y no debe suponerse que explica toda la caída.
No vamos a escribir «la primera etapa es asentamiento» ni vamos a escribir «la primera etapa es autoaflojamiento». Ninguna de las dos afirmaciones está respaldada.
Lo que significa que la marca con rotulador no lo ve
Esta es la parte que cambia lo que aconsejamos. Nuestro propio artículo sobre por qué se aflojan los tornillos recomienda la marca testigo: una línea sobre la tuerca y la brida que se revisa más tarde. No cuesta nada y es realmente útil. Pero conviene precisar qué puede y qué no puede hacer.
| Una marca testigo detecta | Una marca testigo no puede detectar |
|---|---|
| Giro relativo de la tuerca | Plasticidad cíclica en la raíz de la rosca |
| Manipulación | Asentamiento |
| Desenroscado | Relajación y fluencia del material |
La NASA-STD-5017B trata el marcado de par como verificación del montaje —prueba de que la operación se realizó— y no como una medición de la precarga. Así es como debe leerse una marca testigo: verifica un proceso y detecta el giro. Puede producirse una pérdida considerable de precarga sin giro sin alterarla en absoluto.
Entonces, reapretar y ver —salvo que eso mide la fricción
El siguiente impulso es poner una llave dinamométrica en el perno y comprobar que sigue admitiendo el par especificado. Es una inspección real y detecta problemas reales. Lo que no hace es decir cuánta fuerza de apriete queda.
- El par de arranque no es el par de instalación escalado por la precarga restante. Nassar y Yang dedujeron expresiones separadas para el par de apriete y el par de arranque que incluyen explícitamente la fricción cinética frente a la estática, la geometría de la rosca, la fricción bajo cabeza y la distribución de la presión de contacto
- El par residual puede variar sin que varíe la precarga. Jiao, Nam, Kim y Oh variaron recubrimientos, lubricación, nivel de par y secuencia de apriete, y comprobaron que los cambios de fricción y de topografía superficial alteraban el par residual sin un cambio equivalente de la precarga
- En sus probetas apretadas por lotes la correlación iba en sentido contrario —tanto las mediciones de par residual en sentido de apriete como en sentido de aflojamiento se correlacionaban negativamente con la precarga
- La propia comprobación modifica la pieza. Aplicar el par de comprobación puede cambiar el estado de tensión y de deformación plástica del perno
Deliberadamente no decimos que las comprobaciones de par sean inútiles. Detectan movimientos importantes, elementos de fijación ausentes, marcas testigo rotas y una gran pérdida de resistencia. Lo que no pueden hacer es establecer la fuerza de apriete restante sin una calibración específica de la unión.
La NASA-STD-5020B §4.3.2 apunta en la misma dirección para el montaje: la relación entre par, ángulo de giro o alargamiento del perno y precarga debe justificarse mediante ensayos con piezas y procesos representativos, y señala la sensibilidad a dónde se aplica el lubricante. El par es un indicador indirecto y dependiente de la configuración —algo que este sitio ya explica sobre la condición de fricción que supone un valor de par.
Qué sí la mide
| Método | Qué hay que saber |
|---|---|
| Alargamiento por ultrasonidos | La ASTM E1685-20(2026) §§4–5 normaliza la medición por pulso-eco del cambio de longitud del perno. Requiere una referencia sin carga o una calibración, datos de geometría y material, un acoplamiento repetible y compensación de temperatura |
| Pernos instrumentados, galgas extensométricas, células de carga | Responden a la deformación del perno o a la fuerza de apriete y permiten la monitorización continua. Siguen siendo necesarias la calibración y la compensación de temperatura |
| Indicadores de tensión directa | Útiles donde ese indicador esté cualificado para la instalación, y para inspecciones posteriores si así se prevé. No generalizar entre geometrías de elementos de fijación |
| END orientados a grietas | Si la preocupación es una rotura al final de la vida útil y no la precarga, otra comprobación de par es directamente el instrumento equivocado |
Como referencia: un equipo de la NASA y la Aerospace Corporation informó de que la medición ultrasónica calibrada coincidía con una célula de carga en torno a ±3 % en su utillaje concreto, frente a una dispersión de precarga de aproximadamente ±25 % con un apriete por par normal. Esa relación es el argumento para instrumentar una unión que realmente importa —y coincide con lo que ya dice el factor de apriete.
Lo que no afirmamos
La curva de tres etapas no es una ley. Una forma rápida–lenta–rápida se ha descrito en ciertos experimentos de fatiga hasta rotura, y ahí es real. Ni las normas ni la bibliografía en general la establecen como algo que haga toda unión, y no existen límites generales entre etapas —los descritos dependen de la probeta y de la carga.
Y la caída final en esos experimentos no es un nuevo desenroscado. Se asocia a la propagación de grietas por fatiga y a la rotura final. Llamarla «la unión que por fin cede» tergiversaría la fuente: es un evento de fatiga, y una comprobación de par no es el instrumento que lo detecta.
También teníamos una historia que nos gustaba —que las inspecciones suelen caer en la tranquila etapa intermedia y por eso no ven el colapso. No encontramos ninguna fuente que la respalde, así que no figura en este artículo.
Qué hacer con esto
- Conserve el rotulador. No cuesta nada y responde de forma definitiva a una pregunta: si la tuerca giró. Simplemente no interprete una línea intacta como «precarga intacta».
- Elimine el deslizamiento transversal en lugar de vigilar el síntoma. Pasadores, resaltes, mayor fricción en la interfaz. Es la única contramedida que actúa sobre la causa en lugar de combatirla —la lista ordenada está en por qué se aflojan los tornillos.
- Si la unión importa, mida la longitud, no el par. Por ultrasonidos o con instrumentación, con la calibración que exige el método.
- No acepte una comprobación de par como prueba de la fuerza de apriete, salvo que alguien haya calibrado esa comprobación con esa unión.
- Decida qué fallo está inspeccionando realmente. El giro, la pérdida de precarga sin giro y la fisuración por fatiga necesitan tres instrumentos distintos, y una llave dinamométrica no es la respuesta correcta para ninguno.
Referencias
- Yanyao Jiang, Ming Zhang y Chu-Hwa Lee, ‘A Study of Early Stage Self-Loosening of Bolted Joints’, Journal of Mechanical Design 125(3), 2003, pp. 518–526, DOI 10.1115/1.1586936 — tuercas pegadas a los pernos; pérdida de fuerza de apriete de un 10 % a más de un 40 % tras 200 ciclos; plasticidad cíclica y trinquete en la raíz de los hilos en contacto
- Hao Gong, Jianhua Liu y Xiaoyu Ding, ‘Study on the mechanism of preload decrease of bolted joints subjected to transversal vibration loading’, Proc. IMechE Part B 233(12), 2019, pp. 2320–2329, DOI 10.1177/0954405419838675 — la comparación con y sin ángulo de hélice; etapa I atribuida a redistribución de tensiones y deformación plástica cíclica
- VDI 2230 parte 1:2015 §5.4.2 (asentamiento, autoaflojamiento, relajación, temperatura y sobrecarga enumerados como causas distintas) y §5.4.2.1 con la ec. (113) (asentamiento definido como aplastamiento plástico de la rugosidad superficial tras el montaje)
- Sayed A. Nassar y Xianjie Yang, ‘Novel Formulation of the Tightening and Breakaway Torque Components in Threaded Fasteners’, Journal of Pressure Vessel Technology 129(4), 2007, pp. 653–663, DOI 10.1115/1.2767354
- Yixuan Jiao, Juhyun Nam, Dongwon Kim y Je Hoon Oh, ‘Residual torque–preload correlation in bolted joints and its application to reducing preload dispersion’, Engineering Structures 361, 2026, 122949, DOI 10.1016/j.engstruct.2026.122949
- Jianfei Fan y coautores, ‘Failure behaviour of bolted structures under cyclic transverse displacement’, Tribology International 178, 2023, 108030 — la forma rápida–lenta–rápida, en un contexto de fatiga hasta rotura
- NASA-STD-5020B §4.3.2 (la relación entre par, ángulo o alargamiento y precarga debe justificarse mediante ensayos); NASA-STD-5017B (marcado de par como verificación del montaje); ASTM E1685-20(2026) §§4–5 (pulso-eco ultrasónico); Johnson y coautores, NASA y Aerospace Corporation, 2014, NTRS 20150004065 (aproximadamente ±3 % por ultrasonidos frente a una célula de carga calibrada, contra aproximadamente ±25 % con apriete por par)
La aceptación de cualquier unión concreta se rige por su plano y sus propios ensayos.
Este artículo no pertenece a un solo paso de los seis: abarca varios o aparece después del montaje. Las decisiones se explican en el artículo inglés Specifying a screw.
Preguntas frecuentes
¿Puede un perno perder fuerza de apriete sin que gire la tuerca?
Sí, y en gran cantidad. En un estudio de 2003 de Jiang, Zhang y Lee las tuercas se pegaron a los pernos con un fijador de roscas de alta resistencia para que el desenroscado fuera imposible, y la carga cíclica transversal redujo igualmente la fuerza de apriete entre un 10 % y más de un 40 % tras 200 ciclos, según la magnitud de la carga. El mecanismo se atribuyó a plasticidad cíclica localizada y trinquete de deformación cerca de la raíz de los hilos en contacto, seguidos de redistribución de tensiones, y no a ningún giro de la tuerca.
¿Es solo asentamiento?
No sin más, y la distinción importa porque la VDI 2230 los separa. La sección 5.4.2 de la VDI 2230 parte 1 enumera el asentamiento de las superficies de contacto, el autoaflojamiento por giro, la relajación del material y la temperatura o la sobrecarga como causas distintas, y la sección 5.4.2.1 define el asentamiento de forma estricta como el aplastamiento plástico de la rugosidad superficial tras el montaje. El asentamiento ordinario puede contribuir en una unión real, pero los artículos atribuyen la caída temprana principalmente a la plasticidad cíclica y a la redistribución de tensiones en los contactos de la rosca, que es un mecanismo distinto.
¿Demuestra una marca testigo que la precarga sigue ahí?
No. Una línea sobre la tuerca y la brida detecta el giro relativo, la manipulación y el desenroscado, lo cual es realmente útil y no cuesta nada. No puede detectar la plasticidad cíclica en la raíz de la rosca, el asentamiento, la relajación ni la fluencia del material. La NASA-STD-5017B trata el marcado de par como verificación del montaje y no como medición de la precarga, y puede producirse una pérdida considerable de precarga sin giro sin alterar la marca en absoluto.
¿Puedo comprobar la precarga restante con una llave dinamométrica?
No de forma fiable sin una calibración con esa unión concreta. Nassar y Yang dedujeron expresiones separadas para el par de apriete y el par de arranque que incluyen la fricción cinética frente a la estática, la geometría de la rosca, la fricción bajo cabeza y la distribución de la presión de contacto, de modo que el par de arranque no es el par de instalación escalado por la precarga restante. Jiao y coautores comprobaron que los cambios de fricción y de topografía superficial alteraban el par residual sin un cambio equivalente de la precarga, y en sus probetas apretadas por lotes el par residual se correlacionaba negativamente con la precarga. Aplicar el par de comprobación también puede modificar el propio perno.
Entonces, ¿son inútiles las comprobaciones de par?
No, y sería un error decirlo. Una comprobación de par detecta movimientos importantes, elementos de fijación ausentes, marcas testigo rotas y una gran pérdida de resistencia, y todo eso importa. Lo que no puede hacer es establecer la fuerza de apriete que queda en la unión. Para eso se necesita un método sensible a la precarga, como la medición del alargamiento por ultrasonidos según ASTM E1685, un perno instrumentado o un indicador de tensión directa cualificado.
¿La precarga cae siempre en tres etapas?
No. Un patrón rápido, luego lento y luego rápido se ha descrito en ciertos experimentos de fatiga hasta rotura y es real en ese contexto, pero ni las normas ni la bibliografía en general lo establecen como ley universal, y no existen límites generales entre etapas porque los descritos dependen de la probeta y de la carga. Conviene señalar también que la caída rápida final en esos experimentos se asocia a la propagación de grietas por fatiga y a la rotura final, no a un nuevo desenroscado.
Consulta
Si una unión sigue perdiendo fuerza de apriete y las marcas testigo están intactas, la marca dice la verdad —solo que no es todo el cuadro. Envíenos la geometría de la unión y las cargas, y le diremos si el elemento de fijación es la pieza que merece la pena cambiar.
Solicitar cotización
Indique la pieza y la cantidad. Responderemos sobre viabilidad, plazo y precio.
O escríbanos directamente sales@tigerfasteners.com