 TIGERFASTENERS
No existe una columna de tolerancia de paso
En resumen: no le falta ninguna página. El sistema ISO de tolerancias para roscas de uso general fija límites para los diámetros mayor, de paso y menor, y ninguno para el paso. Es intencionado. Si un error de paso impide montar las piezas se comprueba en otro lugar — en el diámetro de paso virtual, que es precisamente lo que lee un calibre PASA.
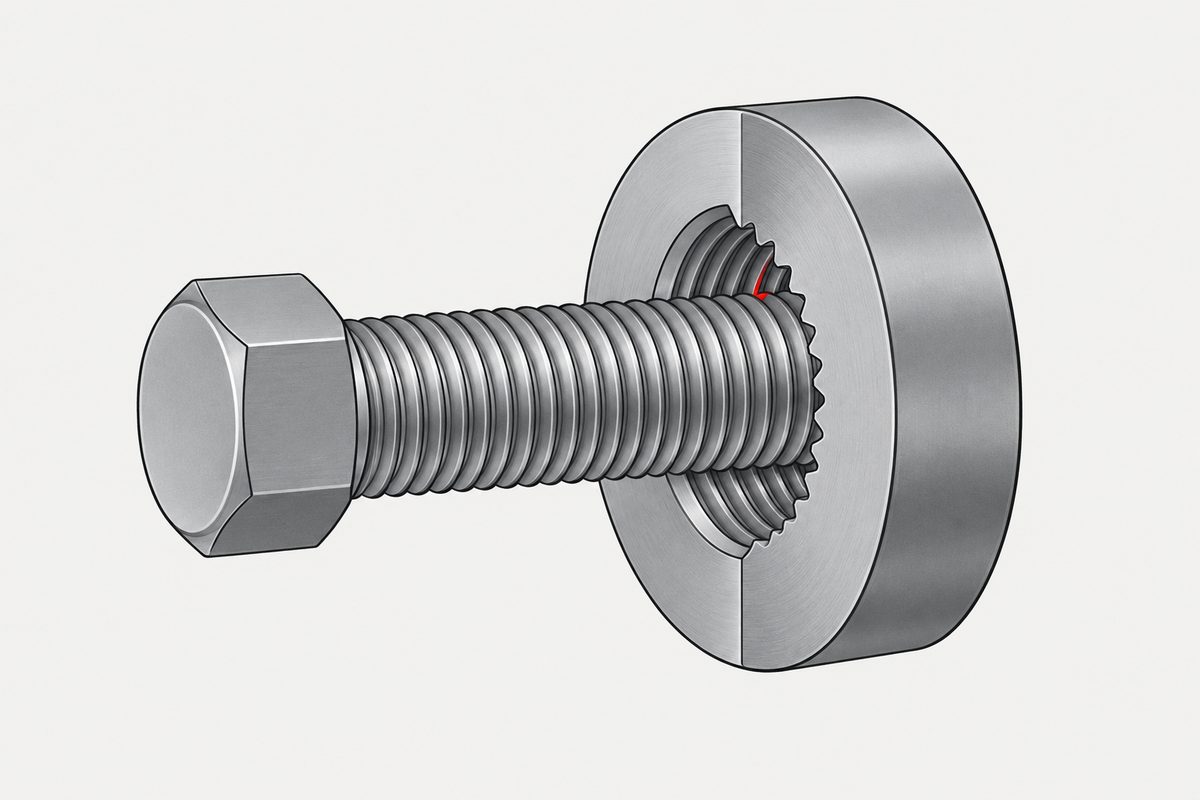
Qué contienen realmente las tablas
Abra la ISO 965-1 y busque la columna. Diámetro mayor, diámetro de paso, diámetro menor — tres juegos de límites, uno para cada uno. Nada para el paso. Nada para el ángulo de flanco. Muchos creen entonces que tienen el documento equivocado.
Es el documento correcto. El sistema controla esas desviaciones, pero las controla por su efecto y no una a una.
La magnitud que lo absorbe todo
La ISO 965-1 no define su propio vocabulario; adopta el de la ISO 5408. Allí el término es virtual pitch diameter (diámetro de paso virtual), con functional diameter como sinónimo. (No «effective pitch diameter» — esa es una paráfrasis habitual, no la palabra de la norma.)
La ISO 5408 define además un equivalente en diámetro de paso (pitch diameter equivalent): la variación del diámetro funcional causada por desviaciones de paso, de avance y/o de ángulo de flanco. Esos equivalentes se suman algebraicamente, con signo positivo en una rosca exterior y negativo en una interior. El resultado es lo que debe quedar dentro del límite de máximo material.
Una advertencia sobre la cifra que verá citada. El coeficiente 1,732 — cot 30°, para convertir un error de paso en diámetro — se repite mucho. No lo hemos encontrado ni en la ISO 965 ni en la ISO 5408 ni en la ISO 1502. La ISO 5408 define el equivalente como concepto y no publica ninguna fórmula para él. Trate el coeficiente como aritmética de taller y no como un requisito normativo, y si un plano depende de él, acuerde el cálculo en lugar de darlo por supuesto.
El atajo tentador y por qué es erróneo
Es muy fácil resumir todo esto como «un error de paso no es más que un error de diámetro de paso». Quisimos hacerlo. No es cierto.
La ISO 5408 define la desviación de paso, la desviación de ángulo de flanco y el equivalente en diámetro de paso como tres cosas distintas. Una rosca con error de paso tiene un error de paso; es un hecho geométrico propio de la pieza. Lo que sí es cierto es más limitado y más interesante: la medida en que esas desviaciones obstaculizan el montaje puede expresarse como la variación de un único diámetro — y la norma opta por controlar ese efecto en lugar de regular cada causa por separado.
Es una actitud de diseño que merece la pena copiar. Cuando varios errores independientes consumen lo mismo, se puede escribir una tolerancia para cada uno o averiguar qué consumen y poner allí la tolerancia. La segunda opción requiere menos cifras y se ajusta mejor a lo que de verdad importa.
Ahora los calibres tienen sentido
Por eso los calibres de rosca vienen en parejas de aspecto distinto, y no es arbitrario. La ISO 1502 exige que los calibres cumplan en la medida de lo posible el principio de Taylor.
El principio tiene una utilidad práctica: identificar un tornillo cuando no se sabe si es métrico o en pulgadas. El #10-32 y el M5×0,8 difieren en 0,006 mm de paso por filete — demasiado poco para un calibre de corredera o un peine de roscas —, pero esa diferencia se manifiesta como diámetro funcional; por eso un calibre PASA/NO PASA de una designación dada resuelve la duda y un calibre de corredera no.
- El calibre PASA tiene flancos completos y comprueba el diámetro de paso virtual — el efecto sumado de las desviaciones de paso, de ángulo de flanco y de forma. Si la pieza lo admite, la pieza se puede montar.
- El calibre NO PASA tiene flancos truncados y comprueba el diámetro de paso real en el extremo de mínimo material, para que un error de paso no interfiera en la lectura.
Conviene conocer dos detalles, porque en ambos la versión ordenada de la historia es más ordenada que la norma:
Al calibre no se le exige «longitud completa». La longitud roscada de un calibre PASA solo tiene que ser al menos el 80% de la longitud de roscado de la pieza; lo que sí debe ocurrir es que la pieza pase por toda su longitud roscada durante el uso.
El lado NO PASA cumple Taylor solo de forma aproximada. Un tampón tiene al menos tres filetes y se le permite entrar no más de dos vueltas; un anillo, igual. Una lectura estricta del principio no permitiría ninguna entrada, y la ISO 1502 dice que el cumplimiento es aproximado.
Dónde sí tiene el paso su propia tolerancia
La ausencia es propia del sistema para piezas de uso general, no universal.
- Roscas de precisión. La ISO 965-1 indica que las roscas de precisión pueden requerir un control separado del paso, el ángulo de flanco, la redondez, etc., establecido en la documentación del producto. Si lo necesita, lo especifica — la norma simplemente ha renunciado a adivinarlo por usted.
- Los propios calibres. El apartado 12 de la ISO 1502 da tolerancias de ángulo de flanco y de paso para los calibres, en minutos de arco. Al instrumento de medida se le exige lo que no se le exige a la pieza.
- Machos de roscar con rosca rectificada. La ISO 2857 indica directamente una tolerancia de paso.
Así que la regla no es «el paso nunca se tolera». Es que en los elementos de fijación de uso general la capacidad de montaje se comprueba como una sola cifra, y todo lo que tenía que ser lo bastante preciso para lograrlo se controla con más rigor en otro lugar.
Dónde encaja esto
Qué presupuestan realmente las letras y los números de una designación de rosca se explica en clases de tolerancia de rosca — la misma idea: una zona de tolerancia es un presupuesto del que tiran varias cosas distintas. Cómo se ve la misma decisión de organización en diámetros lisos se explica en un agujero, tres ejes. El orden general de las decisiones está en especificar un tornillo (en inglés).
Referencias
- ISO 965-1:2026 — ISO general purpose metric screw threads: tolerances (límites de los diámetros mayor, de paso y menor; nota sobre las roscas de precisión)
- ISO 5408:2009 — Screw threads: vocabulary (diámetro de paso virtual, diámetro funcional, equivalente en diámetro de paso; el anexo B da el término chino)
- ISO 1502:1996 — Verificación con calibres: principio de Taylor, construcción de calibres PASA y NO PASA, tolerancias de paso y de ángulo de flanco de los calibres
- ISO 2857 — Machos de roscar con rosca rectificada: tolerancia de paso
- «Is the tolerance of pitch of a thread standardised?», Engineering Stack Exchange
Esta página explica cómo está organizado el sistema. La aceptación de una pieza concreta se rige por su plano y por las normas que este invoca.
Este artículo trata el paso 2: rosca. El orden completo es sustrato, rosca, cabeza, accionamiento, acabado y documentación. El artículo inglés Specifying a screw explica por qué alterarlo genera retrabajo.
Preguntas frecuentes
¿Se tolera el paso de rosca en la ISO 965?
No en una columna propia. La ISO 965-1 solo da límites para los diámetros mayor, de paso y menor. Las desviaciones de paso y de ángulo de flanco se controlan por su efecto sobre el diámetro de paso virtual, que es lo que comprueba el calibre PASA. La ISO 965-1 sí indica que las roscas de precisión pueden requerir que el paso y el ángulo de flanco se controlen por separado en la documentación del producto.
¿Qué es el diámetro de paso virtual?
El término que usa la ISO 5408 (virtual pitch diameter, con functional diameter como sinónimo) para el diámetro que refleja el obstáculo combinado al montaje. La ISO 5408 define además un equivalente en diámetro de paso: la variación del diámetro funcional causada por desviaciones de paso, de avance y de ángulo de flanco. Esos equivalentes se suman algebraicamente, positivos en roscas exteriores y negativos en interiores.
¿Un error de paso es lo mismo que un error de diámetro de paso?
No. La ISO 5408 define la desviación de paso, la desviación de ángulo de flanco y el equivalente en diámetro de paso como tres cosas distintas. Lo que puede expresarse como la variación de un único diámetro es la medida en que esas desviaciones obstaculizan el montaje, no las desviaciones en sí. La norma controla el efecto en lugar de regular cada causa.
¿Por qué el calibre NO PASA tiene filetes truncados?
Para que lea el diámetro de paso real sin que interfiera un error de paso. El calibre PASA, con flancos completos, lee en cambio el diámetro de paso virtual, que incluye el efecto sumado del paso, el ángulo de flanco y la forma. La ISO 1502 pide que los calibres sigan el principio de Taylor en la medida de lo posible y señala que el lado NO PASA solo se aproxima a él: un tampón puede entrar hasta dos vueltas.
¿De dónde sale el coeficiente 1,732?
Se cita mucho para convertir un error de paso en diámetro; es la cotangente de la mitad del ángulo de rosca de 60 grados. No lo hemos encontrado ni en la ISO 965 ni en la ISO 5408 ni en la ISO 1502. La ISO 5408 define el equivalente en diámetro de paso como concepto, sin publicar una fórmula. Trate el coeficiente como aritmética de taller y no como un requisito normativo, y si un plano depende de él, acuerde el cálculo en lugar de darlo por supuesto.
Consulta
Si un plano exige controlar el paso por separado, se trata de una inspección distinta de los habituales PASA y NO PASA, y debe figurar en la cotización. Envíenos la indicación y le diremos lo que implica.
Solicitar cotización
Indique la pieza y la cantidad. Responderemos sobre viabilidad, plazo y precio.
O escríbanos directamente sales@tigerfasteners.com