 TIGERFASTENERS
Wenn das Blech zu dünn ist, um ein Gewinde zu halten
Es gibt eine Dicke, unterhalb derer eine Blechschraube kein Befestigungselement mehr ist, sondern ein Stift. Die Zahl, die dafür meist genannt wird — zwei Gewindegänge im Eingriff —, haben wir in keiner Norm gefunden. Die Zahl, die tatsächlich in einer Norm steht, ist eine andere und einfacher: Das Blech muss mindestens so dick sein wie die Gewindesteigung.
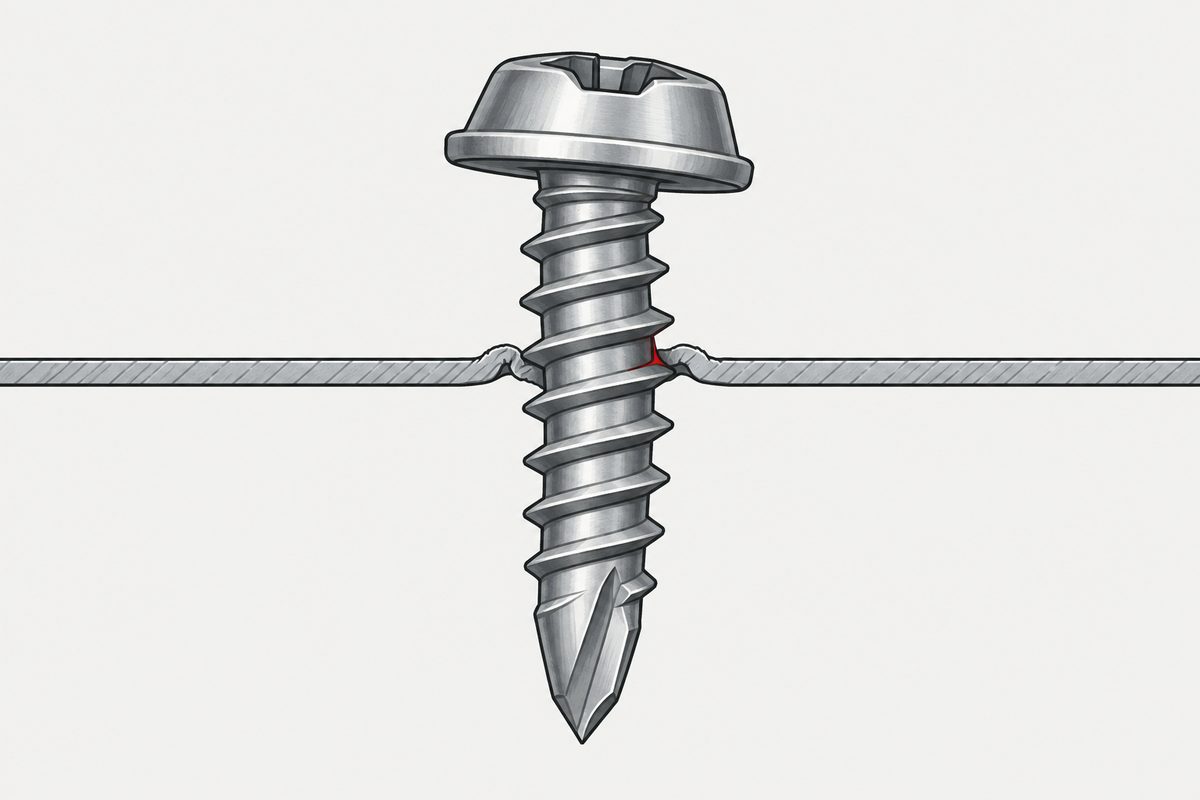
Die Untergrenze, die tatsächlich niedergeschrieben ist
DIN 7975, die Lochdaten für ST-Blechschrauben nach ISO 1478 in Metall regelt, sagt es direkt: Die Blechdicke muss mindestens gleich der Gewindesteigung sein. Unterhalb der Eingriffsgrenze dreht sich die Schraube ins Loch, ohne überhaupt ein Eindrehmoment aufzubauen — sie formt kein Gewinde, sie eiert hinein. Gesondert verlangt die Norm, dass die Gesamtdicke der verbundenen Bleche größer als die Steigung ist.
Die Regel, die Sie gehört haben, ist keine Norm. „Mindestens anderthalb Gewindegänge“ und „mindestens zwei Gewindegänge“ sind Faustregeln der Branche. Wir haben in DIN 7975, DIN 7500-2, ISO 1478, ISO 2702 und in technischen Herstellerdaten gesucht und keine Primärnorm gefunden, die sie als allgemeine Anforderung an Blechverbindungen festlegt. Die „1,5 Gewindegänge“, die in NASA-Dokumenten auftauchen, betreffen den Überstand eines Sicherungseinsatzes — eine ganz andere Frage.
Für welchen Dickenbereich jede Schraubengröße gedacht ist
DIN 7975 tabelliert für jede ST-Größe den Blechdickenbereich. Diesen Teil sollte man vor sich haben, denn die Untergrenze wandert mit der Schraubengröße — sie ist nicht eine einzige Zahl für die ganze Tabelle.
| Größe | Von | Bis |
|---|---|---|
| ST2.2 | 0,8 | 1,8 |
| ST2.9 | 1,1 | 2,2 |
| ST3.5 | 1,3 | 2,8 |
| ST3.9 | 1,3 | 3,0 |
| ST4.2 | 1,4 | 3,5 |
| ST4.8 | 1,6 | 4,0 |
| ST5.5 | 1,8 | 4,5 |
| ST6.3 | 1,8 | 5,0 |
| ST8 | 2,1 | 6,5 |
| ST9.5 | 2,1 | 7,5 |
Die Tabelle insgesamt reicht also etwa von 0,8 bis 7,5 mm. Es handelt sich um Richtwerte, nicht um Zahlen, die ohne Prüfung Festigkeit garantieren, und der Lochdurchmesser selbst hängt neben der Dicke auch von der Zugfestigkeit des Blechs ab.
Für gewindeformende Schrauben gibt es keine entsprechende Untergrenze. DIN 7500-2 nennt Lochdurchmesser nach Werkstoff und Einschraublänge, keine Mindestdickenregel. Die Ausgabe 2016 hat die älteren kurzen Einschraubstufen gestrichen und reicht bis 30 mm; öffentliche Wiedergaben fassen die kürzesten zu „2 mm und kleiner“ zusammen, und diese 2 mm sollten nicht als formale Sicherheitsuntergrenze gelesen werden.
Die Abhilfe, die die Norm nennt, und was sie wirklich bringt
DIN 7975 nennt ausdrücklich ausgehalste oder gezogene Kernlöcher — Durchzüge — als Maßnahme, wenn das Blech nicht dick genug ist. Maße dafür gibt sie nicht an.
Technische Herstellerdaten tun es. Und sie fallen bescheidener aus als die Zahl, die immer wiederholt wird.
- Ein durchgerechnetes TAPTITE-II-Beispiel nimmt 0,060 Zoll Blech mit mindestens 0,053 Zoll Durchzughöhe, was 0,113 Zoll Gesamteingriff ergibt — etwa das 1,88-Fache der Blechdicke, was das Handbuch als annähernd doppelt beschreibt.
- Mate nennt eine maximale Umformhöhe von 2,5 T von der Blechunterseite bis zur Oberkante des Durchzugs. Das ist eine Grenze gegen Einreißen, kein Versprechen von 2,5 T nutzbarem Gewinde.
„Ein Durchzug bringt das Zwei- bis Dreifache der Dicke“ ist also keine zitierfähige Regel. Annähernd 2 T unter bestimmten Werkzeugen und Werkstoffen ist vertretbar. Und wie hoch der Durchzug auch ist: Eintrittsradius, Wandverdünnung, Anschnitt und unvollständige Gewindegänge müssen noch abgezogen werden, bevor man von Gewindeeingriff sprechen kann.
Zur Festigkeit: TAPTITE II beansprucht ein nahezu doppeltes Versagensdrehmoment, Mate eine bis zu doppelte Haltekraft gegenüber einem gestanzten Loch. Keiner der beiden veröffentlicht Probenwerkstoff, Stichprobengröße, Streuung oder Rohdaten der Auszugsversuche, und wir haben keinen unabhängigen Datensatz gefunden, der ebene Löcher und Durchzüge bei gleicher Schraube, gleichem Werkstoff und gleicher Dicke vergleicht. Behandeln Sie den Faktor als technische Herstellerangabe.
Senken in dünnem Blech, wo zuerst die Geometrie ausgeht
Ist die Senktiefe größer als die Blechdicke, bricht der Kegel durch die Rückseite. Das vergrößert den Lochgrund, beseitigt die zylindrische Wand und den verbleibenden Auflagequerschnitt und hinterlässt im Extremfall eine Messerkante. Soll dasselbe Blech auch das Gewinde liefern, sinkt der Eingriff weiter.
Keine allgemeine Norm hilft hier weiter. ISO 7721 regelt die Senkkopfform und ihre Messung, ISO 15065 und DIN 74 die Senkungsmaße und ihre Bezeichnung. Das sind geometrische Paarungsnormen — keine davon sagt, dass ein zu dünnes Blech noch als normale vollständige Senkung gilt, und wir konnten in ihnen keine allgemeine Regel für eine Mindestrestdicke finden, auch nicht in ASME B18.6.3.
In der Blechbearbeitung verwendet man stattdessen oft eine geprägte Senkung, doch das ist eine andere Blechstruktur. Eine spanend hergestellte Senkung, die für das Blech zu tief ist, ist kein Ersatz dafür.
Was sich tatsächlich ändert, wenn das Blech dünner wird
Die Richtung stimmt, und sie steht in den Bemessungsnormen. AISI S100 und EN 1993-1-3 weisen Zug und Abscheren der Schraube, Ausziehen sowie Durchknöpfen bereits als getrennte Grenzzustände nach. Versuche beobachten das Aufweiten des Schraubenlochs, das Abscheren des Gewindes, das Ausziehen und das Umstülpen des Blechs über den Kopf als eigenständige Versagensarten.
Es liegt nahe, das schärfer zu formulieren — nicht ein tieferer Punkt auf derselben Kurve, sondern eine andere Kurve. Das ist ein nützliches Bild, keine strenge Grenze. Die Versagensarten konkurrieren kontinuierlich, während sich Dicke, Lochdurchmesser, Steigung, Kopfdurchmesser, Werkstofffestigkeit und Lastrichtung ändern, und sie können sich mischen oder allmählich ineinander übergehen. Das Ausziehen aus dünnem Blech umfasst weiterhin das Abscheren des begrenzten Gewindeeingriffs und hat daher durchaus mit dem Ausreißen des Gewindes zu tun. Und dicke Querschnitte sind auch nicht auf Gewindeausriss und Schraubenbruch beschränkt — Lochleibung, Randausriss und kopfbezogene Versagensarten gibt es dort ebenfalls.
Hilft also eine größere Schraube?
Unser Entwurf sagte klar Nein. Die Belege stützen kein klares Nein.
- Ein größerer Gewindeaußendurchmesser kann manche Auszugs- und Lochleibungstragfähigkeiten erhöhen.
- Ein größerer Kopf oder eine Unterlegscheibe erhöht die Durchknöpftragfähigkeit direkt. Die AISI-Bemessungsgleichungen führen Schraubendurchmesser und wirksamen Kopfdurchmesser als günstige Variablen.
- Eine größere Abmessung bringt aber meist ein größeres Loch und eine gröbere Steigung mit sich. Bei fester Blechdicke kommen so womöglich keine Gewindegänge hinzu, und der Nettoquerschnitt kann geschwächt werden.
Die ehrliche Fassung: Größer ist keine Universallösung. Es kann manche blechseitigen Tragfähigkeiten erhöhen und die maßgebende Versagensart womöglich nicht ändern; deshalb muss jede Versagensart einzeln geprüft werden — Ausziehen, Durchknöpfen und Blechverformung.
Wo das anschließt
Der Typbuchstabe auf der Schraube entscheidet überhaupt erst, wie das Gewinde entsteht: die Buchstaben auf einer Blechschraube. Das Drehmomentfenster im Blech steht in Drehmoment von Blechschrauben. Wenn der Grundwerkstoff wirklich nicht die Mutter sein kann, stehen die Optionen in wenn der Grundwerkstoff nicht die Mutter sein kann. Und die Senkungsgeometrie selbst steht in Maße von Senkungen.
Quellen
- DIN 7975:2016 — §3.2 (Blechdicke mindestens gleich der Steigung; ausgehalste oder gezogene Kernlöcher als Abhilfe), §3.4 (Gesamtdicke der verbundenen Teile), Tabelle 1 (Dickenbereich nach ST-Größe), Tabelle 2 (Lochdurchmesser nach Größe, Zugfestigkeit und Dicke des Blechs)
- DIN 7500-2:2016 — Lochdurchmesser nach Werkstoff und Einschraublänge; keine entsprechende Mindestdickenregel
- ISO 1478 — Blechschraubengewinde; ISO 2702 — wärmebehandelte Blechschrauben
- ISO 7721 (Senkkopfform), ISO 15065 und DIN 74 (Senkungsmaße), ASME B18.6.3 — nach einer Regel für die Mindestrestdicke durchsucht; keine gefunden
- AISI S100 und EN 1993-1-3 — Zug und Abscheren der Schraube, Ausziehen und Durchknöpfen als getrennte Grenzzustände
- Technisches Handbuch TAPTITE II; Mate Forming Solutions, Gewindedurchzug — Durchzughöhen und Festigkeitsangaben der Hersteller
Richtwerte ersetzen keine Validierung. Über die Annahme einer bestimmten Verbindung entscheiden Ihre Zeichnung und Ihre eigenen Prüfungen.
Der andere Weg zu einem Gewinde in dünnem Blech ist, eines einzupressen, und dafür gilt eine eigene maßgebende Bedingung: Ein Einpresselement verlangt, dass das Blech weicher ist als das Element selbst, und das ist eine Paarung, die das Handbuch für Baugruppen ganz aus nichtrostendem Stahl ausschließt.
Dieser Beitrag behandelt Schritt 1: Grundwerkstoff. Die vollständige Reihenfolge lautet Grundwerkstoff, Gewinde, Kopf, Antrieb, Oberfläche und Dokumentation. Warum eine andere Reihenfolge Nacharbeit verursacht, erläutert der englische Beitrag Specifying a screw.
Häufige Fragen
Wie dünn darf ein Blech sein, bevor eine Blechschraube nicht mehr funktioniert?
DIN 7975 legt fest, dass die Blechdicke mindestens gleich der Gewindesteigung sein muss und die Gesamtdicke der verbundenen Bleche größer als die Steigung. Unterhalb der Eingriffsgrenze dreht sich die Schraube ins Loch, ohne ein Eindrehmoment aufzubauen. Die Norm tabelliert außerdem einen Dickenbereich je ST-Größe, von ST2.2 mit 0,8 bis 1,8 mm bis ST9.5 mit 2,1 bis 7,5 mm; die Untergrenze wandert also mit der Schraubengröße.
Gibt es eine Mindestanzahl tragender Gewindegänge?
Keine, die wir in einer Norm finden konnten. „Mindestens anderthalb Gewindegänge“ und „mindestens zwei Gewindegänge“ sind Faustregeln der Branche; wir haben DIN 7975, DIN 7500-2, ISO 1478, ISO 2702 und Herstellerdaten durchsucht, ohne eine Primärnorm zu finden, die sie als allgemeine Anforderung an Blechverbindungen festlegt. Die 1,5 Gewindegänge in NASA-Dokumenten beziehen sich auf den Überstand von Sicherungseinsätzen — eine andere Frage.
Wie viel Gewindeeingriff bringt ein Durchzug tatsächlich?
Weniger als die meist genannte Zahl. Ein durchgerechnetes TAPTITE-II-Beispiel ergibt 0,060 Zoll Blech plus mindestens 0,053 Zoll Durchzug, zusammen 0,113 Zoll, etwa das 1,88-Fache der Blechdicke, beschrieben als annähernd doppelt. Mate gibt eine maximale Umformhöhe von 2,5 T an, doch das ist eine Grenze gegen Einreißen, kein Versprechen nutzbaren Gewindes. Das Zwei- bis Dreifache der Dicke ist keine zitierfähige Regel, und Eintrittsradius, Wandverdünnung, Anschnitt und unvollständige Gewindegänge müssen abgezogen werden, bevor man von Eingriff sprechen kann.
Was passiert, wenn die Senkung tiefer ist als das Blech?
Der Kegel bricht durch die Rückseite; das vergrößert den Lochgrund, beseitigt die zylindrische Wand und den verbleibenden Auflagequerschnitt und hinterlässt im Extremfall eine Messerkante. ISO 7721, ISO 15065, DIN 74 und ASME B18.6.3 sind geometrische Normen, und keine bietet dafür eine Abhilfe oder eine allgemeine Regel für die Mindestrestdicke. In der Blechbearbeitung verwendet man stattdessen oft eine geprägte Senkung — eine andere Struktur, kein Ersatz.
Behebt eine größere Schraube das Problem bei dünnem Blech?
Manchmal, aber nicht als Regel. Ein größerer Gewindeaußendurchmesser kann manche Auszugs- und Lochleibungstragfähigkeiten erhöhen, und ein größerer Kopf oder eine Unterlegscheibe erhöht die Durchknöpftragfähigkeit direkt — die AISI-Bemessungsgleichungen behandeln Schraubendurchmesser und wirksamen Kopfdurchmesser als günstig. Eine größere Abmessung bedeutet aber meist ein größeres Loch und eine gröbere Steigung, wodurch bei fester Blechdicke womöglich keine Gewindegänge hinzukommen und der Nettoquerschnitt geschwächt werden kann. Jede Versagensart muss einzeln geprüft werden: Ausziehen, Durchknöpfen und Blechverformung.
Anfrage
Wenn Sie nahe am unteren Ende des Dickenbereichs arbeiten, senden Sie Blechwerkstoff, Dicke und die Art der Lochherstellung. Ob ein Durchzug, eine andere Größe oder etwas ganz anderes als eine Blechschraube nötig ist, ergibt sich meist aus diesen drei Angaben.
Angebot anfragen
Nennen Sie uns Teil und Menge. Wir antworten zu Machbarkeit, Lieferzeit und Preis.
Oder direkt per E-Mail sales@tigerfasteners.com