 TIGERFASTENERS
Woher die Drehmomentvorgabe einer Blechschraube kommt
Kurz gesagt. Eine Schraube geht in Blech oder ein Spritzgussteil, und Sie wollen wissen, worauf der Schrauber eingestellt werden soll. Hier steht, woher diese Zahl kommt.
Bei Schraube und Mutter heißt es: „erst festlegen, wie fest, dann das Drehmoment berechnen“. Eine Blechschraube wird nicht so eingestellt. ISO 2702 sagt klar, dass diese Schrauben nicht dafür ausgelegt sind, auf eine Zielkraft angezogen zu werden. Das Drehmoment wird also nicht berechnet – es wird ermittelt, indem man feststellt, wo die Verbindung versagt, und sicher darunter bleibt.
Dieser Satz deckt aber weniger ab als „ohne Mutter“, also nicht überdehnen. Er betrifft Schrauben, die ihr Gewinde selbst in Blech erzeugen. Eine Schraube in eine Bohrung mit vorhandenem Gewinde oder in einen Metalleinsatz ist weiterhin der Fall „erst festlegen, wie fest“.
Die Frage ist völlig berechtigt
Für Maschinenschrauben in Gewindebohrungen gibt es Drehmomenttabellen. Alle verwenden sie, sie stehen in Handbüchern, und ein Werker kann danach einen Schrauber einstellen. Wer dieselbe Tabelle für Blechschrauben verlangt, bittet also um Folgerichtigkeit, nicht um einen Gefallen.
Als Antwort kommt ein Bereich, ein Verfahren oder die Empfehlung, zu prüfen. Das klingt, als hätte sich niemand die Mühe gemacht, es auszurechnen.
Mit welchem Drehmoment also – und warum es Ihnen niemand sagt
Fragt man, wie Drehmomentvorgaben festgelegt werden, bekommt man eine gute Antwort, und alle geben dieselbe: zuerst festlegen, wie stark die Verbindung zusammengepresst werden muss – Ingenieure nennen das Vorspannkraft, einfach gesagt die Kraft, mit der die Schraube die beiden Teile aneinanderdrückt –, dann mit T = K · D · F auf das Drehmoment zurückrechnen, das dorthin führt.
Diese Antwort ist richtig. Sie handelt aber ausschließlich von einer Schraube mit einer Mutter am anderen Ende.
Stellt man die Anschlussfrage – und wenn es keine Mutter gibt? –, wird es in der Diskussion meist still.
Ein Grund dafür: „Ohne Mutter“ ist nicht ein Fall, sondern zwei.
- In eine Bohrung mit vorhandenem Gewinde oder in einen Metalleinsatz – das Gewinde existiert bereits. Das ist weiterhin der Fall „erst festlegen, wie fest“, und das Verfahren für Schraubenverbindungen gilt weitgehend.
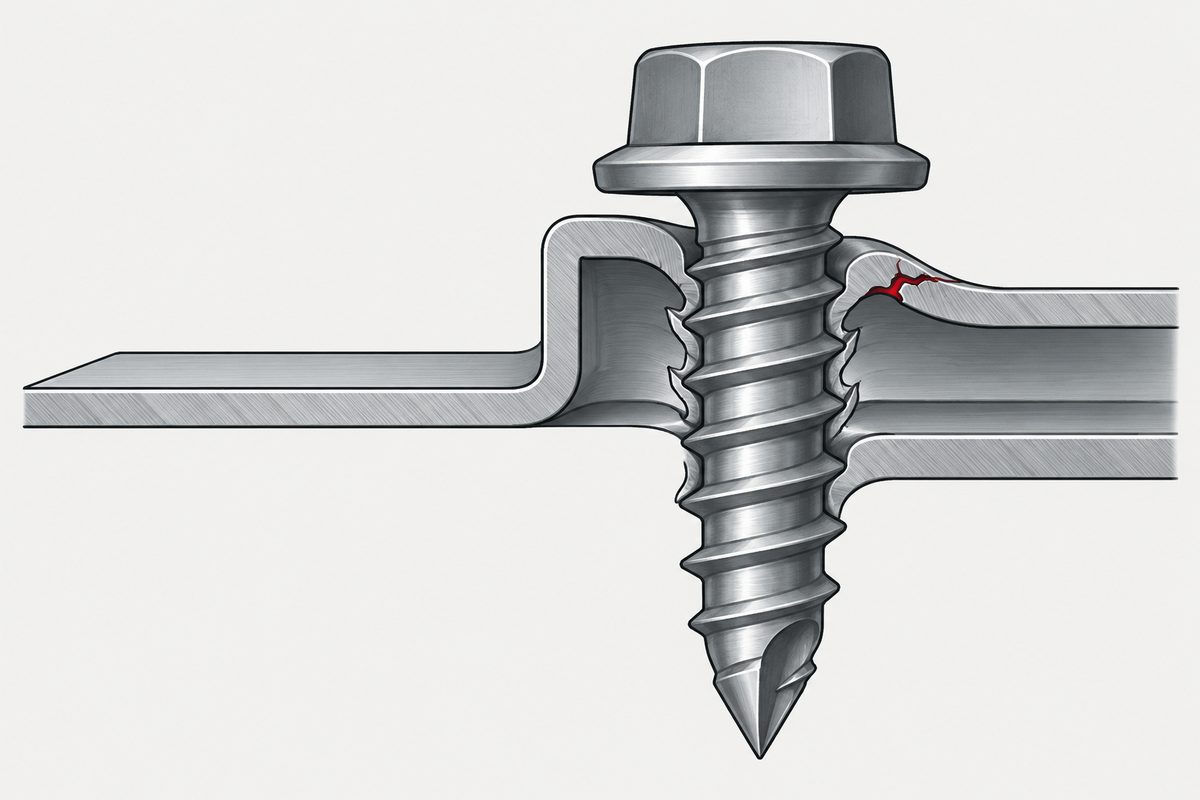
- Die Schraube erzeugt ihr Gewinde selbst im Blech (eine Blechschraube) – etwas ganz anderes, und um diesen Fall geht es hier.
Bei Kleinschrauben – besonders in Blech und Spritzgussteilen – ist der zweite Fall der Normalfall.
Was die Norm tatsächlich sagt und wie weit sie reicht
ISO 2702:2022 behandelt vergütete Blechschrauben aus Stahl der Größen ST2,2 bis ST9,5, und derselbe Absatz nennt ihren Zweck: ihr Gewinde selbst in Blech zu erzeugen. In diesem Rahmen heißt es:
Blechschrauben sind konstruktiv nicht für eine Vorspannung vorgesehen, auch wenn sie nach dem Einbau unterschiedlich ausgeprägte, geringe Zugspannungen erfahren können. (sinngemäß übersetzt)
Einfach gesagt: Diese Art Schraube wurde nie dafür ausgelegt, auf eine Kraft angezogen zu werden. Der ganze Sinn von T = K · D · F ist, das Drehmoment für eine Zielvorspannung zu ermitteln. Ist die Verbindung nicht um diese Vorspannung herum ausgelegt, ist die Gleichung hier nicht das passende Werkzeug. Die maßgebenden Zahlen müssen an Ihren eigenen Teilen gemessen werden.
Dieser Satz lässt sich leicht überdehnen, also Vorsicht. Er betrifft nur Blechschrauben, die ihr Gewinde selbst in Blech erzeugen. Er ist keine Regel, wonach die Klemmkraft immer dann keine Rolle spielt, wenn keine Mutter vorhanden ist. Die Gegenbeispiele sind konkret:
- Schrauben in Gewindebohrungen oder Metalleinsätze sind auf Klemmkraft ausgelegt.
- Manche speziell für Kunststoffe entwickelten Schraubensysteme ebenfalls – Anbieter liefern sogar eine Klemmkraftberechnung nach VDI 2230.
- Veröffentlichte Arbeiten zu gewindeformenden Schrauben trennen die Phase des Gewindeformens von der Phase des Anziehens und stellen für die zweite einen Zusammenhang zwischen Drehmoment und Klemmkraft auf.
Die eigentliche Trennlinie ist also, ob die Verbindung darauf abzielt, die Klemmkraft zu beherrschen – nicht, ob eine Mutter vorhanden ist.
Noch eine Stelle wird oft falsch gelesen. Die Norm sagt nicht, dass in der Verbindung keine Kraft wirkt. Sie sagt, die Schraube sei nicht dafür ausgelegt, auf eine Kraft angezogen zu werden, und erkennt an, dass nach dem Einbau eine gewisse Zugspannung besteht. Kraft ist vorhanden. Was fehlt, ist eine Zielzahl, auf die Sie einen Drehmomentschlüssel richten.
Wie wird das Drehmoment also festgelegt? Am Abstand zwischen zwei Zahlen
Zwei Drehmomente rahmen das Problem ein, und keines davon ist eine Klemmkraft:
| Drehmoment | Was es ist | Was es verschiebt |
|---|---|---|
| Eindrehmoment (wie schwer sie sich eindrehen lässt) | Was nötig ist, um das Gewinde zu erzeugen und die Schraube ganz einzudrehen | Lochgröße, Werkstoff, Gewindeform, Beschichtung, Schmierung |
| Maßgebendes Versagensdrehmoment (wo sie versagt) | Das zuerst eintretende von zwei Versagen: Das Gewinde im Bauteil reißt aus, oder die Schraube wird abgedreht | Einschraublänge, Festigkeit des Grundwerkstoffs und die Torsionsfestigkeit der Schraube selbst |
Erwünscht ist ein großer Abstand zwischen diesen beiden Zahlen. Je niedriger das zum Eindrehen nötige Drehmoment und je höher das Drehmoment beim Versagen, desto breiter das Band dazwischen – und desto leichter trifft ein Serienschrauber hinein.
Für diese Art Verbindung ist die beste Schraube also nicht die festeste, sondern die, die sich leicht eindrehen lässt und schwer versagt. Eine festere Schraube allein verbreitert das Band nicht automatisch, denn sie kann sich auch schwerer eindrehen lassen.
Dieses Band ist auch nicht die ganze Montagesicherheit. Schraubergenauigkeit, Abschaltzeitpunkt, Reibung unter dem Kopf sowie die Streuung von Lochgröße und Blechdicke in der Serie zehren daran. Und es muss an realen Teilen gemessen werden, nicht aus Katalogwerten berechnet.
Ein technischer Herstellerleitfaden nennt unter Bezug auf ISO 2702 ungefähre Zahlen – es sind Richtwerte aus einem Anbieterhandbuch, keine Anforderungen der Norm:
- Blechschrauben für Blech: Anziehdrehmoment bei etwa 80% des maßgebenden unteren Versagensdrehmoments – der Mindesttorsionsfestigkeit der Schraube oder des Versagens des Bauteilgewindes.
- Blechschrauben für Blech: maximales Gewindeformmoment unter 50% der Mindesttorsionsfestigkeit der Schraube.
- Direktverschraubung in Thermoplaste (ein anderer Abschnitt desselben Handbuchs): den gemessenen Abstand zwischen Eindrehmoment und Überdrehmoment so groß wie möglich machen.
Diese drei stammen aus unterschiedlichen Situationen. Sie sind keine einheitliche Regel und keine Spezifikation für Ihre Teile. Betrachten Sie sie als Ausgangspunkt für Versuche. Die tatsächlichen Eindreh- und Überdrehmomente hängen von Grundwerkstoff, Lochgröße, Lochvorbereitung und Oberfläche ab – maßgebend sind die an Ihren eigenen Bauteilen gemessenen Werte.
Was sich dadurch in der Praxis ändert
- Die Vorbohrung wird zur Hauptvariablen, und sie ist ein Zielkonflikt, kein Drehknopf: Eine größere Bohrung senkt im Allgemeinen das Eindrehmoment, was hilft, kann aber auch den Gewindeeingriff verringern und damit das Überdrehmoment senken, was nicht hilft (Vorbohrungen bemessen).
- Die Einschraublänge wird so gewählt, dass die beabsichtigte Versagensart Reserve hat. Wo ein Schaden am Bauteil teuer wäre, lassen Konstrukteure oft lieber die Schraubenfestigkeit maßgebend sein – das ist jedoch eine Abwägung, keine Regel: Ein ausgerissenes Loch lässt sich manchmal mit einem Einsatz reparieren, während eine in der Bohrung abgebrochene Schraube schlimmer sein kann als der vermiedene Schaden (Gewindeeingriff und welche Seite ausgerissen ist).
- Beschichtung und Schmierung verschieben das Eindrehmoment direkt; eine geänderte Oberfläche ist also ein geändertes Drehmoment (Oberfläche wählen, Beschichtung und Gewindetoleranz).
- Bei Kunststoffen kommt Relaxation hinzu. Die bei der Montage vorhandene Zugspannung baut sich mit der Zeit ab, während das Teil unverändert aussieht (Schrauben in Kunststoff).
- Wenn Sie tatsächlich eine bekannte Klemmkraft brauchen, ändern Sie die Verbindung. Eine Maschinenschraube in eine Mutter oder einen Gewindeeinsatz ist die Konstruktion, die die Berechnung trägt – siehe Maschinenschraube oder Bolzen und Drehmoment und Klemmkraft; dort geht es um den Fall der Schraubenverbindung und darum, warum K zur gesamten Kontaktpaarung gehört und nicht zur Schraube.
Welcher Typbuchstabe auf der Schraube steht, ändert schon die Art, wie das Gewinde entsteht: Die Buchstaben einer Blechschraube.
Unterhalb einer bestimmten Blechdicke gibt es überhaupt kein Drehmomentfenster, weil die Schraube nie ein Eindrehmoment aufbaut: wenn das Blech zu dünn ist, um ein Gewinde zu halten.
Was wir nicht klären konnten
Wir haben nach einer Norm gesucht, die ein Gewindeformmoment definiert und es mit der Klemmkraft verknüpft, und keine gefunden. Unterwegs lagen wir bei einer verwandten Aussage auch falsch, und das sollte gesagt werden. Die zurückgezogene ISO 7085:1999 legt durchaus montagebezogene Eigenschaften fest – Abschnitt 4.7 verlangt, dass die Schraube in einer Prüfplatte ein Gegengewinde formt, begrenzt das Eindrehmoment auf die in Tabelle 3 aufgeführten Werte und verlangt, dass das geformte Gewinde ein Verbindungselement mit ISO 965-3 6h aufnimmt und einer Prüfkraft standhält. Was sie nicht liefert, ist ein aus der Klemmkraft abgeleitetes Anziehdrehmoment oder ein allgemeiner Zusammenhang zwischen Formmoment und Vorspannkraft.
Die Werte von 80% und 50% beruhen also auf Herstellerangaben und nicht auf einer Norm und sind durchgehend so gekennzeichnet, statt aufgewertet zu werden.
Fragen Sie uns
Ein belastbares Montagefenster festzulegen heißt, Drehmomentverteilungen an serienrepräsentativen Teilen zu messen, nicht eine einzelne Zahl. Wenn es hilft, senden Sie uns Bauteil, Bohrungsspezifikation und Schraube, und wir messen diese Werte als einen Baustein Ihrer Montagespezifikation. sales@tigerfasteners.com
Dieser Beitrag gehört nicht zu nur einem der sechs Schritte. Er betrifft mehrere Schritte oder Vorgänge nach der Montage. Die zugrunde liegenden Entscheidungen stehen im englischen Beitrag Specifying a screw.
Häufige Fragen
Wie wird das Drehmoment für eine Blechschraube festgelegt, die ihr Gewinde selbst formt?
Rückwärts vom Versagen her statt vorwärts von der Vorspannkraft. Herstellerleitfäden für Blechschrauben setzen das Anziehdrehmoment bei etwa 80% des maßgebenden unteren Versagensdrehmoments an – der Mindesttorsionsfestigkeit der Schraube oder des Ausreißens des Bauteilgewindes – und behandeln den Abstand zwischen Eindrehmoment und diesem Versagensdrehmoment als Montagereserve, die vergrößert werden soll. Das ist die umgekehrte Richtung wie bei einem verschraubten Flansch, wo das Drehmoment für eine Zielklemmkraft berechnet wird.
Heißt das, T = K·D·F gilt ohne Mutter nie?
Nein, und genau hier wird die Aussage leicht überdehnt. Die Aussage der ISO 2702 betrifft vergütete Blechschrauben, die ihr Gewinde in Blech formen. Eine Maschinenschraube in einer Gewindebohrung oder einem Gewindeeinsatz ist weiterhin eine auf Vorspannkraft ausgelegte Verbindung, und manche technischen Direktverschraubungssysteme für Thermoplaste werden mit vorspannkraftorientierter Berechnung nach VDI 2230 geliefert. Die Trennlinie ist, ob die Verbindung um eine beherrschbare axiale Vorspannkraft herum ausgelegt ist, nicht ob eine Mutter vorhanden ist.
Was ist der Unterschied zwischen Eindrehmoment und maßgebendem Versagensdrehmoment?
Das Eindrehmoment ist, was nötig ist, um das Gegengewinde zu formen oder zu schneiden und die Schraube einzudrehen. Das maßgebende Versagensdrehmoment ist der kleinere von zwei Werten: das Drehmoment, bei dem das Bauteilgewinde ausreißt, und das Drehmoment, bei dem die Schraube selbst durch Torsion bricht. Beide auseinanderzuhalten ist wichtig, denn bei prozentualen Richtwerten muss man wissen, welcher Wert der Nenner ist.
Hat eine Blechschraubenverbindung überhaupt keine Klemmkraft?
Sie hat Kraft. ISO 2702 formuliert, dass diese Schrauben konstruktiv nicht für eine Vorspannung vorgesehen sind, und erkennt unterschiedlich ausgeprägte, geringe Zugspannungen nach dem Einbau an. Es fehlt eine ausgelegte, berechnete Vorspannkraft, auf die man mit einem Drehmomentschlüssel zielt. Hängt Ihre Verbindung tatsächlich von einer bekannten Klemmkraft ab, ist das ein Signal, stattdessen eine Maschinenschraube in eine Mutter oder einen Einsatz zu verwenden.
Kann ich die Werte von 80% und 50% auf meine Teile anwenden?
Betrachten Sie sie als Ausgangspunkt für Versuche, nicht als Spezifikation, und beachten Sie, dass sie aus unterschiedlichen Zusammenhängen stammen: Beide sind Richtwerte eines Herstellerhandbuchs für Blechschrauben in Blech, wobei die 50% ausdrücklich an die Mindesttorsionsfestigkeit der Schraube gebunden sind; der Rat, den Abstand zwischen Eindreh- und Überdrehmoment zu maximieren, steht dagegen im Abschnitt dieses Handbuchs über Direktverschraubung in Thermoplaste. Die tatsächlichen Werte hängen von Werkstoff, Lochgröße, Lochvorbereitung und Beschichtung ab und erfordern serienrepräsentative Versuche.
Quellen
- ISO 2702:2022, 4. Ausgabe – Fasteners — Heat treated tapping screws — Mechanical and physical properties. Erfasst Schrauben nach ISO 1478 von ST2,2 bis ST9,5, beschrieben als Schrauben, die Gegengewinde in Blech formen. Der zitierte Satz stammt aus Abschnitt 1, Anwendungsbereich. Frühere Ausgaben 1974, 1992 und 2011.
- ISO 7085:1999 – gewindefurchende Schrauben; 2010 zurückgezogen. Direkt eingesehen. Sie legt ein maximales Eindrehmoment und Anforderungen an die Eindrehbarkeit fest; ein Anziehdrehmoment leitet sie nicht aus der Klemmkraft ab.
- Bossard, Construction recommendations — Fastening (01-2025): Eindrehmoment gegenüber Überdrehmoment sowie die Richtwerte 80% / 50% unter Bezug auf ISO 2702. Technisches Handbuch eines Anbieters, keine Norm.
- Diese Normen konnten wir nicht direkt bei den herausgebenden Stellen beziehen. Prüfen Sie Anwendungsbereich und aktuelle Ausgabe bei Ihrer Normungsorganisation, bevor Sie sich darauf stützen.
Anfrage
Senden Sie uns Bauteil, Bohrungsspezifikation und Schraube; wir messen die Drehmomentverteilungen an serienrepräsentativen Teilen.
Angebot anfragen
Nennen Sie uns Teil und Menge. Wir antworten zu Machbarkeit, Lieferzeit und Preis.
Oder direkt per E-Mail sales@tigerfasteners.com