 TIGERFASTENERS
Oberfläche unter M6 wählen: Die Beschichtung ist ein Maß
Kurz gesagt: Bei kleinen Größen ist eine Oberfläche zuerst ein Maß und erst dann eine Korrosionseigenschaft. Beschichtungstabellen ordnen Verfahren nach Stunden im Salzsprühnebel und verleiten dazu, die beste Zahl zu wählen und weiterzugehen. Feuerverzinken bringt aber 50–100 µm auf die Oberfläche, und ein M2-Gewinde hat eine Gesamttoleranz von einigen zehn Mikrometern – die leistungsstärkste Oberfläche der Tabelle ist hier nicht bloß teuer, sie ist geometrisch unmöglich. Also muss sich die Reihenfolge der Fragen ändern.
Der Vergleich, mit der Spalte, die meist fehlt
| Verfahren | Typische Schichtdicke | Elektrolytisch? | Wo es unter M6 scheitert |
|---|---|---|---|
| Galvanische Verzinkung | Je nach Klasse etwa 3–12 µm | Ja – bringt Wasserstoff ein | Machbar, aber die Schichtdickenklasse muss nach der Gewindetoleranz gewählt werden, nicht nach einem Korrosionsziel |
| Galvanisches Zink-Nickel | Ähnlicher Bereich | Ja – bringt Wasserstoff ein | Mehr Korrosionsbeständigkeit je Mikrometer als Zink – genau der Tausch, den man will, wenn Mikrometer knapp sind |
| Zinklamellen (Tauchschleudern) | Etwa 5–25 µm | Nein – kein elektrolytisches Verfahren | Die Schichtdicke ist weniger gleichmäßig steuerbar als beim Galvanisieren, und kleine Aussparungen können sich füllen oder zulaufen |
| Feuerverzinken | 50–100 µm | Nein | Nicht anwendbar. Die Schicht übersteigt die gesamte Gewindetoleranz; das übliche Nachschneiden der Mutter mit Übermaß gibt es bei diesen Größen nicht |
| Brünieren (Schwarzoxid) | Praktisch keine Maßänderung | Nein | Praktisch kein Korrosionsschutz ohne Öl, und das Öl wird verbraucht. Es ist eine Oberfläche für das Aussehen und gegen leichtes Fressen, und ihre Norm legt überhaupt kein Maß für das Aussehen fest |
Lesen Sie die Tabelle zuerst entlang der dritten und vierten Spalte, dann der ersten. Wer sie als Korrosionsrangliste liest, wählt Feuerverzinken und erhält ein Angebot, das Nein sagt; wer sie als Maßproblem liest, landet bei Zink-Nickel oder Zinklamellen, ohne dass ihm jemand etwas ausreden muss.
Warum Schichtdicke unter M6 nicht mehr umsonst ist
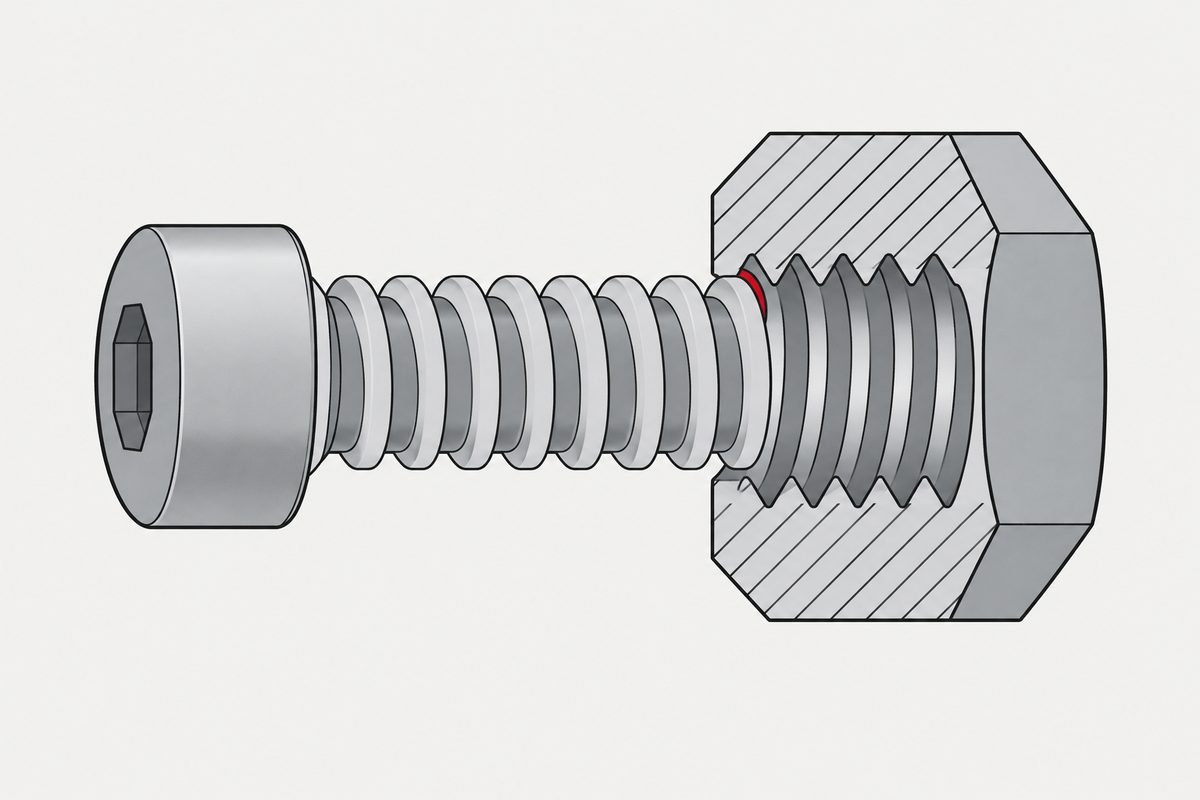
Die Beschichtung sitzt auf dem Schraubengewinde und, wenn das Gegenstück ein Gewinde hat, auch auf dem Muttergewinde. Das Spiel zwischen beiden muss beides aufnehmen, und dieses Spiel schrumpft nicht so schnell wie die Schraube:
- Die Steigung wird kleiner, die Flanken rücken näher zusammen. Dieselbe Schicht von 8 µm, die in einem M10-Gewinde verschwindet, ist bei M1,6 ein erheblicher Anteil
- Die Schicht auf einer Flanke wird senkrecht zur Oberfläche gemessen, verbraucht aber Spiel am Flankendurchmesser – die Wirkung auf die Passung ist größer, als die Schichtdickenangabe vermuten lässt
- Die Abscheidung ist ungleichmäßig. Spitzen bekommen mehr, Gründe weniger – für die Passung zählt also das Maximum an der Spitze, nicht der Mittelwert
Deshalb muss die Entscheidung über die Oberfläche vor der Entscheidung über die Gewindetoleranz fallen, nicht danach. Bei M1–M1,4 hält die Toleranz überhaupt nichts für die Beschichtung frei, die Steigung ist bei diesen Größen kleiner, als das Durchmesserverhältnis vermuten lässt, und eine Zeichnung, die sowohl eine enge Toleranz als auch eine dicke Beschichtung vorschreibt, verlangt etwas, das sich nicht herstellen lässt – meist entdeckt, wenn die Werkzeuge schon existieren.
Die zweite Spalte entscheidet, ob die Schraube brechen kann
Jedes elektrolytische Verfahren bringt Wasserstoff in den Stahl. Unterhalb einer bestimmten Festigkeit spielt das keine Rolle; darüber führt es zu verzögertem Bruch – Versagen Stunden oder Tage nach der Montage, das die Wareneingangsprüfung nicht erkennen kann.
- Ist das Teil gehärtet und hoch beansprucht, gibt es den nicht elektrolytischen Weg genau aus diesem Grund – Zinklamellen werden im Tauchschleuderverfahren aufgebracht, nicht galvanisch abgeschieden
- Wird trotzdem galvanisiert, ist das Tempern nicht optional, und die Wartezeit davor ist eine kontrollierte Größe, keine Frage der Terminplanung
- Lautet die Wahl tatsächlich verzinkter Stahl gegen Edelstahl, ist das ebenso eine Festigkeits- wie eine Korrosionsentscheidung
- Ist das Teil eine Schraube aus kohlenstoffarmem Stahl mit gewöhnlicher Festigkeit, betrifft Sie diese Spalte nicht – und für ein Zinklamellenverfahren zu zahlen, um das Problem zu lösen, hieße für nichts zu zahlen
Drei Fragen, die die Oberfläche für Sie auswählen
- Was berührt die Schraube, und ist ein Elektrolyt vorhanden? Unterschiedliche Metalle plus Feuchtigkeit sind ein anderer Mechanismus als atmosphärische Korrosion, und das Verbindungselement ist meist die kleine Seite des Paares – eine bessere Beschichtung repariert keine schlechte Paarung
- Ist das Teil gehärtet? Wenn ja, ist die elektrolytische Spalte ein zu steuerndes Risiko statt einer freien Wahl
- Welche Gewindetoleranz steht auf der Zeichnung? Diese Frage wird durch Rechnen beantwortet und scheidet Optionen schneller aus als die beiden anderen
Beachten Sie, was nicht auf der Liste steht: Stunden im Salzsprühnebel. Sie gehören in die Verifizierung, nicht in die Auswahl – die Prüfung vergleicht Verfahren, sie sagt keine Lebensdauer voraus, und wer Stunden vorschreibt, bringt den Lieferanten dazu, für die Prüfkammer zu optimieren statt für Ihre Verbindung.
Mehr Oberflächen nebeneinander, als in eine Tabelle passen, zeigt Oberflächen vergleichen; wie lange eine Beschichtung tatsächlich hält, steht in Lebensdauer von Beschichtungen abschätzen; und was beim Zusammentreffen zweier Beschichtungen in einer Baugruppe geschieht, zeigt Gemischte Beschichtungen.
Bringt die Verbindung zwei Metalle zusammen, ist es die Falle, nur die Anode zu beschichten – die Tabelle der anodischen Indizes.
Was man einen Lieferanten fragt und wie eine klare Antwort klingt
- Wird im Haus galvanisiert oder fremdvergeben? Beides ist üblich. Wichtig ist, ob die Antwort konkret ist, denn sie bestimmt, wer die Uhr bis zum Tempern kontrolliert und wer die Aufzeichnungen führt
- Welche Schichtdickenklasse, wo gemessen? „Verzinkt“ ist eine Farbe, keine Spezifikation – und selbst der Mindestwert auf einem Zeugnis ist der niedrigste von mehreren Mittelwerten, keine Untergrenze, die überall gilt
- Gibt es eine zusätzliche Passivierung oder Versiegelung? Ein großer Teil des Korrosionswerts stammt aus dieser Schicht statt aus dem Zink – und sie entscheidet auch, wie die Teile die Wochen im Container vor dem ersten Einsatz überstehen
- Was passiert mit der Gewindelehrung nach dem Beschichten? Lautet die Antwort, dass nur vor dem Galvanisieren gelehrt wird, ist das Passungsrisiko überhaupt nicht geprüft
Die letzte Frage bringt auf der Liste am meisten, und sie wird fast nie gestellt. Ein Teil, das blank korrekt lehrt und nach dem Beschichten klemmt, wurde nie im Lieferzustand geprüft.
Dieser Beitrag behandelt Schritt 5: Oberfläche. Die vollständige Reihenfolge lautet Grundwerkstoff, Gewinde, Kopf, Antrieb, Oberfläche und Dokumentation. Warum eine andere Reihenfolge Nacharbeit verursacht, erläutert der englische Beitrag Specifying a screw.
Häufige Fragen
Kann man eine M2-Schraube feuerverzinken?
Nein. Feuerverzinken scheidet etwa 50 bis 100 Mikrometer ab, mehr als die gesamte Gewindetoleranz eines kleinen metrischen Gewindes. Bei größeren Verbindungselementen ist es üblich, die Gegenmutter mit Übermaß nachzuschneiden, um Platz für die Schicht zu schaffen; diese Praxis reicht nicht bis in den Bereich M1 bis M3 hinunter. Bei diesen Größen sind die realistischen Optionen galvanisches Zink, galvanisches Zink-Nickel oder eine im Tauchschleuderverfahren aufgebrachte Zinklamellenbeschichtung.
Welche Oberfläche bietet den meisten Korrosionsschutz je Mikrometer Schichtdicke?
Unter den galvanischen Verfahren bietet Zink-Nickel mehr Korrosionsbeständigkeit je Mikrometer als reines Zink – genau der entscheidende Tausch, wenn die Gewindetoleranz begrenzt, wie viele Mikrometer verfügbar sind. Zinklamellensysteme erreichen hohe Korrosionswerte bei mäßiger Schichtdicke und werden ohne Elektrolyse aufgebracht, sodass sie beim Beschichten keinen Wasserstoff in den Stahl einbringen.
Verhindert Brünieren Rost?
Allein nicht. Brünieren verursacht praktisch keine Maßänderung, was es bei feinen Gewinden attraktiv macht, bietet aber ohne zusätzliches Öl oder Wachs sehr wenig Korrosionsschutz, und dieses Öl wird im Betrieb verbraucht. Am besten versteht man es als Oberfläche für das Aussehen und gegen leichtes Fressen, nicht als Korrosionsschutzschicht.
Sollte die Oberfläche vor oder nach der Gewindetoleranz gewählt werden?
Vorher. Die Beschichtung verbraucht Gewindespiel, die Abscheidung ist an der Spitze dicker als im Grund, und die Wirkung auf die Passung ist größer, als die Nennschichtdicke vermuten lässt. Eine Zeichnung, die sowohl eine enge Gewindetoleranz als auch eine dicke Beschichtung vorschreibt, kann unherstellbar sein, und das wird meist erst entdeckt, wenn die Werkzeuge schon existieren.
Quellen
- ISO 4042:2022 — Fasteners — Electroplated coating systems (Schichtdickenklassen; Maßnahmen gegen Wasserstoffversprödung)
- ISO 965-2 — ISO general purpose metric screw threads — Tolerances — Part 2
- ISO 10683 — Fasteners — Non-electrolytically applied zinc flake coating systems
- ASTM B633 — Standard Specification for Electrodeposited Coatings of Zinc on Iron and Steel
- Hot-dip galvanization — Wikipedia
Anfrage
Nicht sicher, ob die Beschichtung auf Ihrer Zeichnung zum angegebenen Gewinde passt? Senden Sie die Zeichnung mit Gewindetoleranz und Beschichtungsangabe. Wir rechnen das Spiel durch und sagen, ob es passt – und wenn nicht, welche der beiden Angaben wir ändern würden und warum.
Angebot anfragen
Nennen Sie uns Teil und Menge. Wir antworten zu Machbarkeit, Lieferzeit und Preis.
Oder direkt per E-Mail sales@tigerfasteners.com