 TIGERFASTENERS
Kann eine Schraube wiederverwendet werden? Das sind drei Fragen
Darauf folgt meist schnell „ja“ oder „nein, nimm eine neue“. Beides kann stimmen, doch beides beantwortet die Frage nicht.
„Kann ich sie wiederverwenden?“ bündelt drei Fragen:
- Hat sich die Schraube selbst dauerhaft verändert?
- Hat sich das Gegengewinde verändert?
- Hat sich die Reibung verändert?
Ist nichts davon verändert, ist Wiederverwendung meist möglich. Andernfalls muss jeder Punkt einzeln entschieden werden.
Verwandte Themen
Erstens: Hat sich die Schraube verändert?
Das ist am einfachsten zu prüfen, weil vieles sichtbar ist.
- Verformte, abgeflachte oder beschädigte Gewindespitzen. Das Gewinde trägt über seine Flanken; eine abgeflachte Spitze zeigt, dass der Kontakt bereits verändert ist.
- Eine rundgedrehte Antriebsaussparung. Sie mindert nicht die Festigkeit einer bereits hergestellten Verbindung, entscheidet aber, ob sie später noch lösbar ist. Solcher Verschleiß entsteht meist nicht beim ersten Einsatz.
- Früheres Anziehen über die Streckgrenze. Manche Strategien führen die Schraube absichtlich in den plastischen Bereich; solche Schrauben sind konstruktiv Einwegteile. Eine Winkelsteuerung allein beweist das nicht, denn auch elastische winkelgesteuerte Verfahren existieren.
„Sieht gut aus“ ist ein schwächerer Nachweis, als es scheint. Dehnung nach Fließen, Ermüdungsschäden, Wasserstoffversprödung und Werkstoffabbau sind nicht zuverlässig sichtbar. Eine sauber aussehende Schraube unbekannter Vorgeschichte ist durch Sichtprüfung allein nicht freigegeben. Meist entscheiden die beiden nächsten Fragen.
Zweitens: Ist es noch dasselbe Gegengewinde?
Das ist der Kern der Sache, und hier unterscheiden sich Blech- und gewindeformende Schrauben am stärksten von Maschinenschrauben.
Eine Maschinenschraube geht in ein vorhandenes Mutter- oder Innengewinde. Nach dem Ausbau ist dieses Gewinde weiterhin in derselben Form vorhanden.
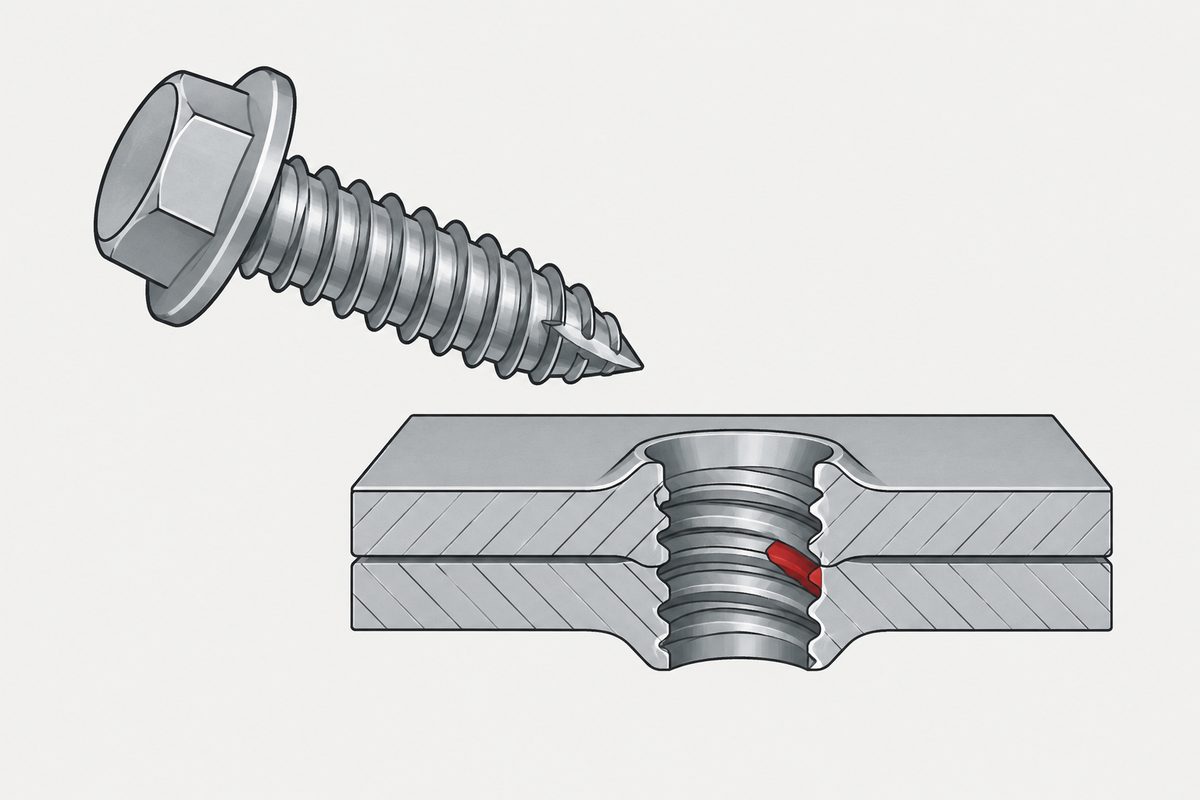
Eine selbstfurchende Schraube kehrt in ein Gewinde zurück, das sie selbst erzeugt hat. Sie muss es wiederfinden. Das Ergebnis hängt von der Art der Schraube ab.
| Art | Gewindeerzeugung | Beim erneuten Eindrehen |
|---|---|---|
| Gewindeschneidend | Eine Schneide entfernt Werkstoff | Kann einen zweiten Gewindegang schneiden, wenn der ursprüngliche nicht getroffen wird |
| Gewindeformend, trilobular | Werkstoff wird spanlos verdrängt | Der konische Anschnitt folgt tendenziell dem Weg geringsten Widerstands zurück in das geformte Gewinde |
Veröffentlichte Leitfäden ziehen genau diese Grenze. Ein Konstruktionsleitfaden für technische Thermoplaste warnt, dass eine gewindeschneidende Schraube beim Wiedereindrehen einen zweiten Gewindegang schneiden und Überdrehmoment sowie Ausziehfestigkeit verringern kann. Derselbe Leitfaden sagt, dass richtig ausgelegte gewindeformende Anschnitte das vorhandene Gewinde wiederfinden. Der Hersteller einer verbreiteten trilobularen Gewinderollschraube beschreibt ebenfalls, wie der konische Anschnitt dem Weg geringsten Widerstands folgt; seine Versuche mit Kraftschraubern zeigten kein Verkanten.
Das ist keine allgemeine Warnung vor allen Blechschrauben. Das Versagen betrifft hauptsächlich die schneidende Art. Belegt ist eine deutliche Verringerung von Überdrehmoment und Ausziehfestigkeit, nicht zwangsläufig ein vollständig zerstörtes Loch. Die erste Fassung dieser Seite ging weiter als die Belege.
Die praktische Gewohnheit bleibt besonders bei schneidenden Schrauben sinnvoll: Die Schraube zuerst unter leichtem Druck rückwärts drehen, bis sie spürbar in den Beginn des vorhandenen Gewindes fällt, dann vorwärts anziehen. Das ist eine dokumentierte Arbeitsweise, keine Normvorschrift, und sie verringert das Risiko, beseitigt es aber nicht.
Eine Korrektur an einer verbreiteten Annahme, die auch wir hier gemacht hatten: Moderne Kraftschrauber sind dem nicht blind ausgeliefert. Sie lassen sich so programmieren, dass sie zuerst rückwärts drehen und das vorhandene Gewinde aufnehmen, und sie können einen schlechten Ansatz an Drehmoment-, Winkel- und Wegsignaturen erkennen. Statt in die eine oder andere Richtung zu vermuten, lohnt es sich zu prüfen, was die eigene Station tatsächlich tut. (Wie sich die beiden Arten der Gewindeherstellung unterscheiden, steht auf einer eigenen Seite; was bei einem bereits beschädigten Gewinde zu tun ist, auf der Seite zu beschädigten Gewinden.)
Drittens: Hat sich die Reibung verändert?
Das ist unsichtbar und wird am häufigsten übergangen.
Wie viel Drehmoment zur Klemmkraft wird, bestimmt vor allem die Reibung. Darum geht es auf der Seite Drehmoment und Klemmkraft, deren Kernaussage lautet: Der Reibungskoeffizient ist keine Eigenschaft der Schraube, sondern dieser Paarung in ihrem aktuellen Zustand.
Das erste Anziehen verändert diesen Zustand. Die Richtung hängt von Beschichtung und Bedingungen ab:
- Schmier- oder Passivierungsschichten können teilweise abgeschert oder verdrängt werden.
- Kontaktflächen können glatter poliert oder aufgeraut werden; eine Beschichtung kann abblättern.
- Zwischen den Flächen kann adhäsiver Übertrag auftreten.
Beim zweiten Einsatz kann dasselbe Drehmoment mehr oder weniger Vorspannkraft erzeugen. Nicht die Richtung ist entscheidend, sondern dass dies nicht mehr der validierte Zustand ist. Wenn die Klemmkraft wichtig ist, ist das zweite Anziehen eine nicht validierte Bedingung.
Sicherungsfunktionen sind eine eigene Frage
Nylonringe und verformte Gewinde beruhen auf einer beim ersten Einbau erzeugten Überdeckung, die mit jedem Zyklus abnimmt.
ISO 2320 behandelt die funktionellen Eigenschaften von Stahlmuttern mit Klemmteil. Zwei Grenzen sind wichtig:
Der Anwendungsbereich sind Muttern: Regelgewinde M5 bis M39 und Feingewinde M8×1 bis M39×3. Kleinere Größen und Schrauben selbst sind nicht erfasst. Die Klemmmomentwerte beruhen ausdrücklich auf Laborprüfbedingungen; die tatsächlichen Werte in Anwendungen können abweichen.
Die Norm nennt jedoch eine Zykluszahl; unsere erste Fassung behauptete fälschlich das Gegenteil. Die Lieferprüfung verwendet im Allgemeinen den ersten Ein- und Ausbau. Die Ersttypprüfung sowie Streitfälle, sofern nichts anderes vereinbart ist, verlangen eine Prüfung beim fünften Ausbau. Nach dem ersten Ablauf folgen vier weitere; beim fünften Ausbau wird das maximale Ausschraub-Klemmmoment gemessen, das den Tabellen-Mindestwert nicht unterschreiten darf. Mutter- und Prüfbolzengewinde müssen danach unbeschädigt sein.
Das ist eine Typprüfung, keine Erlaubnis. Ihr Bestehen bedeutet nicht, dass ISO fünf Wiederverwendungen in Ihrer Anwendung freigibt. Entscheidend bleibt, wie viele Zyklen die Produktspezifikation erlaubt.
Entscheidung in der Praxis
- Sichtbare Verformung, Kerben oder rundgedrehter Antrieb: ersetzen.
- Bei einer selbstfurchenden Schraube im eigenen Loch zuerst die Art feststellen. Das Risiko eines zweiten Gewindegangs betrifft hauptsächlich schneidende Typen; trilobulare formende Schrauben sollen das vorhandene Gewinde wiederfinden. Zuerst rückwärts drehen und die Programmierung des Schraubsystems prüfen.
- Wenn die Klemmkraft zählt, das zweite Anziehen als neue Bedingung behandeln.
- Sicherungsteile nach den zulässigen Zyklen der Spezifikation beurteilen, nicht nach dem Aussehen.
- Wenn das frühere Anziehdrehmoment unbekannt ist, ersetzen und die Gegenseite prüfen. Eine neue Schraube repariert kein beschädigtes Innengewinde, keine Auflagefläche und kein Klemmteil.
Wiederverwendung ist oft nicht wegen komplizierter Mechanik schwer zu beurteilen, sondern weil niemand dokumentiert hat, was beim letzten Mal geschah. Siehe Schrauben vollständig spezifizieren (englisch) und Warum sich Schrauben lösen.
Dieser Beitrag gehört nicht zu nur einem der sechs Schritte. Er betrifft mehrere Schritte oder Vorgänge nach der Montage. Die zugrunde liegenden Entscheidungen stehen im englischen Beitrag Specifying a screw.
Häufige Fragen
Kann eine ausgebaute Schraube wiederverwendet werden?
Drei Punkte sind getrennt zu prüfen: Hat sich die Schraube verändert, das Gegengewinde verändert oder die Reibung verändert? Ist keiner verändert, ist Wiederverwendung meist möglich; andernfalls braucht jeder Punkt eine eigene Entscheidung.
Was passiert beim erneuten Eindrehen einer gewindeformenden Schraube?
Das Risiko eines zweiten Gewindegangs betrifft hauptsächlich gewindeschneidende Typen. Ein gut ausgelegter trilobularer formender Anschnitt folgt dem Weg geringsten Widerstands zurück in das vorhandene Gewinde. Die erste Fassung dieser Seite behandelte beide Arten gleich und ging damit über die Belege hinaus.
Warum erzeugt dasselbe Drehmoment beim zweiten Mal eine andere Klemmkraft?
Weil sich die Reibung geändert hat: Schmier- oder Passivierungsschichten wurden verschoben, Flächen poliert oder aufgeraut und Werkstoff kann übertragen worden sein. Die Richtung ist offen; wichtig ist, dass der Zustand nicht mehr validiert ist.
Können Muttern mit Klemmteil wiederverwendet werden?
Das hängt von der Produktspezifikation ab. ISO 2320 umfasst Muttern von M5 bis M39 und prüft bei der Typprüfung den fünften Ausbau, doch das ist keine Erlaubnis für fünf Wiederverwendungen in einer Anwendung.
Wann sollte ohne weitere Abwägung ersetzt werden?
Bei verformten Gewinden, rundgedrehtem Antrieb, bekanntem Anziehen in den plastischen Bereich, ausgeschöpften Sicherungszyklen oder — am häufigsten — unbekanntem früherem Anziehdrehmoment.
Anfrage
Wenn Ihr Produkt zur Wartung geöffnet wird, nennen Sie das bereits bei der Anfrage. Es verändert die Wahl von Gewindeform, Kopf und Oberfläche. Unter M6 führen wir Draht, Formgebung, Rollen und Prüfung im Haus aus und können diese Abwägungen gemeinsam klären.
Angebot anfragen
Nennen Sie uns Teil und Menge. Wir antworten zu Machbarkeit, Lieferzeit und Preis.
Oder direkt per E-Mail sales@tigerfasteners.com