 TIGERFASTENERS
Gewalzt oder geschnitten: Der Rohling ist dünner als die fertige Schraube
Kurz gesagt: Ein gewalztes Gewinde wird nicht in den Werkstoff geschnitten, sondern aus ihm herausgedrückt. Der Rohling beginnt etwa beim Flankendurchmesser — unter dem fertigen Außendurchmesser —, und die Walzbacken verdrängen Metall nach außen, bis die Gewindespitze entsteht. Es wird nichts abgetragen, also gibt es keine Späne und keine durchtrennte Faser. Diese eine geometrische Tatsache erklärt den Unterschied bei der Ermüdung, den Kostenunterschied und eine Fehlerart, nach der die Teile makellos aussehen.
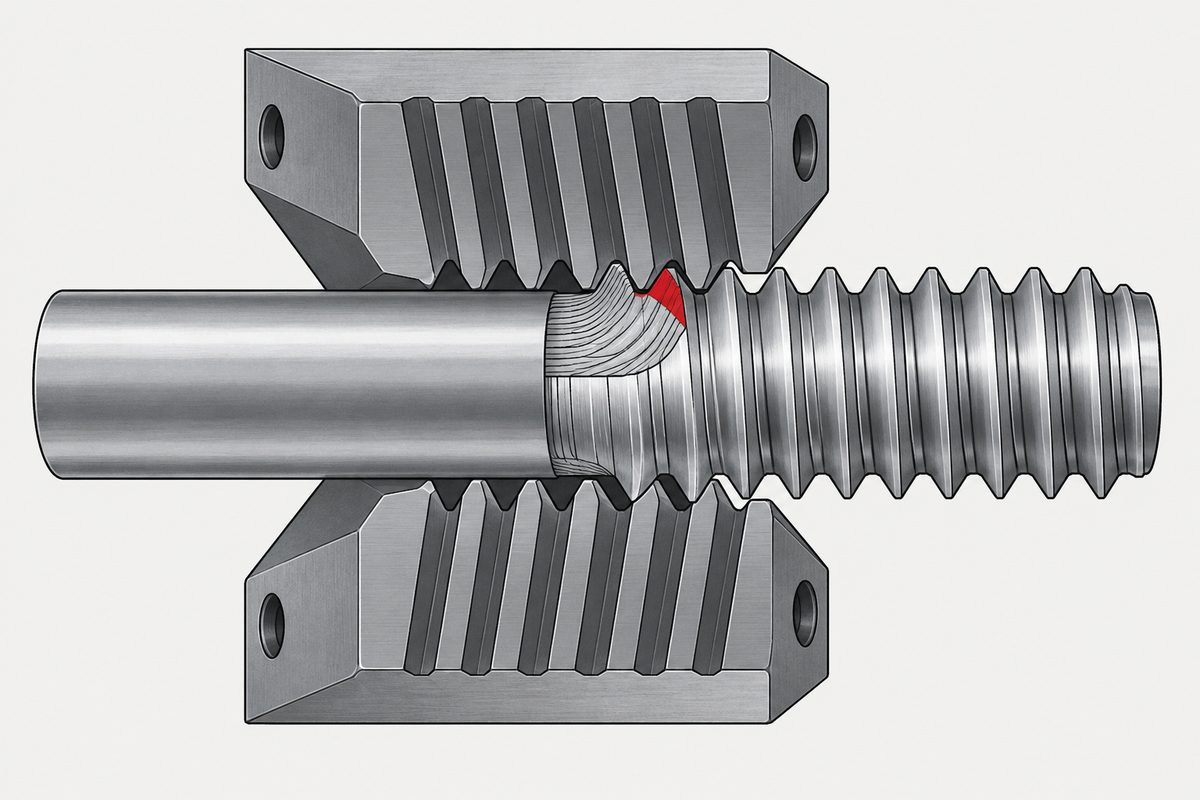
Die beiden Verfahren im Vergleich
| Gewalzt (kalt umgeformt) | Geschnitten (Einzahn, Schneideisen, Gewindebohrer) | |
|---|---|---|
| Ausgangsrohling | Kleiner als das fertige Gewinde, nahe am Flankendurchmesser | Gleich dem fertigen Außendurchmesser |
| Werkstoff | Verdrängt — keine Späne | Abgetragen — Späne, die irgendwohin müssen |
| Faserverlauf im Gewindegrund | Folgt der Gewindekontur, ununterbrochen | Durchtrennt — die Faser läuft gerade am Gewindegrund vorbei |
| Eigenspannung im Gewindegrund | Druckspannung — verzögert die Rissentstehung | Bestenfalls neutral, schlimmstenfalls Zugspannung |
| Oberfläche an der Flanke | Geglättet und kaltverfestigt | Im Schnittzustand, mit Werkzeugspuren quer zum Gewinde |
Lesen Sie die erste Zeile noch einmal, denn genau sie wird missverstanden. Eine gewalzte M3-Schraube entsteht nicht aus einer 3 mm starken Stange, von der Werkstoff abgenommen wird. Sie beginnt kleiner und wächst. Wenn Sie Draht und fertige Schraube messen und der Draht dünner ist, ist nichts falsch — so arbeitet das Verfahren.
Warum der Gewindegrund das ganze Argument ist
Ermüdungsrisse in einem Gewindeteil beginnen im Gewindegrund, weil dort der Querschnitt am kleinsten und die Spannungskonzentration am höchsten ist. Alles, was die beiden Verfahren unterscheidet, läuft an dieser einen Stelle zusammen:
- Schneiden durchtrennt die Faser genau dort und legt Faserenden an der höchstbeanspruchten Stelle des Teils frei
- Walzen biegt die Faser stattdessen um den Gewindegrund, sodass sie durchgehend der Kontur folgt
- Walzen hinterlässt den Gewindegrund außerdem unter Druck. Eine aufgebrachte Zuglast muss diese Druckspannung erst aufheben, bevor sie einen Riss öffnen kann
Veröffentlichte Vergleiche sehen gewalzte Gewinde bei der Lebensdauer unter Ermüdung meist deutlich vor geschnittenen, wobei die Zahlen je nach Werkstoff, Wärmebehandlung und Prüfverfahren schwanken. Betrachten Sie den Mechanismus als den verlässlichen Teil und die Zahlen als Anhaltspunkt — die Richtung ist über die Quellen hinweg einheitlich, das Ausmaß nicht.
Unter M6 gibt es kaum etwas zu entscheiden
- Der Nutzen ist dort am größten, wo der Gewindegrund am kleinsten ist. Bei feiner Steigung an M2 beträgt der Grundradius einen Bruchteil eines Millimeters, und eine dort durchtrennte Faser macht einen viel größeren Anteil des Lastpfads aus
- Gewindeschneiden an einem kleinen Rohling ist langsam und heikel. Einen M1.6-Rohling steif genug zu spannen, um ein sauberes Gewinde zu schneiden, ist ein Spannproblem, das beim Walzen nicht auftritt
- Die Stückzahl entscheidet. Walzen ist ein Umformvorgang, gemessen in Teilen pro Minute; Schneiden wird in Sekunden pro Teil gemessen
„Gewalzt oder geschnitten?“ ist deshalb selten die richtige Frage an einen Lieferanten kleiner Schrauben — unter M6 lautet die Antwort fast immer: gewalzt. Die Frage, die Lieferanten unterscheidet, ist die nächste: Wie werden die Walzbacken überwacht?
Die Fehlerart, die niemand sieht
Walzbacken verschleißen. Sie brechen oder splittern nicht so, dass es am Teil sichtbar würde — sie verschleißen allmählich, und die Folge ist, dass der Flankendurchmesser wandert.
- Die Teile sehen makellos aus. Spitze, Flanke und Oberfläche erscheinen bei Sichtprüfung und in der Profilprojektion normal
- Sie fallen zunehmend an der Gut-/Ausschuss-Gewindelehre durch — oder schlimmer: Sie bestehen beim Lieferanten und klemmen an der Linie des Kunden, nachdem die Beschichtung ihren Anteil hinzugefügt hat
- Der Beginn ist schleichend, daher erkennt eine feste Stichprobe in der Endprüfung ihn spät. Früh erkennt ihn die Häufigkeit der Lehrenprüfung während des Laufs, nicht engere Grenzen am Ende
Deshalb ist das Gespräch über die Beschichtung und das Gespräch über die Walzbacken dasselbe Gespräch. Ein Flankendurchmesser, der zur Obergrenze der Toleranz wandert, plus eine Beschichtung, für die die Toleranz nie etwas vorgesehen hat, ergibt Teile, die blank korrekt lehren und nach dem Galvanisieren klemmen — ohne dass an irgendeinem einzelnen Schritt jemand einen Fehler gemacht hätte.
Was Walzen nicht beheben kann
- Schlechten Draht. Einschlüsse, Überwalzungen und eine entkohlte Oberfläche werden mit allem anderen ins Gewinde gewalzt, und der Gewindegrund ist genau der Ort, an dem man sie nicht haben will — dafür gibt es das Werkszeugnis
- Werkstoff, der nicht fließt. Walzen braucht Duktilität; ein Werkstoff oder eine Härte, die sich der Kaltumformung widersetzt, reißt an der Spitze, statt sie auszuformen — dieselbe Einschränkung, die die Kopfumformung begrenzt
- Später eingebrachten Wasserstoff. Ein gewalztes Gewinde ist ermüdungsfester und bricht dennoch verzögert, wenn das Galvanisieren Wasserstoff in ein gehärtetes Teil einbringt
Wann Schneiden die richtige Antwort ist
- Sehr kleine Lose, bei denen sich die Werkzeugkosten nicht amortisieren
- Gewinde an Stellen, die sich nicht walzen lassen — Innengewinde in einem Gehäuse, unterbrochene Gewinde, Gewinde direkt an einer Schulter ohne Auslauf
- Werkstoff, der bereits über den Punkt hinaus gehärtet ist, an dem er sich kalt umformen lässt
- Sonderprofile, für die es keine Walzbacke gibt und ein einzelner Auftrag die Herstellung nicht rechtfertigt
Keiner dieser Gründe betrifft die Qualität. Es geht um Geometrie, Härte und Menge. Wer für ein Außengewinde in großer Stückzahl Schneiden statt Walzen wählt, wählt den schwächeren Gewindegrund ohne ausgleichenden Vorteil — das sollte man prüfen, wenn ein Angebot unerwartet günstig ausfällt.
Drei Fragen, die sich lohnen
Und wenn das Walzen geklärt ist, folgt eine zweite Frage mit einer weit weniger schmeichelhaften Antwort: ob sich Walzen nach der Wärmebehandlung bei Ihrer Vorspannkraft bezahlt macht.
- Wie oft wird das Gewinde während eines Laufs gelehrt, nicht erst an dessen Ende?
- Wird der Flankendurchmesser aufgezeichnet oder nur Gut/Ausschuss? Ein aufgezeichneter Wert zeigt die Drift; Gut/Ausschuss zeigt nur den Moment, ab dem es nicht mehr passte
- Wird vor oder nach der Beschichtung gelehrt? Nur davor heißt, dass die Passung nie im Auslieferungszustand geprüft wurde
Dieser Beitrag behandelt Schritt 2: Gewinde. Die vollständige Reihenfolge lautet Grundwerkstoff, Gewinde, Kopf, Antrieb, Oberfläche und Dokumentation. Warum eine andere Reihenfolge Nacharbeit verursacht, erläutert der englische Beitrag Specifying a screw.
Häufige Fragen
Ist ein gewalztes Gewinde fester als ein geschnittenes?
Bei Ermüdung ja, und der Grund liegt im Gewindegrund. Schneiden durchtrennt die Faser genau dort, wo der Querschnitt am kleinsten und die Spannungskonzentration am höchsten ist, und legt Faserenden an der Stelle frei, an der Ermüdungsrisse beginnen. Walzen biegt die Faser um den Gewindegrund, sodass sie durchgehend der Kontur folgt, und hinterlässt dort Druckspannung; eine aufgebrachte Zuglast muss diese erst aufheben, bevor sich ein Riss öffnen kann. Veröffentlichte Ermüdungsvergleiche unterscheiden sich im Ausmaß je nach Werkstoff und Prüfverfahren, sprechen aber durchweg für gewalzte Gewinde.
Warum ist der Rohling kleiner als der Durchmesser der fertigen Schraube?
Weil ein gewalztes Gewinde verdrängt statt abgetragen wird. Der Rohling beginnt etwa beim Flankendurchmesser, unter dem fertigen Außendurchmesser, und die Walzbacken drücken Metall nach außen, bis die Spitze entsteht. Es wird kein Werkstoff abgespant, daher gibt es keine Späne. Wenn Sie den angelieferten Draht und die fertige Schraube messen und der Draht dünner ist, arbeitet das Verfahren korrekt; es ist kein Fehler.
Werden kleine Schrauben gewalzt oder geschnitten?
Unter etwa M6 fast immer gewalzt. Der Ermüdungsvorteil ist dort am größten, wo der Gewindegrund am kleinsten ist; einen sehr kleinen Rohling steif genug für ein sauberes geschnittenes Gewinde zu spannen, ist ein Spannproblem, das das Walzen vermeidet; und Walzen ist ein Umformvorgang, gemessen in Teilen pro Minute statt Sekunden pro Teil. Da die Antwort fast immer gleich ausfällt, ist die nützlichere Frage an einen Lieferanten kleiner Schrauben, wie die Walzbacken überwacht werden.
Wie zeigt sich der Verschleiß der Gewindewalzbacken an den Teilen?
Als Drift des Flankendurchmessers, nicht als sichtbarer Fehler. Walzbacken verschleißen allmählich, statt auszubrechen; Spitze, Flanke und Oberfläche sehen bei Sichtprüfung und in der Profilprojektion normal aus, während der Flankendurchmesser wandert. Die Teile fallen zunehmend an der Gut-/Ausschuss-Gewindelehre durch oder bestehen beim Lieferanten und klemmen an der Linie des Kunden, sobald die Beschichtung ihren Anteil hinzufügt. Weil der Beginn schleichend ist, erkennt ihn die Häufigkeit der Lehrenprüfung während des Laufs; eine feste Stichprobe in der Endprüfung erkennt ihn spät.
Wann sollte ein Gewinde geschnitten statt gewalzt werden?
Bei sehr kleinen Losen, in denen sich die Werkzeugkosten nicht amortisieren, bei Innengewinden und anderen Stellen, die sich nicht walzen lassen, bei Werkstoff, der über den Punkt der Kaltumformbarkeit hinaus gehärtet ist, und bei Sonderprofilen ohne vorhandene Walzbacke. Keiner dieser Gründe betrifft die Qualität — es geht um Geometrie, Härte und Menge. Wer bei einem Außengewinde in großer Stückzahl Schneiden statt Walzen wählt, nimmt den schwächeren Gewindegrund ohne ausgleichenden Vorteil in Kauf.
Quellen
- Thread rolling — Wikipedia
- ISO 965-1 — ISO general purpose metric screw threads — Tolerances — Part 1
- ISO 898-1 — Mechanical properties of fasteners made of carbon steel and alloy steel
- ASTM F2281 — Standard Specification for Stainless Steel and Nickel Alloy Bolts, Hex Cap Screws, and Studs, for Heat Resistance and High Temperature Applications (Gewindeformung nach der Wärmebehandlung)
Anfrage
Sie vergleichen Angebote, und eines ist unerwartet günstig? Fragen Sie, ob das Gewinde gewalzt oder geschnitten ist, wie oft während des Laufs gelehrt wird und ob die Lehrenprüfung vor oder nach der Beschichtung erfolgt. Diese drei Antworten unterscheiden Lieferanten weit zuverlässiger als der Stückpreis — und ein Lieferant, der seinen Prozess im Griff hat, kann sie sofort beantworten.
Angebot anfragen
Nennen Sie uns Teil und Menge. Wir antworten zu Machbarkeit, Lieferzeit und Preis.
Oder direkt per E-Mail sales@tigerfasteners.com