 TIGERFASTENERS
Beim mechanischen Verzinken hämmern Glasperlen das Zink auf
Es gibt vier gängige Wege, Zink auf eine Stahlschraube zu bringen, und diese Website hat inzwischen die Norm hinter jedem von ihnen gelesen. Drei sind vertraut: in eine Schmelze tauchen, mit Zinkstaub unterhalb des Schmelzpunkts trommeln oder Strom durch ein Galvanikbad schicken. Der vierte wird gern vergessen, und seine Definition in ISO 12683 liest sich wie die Beschreibung einer Steinpoliertrommel. Kein Strom. Keine Wärme. Zinkpulver, eine rotierende Trommel und eine Ladung Glasperlen, die das Pulver auf den Stahl schlagen.
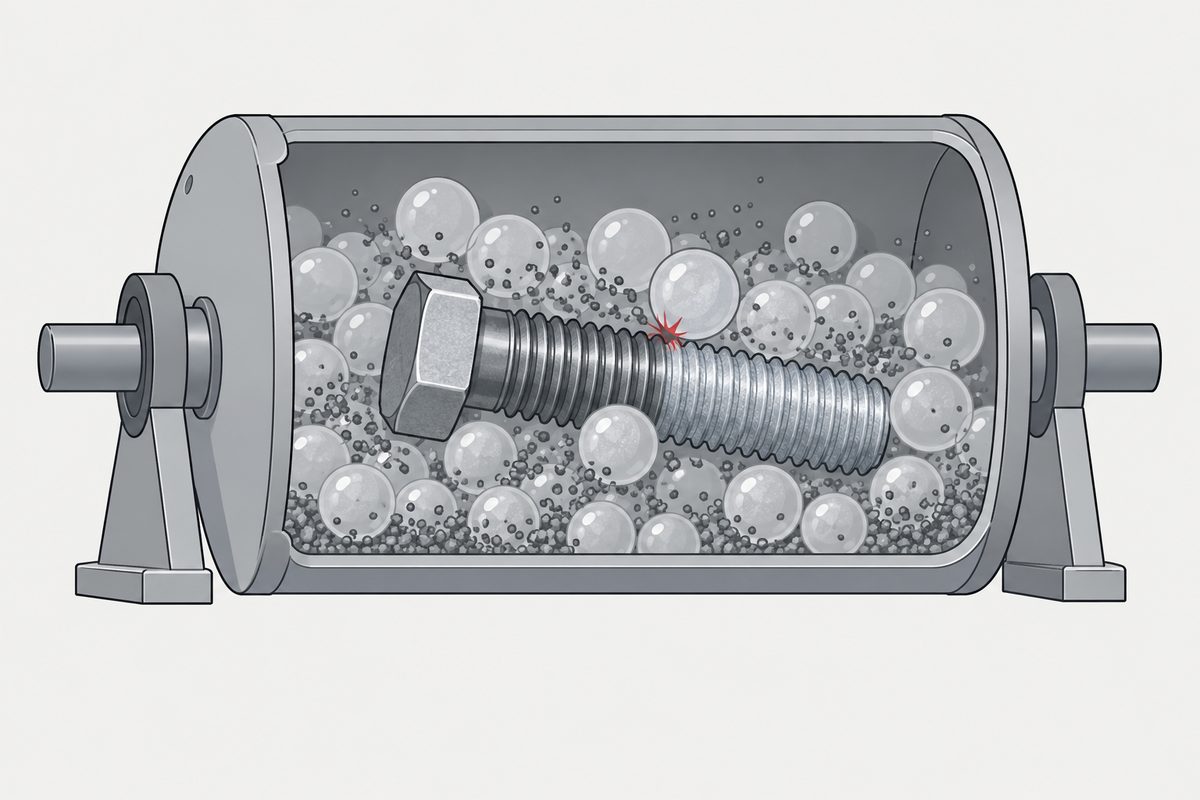
„Überzug, der durch Verdichten von Metallpulverteilchen auf ordnungsgemäß vorbereitete metallische Grundwerkstoffe in einer rotierenden Trommel in Gegenwart von Schlagkörpern (normalerweise Glasperlen) und in einer geeigneten chemischen Umgebung ohne Verwendung von elektrischem Strom oder Wärmezufuhr erzeugt wird.“ Das ist Definition 3.1 von ISO 12683, vollständig und sinngemäß übersetzt. Das Zink scheidet sich nicht aus einer Lösung ab und diffundiert nicht in den Stahl. Es wird kalt aufgeschweißt, indem Glas darauf schlägt.
Die Quelle ist ISO 12683:2004, Mechanically deposited coatings of zinc. Ihr Vorwort verzeichnet eine ungewöhnliche Herkunft: Sie wurde vom CEN nach der Wiener Vereinbarung erarbeitet, mit dem Sekretariat bei der BSI, in Zusammenarbeit mit ISO/TC 107. Ihr Unterkomitee ist das für galvanische Überzüge, eine etwas seltsame Heimat für ein Verfahren, das durch das Fehlen von Elektrizität definiert ist.
| Weg | Was ankommt | Angetrieben durch |
|---|---|---|
| Feuerverzinken | Geschmolzenes Zink | Wärme und Eintauchen |
| Sherardisieren | Zinkstaub unterhalb seines Schmelzpunkts | Wärme und Diffusion |
| Galvanisch verzinken | Zinkionen in Lösung | Elektrischer Strom |
| Mechanisch | Zinkpulver | Schlag, durch Glasperlen in einer drehenden Trommel |
Zwei davon haben hier bereits eigene Seiten, gelesen aus ihren eigenen Normen: die Norm für feuerverzinkte Verbindungselemente und ihre Mutter mit Übermaß und Sherardisieren, bei dem das Zink nie schmilzt. Diese Seite vervollständigt die Reihe.
Wo es dick wird und wo dünn
Der praktisch nützlichste Satz der Norm ist eine Anmerkung im Abschnitt zur Schichtdicke. Beim mechanischen Abscheiden neigen die Überzüge im Allgemeinen dazu, an freiliegenden Kanten und scharfen Vorsprüngen dünner und auf ebenen Flächen sowie in abgeschirmten oder vertieften Bereichen dicker zu sein.
Überlegen Sie, was das an einem Gewinde bedeutet. Spitzen und Ecken sind die freiliegenden Vorsprünge, die Gewindegründe die abgeschirmten Vertiefungen. Das Verfahren bringt also weniger dorthin, wo die Geometrie hervorsteht, und mehr dorthin, wo sie sich versteckt. Die Norm verlangt, dass der Überzug alle Flächen einschließlich Gewindegründen, Gewindespitzen, Ecken und Kanten bedeckt; an einer Spitze darf er also nicht fehlen. Er ist dort nur tendenziell dünner, und eine Schichtdickenangabe ist ein Mindestwert, der überall auf der wesentlichen Fläche eingehalten werden muss.
Eine weitere Anmerkung buchstabiert die Folge aus. Die Schwankung von Punkt zu Punkt ist ein inhärentes Merkmal mechanischer Abscheideverfahren; die Schichtdicke muss also an manchen Stellen über dem festgelegten Wert liegen, damit sie ihn an allen Stellen erreicht, und der Mittelwert auf einem fertigen Teil ist in der Regel größer als festgelegt. Wie viel größer, wird weitgehend von der Form des Teils bestimmt. Das ist eine offene Art zu sagen: Bezahlt wird das Verfahren nach Fläche, und die Form bestimmt die Rechnung.
Andere Beschichtungsnormen beantworten dieselbe Frage anders. Eine von ihnen klärt sie mit einem Gegenstand: Die Schichtdicke gilt überall dort, wo eine Kugel von 20 mm anliegen kann.
Was diese Verteilung in Salzsprühnebelstunden kostet, nach den Zahlen, die eine Übersichtsarbeit von 2019 zusammengetragen hat, steht auf der Seite, die die Abscheideverfahren nebeneinanderstellt.
Die Klassenzahl ist nicht immer die Schichtdicke
Die Klassen sind nach ihrer Schichtdicke benannt, und bei den dünnen ist der Name genau die Anforderung. Bei den dicken nicht. Wir haben die Tabelle mit dem Seitenbild abgeglichen, und die gedruckten Zahlen lauten so:
| Klasse | Mindestschichtdicke | Gleich dem Namen? |
|---|---|---|
| Zn 110 M(Fe) | 107 µm | Um 3 niedriger |
| Zn 80 M(Fe) | 81 µm | Um 1 höher |
| Zn 65 M(Fe) | 66 µm | Um 1 höher |
| Zn 50 M(Fe) | 53 µm | Um 3 höher |
| Zn 40 M(Fe) | 40 µm | Ja |
| Zn 25 M(Fe) | 25 µm | Ja |
| Zn 12 M(Fe) | 12 µm | Ja |
| Zn 8 M(Fe) | 8 µm | Ja |
| Zn 6 M(Fe) | 6 µm | Ja |
Vier der neun Klassennamen weichen von der Anforderung ab, die sie tragen, und zwar weder um einen gleichbleibenden Betrag noch in eine gleichbleibende Richtung. Das ist eine Kleinigkeit, und genau die Art Kleinigkeit, die zählt, wenn auf einer Zeichnung Zn 50 steht, jemand 51 misst und das als bestanden wertet. Die Anforderung für diese Klasse ist 53.
Ein Querverweis im selben Abschnitt verdient Beachtung. Die Kennzahl der Beanspruchungsbedingung ist zu verwenden, um die Schwere der Beanspruchungsbedingungen nach Tabelle 1 anzugeben, mit einem Hinweis auf den Anhang einer anderen Norm. Tabelle 1 in diesem Dokument ist die obige Tabelle der Schichtdickenklassen. Wir geben den Verweis so wieder, wie er gedruckt ist, und ziehen daraus keinen Schluss.
Vorher messen, und auch nachher
Die Schichtdicke wird magnetisch, coulometrisch, röntgenografisch oder mikroskopisch gemessen. Andere Verfahren sind zulässig, wenn die Messunsicherheit dieser vier „weniger als 10 % zuverlässig“ ist; so lautet die gedruckte Formulierung.
Dann die Reihenfolge, und hier wird es interessant. Der Text des Abschnitts sagt, dass die Dicke von Überzügen mit Nachbehandlung vor dem Aufbringen der Nachbeschichtung oder -behandlung zu messen ist und dass ein Chromatüberzug Typ 2 zuvor von der Messstelle zu entfernen ist, mit einem sehr milden Schleifmittel wie einer Paste aus geschlämmtem Aluminiumoxid oder Magnesiumoxid, sanft mit dem Finger eingerieben.
Die Anmerkung unmittelbar darunter sagt das Gegenteil. Das Verfahren, mit dem Überzüge Typ 2 erzeugt werden, löst eine kleine Menge Zink, und aus diesem Grund ist es unerlässlich, die Schichtdicke nach dem Aufbringen von Überzügen Typ 2 zu prüfen, um sicherzustellen, dass sie der geforderten Dicke entspricht.
Diese beiden Sätze weisen in entgegengesetzte Richtungen, und beide stehen auf derselben Seite. Diese Seite berichtet das und hört dort auf; sie entscheidet nicht, welcher maßgebend ist. Nützlich für einen Einkäufer ist der Grund hinter der Anmerkung: Eine gelbe, grüne oder schwarze Chromatierung auf mechanisch abgeschiedenem Zink nimmt etwas Zink mit, eine vor diesem Schritt gemessene Schichtdicke ist also nicht die Schichtdicke, die ausgeliefert wird.
Und dann der Satz zur Haftung
Abschnitt 8.4 nennt zwei Verfahren. Eine Biegeprüfung, bei der das Teil nach Möglichkeit bis zum Bruch plastisch verformt wird. Und eine Kratzprüfung, bei der die Oberfläche mit einem Messer oder einer Rasierklinge bis auf das Grundmetall durchtrennt und bei vierfacher Vergrößerung untersucht wird. Dann eine Anmerkung:
„Es gibt keine zufriedenstellende Prüfung zur Bewertung der Haftung mechanisch abgeschiedener Überzüge. Die oben angegebenen sind weit verbreitet; in bestimmten Fällen können sich jedoch andere Prüfungen als geeigneter erweisen.“ (sinngemäß übersetzt)
Das ist das dritte Mal, dass diese Website einer Beschichtungsnorm begegnet, die einräumt, ihr eigenes Ergebnis nicht prüfen zu können. ISO 16048 sagt, dass kein Schiedsprüfverfahren für die Passivierung bekannt ist. ISO 11408 überlässt das Aussehen einer Brünierung einem gekennzeichneten und zwischen den Parteien vereinbarten Muster. Nun sagt ISO 12683, dass es die Haftprüfung nicht gibt. Drei Komitees, drei Überzüge und dieselbe Form von Lücke: Das Verfahren lässt sich festlegen, die Eigenschaft, für die man es kauft, lässt sich hinterher nicht schiedsrichterlich klären.
Wofür Sie nicht zurückweisen können
- Vom Grundwerkstoff übernommene Rauheit. Die Norm legt keine Anforderung an Zustand, Oberfläche oder Rauheit des Grundmetalls fest, merkt an, dass die Rauheit des beschichteten Teils davon abhängt, und sagt, dass dies kein Grund zur Zurückweisung sein darf
- Fehler, die vom Grundwerkstoff stammen. Kratzer, Poren, Walzspuren und Einschlüsse sowie Abweichungen aus der Oberflächenbearbeitung dürfen kein Grund zur Zurückweisung sein
- Oberflächliche Flecken vom Spülen sowie Abweichungen in Farbe oder Glanz ebenso wenig
- Nicht wie galvanisch verzinkt auszusehen. Eine Anmerkung stellt fest, dass die Überzüge wegen der Art des Verfahrens im Allgemeinen nicht so glatt oder so glänzend sind wie manche galvanischen Überzüge
Was sie verlangt, ist ein gleichmäßiges silbriges Aussehen mit mattem bis mittlerem Glanz, Freiheit von Blasen, Poren, Rissen und unbeschichteten Stellen auf den wesentlichen Flächen und die Bedeckung jeder Fläche einschließlich Gewindegründen und -spitzen.
Was die Norm über Wasserstoff sagt und was nicht
Mechanisches Verzinken wird oft als die sichere Wahl für hochfeste Verbindungselemente beschrieben, weil nichts elektrolytisch ist. Die Norm ist vorsichtiger als diese Zusammenfassung, und ein Leser sollte es auch sein.
Abschnitt 7.1 sagt, dass Stahlteile mit einer Zugfestigkeit von 1000 MPa oder mehr, angegeben als 31 HRC, die Zugeigenspannungen aus Zerspanen, Schleifen, Richten oder Kaltumformen tragen, auf Verlangen des Käufers vor dem Reinigen und der Metallabscheidung einer Spannungsarmglühung zu unterziehen sind. Abschnitt 7.2 sagt dann, dass hochfeste Stähle, die bei Wasserstoffbeladung verspröden, in nichtelektrolytischen alkalischen oder anodisch-alkalischen Verfahren zu reinigen sind und dass solche mit starkem Oxid oder Zunder zusätzlich mit inhibierten sauren Verfahren zu reinigen sind, um das Risiko einer Wasserstoffversprödung zu vermeiden.
Die Norm behandelt Wasserstoff in diesem Verfahren also als reales Risiko und stellt Anforderungen dagegen. Sie enthält auch einen Abschnitt mit der Überschrift Freiheit von Wasserstoffversprödung, der außerhalb der kostenlosen Vorschau liegt; über seinen Inhalt wird hier daher nichts behauptet. Sagen lässt sich, dass eine pauschale Aussage, mechanisches Verzinken könne nicht verspröden, nicht dem entspricht, was dieses Dokument sagt. Das allgemeine Thema behandelt unsere Seite über den Korrosionsschutz, der die Schraube bricht.
Was auf die Bestellung gehört
Abschnitt 4.2 listet elf Angaben auf, die der Käufer machen muss, und sagt ungewöhnlich deutlich, dass eine Konformitätsaussage nicht überprüfbar ist, solange sie nicht dokumentiert sind. Diejenigen, die ein Einkäufer von Verbindungselementen am ehesten weglässt:
- Die Zugfestigkeit des Teils, weil sie die Anforderungen an Spannungsarmglühen und Reinigung auslöst
- Die Klasse und die Art der Nachbehandlung. Typ 1 ist wie beschichtet, Typ 2 ist eine gelbe, deckend grüne oder schwarze Chromatierung, Typ 3 ist, was immer der Käufer festlegt
- Wo die Schichtdicke zu messen ist, ein etwaiges Maximum und nach welchem Verfahren, da die Zahl so stark davon abhängt, wo man den Messkopf ansetzt
- Welche Haftprüfung, da die Norm zwei anbietet und sagt, dass keine zufriedenstellend ist
- Zulässigkeit und Lage von Fehlern auf nicht wesentlichen Flächen sowie etwaige besondere Anforderungen an das Aussehen
Das Muster über alle vier Verzinkungswege ist auf dieser Website inzwischen vertraut. Jede Norm legt ein Verfahren sorgfältig fest, verzichtet darauf, den Grundwerkstoff festzulegen, von dem es ausgeht, und lässt mindestens eine Eigenschaft offen, die der Käufer will und die niemand schiedsrichterlich klären kann. Die Bestellung ist der einzige Ort, an dem sich diese Lücken schließen lassen.
Wie dieser Oberflächenzustand auf einer Zeichnung angegeben wird, ist ein eigenes Problem, und die Norm dafür warnt, dass eine Angabe nach einer älteren Ausgabe nur nach den Normen ihrer eigenen Zeit gelesen werden kann.
Dieser Beitrag behandelt Schritt 5: Oberfläche. Die vollständige Reihenfolge lautet Grundwerkstoff, Gewinde, Kopf, Antrieb, Oberfläche und Dokumentation. Warum eine andere Reihenfolge Nacharbeit verursacht, erläutert der englische Beitrag Specifying a screw.
Häufige Fragen
Was ist mechanisches Verzinken?
ISO 12683 definiert einen mechanisch abgeschiedenen Überzug als einen, der durch Verdichten von Metallpulverteilchen auf ordnungsgemäß vorbereitete metallische Grundwerkstoffe in einer rotierenden Trommel in Gegenwart von Schlagkörpern, normalerweise Glasperlen, und in einer geeigneten chemischen Umgebung erzeugt wird, ohne Verwendung von elektrischem Strom oder Wärmezufuhr. Das Zink kommt als Pulver an und wird durch Schlag auf den Stahl getrieben.
Worin unterscheidet sich mechanisches Verzinken vom galvanischen Verzinken und vom Feuerverzinken?
Darin, was das Zink transportiert. Galvanisches Verzinken nutzt Strom durch eine Lösung, Feuerverzinken eine Schmelze. Mechanisches Abscheiden nutzt nach der Definition in ISO 12683 keines von beiden: keinen elektrischen Strom und keine Wärmezufuhr, die Arbeit leisten Schlagkörper in einer rotierenden Trommel. Sherardisieren ist ein vierter Weg, mit Zinkstaub und Wärme unterhalb des Schmelzpunkts von Zink.
Wo ist ein mechanisch abgeschiedener Überzug am dünnsten?
An freiliegenden Kanten und scharfen Vorsprüngen. Eine Anmerkung in ISO 12683 stellt fest, dass die Überzüge beim mechanischen Abscheiden im Allgemeinen an freiliegenden Kanten und scharfen Vorsprüngen dünner und auf ebenen Flächen sowie in abgeschirmten oder vertieften Bereichen dicker sind. Die Norm verlangt dennoch, dass der Überzug alle Flächen einschließlich Gewindegründen, Gewindespitzen, Ecken und Kanten bedeckt.
Entspricht die Klassenzahl der Schichtdicke?
Bei den vier dicksten Klassen nicht. In ISO 12683 Tabelle 1 verlangt Zn 110 M(Fe) 107 Mikrometer, Zn 80 verlangt 81, Zn 65 verlangt 66 und Zn 50 verlangt 53, während Zn 40, Zn 25, Zn 12, Zn 8 und Zn 6 genau den Wert in ihrem Namen verlangen. Diese Werte wurden am Seitenbild geprüft.
Wann soll die Schichtdicke gemessen werden, vor oder nach dem Chromatieren?
Die Norm sagt beides. Der Text von Abschnitt 8.3 sagt, dass die Dicke von Überzügen mit Nachbehandlung vor dem Aufbringen der Nachbeschichtung oder -behandlung zu messen ist, und beschreibt, wie ein Chromatüberzug Typ 2 mit einem sehr milden Schleifmittel von der Messstelle abgerieben wird. Die Anmerkung unmittelbar darunter sagt, dass das Verfahren für Typ 2 eine kleine Menge Zink löst und es aus diesem Grund unerlässlich ist, die Schichtdicke nach dem Aufbringen von Überzügen Typ 2 zu prüfen. Diese Seite gibt beide Sätze wieder und entscheidet nicht, welcher maßgebend ist.
Gibt es eine Prüfung für die Haftung eines mechanisch abgeschiedenen Überzugs?
Die Norm bietet eine Biegeprüfung und eine Kratzprüfung an und stellt dann in einer Anmerkung fest, dass es keine zufriedenstellende Prüfung zur Bewertung der Haftung mechanisch abgeschiedener Überzüge gibt, dass die beiden angegebenen weit verbreitet sind und dass sich in bestimmten Fällen andere Prüfungen als geeigneter erweisen können. Welche Prüfung verwendet wird, gehört zu den Angaben, die der Käufer machen muss.
Vermeidet mechanisches Verzinken Wasserstoffversprödung?
Diese Seite behauptet das nicht, und die Norm tut es in den lesbaren Seiten ebenfalls nicht. Abschnitt 7.1 verlangt bei Teilen mit 1000 MPa oder mehr, angegeben als 31 HRC, auf Verlangen des Käufers ein Spannungsarmglühen vor Reinigung und Abscheidung. Abschnitt 7.2 verlangt, hochfeste Stähle in nichtelektrolytischen alkalischen oder anodisch-alkalischen Verfahren zu reinigen und solche mit starkem Zunder mit inhibierter Säure, um das Risiko einer Wasserstoffversprödung zu vermeiden. Die Norm hat außerdem einen Abschnitt über die Freiheit von Wasserstoffversprödung, der außerhalb der kostenlosen Vorschau liegt und hier nicht zitiert wird.
Quellen
ISO 12683:2004 wurde aus der öffentlich zugänglichen Vorschau gelesen, die bei dieser Norm die Titelei und den Inhalt bis zur Mitte von Abschnitt 8.5 auf Seite 5 enthält. Tabelle 3 mit den Salzsprühnebel-Prüfdauern, Abschnitt 8.6 über die Freiheit von Wasserstoffversprödung, die Abschnitte 9 bis 11 und beide Anhänge liegen außerhalb der Vorschau, und daraus wird nichts zitiert. Auf dieser Seite erscheint kein Salzsprühnebelwert. Weil Abschnitt 8.6 nicht gelesen werden konnte, behauptet diese Seite nicht, dass mechanisches Verzinken Wasserstoffversprödung vermeidet, und gibt nur die lesbaren Anforderungen der Abschnitte 7.1 und 7.2 wieder. Die Schichtdickenwerte in Tabelle 1, der Wortlaut von Abschnitt 6.1 und die beiden in entgegengesetzte Richtungen weisenden Sätze in Abschnitt 8.3 wurden alle an Bildern der gedruckten Seiten geprüft, nicht an der Textebene. Wo die Norm einen offensichtlichen Fehler druckt, etwa „chromate conversation“ statt „conversion“ oder die Formulierung „Messunsicherheit weniger als 10 % zuverlässig“, wird er so wiedergegeben, wie er gedruckt ist. Der Querverweis in 6.1 auf Tabelle 1 wird so wiedergegeben, wie er gedruckt ist, und es wird kein Schluss gezogen, was er besagen sollte. Über die Verteilung galvanischer Überzüge an Kanten wird hier nichts behauptet, da diese Norm für diese Seite nicht gelesen wurde. Die Norm befindet sich im Stadium 90.20, in der systematischen Überprüfung, und wurde zuletzt 2021 überprüft und bestätigt.
Anfrage
Wenn ein Angebot mechanisches Verzinken vorsieht, gehören Klasse, Art der Nachbehandlung, Zugfestigkeit des Teils und Messstelle alle auf die Bestellung. Die Norm sagt klar, dass eine Konformitätsaussage nicht überprüfbar ist, solange diese Angaben nicht dokumentiert sind.
Angebot anfragen
Nennen Sie uns Teil und Menge. Wir antworten zu Machbarkeit, Lieferzeit und Preis.
Oder direkt per E-Mail sales@tigerfasteners.com