 TIGERFASTENERS
Passivieren nimmt Eisen weg, statt etwas aufzutragen
Passivierung steht auf Zeichnungen, als wäre sie eine Beschichtung: etwas, das man auf ein Edelstahl-Verbindungselement aufbringt, damit es rostbeständig genug wird. Die Norm dazu ist vier Seiten lang, frei lesbar und widerspricht jedem Teil dieses Satzes. Die Schicht ist schon da, bevor jemand etwas behandelt. Sie ist rund zwei Nanometer dick. Die Behandlung wirkt, indem sie Eisen auflöst, nicht indem sie Oxid hinzufügt. Und am Ende sagt die Norm, dass es kein bekanntes Verfahren gibt, mit dem zwei Parteien das Ergebnis prüfen könnten.
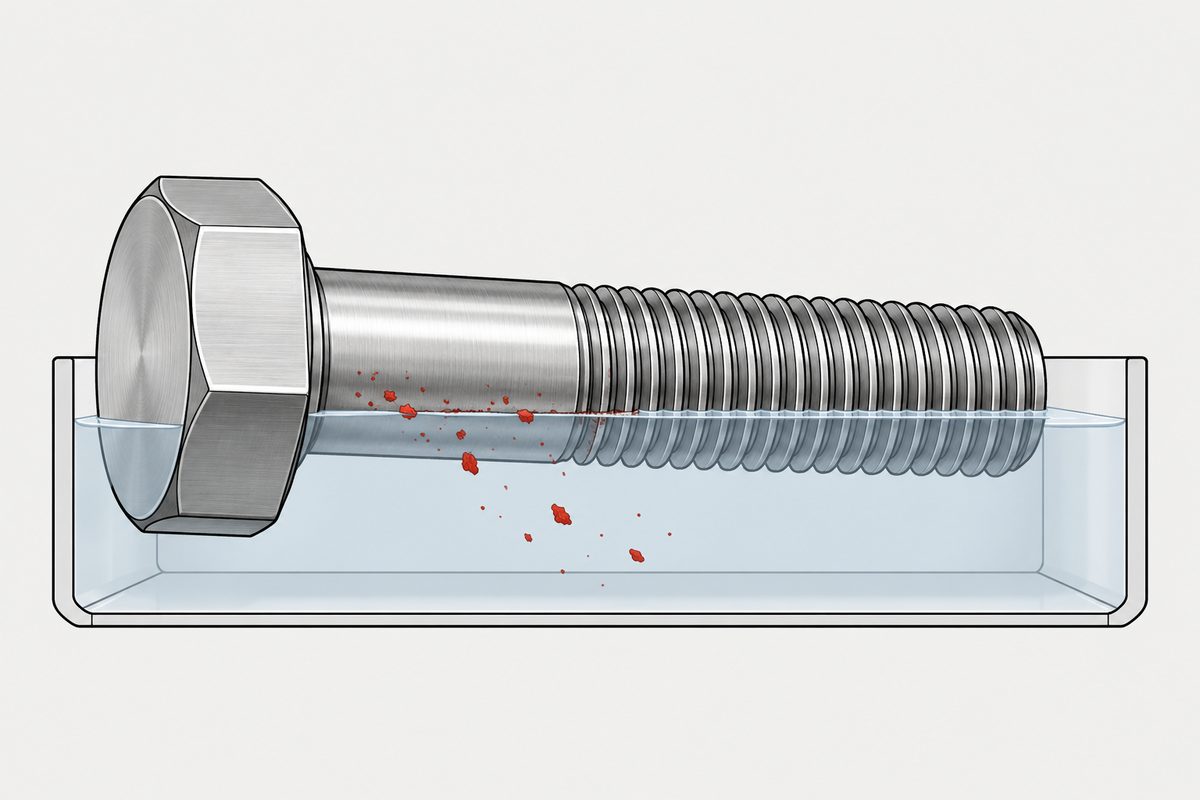
„Die Dicke der Schicht beträgt etwa 0,002 µm.“ (sinngemäß übersetzt) So beschreibt ISO 16048 in ihrer Einleitung die Chromoxidschicht auf nichtrostendem Stahl, bevor sie überhaupt etwas festlegt. Zwei Nanometer. Und sie bildet sich sofort bei der Herstellung des Stahls; die Passivierung erzeugt sie also nicht. Die Norm definiert die Behandlung selbst als Verfahren, das die Dicke der natürlich entstehenden, chromreichen Oxidschicht erhöht, die auf allen Arten von Edelstahloberflächen vorhanden ist.
Diese Seite stützt sich auf zwei Dokumente, die vollständig gelesen wurden. Das erste ist ISO 16048:2003, Passivation of corrosion-resistant stainless-steel fasteners, von ISO/TC 2. Das zweite ist ein Aufsatz von 2019 im Journal of the Electrochemical Society einer Gruppe von CNRS und Chimie ParisTech, die die Oxidschicht auf 316L mit Massenspektrometrie, Photoelektronenspektroskopie und elektrochemischen Methoden gemessen hat. Die Norm sagt, was zu tun ist; der Aufsatz sagt, was dabei passiert.
Zwei Nanometer, aus zwei Richtungen
Die Norm nennt 2003 etwa 0,002 µm. Der Aufsatz berichtet sechzehn Jahre später und auf völlig anderem Weg, dass die Oberfläche im Ausgangszustand von einem ~2 nm dicken, zweilagigen, hydroxylierten Mischoxid aus Chrom und Eisen bedeckt ist. Dieselbe Zahl, unabhängig ermittelt.
Der Aufsatz kann auch sagen, was darin steckt. Die innere Lage ist stark mit Chrom(III) angereichert, die äußere weniger. Molybdän sammelt sich in der äußeren Lage, überwiegend als Mo(VI). Nickel ist nur in Spuren vorhanden, was angesichts seines Anteils an der Legierung bemerkenswert ist. Die beiden Lagen haben Bandlücken von 3,0 und 2,6 bis 2,7 Elektronenvolt, und die Autoren merken an, dass sich die Schicht wie ein Isolator verhalten würde.
Was eine Edelstahlschraube schützt, ist also ein zweilagiges Oxid von zwei Nanometern Dicke, mit dem Chrom unten konzentriert und praktisch ohne Nickel. Alles Weitere handelt davon, was ein chemisches Bad damit macht.
Der Mechanismus ist Auflösung, nicht Abscheidung
Die Einleitung des Aufsatzes erklärt, warum ein Säurebad überhaupt wirkt, und dieser Satz rückt das ganze Thema zurecht. Die Chromanreicherung in der Passivschicht, der entscheidende Faktor für die Korrosionsbeständigkeit, ist in saurer wässriger Umgebung stark, weil sich Eisen- und Chromoxidspezies konkurrierend auflösen und Chrom(III)-oxid sich vergleichsweise langsam löst. Die Säure greift beide an und nimmt das Eisen schneller weg. Was zurückbleibt, ist chromreicher, weil das Eisen gegangen ist.
Die Autoren haben das dann gemessen. Elektrochemisches Passivieren in Schwefelsäure führte zur bevorzugten Auflösung von Eisen(III), was eine Abnahme der Dicke der äußeren Lage bei gleichzeitig stärkerer Anreicherung mit Chrom und Molybdän bewirkte. Die weitere Chromanreicherung der inneren Lage verbesserte den Korrosionsschutz: Das Korrosionspotenzial verschob sich anodisch, und der Polarisationswiderstand stieg etwa um das Vierfache.
Das ist sorgfältig zu lesen und nicht als Widerspruch. Der Versuch war elektrochemisches Passivieren in Schwefelsäure; die Norm beschreibt das Tauchen in Salpetersäurebäder. Die Vorgänge sind verwandt, aber nicht derselbe, und diese Seite behauptet nicht, dass der Aufsatz die Norm widerlegt. Einig sind sich beide Beschreibungen in der Richtung der Chemie: Passivieren ist eine Änderung der Zusammensetzung, angetrieben durch das Herauslösen von Eisen. Ob die Gesamtschicht am Ende dicker oder dünner ist, hängt davon ab, welcher Vorgang lief, und ist dem eigentlichen Punkt nachgeordnet.
Was die Norm tatsächlich verlangt
Das Verfahren ist kurz, und die Modalverben lohnen das Lesen. Vor dem Beizen müssen die Verbindungselemente entfettet und gespült werden. Vor dem Passivieren wird eine Beizbehandlung empfohlen. Dann wird das Teil in einem Bad passiviert, das aus einer Tabelle gewählt wird.
| Schritt | Genannte Chemie | Sorten |
|---|---|---|
| Entfetten und Spülen | — | Alle; der einzige verbindliche Schritt der Abfolge (muss) |
| Beizen (empfohlen) | Salpetersäure mit 20 bis 30 Vol.-% oder Schwefelsäure mit 8 bis 11 % | A2, A3, A4, A5, C3, F1 im oberen Salpetersäurebereich; A1 und C1 mit 10 bis 15 % |
| Passivieren | Salpetersäure mit 20 bis 50 Vol.-%; 25 bis 35 % ist das bevorzugte Bad für zwei Sorten; Natriumdichromat kann zugesetzt werden | A2 bis A5, C1 und F1 in der ersten Gruppe; A1 und C4 in der zweiten |
Der Dichromatzusatz hat einen angegebenen Zweck, der mit Korrosion nichts zu tun hat: Er kann verwendet werden, um Verfärbung oder Anätzung von Edelstählen mit hohem Kohlenstoffgehalt und von Automatenstählen zu minimieren. Und eine Fußnote zu den Tabellen sagt, dass bei Bedarf Werte außerhalb der angegebenen Bereiche zulässig sind, wenn Konzentration, Temperatur und Einwirkzeit angepasst werden. Die Zahlen sind Richtwerte, keine Grenzen.
Die Temperaturen in diesen Tabellen reichen je nach Bad von etwa 15 bis 80 °C, die Einwirkzeiten von 5 bis 30 Minuten. Die Temperatur- und Zeitspalten waren in unserem Exemplar nicht sauber auf die Zeilen ausgerichtet, daher wird hier keinem Bad eine bestimmte Temperatur und Zeit zugeordnet. Eine Verfahrensanweisung ist diese Seite ohnehin nicht; die Chemie gehört in den Behandlungsbetrieb.
Die Fußnote zum Wasserstoff
Eine Zeile in der Beiztabelle ist eine Sicherheitsanforderung und keine Verfahrensnotiz. Warmgeschmiedete Verbindungselemente der Sorten C1, C3 und C4 müssen vor dem Beizen auf den weichsten Zustand weichgeglüht und kugelgestrahlt werden, um das Risiko der Wasserstoffversprödung zu verringern. Wurde das Ausgangsmaterial bereits weichgeglüht und geschliffen, kann laut Norm Kugelstrahlen allein genügen.
Unsere Seite über den Korrosionsschutz, der die Schraube bricht, nennt das Säurebeizen neben dem galvanischen Beschichten als Wasserstoffquelle. Dies ist die zugehörige Klausel: eine benannte Sortenfamilie, eine benannte Vorbehandlung und ein angegebener Grund. Kommt ein martensitisches Edelstahl-Verbindungselement in ein Säurebad, gilt diese Anforderung, ob jemand auf der Bestellung sie gelesen hat oder nicht.
Und dann spricht die Norm das Unausgesprochene aus
Abschnitt 5 ist zwei Sätze lang. Die Passivierung muss durch das Qualitätssicherungssystem des Herstellers verifiziert werden. Es ist kein Schiedsprüfverfahren für die Passivierung bekannt.
Ein Schiedsprüfverfahren ist das, worauf man zurückgreift, wenn zwei Parteien uneins sind. Fehlt es, ist passiviert nach ISO 16048 eine Aussage über einen Vorgang, den jemand durchgeführt hat, nicht über ein Ergebnis, das irgendwer nachträglich prüfen kann. Der Lieferant kann die Konformität nicht durch Messung nachweisen und der Käufer keinen Verstoß, was strukturell derselben Lage entspricht wie bei einer Oberfläche, über die ohne vereinbartes Muster gestritten wird: kein Streit über die Tatsachen, sondern ein Streit ohne Ort, an dem man sie nachschlagen könnte.
Der informative Anhang der Norm deutet an, warum. Er skizziert das anodische Auflösungsverhalten eines aktiv-passiv-transpassiven Metalls: Im Aktivbereich steigt die Auflösung exponentiell mit dem Potenzial, fällt dann auf einen sehr kleinen Wert und bleibt im Passivbereich nahezu potenzialunabhängig, bevor sie im Transpassivbereich wieder ansteigt. Passivität ist nach den Begriffen der Norm selbst ein chemisch inaktiver Oberflächenzustand, und ein Zustand über einen Potenzialbereich lässt sich auf einem Lieferschein schwerer bescheinigen als eine Schicht mit einer Dicke.
Was das für eine Bestellung bedeutet
- Erwarten Sie keine Dicke. Die Schicht ist vor der Behandlung rund zwei Nanometer dick, die Norm nennt für danach keinen Wert, und diese Seite auch nicht
- Fragen Sie, was durchgeführt wurde, da sich das Ergebnis nicht schiedsprüfen lässt. Entfetten und Spülen ist der einzige verbindliche Schritt, Beizen wird empfohlen, und das Passivierbad wird aus einer kurzen Liste gewählt
- Nennen Sie die Sorte. Die Tabellen verzweigen nach Sorte, und für die martensitische Familie gibt es eine Vorbehandlungsanforderung im Zusammenhang mit der Wasserstoffversprödung
- Denken Sie daran, wozu die Behandlung dient. Sie ändert die Zusammensetzung, indem sie Eisen entfernt; der im Aufsatz gemessene Nutzen war ein vierfacher Polarisationswiderstand an 316L, eine echte Verbesserung und keine Beschichtung
Der allgemeinere Punkt begegnet dieser Website immer wieder aus verschiedenen Richtungen. Ein Wort, das nach einer Schicht klingt, bezeichnet in Wahrheit einen Zustand, und sobald eine Spezifikation einen Zustand statt eines Maßes nennt, lautet die interessante Frage nicht mehr, was zu fordern ist, sondern wie irgendjemand es feststellen sollte.
Dieser Beitrag behandelt Schritt 5: Oberfläche. Die vollständige Reihenfolge lautet Grundwerkstoff, Gewinde, Kopf, Antrieb, Oberfläche und Dokumentation. Warum eine andere Reihenfolge Nacharbeit verursacht, erläutert der englische Beitrag Specifying a screw.
Häufige Fragen
Ist Passivieren eine Beschichtung?
Nein. ISO 16048 definiert es als chemische Behandlung, die die Dicke der natürlich entstehenden, chromreichen Oxidschicht erhöht, die auf allen Arten von Edelstahloberflächen vorhanden ist. Die Einleitung vermerkt, dass sich diese Schicht sofort bei der Herstellung des Stahls bildet; die Behandlung wirkt also auf etwas, das schon da ist, statt etwas Neues aufzubringen.
Wie dick ist die Passivschicht auf Edelstahl?
ISO 16048 nennt etwa 0,002 Mikrometer, also zwei Nanometer. Eine Untersuchung von 2019 an 316L im Journal of the Electrochemical Society berichtet mittels Massenspektrometrie und Photoelektronenspektroskopie, dass die Oberfläche im Ausgangszustand von einem etwa 2 nm dicken zweilagigen Oxid bedeckt ist, mit Chrom in der inneren Lage, Molybdän in der äußeren und Nickel nur in Spuren. Zwei unabhängige Wege, derselbe Wert.
Wie macht ein Säurebad Edelstahl korrosionsbeständiger?
Indem es Eisen schneller entfernt als Chrom. Der Aufsatz stellt fest, dass die Chromanreicherung in der Passivschicht in Säure stark ist, weil sich Eisen- und Chromoxidspezies konkurrierend auflösen und Chrom(III)-oxid sich vergleichsweise langsam löst. In ihrer Messung löste elektrochemisches Passivieren in Schwefelsäure bevorzugt Eisen(III), was die äußere Lage dünner machte, sie zugleich mit Chrom und Molybdän anreicherte und den Polarisationswiderstand etwa um das Vierfache erhöhte.
Wird die Schicht durch Passivieren dicker oder dünner?
Das hängt davon ab, welchen Vorgang man meint, und diese Seite behandelt die beiden Quellen nicht als widersprüchlich. ISO 16048 beschreibt das Tauchen in Salpetersäurebäder und sagt, dass die Schicht durch Passivieren verdickt werden kann. Der Aufsatz von 2019 hat elektrochemisches Passivieren in Schwefelsäure gemessen und eine dünnere, chromreichere äußere Lage gefunden. Das sind verwandte, aber verschiedene Vorgänge. Einig sind sich beide in der Richtung der Chemie: Die Zusammensetzung ändert sich, weil Eisen herausgeht.
Wie wird die Passivierung verifiziert?
Durch den Hersteller, und nur durch ihn. Abschnitt 5 von ISO 16048 sagt, die Passivierung müsse durch das Qualitätssicherungssystem des Herstellers verifiziert werden, und stellt dann klar fest, dass kein Schiedsprüfverfahren für die Passivierung bekannt ist. Eine Passivierungsanforderung auf einer Bestellung beschreibt also einen durchgeführten Vorgang und kein Ergebnis, das sich in einem Streit prüfen ließe, in keiner Richtung.
Besteht beim Passivieren ein Risiko der Wasserstoffversprödung?
Die Norm knüpft eines an den Beizschritt für die martensitischen Sorten. Warmgeschmiedete Verbindungselemente der Sorten C1, C3 und C4 müssen vor dem Beizen auf den weichsten Zustand weichgeglüht und kugelgestrahlt werden, um das Risiko der Wasserstoffversprödung zu verringern; war das Ausgangsmaterial bereits weichgeglüht und geschliffen, kann Kugelstrahlen allein genügen. Säurebeizen als Wasserstoffquelle behandelt unsere Seite zur Wasserstoffversprödung allgemeiner.
Quellen
- ISO 16048:2003 — Passivation of corrosion-resistant stainless-steel fasteners. Einleitung, Abschnitt 1, Begriffe in Abschnitt 3, Abschnitt 4 mit Tabellen 1 und 2, Abschnitt 5 und Anhang A
- Wang, Di-Franco, Seyeux, Zanna, Maurice und Marcus, „Passivation-induced physicochemical alterations of the native surface oxide film on 316L austenitic stainless steel“, Journal of the Electrochemical Society, DOI 10.1149/2.0321911jes; frei zugänglicher Volltext auf arXiv
ISO 16048:2003 wurde aus der öffentlich zugänglichen Vorschau gelesen, die bei dieser Norm den gesamten Inhalt von vier Seiten umfasst; alle Zitate und Bereiche oben stammen aus diesem Text. Die Temperatur- und Zeitspalten der Badtabellen waren in unserem Exemplar nicht sauber auf ihre Zeilen ausgerichtet, daher wird hier keinem Bad eine bestimmte Temperatur und Zeit zugeordnet; angegeben sind nur die Konzentrationen, die eindeutig ihren Sortengruppen zugeordnet sind. Der Aufsatz wurde in der frei zugänglichen Fassung auf arXiv des vom Journal of the Electrochemical Society angenommenen Artikels gelesen. Der Aufsatz untersuchte elektrochemisches Passivieren in Schwefelsäure an 316L, die Norm beschreibt das Tauchen in Salpetersäurebäder; das sind verwandte, aber verschiedene Vorgänge, und diese Seite behauptet weder, dass der Aufsatz die Norm widerlegt, noch überträgt sie das Dickenergebnis des Aufsatzes auf ein Verbindungselement im Salpetersäurebad. Eine Schichtdicke nach der Behandlung wird nicht angegeben, weil keine der Quellen eine für den in der Norm beschriebenen Vorgang liefert. Diese Seite empfiehlt kein Bad, keine Konzentration, Temperatur oder Vorgehensweise: Die Chemie gehört in den Behandlungsbetrieb. Aus ISO 3506 wird nichts zitiert, da diese Norm für diese Seite nicht gelesen wurde.
Anfrage
Sollen Edelstahlteile passiviert werden, schreiben Sie Sorte und Normverweis auf die Bestellung statt nur des Wortes, und geben Sie an, ob vorher gebeizt werden soll. Da sich das Ergebnis nachträglich nicht schiedsprüfen lässt, beschreibt die Bestellung den Vorgang, und nur dort kann die Anforderung stehen.
Angebot anfragen
Nennen Sie uns Teil und Menge. Wir antworten zu Machbarkeit, Lieferzeit und Preis.
Oder direkt per E-Mail sales@tigerfasteners.com