 TIGERFASTENERS
Es gibt eine Verzinkung, bei der das Zink nie schmilzt
Die Einleitung von ISO 17668 liest sich wie eine Liste von Decknamen. Diffusionsverzinkung in Deutschland. Thermodiffusionsbeschichtung in Russland. Thermodiffusionsverzinkung in der Ukraine. Dampfverzinkung im Vereinigten Königreich. Zinkdiffusionsbeschichtung in den Vereinigten Staaten. Intermetallische Zinkschicht, ebenfalls Russland. Zink-Thermodiffusionsverzinkung in Israel. All das ist ein einziges Verfahren, und in China, Europa und den Vereinigten Staaten trägt es einen Namen, den die Norm nirgends erklärt: Sherardisieren. Warum es so viele Namen gesammelt hat, ist die vier Seiten wert, die es zur Erklärung braucht.
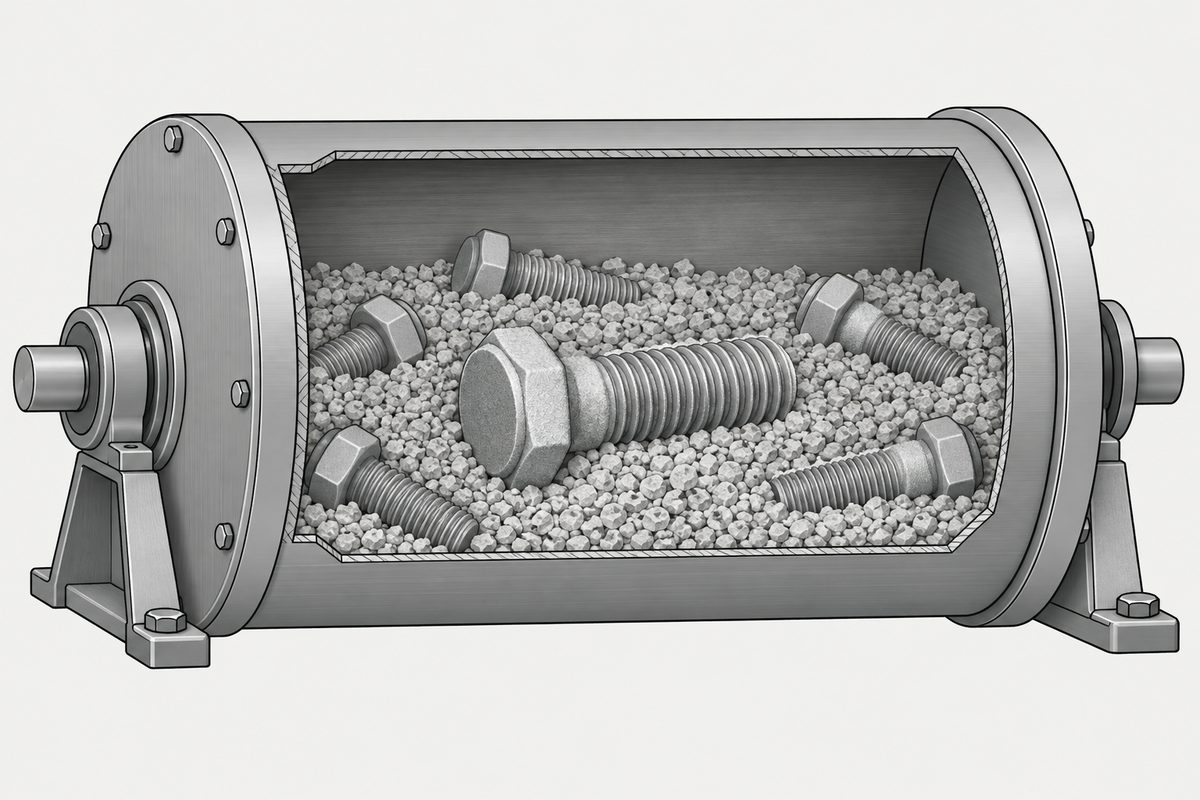
„Die übliche Verfahrenstemperatur liegt unterhalb des Schmelzpunkts von Zink (419 °C).“ (sinngemäß übersetzt) Dieser eine Satz trennt das Verfahren von allem anderen, was Verzinken heißt. Die Teile kommen mit Zinkstaub in einen geschlossenen, langsam drehenden Behälter, bei etwa 300 bis 500 °C, und das Zink bleibt Pulver. Was sich auf dem Stahl bildet, ist keine Zinkschicht. Eisen und Zink reagieren zu intermetallischen Schichten.
Zwei Quellen werden hier verwendet. Die erste ist ISO 17668:2016, Zinkdiffusionsschichten auf Eisenwerkstoffen, Sherardisieren, aus ISO/TC 107, dem Ausschuss für Beschichtungen, und dort aus dem Unterausschuss für Schmelztauchschichten. Die zweite ist ein frei zugänglicher Aufsatz von 2021 in Materials von zwei Forschern der Universität Bielsko-Biala in Polen, die dieses Verfahren und das Feuerverzinken auf identischen Stahlscheiben ausführten und die Schichten anschließend gegen einen Stahlstift verschlissen.
Was in der Trommel tatsächlich geschieht
Die Norm beschreibt es in einem Absatz. Teile aus Eisenwerkstoffen werden in Gegenwart einer Mischung aus Zinkstaub, mit oder ohne inertes Material, in einem geschlossenen Behälter erwärmt, der sich langsam dreht oder feststeht. Das Zink reagiert mit der Oberfläche. Erreichbar ist eine Dicke von 10 bis 75 Mikrometern, bei Bedarf mehr, und sie wird über die Menge des Zinkstaubs, die Behandlungsdauer und die Temperatur genau gesteuert. Danach kühlt die Charge ab, ein Siebvorgang trennt die Teile von der unverbrauchten Mischung, und meist folgt eine Passivierung.
Dass keine Flüssigkeit im Spiel ist, hat zwei Folgen. Die Schicht folgt den Konturen des Grundwerkstoffs eng und wird auch auf unregelmäßig geformten Teilen gleichmäßig, weil nichts abläuft. Und die Dicke ergibt sich aus der Zinkmenge in der Trommel, eine ganz andere Stellgröße als die Verweildauer in einem Bad.
Es gibt einen vierten Weg, ebenfalls ohne Bad und ohne Ofen: das mechanische Plattieren, bei dem Glasperlen in einer drehenden Trommel Zinkpulver auf den Stahl schlagen, ohne elektrischen Strom und ohne zugeführte Wärme.
Vier Stunden bei 400 Grad gegen neunzig Sekunden bei 460
Der Aufsatz ist gerade deshalb nützlich, weil die Autoren beide Verfahren nach der jeweiligen Norm ausführten und die Rezepturen festhielten. Die Thermodiffusionsproben kamen in Drehkammern mit 5 bis 10 Umdrehungen pro Minute, mit Zinkpulver aus 99 % Zink und einer mittleren Korngröße von 3 bis 4 Mikrometern, bei 400 °C für vier Stunden. Die feuerverzinkten Vergleichsproben wurden in Salzsäure gebeizt, flussmittelbehandelt und bei 460 °C für anderthalb Minuten in ein Zinkbad getaucht, danach in Wasser abgekühlt. Beide Schichten lagen zwischen 45 und 55 Mikrometern.
| Sherardisieren | Feuerverzinken | |
|---|---|---|
| Zink kommt als | Staub, Körner von 3 bis 4 µm | Schmelzbad |
| Temperatur und Dauer | 400 °C, vier Stunden | 460 °C, neunzig Sekunden |
| Bewegung | Trommel mit 5 bis 10 U/min | Tauchen, dann Abschleudern des Überschusses |
| Phasen in der Schicht | Durchgehend Eisen-Zink-Legierung | Legierungsschichten plus freie Zinkschicht obenauf |
Die letzte Zeile ist der Befund, den man mitnehmen sollte. Laut Aufsatz ähnelt das Gefüge nach der Thermodiffusion dem einer Feuerverzinkung, nur fehlt die Eta-Phase, also das reine Zink, das beim Herausziehen aus dem Bad auf der Außenseite eines feuerverzinkten Teils erstarrt. In ihren Proben bestand die Diffusionsschicht außen aus der Delta-Phase und innen aus der Gamma-Phase. Die feuerverzinkte Schicht hatte Eta, Zeta, Delta und Gamma-1. Eine Wärmebehandlung der Feuerverzinkung beseitigte die Eta-Phase und ließ drei Phasen übrig.
Was die fehlende Zinkschicht kostet und was sie bringt
Die Autoren maßen Härte, Reibung und Verschleiß. Ihre Thermodiffusionsschicht erreichte 325 bis 385 HV 0.02 und war damit 40 bis 90 HV härter als die wärmebehandelte Feuerverzinkung. Im Verschleißversuch verlor die unbehandelte Feuerverzinkung viermal so viel Masse wie die Diffusionsschicht. Gegenüber der wärmebehandelten Feuerverzinkung betrug der Unterschied im Masseverlust höchstens 0,004 Gramm; die beiden verhielten sich also weitgehend gleich.
Beim Reibungsergebnis lohnt genaues Lesen. Der gemessene Beiwert reichte von 0,20 bis 0,39, und was ihn verschob, war die Vorbereitung des Stahls vor dem Beschichten. Rauerer Grundstahl ergab die niedrigere Reibung; die Autoren führen das auf eine höhere Reaktivität des Stahls zurück, die den Bereich der härteren Delta-Phase ausdehnt. Dieselbe Schichtspezifikation auf demselben Stahl landet also irgendwo innerhalb eines Faktors zwei, je nachdem, was vor der Trommel geschah.
Diese Zahlen sind keine Reibungszahl für Verbindungselemente und dürfen nicht als solche verwendet werden. Geprüft wurde trockenes Gleiten eines vier Millimeter dicken Stahlstifts auf einer beschichteten Scheibe unter etwa zehn Newton, keine Schraube, die gegen eine Mutterauflage angezogen wird. Übertragbar sind Richtung und Größe des Effekts: Die Oberflächenvorbereitung vor dieser Beschichtung verändert die Reibung, die sie liefert, erheblich. Wird eine Verbindung auf einen Drehmomentwert ausgelegt, muss die Reibung an der tatsächlichen Verbindung gemessen werden, statt sie aus dem Namen einer Beschichtung abzuleiten.
Wofür man reklamieren darf und wofür nicht
Abschnitt 6.1 ist kurz und zum Aussehen ungewöhnlich konkret. Die Oberfläche ist grau, matt oder glänzend und darf Kratzer aus dem normalen Kontakt bei Behandlung oder Lagerung zeigen, die oberflächlich sind und die Korrosionsbeständigkeit nicht beeinträchtigen. Die Schicht zeigt eine gewisse Oberflächenrauheit, die für den Zink-Eisen-Legierungstyp typisch ist. Dann folgen zwei Regeln, die in entgegengesetzte Richtungen weisen:
- Weiße Flecken sind kein Grund zur Zurückweisung. Die grauweißen Korrosionsprodukte, die bei Lagerung in feuchter Umgebung entstehen, werden im Abschnitt genannt und ausdrücklich als Zurückweisungsgrund ausgeschlossen
- Eine orangebraune Färbung bei Lieferung ist nicht zulässig, sofern bei der Bestellung nichts anderes vereinbart wurde. Deswegen zurückgewiesene Teile sind erneut zu sherardisieren und wieder vorzulegen
- Unbeschichtete Stellen sind nicht zulässig, ebenfalls vorbehaltlich einer Vereinbarung bei der Bestellung, mit derselben Abhilfe durch Nachbehandeln und erneutes Vorlegen
Und dann die Anmerkung, die den ganzen Abschnitt ehrlich macht: Es ist nicht möglich, Aussehen und Oberfläche der Schicht so zu definieren, dass alle Anforderungen der Praxis abgedeckt sind. Diesem Satz ist diese Website schon einmal begegnet, in einer anderen Norm, zu einer anderen Farbe: die Norm sagt nie, wie schwarz. Zwei Ausschüsse, zwei Beschichtungen, dasselbe Eingeständnis.
Wie eine Schraube gemessen wird
Die Messabschnitte verdienen die Aufmerksamkeit des Einkaufs, weil sie erklären, worauf sich ein Dickenwert in einem Zeugnis tatsächlich bezieht. Die Dicke wird magnetisch oder elektromagnetisch oder durch Wägen bestimmt; für das Wägeverfahren gibt die Norm als Umrechnungsdichte 7,2 g/cm³ an, die Dichte der Legierung und nicht die von Zink, weil die ganze Schicht Legierung ist.
Gemessen wird in einer Referenzfläche. Bei Teilen mit einer wesentlichen Fläche von 10 cm² oder mehr muss jedes Teil der Kontrollprobe mindestens eine Referenzfläche haben. Unter 10 cm² werden so viele Teile zusammengefasst, dass sie gemeinsam 10 cm² ergeben. Eine kleine Schraube hat keine Referenzfläche. Eine Handvoll davon hat eine, und der Wert im Zeugnis ist ein Mittelwert über diese Handvoll.
Der folgende Abschnitt ist der, den man jedem zitieren sollte, der je über einen einzelnen niedrigen Messwert gestritten hat. In jeder Referenzfläche werden mindestens fünf Messungen vorgenommen, und weil jede Messung nur eine sehr kleine Fläche erfasst, können Einzelwerte niedriger sein als die örtliche Schichtdicke, typischerweise bis zu 15 %. Das ist ohne Belang, denn nur der Mittelwert über die ganze Referenzfläche muss das Minimum erfüllen. Die Norm sagt im Voraus, dass einige Messwerte niedrig ausfallen werden und dass sie für sich allein nicht zählen.
| Teile im Los | Mindestumfang der Kontrollprobe |
|---|---|
| 1 bis 3 | Alle |
| 4 bis 500 | 3 |
| 501 bis 1.200 | 5 |
| 1.201 bis 3.200 | 8 |
| 3.201 bis 10.000 | 13 |
| Über 10.000 | 20 |
Wo diese Norm aufhört, von Verbindungselementen zu handeln
Der Anwendungsbereich enthält eine Ausnahme, die ein Einkäufer von Verbindungselementen zweimal lesen sollte. Die Norm gilt nicht für sherardisierte Produkte, für die eigene Normen bestehen, und nennt als Beispiele Verbindungselemente und Rohre; diese Normen können zusätzliche oder abweichende Anforderungen enthalten. Produktnormen können diese Norm für die Schicht zitieren oder sie mit eigenen Änderungen zitieren.
Die Norm enthält außerdem einen Abschnitt mit der Überschrift Zusätzliche Spiele für Gewindeteile, und er liegt außerhalb der kostenlosen Vorschau; über seinen Inhalt wird hier daher nichts behauptet. Dass es ihn gibt, ist zu erwarten: Jede Zinkschicht, die dick genug ist, um eine Rolle zu spielen, braucht im Gewinde Platz. Genau darum geht es in der Norm für feuerverzinkte Verbindungselemente, wo die Antwort eine nach dem Beschichten übermaßig geschnittene Mutter und ein auf das Teil geprägter Buchstabe ist.
Eine weitere Zeile des Anwendungsbereichs ist für jeden wichtig, der Angebote vergleicht. Die Norm legt keine Anforderungen an den Oberflächenzustand des Grundwerkstoffs vor dem Sherardisieren fest, und Abschnitt 4.1 ergänzt, dass Zustand des Grundwerkstoffs, Masse der Teile und Verfahrensbedingungen Aussehen, Dicke, Rauheit sowie die physikalischen und mechanischen Eigenschaften der Schicht beeinflussen können und dass die Norm für diese Eigenschaften keine Anforderungen festlegt. Neben den Befund des Aufsatzes gestellt, dass die Oberflächenvorbereitung die Reibungszahl um einen Faktor zwei verschob, ist die Lücke deutlich genug.
Was man damit bei einer Bestellung macht
- Das Verfahren benennen, nicht die Familie. Die Einleitung führt sieben nationale Namen dafür auf. Welchen auch immer Ihr Lieferant verwendet: Die Normnummer ist das, was überall verstanden wird
- Eine Klasse und einen Mittelwert erwarten. Die Dicke in einem Zeugnis für Kleinteile ist ein Mittelwert über eine Gruppe, die zusammen 10 cm² ergibt, und Einzelwerte dürfen bis zu 15 % darunter liegen
- Wegen weißer Flecken nicht reklamieren. Die Norm nennt sie und schließt sie aus. Nicht zulässig ist eine orangebraune Färbung bei Lieferung
- Nach der Oberflächenvorbereitung fragen, wenn die Reibung wichtig ist. Die Norm stellt dafür keine Anforderung, und der im Aufsatz gemessene Einfluss auf die Reibung war groß
- Prüfen, ob stattdessen eine Produktnorm gilt. Der Anwendungsbereich verweist Verbindungselemente und Rohre an ihre eigenen Normen, sofern es solche gibt
Merken sollte man sich vor allem den ersten Punkt. Bei allem anderen in einem Angebot für Oberflächenbehandlungen kommt das Zink als Flüssigkeit oder als Ionen in einem Bad. Hier kommt es als Staub, geht als Legierung, und die Temperatur erreicht nie den Punkt, an dem irgendetwas davon geflossen wäre.
Dieser Beitrag behandelt Schritt 5: Oberfläche. Die vollständige Reihenfolge lautet Grundwerkstoff, Gewinde, Kopf, Antrieb, Oberfläche und Dokumentation. Warum eine andere Reihenfolge Nacharbeit verursacht, erläutert der englische Beitrag Specifying a screw.
Häufige Fragen
Was ist Sherardisieren?
Ein Thermodiffusionsverfahren. ISO 17668 beschreibt, wie Teile aus Eisenwerkstoffen in Gegenwart einer Mischung, die hauptsächlich aus Zinkstaub besteht, in einem geschlossenen, meist langsam drehenden Behälter bei Temperaturen von etwa 300 bis 500 Grad Celsius erwärmt werden. Das Zink reagiert mit der Oberfläche zu intermetallischen Schichten. Die Norm weist darauf hin, dass die übliche Verfahrenstemperatur unter dem Schmelzpunkt von Zink liegt, der 419 Grad beträgt.
Worin unterscheidet sich Sherardisieren vom Feuerverzinken?
Das Zink ist nie flüssig, und im Ergebnis gibt es keine freie Zinkschicht. Eine Studie von 2021 in Materials, die beide Verfahren ausführte, berichtet, dass das Thermodiffusionsgefüge dem der Feuerverzinkung ähnelt, nur ohne Eta-Phase, also ohne das reine Zink, das auf der Außenseite eines feuerverzinkten Teils erstarrt. In dieser Arbeit lief die Diffusion vier Stunden bei 400 Grad, die feuerverzinkte Vergleichsprobe anderthalb Minuten bei 460 Grad.
Wie dick ist eine sherardisierte Schicht?
Laut ISO 17668 sind 10 bis 75 Mikrometer erreichbar, bei Bedarf mehr, gesteuert über die Menge des Zinkstaubs, die Behandlungsdauer und die Temperatur. Die Norm legt Mindestdicken für sechs Klassen fest; diese Klassenwerte liegen außerhalb der kostenlosen Vorschau, deshalb werden hier keine Zahlen dazu genannt.
Ist Weißrost auf sherardisierten Teilen ein Grund zur Zurückweisung?
Nach dieser Norm nicht. Abschnitt 6.1 legt fest, dass die Bildung grauweißer Korrosionsprodukte, also weißer Flecken, die nach dem Sherardisieren vor allem als basisches Zinkoxid bei Lagerung in feuchter Umgebung entstehen, kein Grund zur Zurückweisung ist. Nicht zulässig ist, sofern bei der Bestellung nichts anderes vereinbart wurde, eine orangebraune Färbung bei Lieferung.
Warum fallen einzelne Dickenmesswerte niedrig aus?
Weil die Messfläche sehr klein ist, und die Norm sagt das im Voraus. Abschnitt 6.2.4 verlangt mindestens fünf magnetische oder elektromagnetische Messungen in jeder Referenzfläche und hält fest, dass Einzelwerte niedriger sein können als die örtliche Dicke, typischerweise bis zu 15 Prozent, und dass dies ohne Belang ist, weil nur der Mittelwert über die ganze Referenzfläche das Minimum erfüllen muss.
Wie wird die Schichtdicke an Kleinteilen gemessen?
Durch Zusammenfassen. Eine Referenzfläche braucht mindestens 10 Quadratzentimeter wesentliche Fläche. Teile mit weniger werden zusammengefasst, bis sie gemeinsam 10 Quadratzentimeter ergeben; ein Dickenwert für kleine Verbindungselemente ist daher ein Mittelwert über eine Gruppe und keine Messung an einem einzelnen Teil.
Ändert Sherardisieren die Reibungszahl einer Schraube?
Diese Seite kann das aus den gelesenen Quellen nicht beantworten und sagt das bewusst. Der Aufsatz von 2021 maß für die Diffusionsschicht Reibungszahlen von 0,20 bis 0,39, abhängig von der Vorbereitung des Stahls vor dem Beschichten; geprüft wurde aber ein trockener Stahlstift auf einer beschichteten Scheibe und keine Schraube, die gegen eine Mutterauflage angezogen wird. Das Ergebnis zeigt, dass die Oberflächenvorbereitung vor dem Beschichten die Reibung der Schicht verändert, und die Norm stellt an diese Vorbereitung keine Anforderung.
Quellen
- ISO 17668:2016, Zinc diffusion coatings on ferrous products, sherardizing, specification. Einleitung, Anwendungsbereich, Abschnitt 3 Begriffe, Abschnitt 4, Abschnitt 5 mit Tabelle 1 und Abschnitt 6 bis 6.2.5
- Jędrzejczyk und Skotnicki, „Comparison of the tribological properties of the thermal diffusion zinc coating to the classic and heat treated hot-dip zinc coatings“, Materials, 2021; frei zugänglich unter CC BY
ISO 17668:2016 wurde aus der öffentlich zugänglichen Vorschau gelesen, die bei dieser Norm Titelei und Inhalt bis zur Überschrift von 6.2.6 umfasst. Die Dickentabelle der sechs Klassen, Abschnitt 6.3 zu den Annahmekriterien, Abschnitt 6.4 mit der Überschrift zusätzliche Spiele für Gewindeteile, Abschnitt 7 und alle vier Anhänge liegen außerhalb der Vorschau; daraus wird nichts zitiert. Auf dieser Seite steht kein Klassendickenwert. Existenz und Titel von Abschnitt 6.4 werden genannt, weil sie im Inhaltsverzeichnis stehen; sein Inhalt nicht. Die Norm steht im Stadium 90.20, in systematischer Überprüfung, und wurde zuletzt 2021 überprüft und bestätigt. Sie erklärt nirgends, woher der Name Sherardisieren stammt, und diese Seite stellt dazu keine Behauptung auf, da kein Patent dazu gelesen wurde. Der Aufsatz wurde in der frei zugänglichen Fassung unter CC BY gelesen. Verwendet werden nur Werte, die die Autoren selbst gemessen haben; die aus anderer Literatur zusammengestellte Tabelle der Härten intermetallischer Phasen wird nicht zitiert. Die Reibungszahlen von 0,20 bis 0,39 stammen aus einem trockenen Stift-Scheibe-Versuch mit einem vier Millimeter dicken Stahlstift auf beschichteten Scheiben unter etwa zehn Newton und sind keine Reibungszahl für Verbindungselemente; sie sind nicht mit Werten nach ISO 16047 vergleichbar und dürfen nicht in einer Drehmomentberechnung verwendet werden. Nachbehandlungen werden nicht beschrieben, da sie in Anhängen außerhalb der Vorschau stehen.
Anfrage
Bietet ein Angebot dieses Verfahren an, gehören Normnummer und Klasse in die Bestellung, und die Oberflächenvorbereitung vor dem Beschichten verdient eine eigene Zeile, wenn Reibung oder gleichmäßige Dicke wichtig sind. Die Norm lässt diese Vorbereitung bewusst offen.
Angebot anfragen
Nennen Sie uns Teil und Menge. Wir antworten zu Machbarkeit, Lieferzeit und Preis.
Oder direkt per E-Mail sales@tigerfasteners.com