 TIGERFASTENERS
Kopfform wählen: Unter dem Kopf versagt etwas anderes, als man erwartet
Einsteiger wählen einen Kopf nach dem Aussehen – welcher flacher aufliegt, welcher passend wirkt – oder nach dem Werkzeug, das ohnehin auf der Werkbank liegt. Beides ist keine falsche Überlegung. Beides kommt aber erst später.
Die vorgelagerte Frage ist eine einzige: Worauf drückt diese Schraube?
Denn der Kopf leitet die Vorspannkraft über eine begrenzte Fläche in die geklemmten Teile. Ob diese Fläche groß genug ist, entscheidet mit darüber, ob die Verbindung fest bleibt oder unbemerkt Vorspannkraft verliert, während jedes Teil noch einwandfrei aussieht.
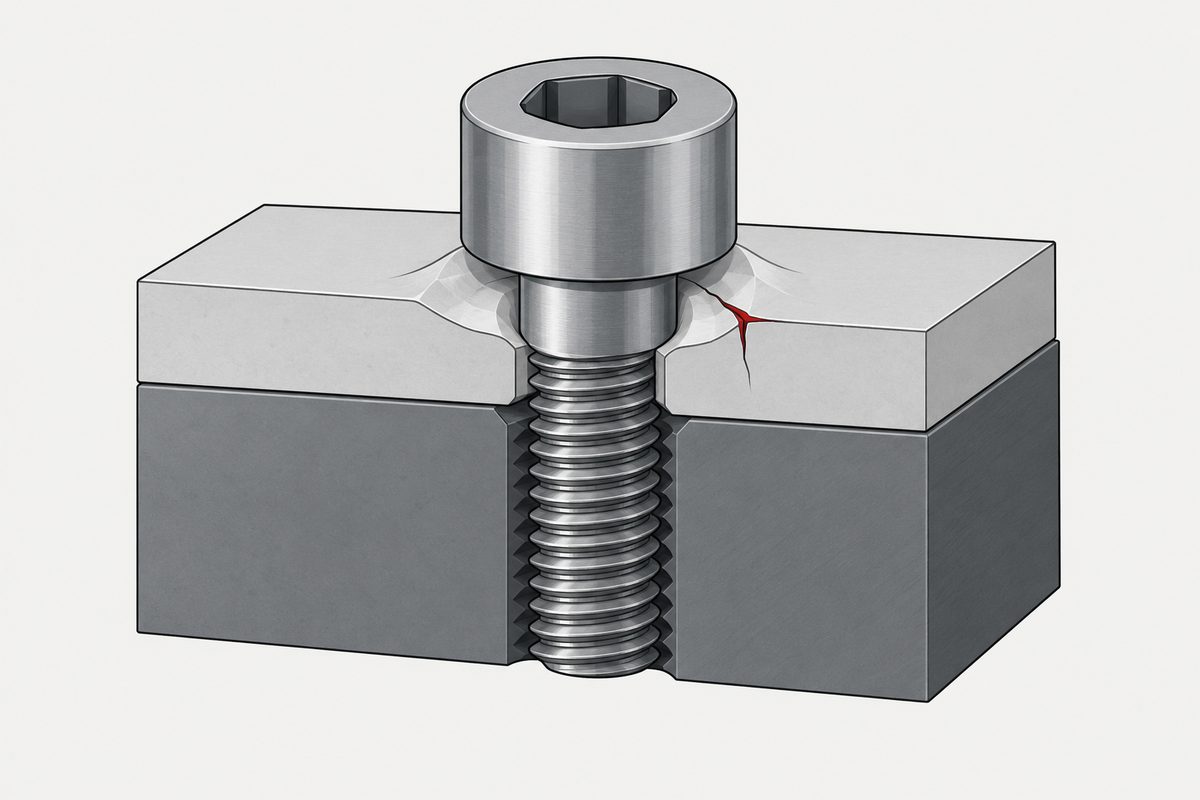
Die Last mit einem größeren Kopf zu verteilen, ist richtig gedacht
Druck ist Kraft durch Fläche; ein breiterer Kopf verteilt dieselbe Klemmkraft also auf mehr Werkstoff. Das stimmt, so soll die Auflagefläche wirken, und es ist oft genug der richtige Schritt, um zur Gewohnheit zu werden.
Damit verbunden ist ein naheliegendes Schadensbild: zu viel Druck, und die Oberfläche wird eingedrückt. Gerade dieses Bild lässt das häufigere Versagen schwer vorhersehen, denn es sieht überhaupt nicht nach Eindrücken aus – der Werkstoff unter dem Kopf setzt sich mit der Zeit, und die Vorspannkraft geht mit.
Der Kopf ist ein Element zur Druckverteilung
Beim Anziehen entsteht im Schaft eine Zugkraft, die sich irgendwo abstützen muss. Sie stützt sich am Ring der Auflagefläche unter dem Kopf ab; dort geht die Last in den geklemmten Werkstoff über.
Die Kraft ist festgelegt – es ist die gewünschte Vorspannkraft –, also gilt: weniger Fläche, mehr Druck. Das ist eine Division, keine ingenieurmäßige Ermessensfrage. Dieselben 2 kN unter einem breiten Flansch und unter einem kleinen Linsenkopf erzeugen Drücke, die sich um ein Mehrfaches unterscheiden.
Und was der Werkstoff aufnehmen kann, hat eine Obergrenze.
Also ein größerer Kopf – und dort versagt etwas anderes, als man erwartet
VDI 2230, die Richtlinie zur systematischen Berechnung von Schraubenverbindungen, hat dafür einen eigenen Schritt: die Flächenpressung bestimmen und mit einem Grenzwert pG für den Werkstoff vergleichen.
Es kommt darauf an, welcher Werkstoff gemeint ist. Der Nachweis gilt für das Teil, auf das die Auflagefläche tatsächlich drückt – unter dem Kopf und getrennt davon unter der Mutter, jeweils gegen das, was sie berührt. Es ist keine Suche nach der weichsten Schicht im Paket. Eine weiche Schicht im Inneren der Verbindung ist ein echtes Problem, aber ein anderes: Sie wird über die Relaxation der Verbindung betrachtet, nicht über die Flächenpressung, denn sie trägt weder die Kontaktfläche des Kopfes noch dessen Druck.
Wird der Grenzwert überschritten, denkt man an Eindrücken oder eine sichtbare Delle. Diesen Fall gibt es, und er ist der einfachere, weil man ihn sieht. Verstehen sollte man vor allem das Kriechen:
Oberhalb der Grenzflächenpressung kann der Werkstoff unter der Auflage kriechen, und das Setzen kann dann unkontrolliert zunehmen. Die Richtlinie nennt das als Risiko, nicht als Gewissheit, und zwei Einschränkungen sind wichtig.
Erstens der Zeitpunkt. Setzen, das während des Anziehens auftritt, verringert die erreichte Vorspannkraft nicht – es wird beim Anziehen mit aufgenommen. Kosten verursacht die plastische Verformung nach der Montage.
Zweitens ist es kein Eins-zu-eins-Tausch. Wie viel Vorspannkraft ein bestimmter Setzbetrag kostet, hängt von der Nachgiebigkeit der Schraube und der geklemmten Teile ab – VDI 2230 drückt den Verlust als Setzbetrag geteilt durch die Summe dieser Nachgiebigkeiten aus. Eine steife Schraube durch dünne, steife Teile verliert je Mikrometer Setzen weit mehr Vorspannkraft als eine lange Schraube durch ein nachgiebiges Paket.
Wo es auftritt, ist das Symptom wenig hilfreich: Die Verbindung verliert Vorspannkraft, während die Schraube ganz und das Gewinde unbeschädigt ist; die Teile können also die Prüfung noch bestehen, und die Ursache ist schwer zuzuordnen.
Das führt zu warum sich Schrauben lösen – die Flächenpressung ist einer der Wege, und der unauffälligste.
Die Auflagefläche ist kleiner, als man denkt
Ein leicht übersehenes Detail: Die Fase der Bohrung muss bei der Auflagefläche abgezogen werden. VDI 2230 verlangt diesen Abzug ausdrücklich.
Bohrungen sind meist angefast – zum Entgraten, zum leichteren Einführen –, und der Kopf kann nicht auf dem aufliegen, was weggefast wurde. Die wirksame Fläche ist also der Kreisring zwischen Kopfaußendurchmesser und angefastem Bohrungsdurchmesser, nicht die volle Kreisfläche, die der Kopfdurchmesser nahelegt.
Bei kleinen Schrauben wirkt sich das am stärksten aus. Ein M3-Kopf misst wenige Millimeter; eine Fase von 0,3 mm nimmt davon einen spürbaren Anteil weg. Und Zeichnungen geben die Fasengröße meist nicht an.
Senkköpfe wirken anders: Keilwirkung statt Pressung
Alles Bisherige setzte eine ebene Fläche unter dem Kopf voraus. Ein Senkkopf hat keine.
Er berührt den Kegel der Bohrung, drückt also nicht auf eine Fläche, sondern verkeilt sich in einem kegeligen Sitz. Daraus folgen zwei Eigenschaften:
- Er neigt zur Selbstzentrierung – sofern beide Kegel koaxial und winkelgleich sind, Spiel zum Ausrichten bleibt und die Reibung ihn nicht schon festhält. Unter diesen Bedingungen zieht der Kegel die Schraube zur Bohrungsmitte; eine falsch positionierte Bohrung zieht deshalb auch das Bauteil mit.
- Er wandelt einen Teil der Axiallast in eine radial nach außen gerichtete Kraft um. Ohne Reibung ergibt ein Kegel mit dem halben Öffnungswinkel α ein Verhältnis von Radial- zu Axialkraft von cot α – bei einer 90°-Senkung mit α = 45° liegen beide in derselben Größenordnung. Über den Umfang verteilt erzeugt dieser radiale Druck eine tangentiale Zugspannung, die spröde Teile, dünne Querschnitte oder randnahe Bohrungen spaltet.
Zudem reagiert er ungewöhnlich empfindlich auf den Winkel: Der Senkwinkel der Schraube und der Bohrung müssen übereinstimmen. Andernfalls konzentriert sich der Kontakt auf ein schmales Band – die extreme Form von „die Auflagefläche ist kleiner geworden“. Dazu gibt es einen eigenen Beitrag, und zur Bemaßung der Bohrung einen weiteren.
Die Reihenfolge sieht also so aus
Eine Standardreihenfolge für die Arbeit, kein vollständiges Entscheidungsverfahren und keine Einbahnstraße. Reale Konstruktionen durchlaufen Schleifen, und mehrere hier nicht genannte Randbedingungen können jeden Schritt übersteuern: Kopffestigkeit, Einbauraum und Werkzeugzugang, die Reibung, die den Zusammenhang zwischen Drehmoment und Vorspannkraft bestimmt, Dicke und Härte der Scheibe, Abdichtung, Ermüdung und Randabstand. Ist die Bündigkeit durch das Produkt vorgegeben, ist sie eine Eingangsgröße und keine Wahl, und sie steht noch vor Schritt eins.
- Worauf die Auflagefläche drückt – das Teil direkt unter dem Kopf und, falls vorhanden, unter der Mutter. Stahl, Aluminium, Zinklegierung und Kunststoff vertragen sehr unterschiedliche Drücke. Kunststoff verträgt am wenigsten und verändert sich mit der Temperatur.
- Wie viel Vorspannkraft nötig ist. Das bestimmt die durchgeleitete Kraft – siehe Drehmoment und Klemmkraft.
- Daraus die nötige Auflagefläche. Kraft geteilt durch das, was der Werkstoff aufnehmen kann. Für Metalle stehen die Grenzwerte in Tabelle A9 der VDI 2230; dieser Beitrag gibt bewusst keine Zahl wieder, denn es sind werkstoffbezogene Kurzzeit-Richtwerte bei Raumtemperatur, und ein aus diesem Zusammenhang gelöster Wert wird falsch angewendet. Für Kunststoffe ist diese Tabelle überhaupt nicht die Quelle – sie erfasst keine allgemeinen Kunststoffe; man braucht Druck- und Kriechdaten des konkreten Harzes bei der jeweiligen Temperatur, Feuchte und Belastungsdauer, in der Regel abgesichert durch einen Verbindungsversuch.
- Einen Kopf wählen, der diese Fläche bietet, oder sie mit einer Scheibe ergänzen. Ein Flanschkopf ist sinngemäß eine in das Teil integrierte Scheibe – ein Bauteil weniger, eine Gelegenheit weniger, es zu vergessen –, doch das ist eine Analogie und keine Gleichwertigkeit, denn beide unterscheiden sich in der Reibpaarung, darin, ob sich etwas gegen die Oberfläche drehen kann, sowie im wirksamen Ausbreitungsdurchmesser, in Steifigkeit, Härte und Oberfläche.
- Muss die Oberfläche bündig sein – dann Senkkopf, mit den oben beschriebenen Kosten der Keilwirkung und der Winkelanforderung.
- Erst dann Antrieb und Aussehen. Sie sind wichtig. Über die fünf Punkte davor sollten sie nicht entscheiden.
Das Eindrehen in Kunststoff ist der Fall, der am häufigsten schiefgeht, und nicht nur, weil er mehr Fläche braucht – Kunststoff hat eine niedrige Grenzflächenpressung, kriecht und verändert sich mit Temperatur und Feuchte. Dazu gibt es einen eigenen Beitrag.
Zum Geltungsbereich. VDI 2230 behandelt hochbeanspruchte Schraubenverbindungen, typischerweise Metall auf Metall mit definierter Vorspannkraftanforderung. Dieser Beitrag übernimmt ihr Konzept – die Flächenpressung gegen den Grenzwert des berührten Werkstoffs prüfen –, nicht die Behauptung, sie gelte unmittelbar für eine Blechschraube in Kunststoff. Das Konzept lässt sich übertragen; das Berechnungsverfahren nicht pauschal.
Welchen Kopf Sie auch wählen, prüfen Sie den Übergangsdurchmesser gegen die Durchgangsbohrung: Die Hohlkehle unter dem Kopf.
Was auf der Zeichnung stehen sollte
- Kopfbezeichnung und Normnummer. „Linsenkopf“ ist keine Spezifikation; „ISO 7045, Linsenkopf mit Kreuzschlitz“ ist eine.
- Toleranzen für Kopfdurchmesser und Kopfhöhe. Die Höhe bestimmt den Freiraum; der Durchmesser ist die Auflagefläche.
- Die Bohrungsfase. Wenn Sie eine Auflagefläche berechnet haben, bemaßen Sie auch die Fase, sonst existiert die berechnete Fläche nicht.
- Bei Senkköpfen den Senkwinkel der Bohrung, passend zur Schraube.
- Wenn eine Scheibe die Fläche ergänzt, gehört sie in die Stückliste und wird als nicht optional gekennzeichnet. Sie wirkt wie ein entbehrliches Teil, ist aber Teil der Auflagefläche.
Dieser Beitrag ist Schritt drei der Reihenfolge, in der eine Schraube spezifiziert wird (englisch). Werkstoff und Gewinde kommen davor, Oberfläche und Dokumente danach.
Verwandte Themen
- Die Reihenfolge der Schraubenspezifikation (englisch) – dieser Beitrag ist Schritt drei
- Drehmoment und Klemmkraft – woher die durchgeleitete Kraft kommt
- Warum sich Schrauben lösen – die Flächenpressung ist der unauffälligste Weg
- Schrauben in Kunststoff – die niedrigste Grenzflächenpressung, am leichtesten überschritten
- Senkwinkel – was nicht passende Kegel bewirken
- Maße von Senkbohrungen – wie der Sitz bemaßt wird
- Wozu Scheiben dienen – das Teil, das die Auflagefläche vergrößert
- Grenzen der Kopfumformung – warum sich manche Köpfe nicht herstellen lassen
Dieser Beitrag behandelt Schritt 3: Kopf. Die vollständige Reihenfolge lautet Grundwerkstoff, Gewinde, Kopf, Antrieb, Oberfläche und Dokumentation. Warum eine andere Reihenfolge Nacharbeit verursacht, erläutert der englische Beitrag Specifying a screw.
Häufige Fragen
Wie wähle ich eine Kopfform?
Ausgangspunkt ist, worauf die Schraube drückt, nicht das Aussehen oder das vorhandene Werkzeug. Die Größen sind Auflagefläche und der Druck, den der Werkstoff verträgt: Weicherer Werkstoff braucht mehr Fläche.
Was passiert, wenn der Druck unter dem Kopf zu hoch ist?
Oft kein Eindrücken, sondern Kriechen. Oberhalb der Grenzflächenpressung kann der Werkstoff kriechen und das Setzen zunehmen; Vorspannkraft kostet die Verformung nach der Montage, und wie viel, hängt von der Nachgiebigkeit der Schraube und der geklemmten Teile ab. Wo es auftritt, verliert die Verbindung Vorspannkraft, während die Teile die Prüfung noch bestehen können.
Hat ein Senkkopf weniger Auflagefläche?
Er hat überhaupt keine ebene Auflagefläche – er verkeilt sich in einem Kegel. Das bringt Selbstzentrierung und Bündigkeit, um den Preis einer nach außen gerichteten Kraftkomponente und einer echten Empfindlichkeit gegenüber übereinstimmenden Winkeln.
Kann eine Scheibe den Wechsel der Kopfform ersetzen?
Ja; die Aufgabe einer Scheibe ist, die Auflagefläche zu vergrößern. Der Preis ist ein zusätzliches Teil und eine zusätzliche Gelegenheit, es zu vergessen. Deshalb wechselt die Serienfertigung meist zu einem Flanschkopf.
Was sollte auf der Zeichnung stehen?
Kopfbezeichnung und Norm, Toleranzen für Kopfdurchmesser und -höhe, die Bohrungsfase und bei Senkköpfen der Senkwinkel der Bohrung. „M4 Linsenkopf Kreuzschlitz“ allein lässt die Auflagefläche offen.
Anfrage
Nennen Sie uns, worauf der Kopf aufliegen wird und wie viel Klemmkraft Sie brauchen. Wir sagen Ihnen, welche Kopfformen genug Auflagefläche bieten und welche dafür einen Flansch oder eine Scheibe brauchen. Die Kopfwerkzeuge unter M6 fertigen wir im Haus; ob sich der Kopf überhaupt umformen lässt, gehört deshalb zur selben Antwort.
Angebot anfragen
Nennen Sie uns Teil und Menge. Wir antworten zu Machbarkeit, Lieferzeit und Preis.
Oder direkt per E-Mail sales@tigerfasteners.com