 虎牌螺絲
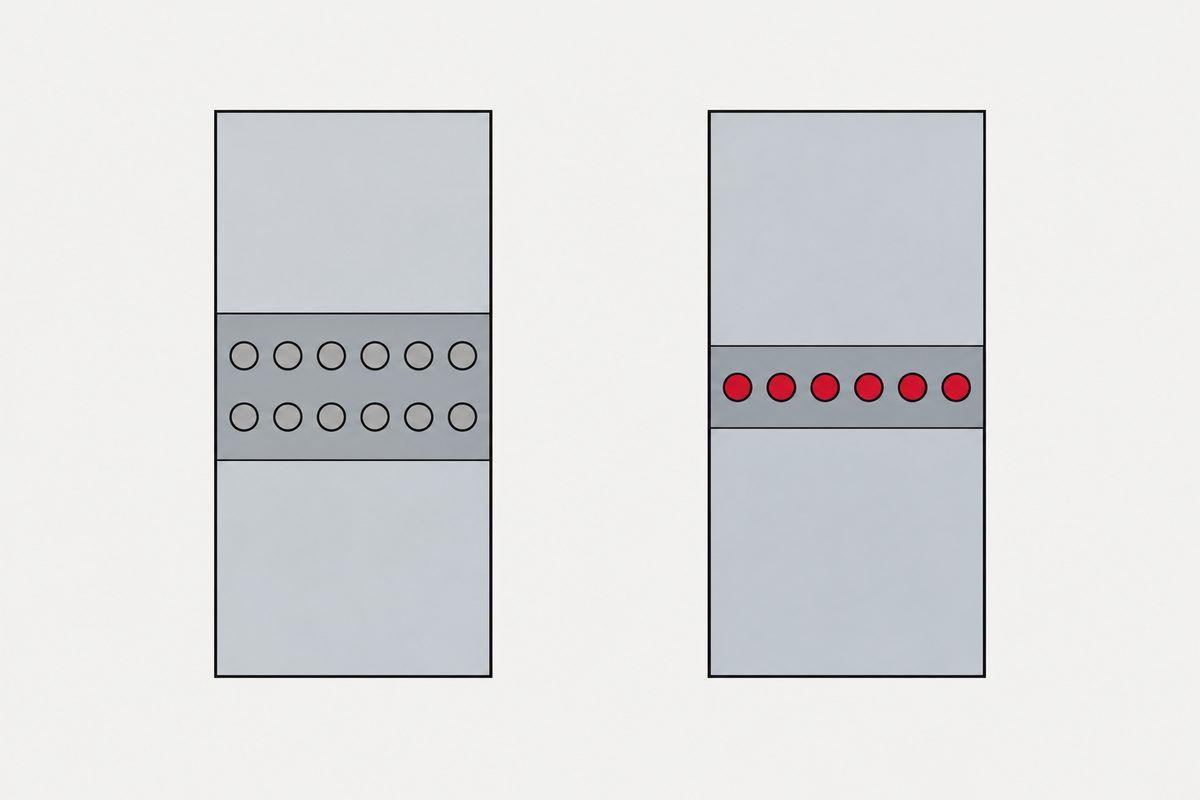
修理指示是一整片拼接板,裝上去的是窄一點的板加一片填板:日航 123 號班機的後壓力隔板,兩排鉚釘的接合有兩個區格只剩一排,報告推定強度約為原本的七成
日航 123 號班機的事故調查報告,推定原因的起點是 1978 年一次「不適切的修理」。讀報告原文會發現,那次修理的修正指示本身,調查委員會認為是適切的:在隔板上下腹板的接合面之間夾一整片連續的拼接板,讓接合維持兩排鉚釘。出問題的是現場做出來的版本,拼接板窄了一截、多了一片填板,於是有一段接合只剩一排鉚釘把上下兩片腹板接在一起;報告認為完工後接合邊緣被密封膠蓋住,這個差異無法目視發現。這篇要談的是這個接合,把 1987 年的事故調查報告當成一份扣件接頭的報告來讀:隔板的 L18 接合原本怎麼接、1978 年為什麼要加拼接板、指示和實作差在哪一片板、一排和兩排差多少、為什麼七次 C 整備都沒發現,以及報告的結論和建議。閱讀約 10 分鐘。
520 人罹難的事故,報告推定的起點是一道接合
依運輸省航空事故調查委員會 1987 年 6 月 19 日公布的報告,1985 年 8 月 12 日,日本航空 123 號班機(波音 747SR-100,登錄號 JA8119)從東京飛往大阪,18 時 25 分前後,在即將抵達伊豆半島南部東岸上空前發生異常,約 30 分鐘後墜落在群馬縣上野村的山中。 機上 524 人,520 人罹難(乘客 505 人、組員 15 人),4 名乘客重傷。
報告第 4.2 節的推定原因有三層:後壓力隔板損壞,接著尾部機身、垂直尾翼與操縦系統損壞;隔板會在飛行中損壞,是因為腹板接合處進展中的疲勞裂紋讓強度下降,撐不住客艙加壓; 而疲勞裂紋的發生與進展起因於 1978 年對這片隔板的不適切修理,裂紋進展到隔板損壞,也與點檢整備沒有發現裂紋有關。三層都是報告的推定。這篇只讀第三層,也就是那道接合。
運輸安全委員會在 2011 年 7 月公布了一份報告解說,回應遺族對急減壓等現象的疑問,並為過去說明不夠充分致歉;文中說明它不在報告之外加入新的解析或原因推定。 解說列出的推定根據之一,就是隔板接合處「一列鉚釘的結合部分」與那裡的多數疲勞裂紋。除了另外標明的本站加總、單位換算與假設例,以下的事故與工程數據都出自 1987 年的報告正文與別添 1。
隔板的 L18 接合,原本是兩排鉚釘
後壓力隔板是客艙最後面那片承受加壓的牆。依報告第 2.15.1.5 節,它是端部直徑約 4,560 mm 的半球狀,由 18 片扇形腹板排成圓頂,再用 4 條同心的帶板(strap)、36 支放射狀的全長型加勁材(stiffener)以及其間的短尺型加勁材鉚接起來。 報告從後方看,把 12 點鐘方向編為 0,逆時針為 L1、L2⋯⋯,6 點鐘是 36;L18 是左側 9 點鐘方向那支加勁材,也是上下兩半隔板腹板交接的地方,報告稱為 L18 接合部,帶板把它分成由外往內的區格(bay)1 到 5。
材料都符合製造商規格:上側腹板是厚約 0.8 mm 的 2024-T42 包鋁板,下側腹板約 0.9 mm,帶板約 1.0 mm 的 2024-T3,鉚釘是 2017-T3(報告列示的代號為 BACR15BB・D)。正規的接法(報告付図-38(a))是上側腹板疊在下側腹板上,以兩排鉚釘搭接,其中一排同時與 L18 加勁材結合。 換句話說,上下兩半之間的力,平常由兩排鉚釘分擔;報告第 3.1.1.3 節分析事故機的破壞順序時也指出,兩排結合的區格 1 與 4,上側那排的孔緣應力比較高。一排扣件本來就不會平均分擔,本站在一排螺栓不會平均分擔載荷談過;這裡的重點是排數本身。
1978 年:換掉下半部,接合處的邊距不夠
這片隔板會被修,起因是更早的一次事故。依報告別添 1,1978 年 6 月 2 日,同一架飛機執行日航 115 號班機在大阪國際機場著陸時,後機身下部擦到跑道,機體中破,乘客 2 人重傷、23 人輕傷。 修理委託製造商波音,由波音派來的 AOG 修理團隊(含技術員與檢查員共 40 多人)在東京國際機場的日航機庫進行,期間 6 月 17 日到 7 月 11 日,隔板作業在 6 月 24 日到 7 月 1 日之間。修理計畫的原則是損壞的主要構件換成新造機用的同一零件,結合方法也跟新造機相同。
隔板的下半部(WL274 以下)整片換新。新的下半部先固定在機身上,再沿著腹板端緣、對著上半部既有的鉚釘孔鑽孔。之後波音的檢查員發現,左側 L18 接合幾乎全域,鉚釘孔周圍的邊距(報告稱エッジ・マージン)小於結構修理手冊的值。 報告列出五個可能的原因,可能是其中一個或多個:上半部既有孔列不整齊、薄板接合時上下兩半變形、事故衝擊造成後機身變形、為修理拆下部分機身造成變形,以及新下半部腹板上端的尺寸不足。修理時雖然用了附荷重計的特殊千斤頂支撐後機身,報告認為仍可能殘留一些變形,並寫道修理作業對後機身變形等的考量「似乎有些不足」。
指示和實作,差在一片板的寬度
邊距不夠,孔就太靠近板邊。依別添 1 與正文第 3.2.2 節,波音修理團隊的技術員下的修正指示,是在邊距不足的腹板合わせ面夾一片拼接板(splice plate)。別添 1 付図-3 左邊畫的就是這個指示:拼接板蓋住原本兩排鉚釘的位置,再往下 1 吋(25.4 mm)多打一排新鉚釘,註記寫「用與原來相同的鉚釘與間距打鉚」。 這樣上側腹板仍由兩排鉚釘接到拼接板,下側腹板也由兩排接到拼接板。報告認為這個指示是適切的。
實際裝上去的,是同一張圖右邊那個樣子:一片比指示窄的拼接板,加上一片填板(filler)。拼接板沒有延伸到上面那排,那裡塞的是填板;結果上半部與下半部的腹板結合,在左側第 1 到第 3 帶板之間的兩個區格(區格 2 與 3),本來應該兩排鉚釘,變成實質上只有一排。 殘骸上看得到這個痕跡(報告的殘骸量測把孔緣到腹板端的最短距離稱為エッジ・ディスタンス,下側腹板切口附近量到 2.9 到 4.9 mm):L18 接合處的下側腹板端,沿邊約 1,050 mm、寬約 20 mm 被切掉(鉚釘 No.30 到 No.83 之間),裡面插了一片厚約 0.9 mm 的鋁填板。別添 1 另外記載,這片拼接板與填板是用拆下來的舊隔板做的。
這項作業在 1978 年 6 月 26 日進行,6 月 27 日接受修理團隊檢查員的檢查,檢查員沒有發現它跟指示不同。報告也寫明,沒有這項與指示不同的作業的紀錄(波音負責的結構修理作業及其檢查另有 FAA Form 337 紀錄,7 月 11 日確認完成)。修理後的試驗是 7 月 9 日依波音基準加 4 psi 內壓的漏氣試驗,壓降時間在基準內;製造時會加的 12 psi,因為不是 FAA 的要求,沒有做。7 月 12 日,這架飛機通過航空局的修理改造檢查。
一排和兩排,差多少
少了一排,到底差多少?報告給了三個數字。第一是強度:本來兩排鉚釘結合的部分變成一排,強度推定約為原本的 70%,也就是約七成(第 3.2.2 節與第 4.1.3.7 節;報告正文沒有列出這個 70% 的計算過程)。 第二是裂紋成長:第 3.1.1.1 節以最大運用客艙差壓 8.9 psi、每次飛行加載一次,用有限元素法與應力強度因子估算,一排鉚釘的疲勞裂紋成長速率是兩排的兩倍多。第三是次數:在同樣的計算條件下,裂紋長到事故機的狀態要一萬次多;若把差壓設定在 6.9 psi,要三萬次左右。
用一個假設的小數字看第一個機制:假設一段接合要傳的力是 100,兩排各 10 支鉚釘時,平均每支分到 5;只剩一排 10 支時,平均每支分到 10,是兩倍(假設,只看平均,實際分擔不均)。 報告推定的強度不是剩一半而是約七成,表示強度不只由鉚釘支數決定(這個例子只說明平均,不是本事故接頭的受力解析);報告的解析指出,變成一排的區格 2、3 孔緣應力較高,疲勞裂紋較容易發生與進展。
殘骸與計算對得上。依第 2.15.1.5 節,上側腹板的疲勞裂紋集中在一排結合的區格:表 4 的區域 2(鉚釘 No.31 到 56),25 個孔有 21 個有疲勞裂紋(84%),累計裂紋長 205.55 mm,佔孔緣之間長度的 56%;表 4 所列上側腹板破面的 126 個孔裡有 57 個有疲勞裂紋(本站加總)。 表 5 針對部分疲勞損傷較多的孔,以破面條紋(每一次負荷留下一道)的間距推算條紋數,約 3,200 到 13,600。第 3.2.3.1 節據此推定裂紋進展約需一萬次負荷,與修理後的 12,319 次飛行大致一致,並推定事故前約半數鉚釘孔緣有裂紋、累計約 280 mm。L18 上側腹板相關破面的顯微觀察沒有發現腐蝕或材質缺陷。 報告也推定,兩排結合的區格 1 與 4 受到牽連:隨著區格 2、3 的裂紋成長,區格 1 與 4 上側那排孔緣也發生並長出裂紋(第 3.1.1.3 節)。
1985 年 8 月 12 日,飛機爬升到約 24,000 呎時,報告依飛行高度與按程序設定所估計的客艙高度,推算客艙差壓約 8.66 psi。依第 3.1.1.2 節,以有效斷面全面降伏條件增加 20% 評估,帶著這些裂紋的區格 2 在 6.9 到 9.4 psi 之間破斷;報告推定區格 2 斷了之後,負載依序轉到區格 3、第 2 帶板、區格 1 與 4,整個 L18 接合上下分離。
七次 C 整備,為什麼沒有發現
報告推定,裂紋在修理後不久開始發生,其後約七年間隨飛行成長,而這段期間有檢查。依第 3.2.2 節,機體結構的詳細整備主要在 C 整備(約每 3,000 小時)做,從 1978 年修理同時的那一次算起,到事故前共做了 7 次。 後壓力隔板的作業卡有 10 張,內容以腐蝕與 Y 形框(Y-chord)的點檢為主;L18 這類腹板接合沒有被指定為特別點檢處,只在隔板後面整體目視(相當於 G2 級)時一併看。報告的解釋是,747 的腹板接合強度餘裕大,同型機也沒有在這裡發現過危險裂紋。
報告推定,1984 年 12 月的第 11 次 C 整備時,部分裂紋已長到鉚釘孔兩側平均約 10 mm。這種一般目視能不能發現,報告的結論是無法判定:發現機率取決於裂紋長度與形狀、部位、點檢人員的技術與經驗等。報告另外認為,修理完成後,接合處的邊緣被填角密封膠(fillet seal)蓋住,與指示不同的施工結果無法用目視發現。 還有一條線索:腹板合わせ面在鉚釘 No.21 到 78 散布著香菸焦油,No.41 與 No.50 附近有兩處往非加壓側吹出,右側的 R18 接合則沒有;報告認為這與 L18 的修理結果有關,但合わせ面上的焦油從表面看不到,吹出在上一次 C 整備時有沒有出現,無法釐清。
報告對點檢方法的判斷分成兩句:隔板若是正規製造、修理也適正,這個時點不會有大量疲勞裂紋,這樣的點檢方法是妥當的;但這一次,不適切修理造成、足以讓隔板損壞的裂紋沒有被發現,報告認為這是因為點檢方法有不夠充分的地方。
失效安全的前提:裂紋還在一個區格之內就被發現並修理
一排鉚釘為什麼會讓整片隔板開口?第 3.2.5.1 節說,這片隔板是用「一個區格的失效安全」設計的:腹板出現裂紋時,在裂紋還留在一個區格(加勁材與帶板圍出來的一格)之內就能發現、修理;分析時假設一整個區格有裂紋,以最大可能的客艙加壓 9.4 psi 確認殘留強度。這個概念沒有設想好幾個區格同時發生並成長裂紋。
事故機的裂紋小,而且沿著兩片腹板重疊處的孔列一個接一個連下去,目視或漏氣都不容易察覺,報告的說法是「發現時裂紋還在一個區格之內」這個前提崩掉了。開口的大小也超出設計:機尾的釋壓門開口約 0.49 m²,是照一個區格最大約 0.14 m² 的開口設計的;事故時隔板推定開了 2 到 3 m²。 多處疲勞裂紋讓失效安全的前提不成立,本站讀阿羅哈航空 243 號班機的報告時也遇過,見環向力原本不走鉚釘;這是本站把兩案放在一起看的讀法,兩案的成因與破壞過程不同。
報告的結論與建議,以及從扣件這一側帶得走的
第 3.2.2 節對修理的評語可以整理成三句:委託波音妥當、整體計畫大致妥當;修正指示適切;實作與指示不同而不適切,包含作業工程中檢查在內的作業管理方法,部分欠缺適切性。卷首的「勸告第 1 號」,第 1、2 項與修理有關:在製造工廠以外進行主要構件變更等大規模修理時,要指導修理者特別慎重地做作業計畫與作業管理;做過這類修理的飛機,要指導使用者視需要針對該部位設特別點檢項目、持續監視(第 3 項是關於壓力構造損壞後周邊構造的失效安全規定)。
以下是本站從報告讀出來、適用於一般接合變更文件的做法,不是報告的建議。如果是我們要管理一份接合的變更,會這樣做:在圖面上清楚呈現每一片板的尺寸、重疊範圍,以及每一排扣件連接哪些構件; 現場改變板件或填板配置時,重新確認各排扣件連接哪些構件、是否維持原定的傳力路徑,並留下紀錄(沒開立的紀錄會怎樣,本站在阿拉斯加航空 1282 號班機那篇讀過);會被密封膠或其他構件蓋住的接合,在蓋住之前檢查並拍照。
回到開頭那次「不適切的修理」:報告寫的,是一片板的寬度讓上下腹板之間的結合從兩排鉚釘變成一排,而完工後接合邊緣被密封膠蓋住,目視辨識不出這個差異。本頁的事故經過、尺寸、強度、裂紋與檢查數字來自 1987 年的報告正文與別添 1;有裂紋孔的總數與「兩排各 10 支」的例子是本站計算或假設。
這一篇不屬於六步中的任何一步。它橫跨各步,或者發生在組裝之後。導致它的那些決定是在哪裡做的,見指定一顆螺絲,那篇寫的是順序,以及為什麼順序做反了是重工。
常見問題
日航 123 號班機的修理錯在哪裡?
依 1987 年的事故調查報告,1978 年更換後壓力隔板下半部時,上下兩半的接合處邊距不足,波音修理團隊的修正指示是夾一整片拼接板、維持兩排鉚釘並往下多打一排。實際裝上的是比指示窄的拼接板加一片填板,左側 L18 接合第 1 到第 3 帶板之間兩個區格,本應兩排鉚釘結合的部分變成一排。報告認為指示本身適切,實作不適切,而且沒有這項與指示不同的作業的紀錄。
兩排鉚釘變成一排,強度少多少?
報告推定這部分的強度約為本來的 70%。報告另以有限元素法與應力強度因子、假設每次飛行承受一次 8.9 psi 差壓估算,一排鉚釘的疲勞裂紋成長速率是兩排的兩倍多,裂紋長到事故時的狀態約需一萬次多;這與修理後的 12,319 次飛行大致一致。報告正文沒有列出 70% 的計算過程。
為什麼七年間的整備都沒發現裂紋?
包含 1978 年修理同時進行的 No.5C,到事故前共做了 7 次 C 整備(約每 3,000 小時)。L18 這類腹板接合沒有被指定為特別點檢處,只在隔板整體目視時一併檢查;報告認為完工後接合邊緣被填角密封膠蓋住,與指示不同的施工結果無法目視發現。報告推定 1984 年 12 月時部分裂紋兩側平均約 10 mm,但這種目視能否發現,報告無法判定。
什麼是「一個區格的失效安全」?
依報告第 3.2.5.1 節,後壓力隔板的設計前提是腹板出現裂紋時,在裂紋還留在一個區格(加勁材與帶板圍出的一格)之內就能發現並修理,並以一整個區格有裂紋的情況確認殘留強度。這個概念沒有設想好幾個區格同時長裂紋;事故機的裂紋沿重疊處的孔列連成一線,前提因此不成立。
運輸安全委員會對事故原因的疑問有什麼回應?
運輸安全委員會 2011 年 7 月公布報告解說,回應遺族對急減壓等現象的疑問,並說明不在報告之外加入新的解析或原因推定;解說列出的根據之一,是隔板的一列鉚釘結合部分與那裡的多數疲勞裂紋。本頁只依報告正文、別添 1 與這份解說。
參考資料
- 運輸省航空事故調査委員会(1987)航空事故調査報告書 日本航空株式会社所属ボーイング式747SR-100型JA8119 群馬県多野郡上野村山中 昭和60年8月12日(運輸安全委員會網站,分 11 個 PDF,本頁用 01 至 04、06、09)
- 運輸安全委員会(2011)日本航空123便の御巣鷹山墜落事故に係る航空事故調査報告書についての解説
- 環向力原本不走鉚釘:阿羅哈航空 243 號班機
- 一排螺栓不會平均分擔載荷
- 四根螺栓拆了沒裝回去:阿拉斯加航空 1282 號班機
事故經過、構造與材料、殘骸調查、裂紋與殘留強度的試驗研究、修理作業、整備與失效安全的分析、原因與勸告,分別來自報告第 1.1、2.2、2.7.1、2.15.1.5、2.16.4、3.1.1、3.2.2、3.2.3.1、3.2.5、4.1.3、4.2 節、卷首勸告與別添 1(含付図-3「修正指示と実際の継ぎ方」);附図與別添 1 在 PDF 中是影像,本站由頁面讀出。有裂紋孔的總數(57/126)與「兩排各 10 支」的例子是本站計算或假設;「從扣件這一側帶得走的」是本站的讀法,不是報告的建議。
詢價
如果您的組件在修理或改設計時要更換扣件、增減墊片或填片,詢價時請附上原設計與修改後的接合圖(板厚、孔位、排數與邊距),供我們逐案確認供應條件。接合強度與修理方法,需要由您的設計與適航(或品保)負責單位依適用規範決定。
詢價
告訴我們品項與數量,我們會回覆可行性、交期與價格。
或直接來信 sales@tigerfasteners.com