 虎牌螺絲
螺帽故意做得比螺桿軟,要磨到多少才換:MD-80 配平螺桿的界線是端隙 0.040 吋,阿拉斯加航空 261 號班機量到 0.033 吋之後又飛了近 9,000 小時
買螺帽時看的是它扛得住多少:強度等級、保證荷重,是寫在規格上的標稱要求。MD-80 客機水平安定面配平機構裡的那顆梯形牙螺帽不一樣,鋼製螺桿在它裡面持續轉動,它用鋁鎳青銅做、比鋼製螺桿軟,設計文件明寫它的牙是要被磨耗的。2000 年 1 月 31 日,阿拉斯加航空 261 號班機墜入太平洋,機上 88 人全部罹難;美國國家運輸安全委員會(NTSB)認定這顆螺帽的牙在飛行中失效,原因是潤滑不足造成的過度磨耗。這篇照 NTSB 報告回答一個螺牙問題:一顆設計成會磨耗的螺帽,用什麼量它磨了多少、磨到多少要換,以及 0.040 吋的換件界線為什麼沒有攔下這一顆。依序看螺帽怎麼設計、端隙量的是什麼、界線離斷牙還有多遠、最後一次量測之後發生了什麼、潤滑間隔怎麼拉長,以及兩條牙為什麼擋不住磨耗。閱讀約 13 分鐘。
一顆設計成會磨耗的螺帽
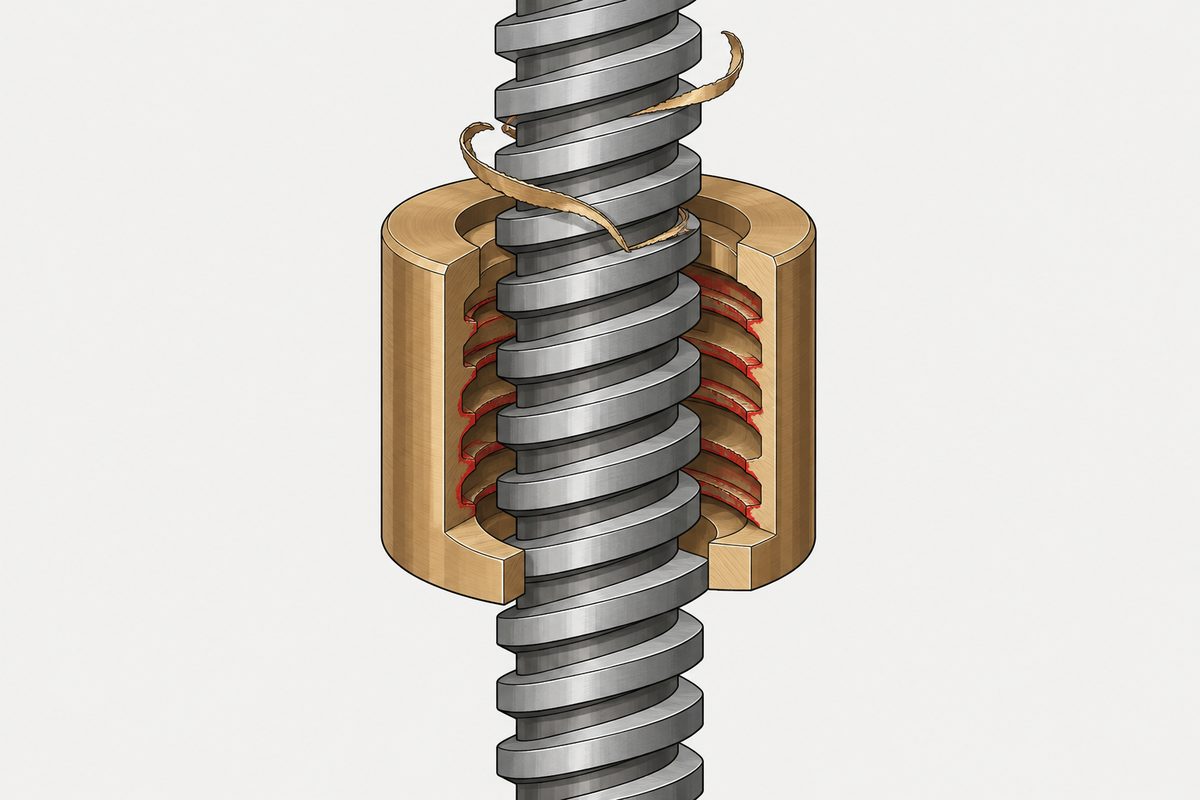
MD-80 的水平安定面裝在垂直安定面頂端,後緣靠兩個鉸鏈,前緣靠單一一組螺桿組件升降。螺桿組件上端接在安定面前樑,下端穿過一顆梯形牙(Acme 牙)螺帽, 螺帽用萬向環固定在垂直安定面上。配平馬達轉動螺桿,螺桿在螺帽裡上下走,帶著安定面前緣一起動(NTSB 報告 §1.6.1,p.13–14、p.18)。
報告引用 1965 年 DC-9 的飛控故障分析報告(1997 年修訂):螺帽用比螺桿軟的材料做,它的牙是設計來磨耗的。螺帽牙是鋁青銅,新品約 0.15 吋(3.81 mm)厚; 螺桿牙是表面硬化鋼(p.22)。這個 0.15 吋在 p.22 寫的是小徑處,在 p.129 的註腳寫的是大徑處,報告前後的基準不一致。後來從殘段驗出的成分是 UNS C95500 鋁鎳青銅,符合圖面(p.76)。整個組件裡會明顯磨耗的只有這顆螺帽(§1.6.3.3.1,p.37)。
| 項目 | 報告寫的 |
|---|---|
| 螺帽 | 鋁青銅(殘段驗為 UNS C95500 鋁鎳青銅),比螺桿軟,牙設計成會磨耗 |
| 螺桿 | 表面硬化鋼;1967 年以後 Douglas 加強熱處理與氮化以減少磨耗 |
| 牙 | 螺桿與螺帽各有兩條獨立的牙(雙線);螺帽內每條 16 圈,共 32 圈 |
| 新品牙厚 | 約 0.15 吋(3.81 mm);量測位置 p.22 寫小徑、p.129 寫大徑 |
| 新品端隙 | 0.003–0.010 吋(0.08–0.25 mm) |
| 換件界線 | 端隙超過 0.040 吋(1.02 mm) |
| 預期磨耗率 | 約 0.001 吋(0.025 mm)/1,000 飛行小時 |
| 原設計壽命 | 30,000 飛行小時,原本不做定期磨耗檢查 |
認證文件處理了幾種損壞:螺桿斷了有裡面的扭力管頂著;扭力管斷了,配平會立即停止,荷重仍由螺桿與螺帽承受;螺牙損失 90% 靠「牙數比結構需要的多」,一整條牙失效靠第二條牙(p.22)。 同一份故障分析裡,沒有為「螺帽牙全部不見」準備任何對策(p.22)。原始設計並沒有定期磨耗檢查;服役後才把磨耗交給維修管理:潤滑讓它磨得慢,量測確認它還沒磨到界線(p.22–24)。
端隙量的是螺牙之間的空隙,不是牙厚
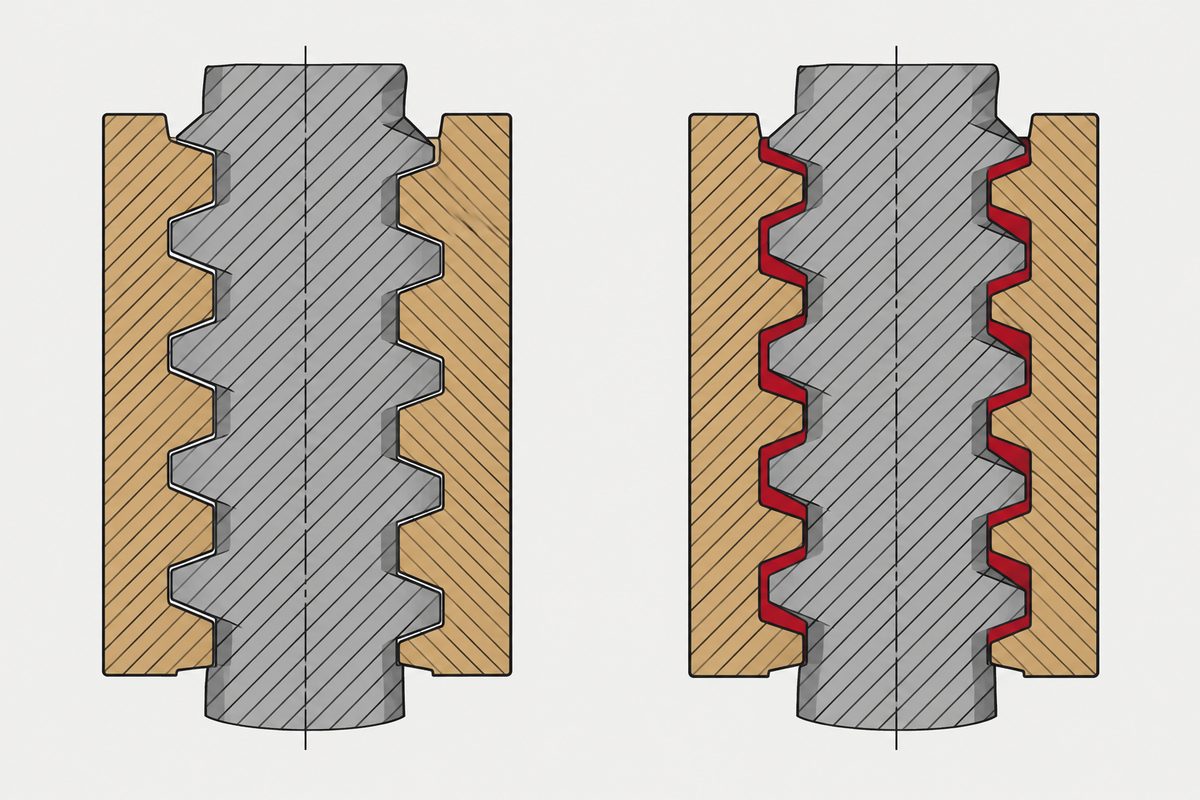
報告描述的機上磨耗檢查,不直接量螺帽牙厚度,量的是端隙(end play):螺桿與螺帽的牙之間,沿軸向還能動多少。牙被磨薄,兩側的空隙就變大, 所以報告稱端隙是螺帽牙磨耗的間接量測(p.22 fn48)。
機上量法是用一支拘束治具把安定面往下拉,讓螺桿的受力由拉轉為壓;受力方向一反轉,牙與牙之間的空隙就讓螺桿移動一段,裝在下止動塊上的百分錶量這段移動。 阿拉斯加航空的任務卡寫的是對治具施加 250 到 300 in-lb 的扭矩、反覆量到前後相差 0.001 吋以內,端隙要在 0.003 到 0.040 吋之間(§1.6.3.3.2,p.39;§1.6.3.3.2.1,p.43–44)。
這道檢查是事後加的。DC-9 1965 年服役,1966 年就發現幾組磨得太快;1967 年 Douglas 的設計備忘錄列出六組的飛時與端隙,NTSB 據此算出磨耗率 0.0056 到 0.0073 吋/1,000 小時, 是 DC-8 約 0.001 的 5.6 到 7.3 倍。Douglas 做全尺寸試驗後訂出 0.040 吋界線,判定在這個範圍內不會造成顫振或其他結構問題,同時加強螺桿的熱處理與氮化(p.38–39)。
起點、界線與速率都固定時,磨耗率提高幾倍,走到界線的時間就縮短成幾分之一。用假設的數字算一次:新品端隙 0.010 吋,每 1,000 小時多 0.001 吋,走到 0.040 吋要 30,000 小時,數字恰好和原設計壽命相同(報告寫的原設計預期是 30,000 小時後端隙 0.0265 吋,這不是原廠的算法); 速率換成 1967 年那幾組的約 0.006,只要約 5,000 小時(本站的假設算例,速率固定)。檢查間隔若比這個長,端隙可以在兩次量測之間越過換件界線。
端隙本身也不是穩定的讀數。事故後依適航指令回報的 3,174 筆量測裡,同一架飛機連續兩次量的相關係數只有 +0.553 與 +0.416; 機上與拆下桌上量的 64 組配對資料,剔除一個離群值後,相關係數 +0.442。報告估計機上量測的誤差可達 0.030 吋,兩個方向都可能(§1.18.2,p.108–109;§2.4.3,p.157)。 阿拉斯加航空自己做的拘束治具不符原廠圖面,NTSB 用這類自製治具試量時,讀數有時比原廠治具低,差異最大約 0.005 吋;報告推測原因是治具的螺紋嚙合較長、摩擦較大,需要更多扭矩(p.45;p.158 fn263)。 量具本身的螺紋條件,可能影響了被量那對螺牙的讀數。
0.040 吋離斷牙還有多遠
報告把端隙換回牙厚:端隙 0.040 吋大約代表 0.030 到 0.037 吋的磨耗,以新品 0.15 吋計,牙厚約磨掉 22%;事故螺帽的殘段則顯示牙厚約九成在剩下的牙被剪斷前就已磨掉(§2.2.2.1,p.129)。換件界線和斷牙之間,隔著大約七成的牙厚(本站相減)。公聽會上 Boeing 的結構經理說:新螺帽的牙強度超過設計荷重 15 倍,磨到端隙 0.040 吋仍有 10 倍, 0.080 吋還有 5 倍。正常飛行時經螺桿、螺帽傳到垂直安定面的力約 4,000 到 5,000 lb(約 18 到 22 kN)(p.23)。
| 牙厚 | 每圈 | 32 圈合計 |
|---|---|---|
| 0.15 吋(新品) | 68,781 lb(約 306 kN) | 2,200,999 lb |
| 0.0174 吋(殘段 No.6) | 6,806 lb(約 30 kN) | 249,782 lb |
| 0.0131 吋(殘段 No.4) | 5,977 lb(約 27 kN) | 191,263 lb |
表中 32 圈的合計,是把每圈的剪斷容量加起來,不代表外力實際平均分給每一圈。Boeing 與 NTSB 和紐約州立大學石溪分校合作的有限元素分析都顯示,靠近螺帽上下兩端的牙圈受力比中間多, 單圈最多約承擔外力的 30%(Boeing)或 23%(NTSB)(§1.16.4,p.78)。牙圈不均分的情況,本站另一頁也談過:前面幾牙承擔最多。
NTSB 與石溪分校的分析也看了磨耗怎麼進行:一層一層磨,每一層從牙根往牙頂。即使磨過換件界線,螺帽的應力仍低於降伏;軸向磨耗約 0.090 吋時(每圈 2,000 lb),最大應力才開始接近降伏;到 0.09265 吋、牙面徑向約磨掉一半時, 牙頂的彎曲開始隨荷重急增;牙面徑向磨掉約 75% 時,剩下的接觸面已小到分析無法給出有效數據,研究據此判斷螺桿的牙會開始沿軸向滑過螺帽的牙,不再靠旋轉移動(p.78;p.155 fn257)。 報告也算過:要把 32 圈磨成殘段那樣的牙同時剪斷,需要 19 萬 lb 以上,而事故當天爬升時的飛行荷重只有 4,000 到 5,000 lb,所以牙不太可能一次全斷,比較可能是一段一段沿著螺旋被剪斷(p.129–130)。 本站的解讀是:初始的強度倍數不能代替磨耗監控;倍數告訴你某個磨耗狀態下還剩多少餘裕,沒有告訴你磨得多快。
1997 年量到 0.040,重量一次是 0.033
磨得多快,要靠兩次量測之間的差來算,而事故機最後一次量測就在 0.040 吋附近。1997 年 9 月 26 日,飛機進奧克蘭的維修廠做 C check,累積 17,699 飛行小時。 9 月 27 日第一次端隙檢查後開出非例行工作卡:「acme screw and nut has maximum allowable end play limit (.040 in.)」,計畫換件。 9 月 30 日夜班劃掉換件那一行,改由另一組技師與檢驗員重量,寫下「.033」,「Rechecked five times with same result」,這一項以 0.033 吋簽結;整架飛機在 10 月 2 日 23 時放行(§1.6.3.4.1,p.50–52)。
依阿拉斯加航空當時的間隔,下一次端隙檢查排在 30 個月後,也就是 2000 年 3 月;按當時的利用率,30 個月約相當於 9,550 飛行小時(p.152)。原廠建議是 7,000 或 7,200 飛行小時或 30 個月,以先到者為準(p.47)。 從 1997 年 9 月到事故,這架飛機飛了 28 個月、近 9,000 飛行小時。NTSB 指出,若沒有延長間隔,事故前至少 1,800 到 2,000 小時會再量一次(§2.4.1,p.152–153)。
阿拉斯加航空當時只有一支拘束治具,放在奧克蘭維修廠。NTSB 認定它是自製、不符原廠規格;阿拉斯加航空主張那是 Douglas 製的,NTSB 認為證據不支持。那支治具已無法使用,NTSB 試量用的是事故後照同樣設計做的自製治具(p.44–45 fn88、fn90;p.157 fn262)。NTSB 認為 0.040 與 0.033 這兩個讀數可能都比實際小,但無法判定治具是否讓讀數失準,也無法判定它是否促成事故(p.157–158,finding 33)。
磨耗率是推出來的。報告用 1997 年最後記錄的 0.033 吋,和假設失效時的總磨耗 0.133 吋,估算這段期間平均約 0.012 吋/1,000 飛行小時,預期值約 0.001; 報告也提醒速率不一定固定(§2.3,p.140)。
| 位置 | 報告看到的 |
|---|---|
| 螺桿中段 | 纏著 12 段螺帽牙殘段,總長約為原牙總長的 75% |
| 殘段厚度 | 兩段代表性殘段的外緣剪斷處 0.0131 吋與 0.0174 吋,約為新品 0.15 吋的 8.7% 與 11.6%(比例為本站換算,不是全牙的平均剩餘比例) |
| 螺帽內面 | 相對平滑的平面,只剩 0.013–0.020 吋寬的小脊,沿原本的牙螺旋排列 |
| 油脂 | 螺帽內與螺桿工作區沒有找到能提供潤滑的油脂,只有部分殘段上黏著少量乾硬的油脂碎片;油嘴通道裡是乾黑、黏土狀的殘留物與螺帽材料碎屑 |
潤滑間隔拉長到 1987 年的五倍多
為什麼磨得那麼快,報告先排除了四個可能:1997 年底改用的 Aeroshell 33 潤滑脂、螺桿牙的表面粗糙度、異物、螺帽受力異常,都不是因素。 實驗室的塊對環磨耗試驗裡,Aeroshell 33 的磨耗率反而比原本的 Mobilgrease 28 低;只有完全不潤滑時磨耗率明顯升高,最高約為有潤滑時的 10 倍(§2.3.1–2.3.5,p.141–143;§1.16.8.3,p.86)。
剩下的是潤滑不足。螺帽裡和螺桿工作區沒有有效的油脂,油嘴通道裡是乾掉的舊脂;報告結論是事故時「螺桿與螺帽之間沒有有效潤滑」,並由磨耗量推斷漏掉或做得不足的很可能不只最後一次, 更早的次數無法判定(§2.3.6,p.144–146)。這架飛機最後一次螺桿潤滑的紀錄在 1999 年 9 月。
| 來源與年份 | 間隔 |
|---|---|
| Douglas 製程標準(1964) | 300–350 飛行小時 |
| 原廠初版維修計畫 | 600–900 飛行小時 |
| 原廠 MSG-3 維修計畫 | 每次 C check(3,600 飛行小時) |
| 阿拉斯加航空 1985 | 700 飛行小時 |
| 阿拉斯加航空 1987 | 500 飛行小時 |
| 阿拉斯加航空 1988/1991/1994 | 1,000/1,200/1,600 飛行小時 |
| 阿拉斯加航空 1996 至事故 | 最長 8 個月,不設飛時上限(約 2,550 飛行小時) |
| 事故後依適航指令 | 650 飛行小時 |
報告說事故時的間隔比 1987 年長 400% 以上,2,550 除以 500 約是 5 倍。間隔越長,漏掉一次潤滑時,舊脂要撐的時間就越長。 報告另外指出,1996 年把潤滑間隔改成 8 個月時,阿拉斯加航空是唯一只用日曆月數、不加飛時上限的美國航空公司;磨耗跟著飛行小時走,飛機用得越兇,同樣 8 個月裡磨得越多(§2.3.6.2,p.146–148)。 潤滑間隔與端隙檢查間隔是同時在拉長的,報告的說法是,發現磨耗過度的機會因此越來越少(p.148)。
雙線牙也許擋得住裂縫,擋不住磨耗
回到第一節的設計前提:一整條牙失效時,第二條牙接手。這個設計可能阻止一條牙上的裂縫傳到另一條,對磨耗卻不成立。NTSB 的說法是,兩條牙在飛行中一直同時受力,也受同一種磨耗; 雙線設計也許能阻止一條牙上的裂縫延伸到另一條,兩條牙卻會一起被磨掉。報告結論寫成一句:雙線牙「does not provide redundancy with regard to wear」(§2.6.1,p.163,finding 39)。 一般標準螺栓為什麼幾乎都是單線,見標準螺栓為什麼幾乎都是單線牙。
牙數多於需要也有限制。認證時用「牙比結構需要的多」處理 90% 牙損失;報告的分析則描述,荷重與磨耗會在 32 圈牙之間逐步轉移(p.130),多出來的牙並不是一條不受同一種磨耗影響的獨立承載路徑。FAA 的認證工程師在公聽會說,磨耗不被當成系統安全分析或結構考量的失效模式; NTSB 則指出 SAE 的標準要求在失效模式與影響分析(FMEA)裡考慮磨耗(p.24、p.164、p.167)。報告結論是:設計沒有把螺帽牙全失當成災難性的單點失效, 沒有 fail-safe 機構是促成因素之一(finding 40)。
事故後的適航指令把潤滑改為每 650 飛行小時、端隙檢查改為每 2,000 飛行小時,並要求回報讀數(p.105–106)。NTSB 仍認為 2,000 小時可能不夠: 夏威夷航空曾有一組螺帽因噴砂料混入,磨耗率約 0.015 吋/1,000 小時。NTSB 假設它當時剛好低於 0.040 吋界線,且一直以這個速率磨耗,2,000 飛行小時後端隙會到約 0.069 吋;若下一次檢查漏做或做得不當、零件繼續服役,再 2,000 小時會到約 0.099 吋。 報告另外註明,分析中牙在磨耗量約 0.093 吋時開始撓曲、滑過螺桿的牙;那是磨耗量,不是端隙,兩者不能直接相比(§2.4.2,p.154–156;fn257)。報告說,失效機制已知時,業界慣例是在預測失效前留下至少兩個完整檢查週期;機制不確定時還要再加大餘裕(p.155)。
報告在結論裡還寫了一條比檢查間隔更根本的原則:單一失效可能造成災難、又有可行的設計能消除它的後果時,不應只靠維修與檢查來防止失效(finding 41,p.180)。
放到一般會磨耗的螺牙配對上,可以怎麼讀
下面是本站的讀法,不是報告的建議,也不是給航空器的維修指引。報告談的是一組飛控螺桿;把它的結論套到其他機械上的螺牙配對,是本站推論。
- 強度倍數不能代替量測。Boeing 證詞說的新品超過 15 倍、界線處 10 倍,這些數字說的是某一個磨耗狀態下還剩多少強度;磨到那個狀態要多久,取決於磨耗率,而這個案例的期間平均磨耗率,估算約為預期值的 12 倍。
- 間隔跟著使用量走。報告對潤滑與檢查間隔的判斷是:劣化隨使用量增加、又沒有另外限定最大使用量的項目,不該只用日曆月數管理(p.148)。換到其他機械,對應的是運轉時數、行程數或轉數;這是本站推論。
- 每一次讀數都留下來。事故前在界線內的端隙讀數不必記錄(p.39 fn82;p.23 fn49)。單一個 0.033 吋讀數算不出速率,缺少可比的歷次讀數,就無法可靠回推先前的變化。NTSB 建議 FAA 要求業者依機號與螺桿組件序號追蹤端隙、計算並記錄每架飛機的磨耗率(p.156)。只看「有沒有超過界線」,看不到速率。
- 量具本身也是一組螺牙。部分試驗裡自製治具的讀數較低,報告推測與螺紋嚙合較長、摩擦較大有關,但不是每次都偏低。用扭矩施力去量位移時,中間那組螺紋的摩擦可能跟著進到結果裡(本站推論)。
- 雙線牙不是磨耗的備援。這個組件的兩條牙在同一個磨耗環境裡,報告認定它們對磨耗失效沒有提供獨立備援。
一般扣件的再使用,這份報告沒有下結論;本站另一頁從量測的角度談過,見能不能再用是量出來的,不是數出來的。
這一頁不能下的結論
本頁只談報告裡和螺牙磨耗有關的部分。飛航組員的處置、自動駕駛、簽派、航空公司組織與 FAA 監理的細節,報告有大量篇幅,本頁沒有討論,也不評論。 0.012 吋/1,000 小時是報告用 0.033 吋與假設的 0.133 吋總磨耗估算的期間平均,報告沒有列出完整算式,實際速率在期間內不一定固定; 報告也說無法判定最後一次端隙讀數是否因治具失準。本頁採用的資料中,有幾項記載前後不一:8 個月相當的飛時寫成約 2,550(p.32、p.146)與約 2,250(p.142),本頁用 2,550; 最後一次潤滑日期寫成 1999 年 9 月 24 日(p.50)與 9 月 14 日(p.145),本頁只寫 9 月;新品牙厚 0.15 吋的量測位置寫成小徑(p.22)與大徑(p.129 fn213);表 4 的 0.0174 吋那一列每圈值與合計對不上。磨耗百分比的另一種寫法(p.146 fn246)與 0.15 吋牙厚的基準對不上,本頁不引用。 適航指令、MSG-3 文件、Douglas 備忘錄本站沒有讀原文,內容都經 NTSB 報告轉引。梯形牙(Acme 牙)的牙型標準本站沒有讀,本頁不列牙角、節距與基本尺寸。 吋與 mm、lb(磅力)與 kN 的換算、殘段約為新品 8.7% 與 11.6% 的比例、30,000 與 5,000 小時的假設算例,都是本站算的。第七節是本站讀法,報告沒有對一般機械下結論。
這一篇屬於第 2 步,牙。完整的順序是母材、牙、頭型、驅動、表面處理、文件;至於為什麼順序做反了是重工而不是微調,見指定一顆螺絲。
常見問題
端隙 0.040 吋的界線是怎麼來的?
DC-9 服役一年後發現螺帽磨得比預期快,Douglas 做了全尺寸試驗,判定端隙在 0.040 吋以內不會造成顫振或其他結構問題,訂為換件界線;新品的端隙是 0.003 到 0.010 吋。報告換算,0.040 吋端隙約代表牙厚磨掉 22%。公聽會上 Boeing 說磨到 0.040 吋時,螺牙強度仍有最大設計荷重的 10 倍。(NTSB/AAR-02/01,§1.6.3.3.2,p.38–39;證詞 p.23;22% 見 p.129)
為什麼螺帽要用比螺桿軟的材料?
報告引用 1965 年的故障分析,只寫了設計如此:螺帽用比螺桿軟的鋁青銅,牙是設計來磨耗的,整個組件裡會明顯磨耗的只有螺帽。報告沒有解釋選材理由,本頁不替它補理由。原始設計沒有定期磨耗檢查,服役後發現磨耗過快,才加入端隙檢查,和潤滑一起管理磨耗。
螺桿和螺帽有兩條牙,不是有備援嗎?
對裂縫傳播可能有隔離作用,對磨耗沒有。NTSB 指出兩條牙在飛行中一直同時受力、受同一種磨耗,兩條都可能一起因磨耗失效;報告結論寫明雙線設計在磨耗方面不提供備援。
是不是換了潤滑脂牌子造成的?
報告排除了這個可能。實驗室磨耗試驗裡,新改用的 Aeroshell 33 磨耗率比原本的 Mobilgrease 28 還低;只有完全不潤滑時磨耗明顯升高,最高約 10 倍。事故螺帽裡找不到任何油脂,報告認定原因是潤滑不足。
參考資料
- National Transportation Safety Board(2003;2002-12-30 通過)—— Loss of Control and Impact with Pacific Ocean, Alaska Airlines Flight 261, McDonnell Douglas MD-83, N963AS, About 2.7 Miles North of Anacapa Island, California, January 31, 2000. NTSB/AAR-02/01
- 前面幾牙承擔最多,但沒有人能告訴你是多少
- 標準螺栓為什麼幾乎都是單線牙
- 能不能再用是量出來的,不是數出來的
NTSB 報告全文由本站讀過,頁碼是報告本身的頁碼。適航指令、原廠維修計畫文件與 Douglas 備忘錄經報告轉引,本站沒有讀原文。吋與 mm、lb(磅力)與 kN 的換算,以及文中標示「假設」的算例,是本站算的。「放到一般會磨耗的螺牙配對上」一節是本站的讀法,報告沒有對航空以外的機械下結論。
詢價
若您要詢問的是一般機械用的螺絲或螺帽,請在詢價寫上牙型、尺寸、材質與使用條件,我們會依那些條件回覆是否能承製。航空器零件須依適航規定取得,不在本頁討論範圍。
詢價
告訴我們品項與數量,我們會回覆可行性、交期與價格。
或直接來信 sales@tigerfasteners.com