 TIGERFASTENERS
그립 범위와 드릴 능력은 서로 다른 숫자입니다
드릴링 나사에는 보통 두 가지 두께 수치가 적혀 있으며, 같은 내용을 두 가지로 표현한 것이 아닙니다. 필요한 쪽이 아닌 다른 쪽을 읽는 것은 체결부 반대편까지 닿지 못하는 나사를 지정하게 되는 흔한 경로입니다.
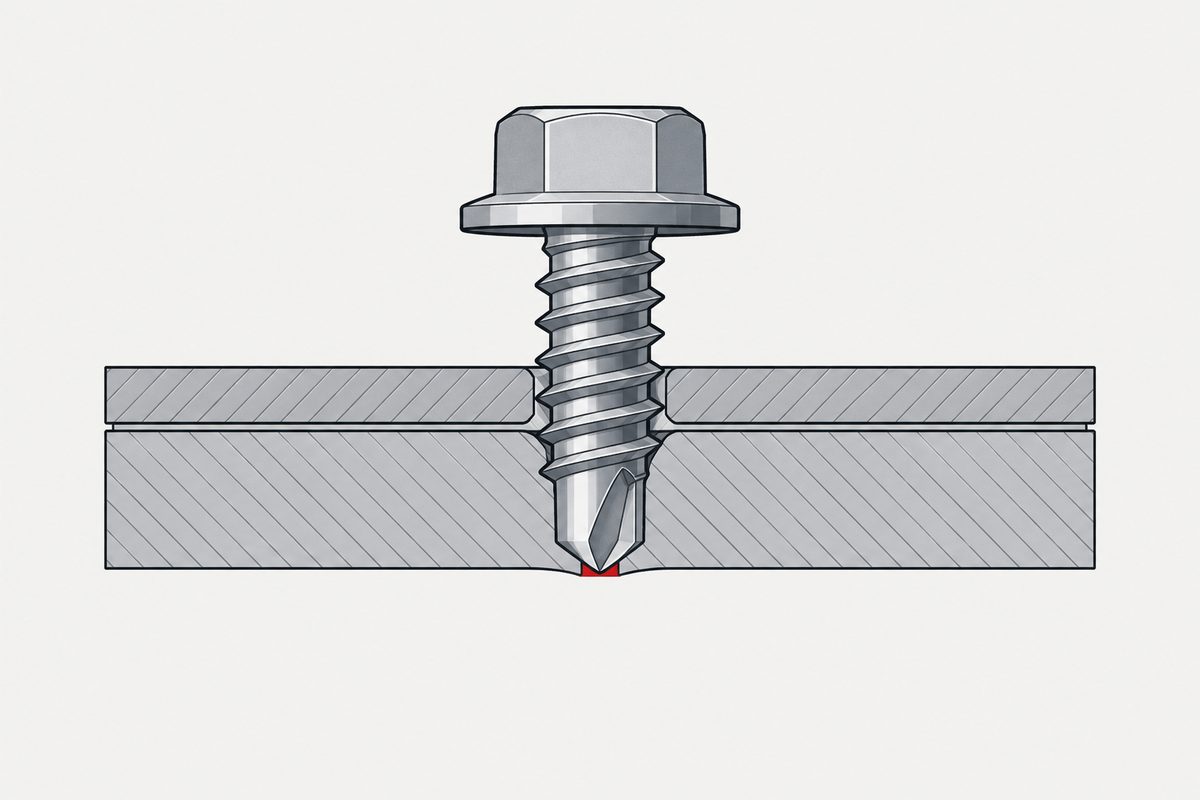
두 숫자와 각각이 답하는 질문
드릴 능력은 드릴 포인트가 뚫을 수 있는 전체 두께입니다. 그립 범위(체결 두께 범위라고도 함)는 나사가 체결할 수 있는 조립체의 두께이며, 전체 길이, 머리 아래 치수, 나사산이 없는 부분, 필요한 나사산 돌출 길이로 정해집니다.
같은 제품에서도 두 값은 크게 다를 수 있습니다. 어떤 나사는 그립 범위 28 mm, 드릴 능력 3 mm로 공개되어 있습니다. 이 나사는 체결부를 관통할 만큼 길지만, 체결부를 관통하는 구멍을 스스로 낼 수는 없습니다. 가장 아래층이 강재라면 이 나사는 구멍이 이미 있는 곳에서만 쓸 수 있습니다.
정의에서 알아 둘 세부 사항이 있습니다. 드릴 능력에는 금속뿐 아니라 층 사이의 틈도 포함됩니다. ASTM C1513은 이를 층간 틈을 포함하여 나사가 뚫도록 설계된 재료의 전체 두께로 정의합니다. 각각 2 mm인 강판 두 장이 3 mm 떨어져 있다면 4 mm를 뚫는 문제가 아닙니다.
두 숫자는 모두 금속의 두께입니다. 굳이 이 점을 말하는 이유는 판재를 게이지 번호로 주문하는 경우가 매우 많기 때문입니다. 그 번호는 이를 정의한 문서에서 두께가 아니며, 두께로 환산하려면 누군가 가정한 밀도가 필요합니다. 따라서 게이지만 적은 문의는 위의 두 항목 중 어느 것에도 아직 답하지 않은 것입니다.
드릴 포인트 번호는 공통 척도가 아닙니다
드릴 포인트 번호는 표준 척도처럼 보이지만 그렇지 않습니다. 한 상업용 표는 연강 기준으로 #2를 약 0.89–2.79 mm, #3을 2.79–5.59 mm, #4를 3.68–7.92 mm, #5를 6.35–12.70 mm로 제시합니다. 한 대형 제조사의 자체 체계는 포인트 명칭에 따라 1–3 mm, 1–4 mm, 2.1–6 mm, 4.6–15 mm입니다.
따라서 ‘3번 포인트’는 사양이 아닙니다. 한 제조사 제품군 안의 명칭일 뿐이며, 그것이 뜻하는 드릴 능력은 나사 지름과 뚫는 재료에 따라 달라집니다. 포인트 번호만 적지 말고 실제 제품의 정격 드릴 능력을 명시하십시오.
정격값의 출처
이 정격값은 마케팅용 추정치가 아닙니다. 그 뒤에는 시험이 있으며, 시험 조건을 알면 그 숫자를 어디까지 적용할 수 있는지 알 수 있습니다.
먼저 흔한 인용 오류를 바로잡겠습니다. ISO 15480은 제품 표준으로, ST2.9부터 ST6.3까지의 육각 와셔 머리 드릴링 나사를 다루며, 드릴링 시험을 직접 담지 않고 기능 요구 사항을 규범적으로 인용합니다. 시험은 ISO 10666에 있습니다. 그 드릴링 및 체결 절차는 연강 시험판, 150–350 N의 축 방향 힘, 작은 크기에 대해 1,800–2,500 rpm, ST5.5–ST6.3에 대해 1,000–1,800 rpm의 회전 속도, 그리고 크기에 따라 3초에서 13초까지의 최대 드릴링 시간을 규정합니다. 미국의 대응 표준인 SAE J78은 드릴링과 나사산 형성의 최대 시간을 약 2초에서 5초로 정합니다.
즉 정격값은 규정된 시험판에서 규정된 힘과 속도로 통과한 결과입니다. 귀사의 재료, 틈, 공구에 대한 약속이 아닙니다. 둘 다 표준을 충족하는 브랜드 사이에서 드릴 능력이 다른 정직한 이유가 바로 이것입니다.
사실이 아닌 현장 규칙 두 가지
‘너무 빠르면 포인트가 타고, 너무 느리면 뚫리지 않는다.’ 뒤의 절반은 물리적으로 틀렸습니다. 낮은 회전 속도가 절삭을 막지는 않습니다. 실제로 실패하는 원인은 공구의 토크 부족, 추력이 너무 작아 포인트가 절삭하지 못하고 문지르며 머무는 현상, 또는 칩이 제대로 형성되지 않는 경우입니다. 과도한 추력도 포인트를 부러뜨리거나 태웁니다. 회전 속도는 포인트 지름, 재료 경도, 추력, 칩 배출과 함께 볼 때에만 의미가 있습니다.
‘스테인리스는 가공 경화 때문에 실패한다.’ 맞지만 불완전하며, 빠진 절반은 판재가 아니라 나사에 관한 것입니다. 오스테나이트계 스테인리스는 열전도율도 낮아 열이 절삭날에 집중되고, 머무는 동안 표면이 국부적으로 가공 경화되어 다음 절삭은 더 어려워집니다. 그러나 그것만이 아닙니다. 일반 A2, A4 스테인리스는 침탄 경화한 탄소강 포인트만큼 단단하지 않습니다. 전체가 스테인리스인 일부 드릴링 나사는 알루미늄과 기타 연질 금속에만 승인되어 있습니다. 강재를 뚫으려면 보통 경화한 마르텐사이트계 스테인리스나, 스테인리스 몸체에 경화 탄소강 포인트를 결합한 바이메탈 나사가 필요합니다.
조립체가 드릴 능력보다 두꺼울 때
먼저 떠오르는 방법은 파일럿 구멍을 뚫고 같은 나사를 쓰는 것입니다. 그것은 표준이 제시하는 답이 아니며, 엄밀히 같은 작업도 아닙니다.
- 틈을 포함한 전체 적층 두께를 정격 드릴 능력이 감당하는 나사를 사용합니다.
- 위쪽 층에 볼트 구멍(관통 여유 구멍)을 내어 포인트가 중요한 층만 뚫도록 합니다. SAE J78이 두꺼운 다층 조립체에 대해 설명하는 방법이며, 하중을 받는 모재에 미리 구멍을 내는 것과는 다릅니다.
- 모재 자체에 미리 구멍을 내야 한다면, 드릴링 나사를 다시 쓰지 말고 파일럿 구멍 지름이 지정된 태핑 나사 시스템으로 바꿉니다.
미리 구멍을 낸다고 드릴링 나사를 물리적으로 쓸 수 없게 되는 것은 아니며, 포인트가 자동으로 해로운 것도 아닙니다. 다만 건전한 나사산이 형성되는지는 파일럿 구멍 지름, 두께, 나사산 형상에 달려 있습니다. 구멍이 너무 크면 나사산 물림 길이를 잃고, 너무 작으면 포인트가 계속 절삭하다가 걸릴 수 있습니다. 정격 드릴 능력과 구조 승인은 그 구멍 없이 확인된 것이므로 어느 쪽도 자동으로 그대로 적용되지 않습니다. 의도적으로 구멍을 내는 경우의 치수는 파일럿 구멍 치수 정하기에, 이 글이 바탕으로 삼는 메커니즘은 나사 종류 고르기에 있습니다.
이 글은 1단계: 모재를 다룹니다. 전체 순서는 모재, 나사산, 머리, 구동부, 표면 처리, 문서이며, 순서를 바꾸면 재작업이 되는 이유는 영어 글 Specifying a screw에 설명되어 있습니다.
자주 묻는 질문
나사에 그립 범위 28 mm라고 적혀 있습니다. 강재 28 mm를 뚫을 수 있습니까?
거의 확실히 아닙니다. 두 숫자는 서로 다른 질문에 답합니다. 그립 범위는 나사가 체결할 수 있는 조립체 두께로, 전체 길이, 머리 아래 치수, 나사산이 없는 부분, 필요한 나사산 돌출 길이로 정해집니다. 드릴 능력은 포인트가 실제로 뚫을 수 있는 전체 두께이며, 그립 범위 28 mm에 드릴 능력 3 mm인 제품도 있습니다. 가장 아래층에 구멍이 없을 때는 드릴 수치를 따로 확인하십시오.
2 mm 강판 두 장은 4 mm를 뚫는 것으로 봅니까?
두 장이 밀착해 있을 때만 그렇습니다. 드릴 능력은 층 사이의 틈을 포함하여 나사가 뚫도록 설계된 재료의 전체 두께로 정의되므로, 3 mm 떨어진 2 mm 강판 두 장은 4 mm가 아니라 7 mm를 뚫는 문제입니다. 금속 두께를 넘지 않고도 정격을 넘기는 흔한 경우이며, 두꺼운 적층에 대해 위쪽 층에 관통 여유 구멍을 내는 방식이 일반적인 이유이기도 합니다.
3번 포인트는 브랜드가 달라도 같습니까?
아닙니다. 포인트 번호는 제조사 제품군 안의 명칭이지 공통 척도가 아닙니다. 한 상업용 표는 연강에서 #3을 약 2.79에서 5.59 mm로 제시하지만, 한 대형 제조사의 자체 체계는 그 회사의 3번을 약 2.1에서 6 mm로 잡으며 양쪽 경계도 다릅니다. 드릴 능력은 나사 지름과 뚫는 재료에 따라서도 달라지므로, 포인트 번호가 아니라 실제 제품의 정격 드릴 능력을 지정하십시오.
스테인리스 드릴링 나사가 강재에서 자주 실패하는 이유는 무엇입니까?
서로 다른 두 가지 이유가 있으며, 뒤의 것은 나사에 관한 것입니다. 오스테나이트계 스테인리스 판재는 가공 경화되고 열을 잘 전달하지 못하므로, 절삭하지 못하고 문지르는 포인트는 표면을 경화시키고 자기 절삭날을 과열시킵니다. 또한 일반 A2, A4 스테인리스는 침탄 경화한 탄소강 포인트보다 무르며, 전체가 스테인리스인 일부 드릴링 나사는 알루미늄과 기타 연질 금속에만 승인되어 있습니다. 강재를 뚫으려면 일반적으로 경화한 마르텐사이트계 스테인리스나, 스테인리스 몸체에 경화 탄소강 포인트를 단 바이메탈 나사가 필요합니다.
참고 자료
- ISO 15480:2019 — Hexagon washer head drilling screws with tapping screw thread (제품 표준, 포인트 기능은 ISO 10666을 인용)
- ISO 10666:1999 — Drilling screws with tapping screw thread: mechanical and functional properties (드릴링 및 체결 시험, 4.2.1절)
- SAE J78:2021 — Steel Self-Drilling Tapping Screws (드릴링·체결 시험, 포인트 선택과 다층 조립체의 관통 여유 구멍)
- ASTM C1513 — Steel Tapping Screws for Cold-Formed Steel Framing Connections (드릴 능력의 정의와 드릴링·체결 요구 사항)
포인트별 드릴 능력 수치는 특정 상업용 표와 한 제조사 체계에서 인용한 것으로, 서로 다르다는 점을 보이기 위한 것이며 보편적인 값이 아닙니다. 드릴 능력의 정의와 드릴링·체결 요구 사항에 대해 인용한 조항 번호는 ASTM C1513-18의 것입니다. 현행판은 C1513-24이며, 그 조항 번호는 공개 자료로 확인할 수 없었습니다.
문의
두께 하나가 아니라 전체 적층, 즉 각 층과 그 재료, 층 사이의 틈을 알려 주십시오. 드릴 수치는 틈을 포함하며, 나사가 반대편까지 닿을 수 있는지를 결정하는 숫자입니다.
견적 요청
품목과 수량을 알려 주시면 생산 가능 여부, 납기와 가격을 회신해 드립니다.
또는 이메일로 직접 문의 sales@tigerfasteners.com