 TIGERFASTENERS
돌지 못하도록 너트를 접착했습니다. 그래도 체결 축력의 40%를 잃었습니다.
두 종류의 풀림을 구별하는 표준적인 방법은 마커 펜입니다. 너트와 플랜지에 걸쳐 선을 긋고, 선이 어긋났으면 너트가 돈 것입니다. 저희도 이 확인을 권하며, 여전히 할 가치가 있습니다. 그런데 2003년의 한 실험은 회전을 완전히 없앴습니다 — 너트를 볼트에 접착해 풀려 나올 수 없게 한 것입니다 — 그런데도 체결부는 200 사이클 동안 체결 축력의 10%에서 40% 이상을 잃었습니다. 선이 움직이지 않았다고 해서 초기 체결력이 그대로 남아 있다는 뜻은 아닙니다.
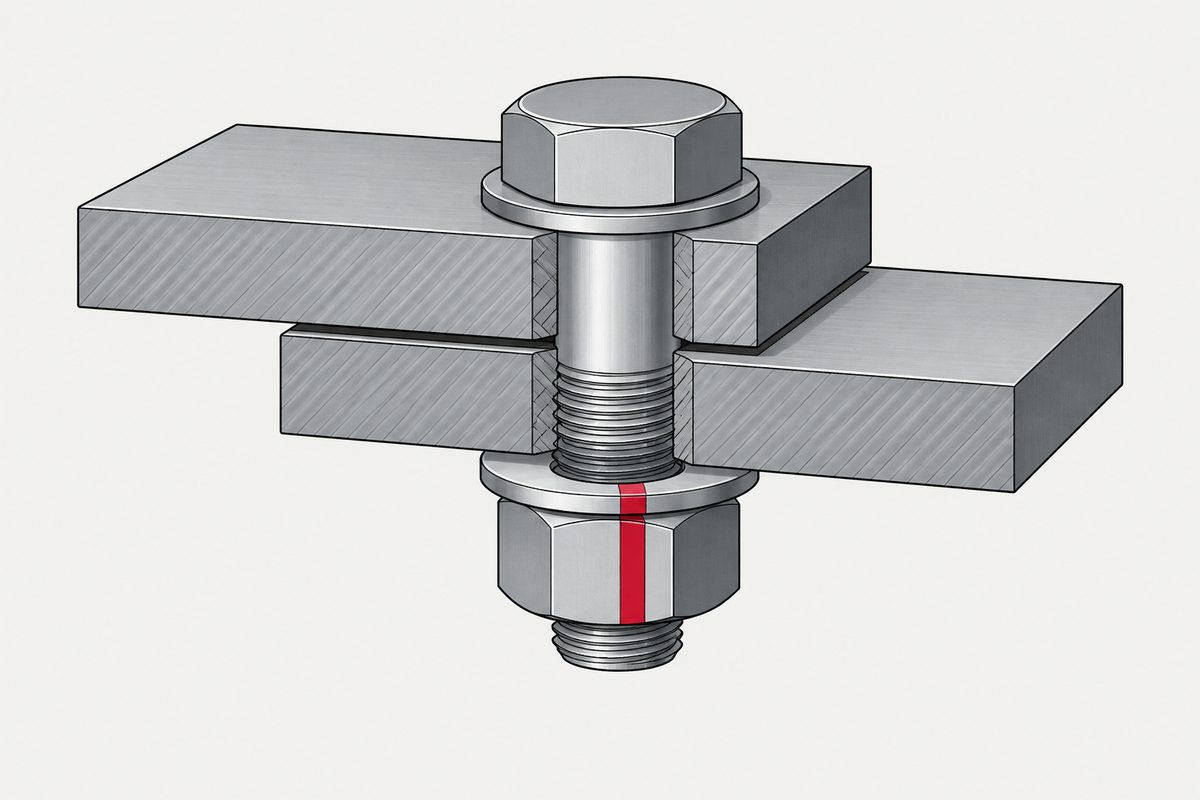
실험
Jiang, Zhang, Lee는 가로 방향 반복 하중을 받을 때 자발 풀림의 가장 이른 단계를 연구하려 했습니다. 회전을 다른 모든 요인과 분리하기 위해 이들은 강력한 나사 고정제로 너트를 볼트에 접착해, 풀려 나오는 것이 메커니즘이 될 수 없게 했습니다.
그래도 체결 축력은 떨어졌습니다. 하중 크기에 따라 200 사이클 뒤 10%에서 40% 이상이었습니다. 실험과 탄소성 유한요소해석은 그 원인을 물려 있는 나사산 골 부근의 국부적인 반복 소성과 변형 래칫, 그리고 뒤이은 응력 재분배로 보았습니다.
회전이 아닙니다. 너트도 아닙니다. 물려 있는 처음 몇 개 나사산, 즉 어차피 하중 대부분을 받는 곳 안에서 일어나는 무언가입니다.
Gong, Liu, Ding의 후속 연구에는 같은 점을 반대 방향에서 보여 주는 대조군이 있었습니다. 이들은 나선각이 있는 모델과 없는 모델을 비교했습니다. 초기의 급격한 하락은 두 모델 모두에서 나타났습니다. 나선이 없는 나사산은 풀려 돌아갈 수 없으므로, 초기 손실은 주로 풀림 회전일 수 없습니다. 이들의 시뮬레이션 사례에서 반복 소성 성분은 대략 세 사이클에서 열 사이클 뒤 대부분 안정되었습니다 — 다만 이 숫자는 해당 시험에 한정된 것이지 일반 규칙이 아닙니다.
단순한 접촉면 자리잡음이 아니며, 그 구분은 지침에 있습니다
당연히 나올 반론은 이것이 이름만 바꾼 접촉면 자리잡음이라는 것입니다. 그렇지 않습니다. 적어도 그렇다고 입증된 적은 없으며, VDI 2230은 둘을 의도적으로 분리합니다.
| VDI 2230 제1부:2015 §5.4.2는 이들을 별개의 원인으로 나열합니다 |
|---|
| 접촉면 자리잡음 |
| 회전에 의한 자발 풀림 |
| 재료 이완 |
| 온도 변화와 과부하 |
§5.4.2.1은 자리잡음을 좁게 정의합니다. 조립 후 표면 거칠기가 소성적으로 평탄해지는 것이며, 그로 인한 초기 체결력 손실은 식 (113)으로 계산합니다. 이 정의는 진동 시험 초기에 보이는 돌기 평탄화의 일부를 그럴듯하게 설명할 수 있습니다. 하지만 나사산 골의 반복 래칫이나 응력 재분배 메커니즘까지 자동으로 포함하지는 않습니다.
그러니 정직한 서술은 신중한 서술입니다. 초기의 체결 축력 하락은 대부분 회전과 무관한 경우가 많습니다. 실험과 시뮬레이션은 이를 반복 소성 변형과 나사산 접촉 응력의 재분배로 설명합니다. 실제 체결부에서는 일반적인 접촉면 자리잡음도 일부 기여할 수 있지만, 그것은 별개의 메커니즘이며 하락 전체를 설명한다고 가정해서는 안 됩니다.
저희는 “첫 단계는 자리잡음”이라고 쓰지 않을 것이고, “첫 단계는 자발 풀림”이라고도 쓰지 않을 것입니다. 둘 다 근거가 없습니다.
그래서 마커 펜 확인은 이것을 보지 못합니다
이 부분이 저희가 드리는 조언을 바꿉니다. 나사가 풀리는 이유에 관한 저희 글은 확인 표시를 권합니다. 너트와 플랜지에 걸쳐 선을 긋고 나중에 확인하는 방법입니다. 비용이 들지 않고 실제로 유용합니다. 하지만 무엇을 할 수 있고 무엇을 할 수 없는지는 정확히 해 둘 필요가 있습니다.
| 확인 표시로 알 수 있는 것 | 확인 표시로 알 수 없는 것 |
|---|---|
| 너트의 상대 회전 | 나사산 골의 반복 소성 |
| 임의 조작 | 접촉면 자리잡음 |
| 풀림 회전 | 재료 이완과 크리프 |
NASA-STD-5017B는 토크 스트라이핑을 초기 체결력 측정이 아니라 조립 검증, 즉 작업이 수행되었다는 증거로 다룹니다. 확인 표시는 바로 그렇게 읽어야 합니다. 공정을 검증하고 회전을 감지하는 것입니다. 회전 없는 큰 초기 체결력 손실은 표시를 전혀 건드리지 않고도 일어날 수 있습니다.
그럼 다시 조여 보면 되지 않나 — 그것은 마찰을 잴 뿐입니다
다음으로 떠오르는 생각은 볼트에 토크 렌치를 대고 아직 규정 토크를 받는지 확인하는 것입니다. 이것은 실제 검사이고 실제 문제를 찾아냅니다. 하지만 남아 있는 체결 축력을 알려 주지는 않습니다.
- 풀림 개시 토크는 체결 토크에 남은 초기 체결력 비율을 곱한 값이 아닙니다. Nassar와 Yang은 체결 토크와 풀림 개시 토크에 대해 별도의 식을 유도했는데, 여기에는 운동 마찰과 정지 마찰의 차이, 나사산 형상, 자리면 마찰, 접촉 압력 분포가 명시적으로 들어 있습니다
- 잔류 토크는 초기 체결력이 변하지 않아도 변할 수 있습니다. Jiao, Nam, Kim, Oh는 코팅, 윤활, 토크 수준, 체결 시나리오를 바꿔 가며 시험했고, 마찰과 표면 형상의 변화가 그에 상응하는 초기 체결력 변화 없이 잔류 토크를 바꾼다는 것을 확인했습니다
- 일괄 체결한 시험편에서는 상관관계가 반대 방향이었습니다 — 조이는 방향과 푸는 방향의 잔류 토크 측정값이 모두 초기 체결력과 음의 상관관계를 보였습니다
- 점검 자체가 부품을 바꿉니다. 점검 토크를 가하면 볼트의 응력과 소성 변형 상태가 달라질 수 있습니다
저희는 의도적으로 토크 점검이 쓸모없다고 말하지 않습니다. 토크 점검은 큰 움직임, 빠진 체결 부품, 끊어진 확인 표시, 큰 저항 손실을 찾아냅니다. 할 수 없는 것은 해당 체결부에 맞춘 교정 없이 남은 체결 축력을 확정하는 일입니다.
NASA-STD-5020B §4.3.2도 체결에 대해 같은 방향을 가리킵니다. 토크, 회전각 또는 볼트 늘어남과 초기 체결력 사이의 관계는 대표성 있는 부품과 공정으로 시험해 입증해야 하며, 윤활 위치에 민감하다는 점도 적고 있습니다. 토크는 구성에 따라 달라지는 간접 지표입니다 — 이 사이트가 토크 값이 전제하는 마찰 조건에서 이미 다룬 내용입니다.
실제로 재는 방법
| 방법 | 알아 둘 점 |
|---|---|
| 초음파 늘어남 측정 | ASTM E1685-20(2026) §§4–5는 볼트 길이 변화의 펄스 에코 측정을 표준화합니다. 무부하 기준값 또는 교정, 형상과 재료 데이터, 재현성 있는 접촉 매질 결합, 온도 보정이 필요합니다 |
| 계측 볼트, 스트레인 게이지, 로드셀 | 볼트 변형률이나 체결 축력에 반응하며 연속 모니터링이 가능합니다. 교정과 온도 보정은 여전히 필요합니다 |
| 직접 장력 표시기 | 해당 표시기가 그 체결에 대해 검증된 경우, 그리고 의도했다면 이후 점검에도 유용합니다. 체결 부품 형상이 다르면 일반화하지 마십시오 |
| 균열 중심 비파괴 검사 | 걱정하는 것이 초기 체결력이 아니라 수명 말기의 파단이라면, 토크를 한 번 더 점검하는 것은 아예 잘못된 도구입니다 |
규모를 가늠하자면, NASA와 Aerospace Corporation 팀은 그들의 특정 지그에서 교정된 초음파 측정이 로드셀과 약 ±3% 이내로 일치했다고 보고했습니다. 일반적인 토크 체결의 초기 체결력 편차는 약 ±25%였습니다. 이 비율이 정말 중요한 체결부에 계측을 다는 근거이며, 체결 계수가 이미 말하는 바와도 맞아떨어집니다.
저희가 주장하지 않는 것
세 단계 곡선은 법칙이 아닙니다. 빠름–느림–빠름 형태는 특정한 피로 파단 실험에서 보고되었고, 그 실험에서는 실제로 나타납니다. 표준도 더 넓은 문헌도 이를 모든 체결부가 보이는 현상으로 정립하지 않았으며, 일반적인 단계 경계도 없습니다 — 보고된 경계는 시험편과 하중에 따라 달라집니다.
그리고 그 실험에서 마지막 하락은 다시 풀려 돌아가는 것이 아닙니다. 피로 균열 진전과 최종 파단에 관련된 것입니다. 이를 “체결부가 마침내 풀려 버린 것”이라고 부르면 출처를 잘못 전하는 셈입니다. 그것은 피로 현상이며, 토크 점검은 그것을 찾아내는 도구가 아닙니다.
저희에게도 마음에 드는 이야기가 하나 있었습니다. 점검이 대개 조용한 중간 단계에 걸리기 때문에 붕괴를 놓친다는 이야기입니다. 출처를 찾지 못했으므로 이 글에는 넣지 않았습니다.
어떻게 활용할 것인가
- 마커는 계속 쓰십시오. 비용이 들지 않고, 너트가 돌았는가라는 한 가지 질문에는 확실히 답합니다. 다만 깨끗한 선을 “초기 체결력 유지”로 읽지는 마십시오.
- 증상을 감시하지 말고 가로 미끄럼을 없애십시오. 다월 핀, 단차, 더 높은 계면 마찰. 원인과 싸우는 대신 원인 자체를 다루는 유일한 대책입니다 — 우선순위 목록은 나사가 풀리는 이유에 있습니다.
- 중요한 체결부라면 토크가 아니라 길이를 재십시오. 초음파든 계측 볼트든, 그 방법이 요구하는 교정을 갖춰서 하십시오.
- 토크 점검을 체결 축력의 증거로 받아들이지 마십시오. 누군가 그 점검을 그 체결부에 대해 교정한 경우가 아니라면 말입니다.
- 실제로 어떤 고장을 찾고 있는지 정하십시오. 회전, 회전 없는 초기 체결력 손실, 피로 균열에는 서로 다른 세 가지 도구가 필요하며, 토크 렌치는 그 어느 것에도 맞는 답이 아닙니다.
참고 자료
- Yanyao Jiang, Ming Zhang, Chu-Hwa Lee, ‘A Study of Early Stage Self-Loosening of Bolted Joints’, Journal of Mechanical Design 125(3), 2003, pp. 518–526, DOI 10.1115/1.1586936 — 너트를 볼트에 접착; 200 사이클 뒤 체결 축력 10%에서 40% 이상 손실; 물린 나사산 골의 반복 소성과 래칫
- Hao Gong, Jianhua Liu, Xiaoyu Ding, ‘Study on the mechanism of preload decrease of bolted joints subjected to transversal vibration loading’, Proc. IMechE Part B 233(12), 2019, pp. 2320–2329, DOI 10.1177/0954405419838675 — 나선각 유무 비교; I단계를 응력 재분배와 반복 소성 변형으로 설명
- VDI 2230 제1부:2015 §5.4.2(자리잡음, 자발 풀림, 이완, 온도와 과부하를 별개 원인으로 나열) 및 §5.4.2.1과 식 (113)(자리잡음을 조립 후 표면 거칠기의 소성 평탄화로 정의)
- Sayed A. Nassar, Xianjie Yang, ‘Novel Formulation of the Tightening and Breakaway Torque Components in Threaded Fasteners’, Journal of Pressure Vessel Technology 129(4), 2007, pp. 653–663, DOI 10.1115/1.2767354
- Yixuan Jiao, Juhyun Nam, Dongwon Kim, Je Hoon Oh, ‘Residual torque–preload correlation in bolted joints and its application to reducing preload dispersion’, Engineering Structures 361, 2026, 122949, DOI 10.1016/j.engstruct.2026.122949
- Jianfei Fan 외, ‘Failure behaviour of bolted structures under cyclic transverse displacement’, Tribology International 178, 2023, 108030 — 피로 파단 맥락에서의 빠름–느림–빠름 형태
- NASA-STD-5020B §4.3.2(토크, 회전각 또는 늘어남과 초기 체결력의 관계는 시험으로 입증해야 함); NASA-STD-5017B(조립 검증으로서의 토크 스트라이핑); ASTM E1685-20(2026) §§4–5(초음파 펄스 에코); Johnson 외, NASA 및 Aerospace Corporation, 2014, NTRS 20150004065(교정된 로드셀 대비 초음파 약 ±3%, 토크 체결은 약 ±25%)
특정 체결부의 합격 여부는 귀사의 도면과 자체 시험에 따릅니다.
이 글은 여섯 단계 중 하나에만 해당하지 않습니다. 여러 단계를 아우르거나 조립 후에 나타나는 문제입니다. 관련 결정은 영어 글 Specifying a screw에서 설명합니다.
자주 묻는 질문
너트가 돌지 않아도 볼트가 체결 축력을 잃을 수 있습니까?
그렇습니다. 그것도 크게 잃을 수 있습니다. Jiang, Zhang, Lee의 2003년 연구에서는 강력한 나사 고정제로 너트를 볼트에 접착해 풀려 나오는 것이 불가능했는데도, 가로 방향 반복 하중이 하중 크기에 따라 200 사이클 뒤 체결 축력을 10%에서 40% 이상 떨어뜨렸습니다. 메커니즘은 너트의 회전이 아니라, 물린 나사산 골 부근의 국부적 반복 소성과 변형 래칫, 그리고 뒤이은 응력 재분배로 설명되었습니다.
그것은 그냥 접촉면 자리잡음 아닙니까?
간단히 그렇다고 할 수 없으며, VDI 2230이 둘을 분리하기 때문에 이 구분은 중요합니다. VDI 2230 제1부 5.4.2절은 접촉면 자리잡음, 회전에 의한 자발 풀림, 재료 이완, 온도 또는 과부하를 별개의 원인으로 나열하고, 5.4.2.1절은 자리잡음을 조립 후 표면 거칠기의 소성 평탄화로 좁게 정의합니다. 실제 체결부에서는 일반적인 자리잡음도 기여할 수 있지만, 논문들은 초기 하락을 주로 나사산 접촉부의 반복 소성과 응력 재분배로 설명하며, 이는 다른 메커니즘입니다.
확인 표시가 초기 체결력이 남아 있다는 증거가 됩니까?
아닙니다. 너트와 플랜지에 걸친 선은 상대 회전, 임의 조작, 풀림 회전을 감지하며, 이는 실제로 유용하고 비용도 들지 않습니다. 하지만 나사산 골의 반복 소성, 접촉면 자리잡음, 재료 이완이나 크리프는 감지하지 못합니다. NASA-STD-5017B는 토크 스트라이핑을 초기 체결력 측정이 아니라 조립 검증으로 다루며, 회전 없는 큰 초기 체결력 손실은 표시를 전혀 건드리지 않고 일어날 수 있습니다.
토크 렌치로 남은 초기 체결력을 확인할 수 있습니까?
그 체결부에 대한 교정 없이는 신뢰할 수 없습니다. Nassar와 Yang은 체결 토크와 풀림 개시 토크에 대해 운동 마찰과 정지 마찰, 나사산 형상, 자리면 마찰, 접촉 압력 분포를 포함하는 별도의 식을 유도했으므로, 풀림 개시 토크는 체결 토크에 남은 초기 체결력 비율을 곱한 값이 아닙니다. Jiao 등은 마찰과 표면 형상의 변화가 그에 상응하는 초기 체결력 변화 없이 잔류 토크를 바꾼다는 것을 확인했고, 일괄 체결한 시험편에서는 잔류 토크가 초기 체결력과 음의 상관관계를 보였습니다. 점검 토크를 가하는 일 자체도 볼트를 바꿀 수 있습니다.
그러면 토크 점검은 쓸모없습니까?
아닙니다. 그렇게 말하는 것은 잘못입니다. 토크 점검은 큰 움직임, 빠진 체결 부품, 끊어진 확인 표시, 큰 저항 손실을 찾아내며, 모두 중요한 것들입니다. 할 수 없는 것은 체결부에 남은 체결 축력을 확정하는 일입니다. 그러려면 ASTM E1685에 따른 초음파 늘어남 측정, 계측 볼트, 검증된 직접 장력 표시기처럼 초기 체결력에 민감한 방법이 필요합니다.
초기 체결력은 항상 세 단계로 떨어집니까?
아닙니다. 빠르다가 느려지고 다시 빨라지는 패턴은 특정한 피로 파단 실험에서 보고되었고 그 맥락에서는 실제로 나타나지만, 표준도 더 넓은 문헌도 이를 보편 법칙으로 정립하지 않았습니다. 보고된 단계 경계는 시험편과 하중에 따라 달라지므로 일반적인 경계도 없습니다. 또한 그 실험의 마지막 급락은 다시 풀려 돌아가는 것이 아니라 피로 균열 진전과 최종 파단에 관련되어 있다는 점도 짚어 둘 만합니다.
문의
체결부가 계속 체결 축력을 잃는데 확인 표시는 깨끗하다면, 표시는 사실을 말하고 있는 것입니다 — 다만 전체 그림이 아닐 뿐입니다. 체결부 형상과 하중 조건을 보내 주시면, 체결 부품이 바꿀 가치가 있는 부분인지 말씀드리겠습니다.
견적 요청
품목과 수량을 알려 주시면 생산 가능 여부, 납기와 가격을 회신해 드립니다.
또는 이메일로 직접 문의 sales@tigerfasteners.com