 TIGERFASTENERS
둘 다 균열이라 불리는 두 흔적, 표준은 그중 하나를 크기와 상관없이 금지합니다
r/DIY의 한 사용자는 회반죽 벽 안에서 나사가 부러지는 일을 겪었습니다. 두 회사의 서로 다른 두 제품에 들어 있던 나사였고, 매번 파일럿 구멍을 뚫었습니다. 그가 던진 질문은 누구나 결국 하게 되는 질문입니다. 내가 뭔가 잘못하고 있는가, 아니면 회사들이 그냥 싸구려 나사를 상자에 넣는가. 스레드는 196점으로 싸구려 나사 쪽에 표를 던졌습니다. 글쓴이는 파일럿 구멍이 너무 작았던 것 같다고 결론지었습니다. 두 판정 모두 합리적이지만 어느 것도 확인할 수 없습니다. 116개 댓글 중 누구도 문서를 하나도 언급하지 않았기 때문입니다. 문서는 있고, 그 문서가 결함이라는 말에 대해 하는 이야기는 양쪽이 짐작한 것보다 기이합니다.
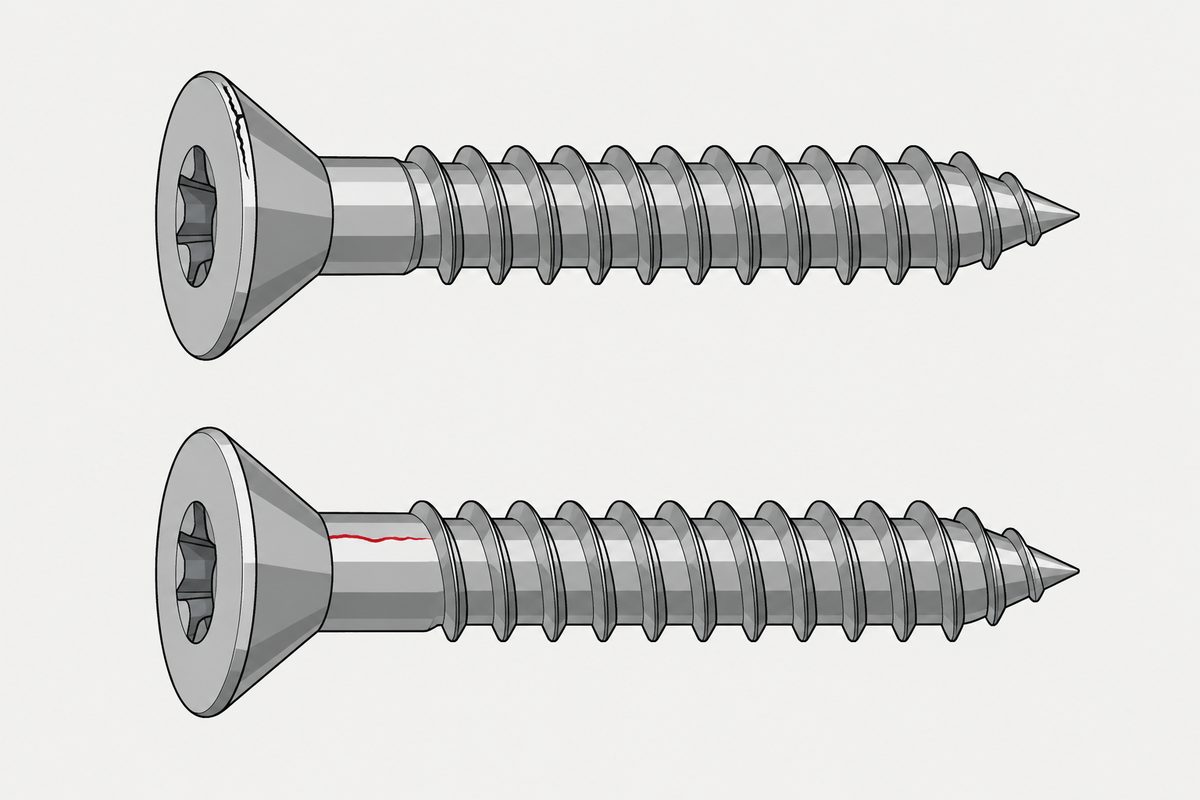
담금질 균열은 깊이, 길이, 위치와 상관없이 허용되지 않습니다. 단조 균열은 호칭 나사 지름 하나 길이까지 허용됩니다. 같은 표준이 같은 페이지에서 둘 다 균열이라고 부릅니다. 둘을 가르는 것은 크기가 아니라 어디서 생겼느냐입니다. 따라서 이 균열은 허용되는가라는 질문은 자로 답할 수 없습니다.
해당 문서는 ISO 6157-1:1988, 체결 부품, 표면 결함, 제1부입니다. 1988년의 초판이며 지금도 확인된 국제 표준으로 올라 있습니다. 날짜만 보고 무시하기 전에 알아 둘 만한 사실입니다. 이 문서가 하는 일은 하나입니다. 볼트에 나타나는 흔적의 종류마다 이름을 붙이고, 원인을 말하고, 한계를 정합니다.
한계에 앞서 그 모두를 지배하는 문장이 있습니다. 1.3절은 허용 한계에 해당하는 결함이 있어도 ISO 898-1에 규정된 기계적, 기능적 특성의 최솟값은 여전히 충족해야 한다고 말합니다. 따라서 허용된다는 말은 결코 약해도 된다는 뜻이 아닙니다. 결함이 있을 것으로 예상되며 그래도 수치는 유지되어야 한다는 뜻입니다.
두 가지 균열
표준은 균열을, 결정립계를 관통하거나 가로지르는 깨끗한 결정질 파단으로 정의하며, 보통 단조나 기타 성형 작업 중 또는 열처리 중 금속에 과도한 응력이 걸려 생긴다고 설명합니다. 그런 다음 이 말을 둘로 나눕니다.
| 담금질 균열 | 단조 균열 | |
|---|---|---|
| 원인 | 경화 시 과도하게 높은 열응력과 변태 응력 | 절단 또는 단조 작업 |
| 위치 | 어디든. 표준은 머리 윗면, 머리 모서리, 와셔면, 목 밑 필릿, 나사산 골을 예로 듭니다 | 머리 윗면, 그리고 오목한 머리의 솟은 가장자리 |
| 외관 | 대개 표면 위를 불규칙하고 제멋대로 지나갑니다 | — |
| 한계 | 어떤 깊이, 어떤 길이, 어떤 위치든 허용되지 않음 | 길이 l < d, 깊이 또는 폭 b ≤ 0.04 d |
M10이라면 이 단조 균열 한계는 머리 윗면에 있는 길이 최대 10밀리미터, 깊이 최대 0.4밀리미터의 흔적이며, 그래도 적합합니다. 같은 위치에 그 몇 분의 일 크기의 담금질 균열이 있으면 적합하지 않습니다.
표준은 둘을 구별하는 현장 단서도 하나 주며, 알아 둘 만합니다. 부품이 상당한 재가열을 받은 경우 균열은 대개 스케일로 변색되어 있습니다. 이 문제에 대해 표준이 주는 관찰상의 도움은 이것뿐이고, 나머지 구별은 부품이 아니라 공정에 있습니다.
나머지 용어와 그 수치
아래에서 d는 호칭 나사 지름, d1은 머리 또는 플랜지 지름입니다.
| 명칭 | 무엇인가 | 한계 |
|---|---|---|
| 단조 터짐 | 단조 중 머리의 평면이나 모서리, 또는 플랜지 머리나 둥근 머리의 둘레에서 벌어지는 것 | 육각 머리에서는 윗면의 원 안이나 머리 밑 자리면까지 들어가서는 안 되며, 두 렌치 평면이 만나는 곳의 터짐은 맞모금 거리를 규정 최솟값 아래로 줄여서는 안 됩니다. 플랜지와 둥근 머리에서는 터짐이 하나일 때 폭 0.08 d1, 둘 이상일 때 0.04 d1이며 그중 하나는 0.08 d1까지 될 수 있습니다 |
| 전단 터짐 | 같은 계열로, 제품 축에 대해 약 45도로 나 있는 것 | 단조 터짐과 같은 한계 |
| 심 또는 랩 | 나사산, 몸통, 머리에 길이 방향으로 난 좁은 직선 또는 완만한 곡선. 표준은 이것이 원재료에 내재한 것이라고 말합니다 | 허용 깊이 0.03 d. 머리까지 이어지면 터짐의 한계를 적용 |
| 공극 | 단조 중 금속이 채워지지 않은 얕은 구멍. 눌려 들어간 칩이나 원재료의 녹 때문인 경우가 많음 | 깊이 h ≤ 0.02 d, 최대 0.25 mm. 자리면 위 모든 공극의 합계 면적에 대한 한계도 있으나 저희 사본에서는 읽을 수 없었습니다 |
| 겹침 | 단조 중 금속이 자기 위로 접혀 포개진 것 | 바깥 모서리: 허용. 자리면 또는 그 아래의 안쪽 모서리: 특별히 허용하지 않는 한 불허 |
| 공구 자국 | 공구가 표면 위를 지나가며 남긴 얕은 홈 | 몸통, 목 밑 필릿, 자리면에서 기계 가공으로 생긴 경우 ISO 468에 따라 측정한 표면 거칠기 3.2 µm을 넘어서는 안 됨 |
이 중 두 행은 다시 볼 만합니다. 심과 랩 항목은 이것이 선재와 함께 들어오며 단조 작업자의 탓이 아니라고 분명히 말합니다. 이는 전조로 고칠 수 없는 것에 관한 저희 페이지가 반대쪽 끝에서 말한 것과 같은 요점입니다. 나쁜 선재의 심은 다른 모든 것과 함께 나사산 속으로 전조됩니다. 그리고 육각 터짐의 한계는 맞모금 거리가 최솟값 아래로 떨어지지 않는지에 달려 있는데, 이는 스패너 크기 뒤에 있는 표의 두 번째 열이며, 그 열이 애초에 표로 정리된 이유이기도 합니다.
그래서 다시 나사 상자로
이제 적용 범위를 읽어 보십시오. 문서에서 가장 먼저 나오고 사람들이 가장 나중에 확인하는 부분입니다. 이 표준은 제품 표준에 달리 정하거나 당사자 간에 달리 합의하지 않는 한 호칭 나사 지름 5 mm 이상, 제품 등급 A와 B, 강도 등급 10.9 이하의 볼트, 나사, 스터드에 적용됩니다.
아기 안전문에 테이프로 붙어 오는 나사는 대부분 나머지 두 조건을 따지기도 전에 첫 번째 조건에서 이미 범위 밖입니다. 즉 그 스레드는 뒤에 문서가 없는 질문을 하고 있었던 것입니다. 그런 나사에는 허용 결함 표가 없으므로 결함품인가라는 질문은 어느 쪽으로도 누구도 결론 낼 수 없습니다. 이는 합의된 견본 없이 다투는 표면 마감과 같은 구조입니다. 사실에 대한 의견 차이가 아니라, 사실을 찾아볼 곳이 없는 의견 차이입니다.
그리고 1.2절은 그것이 중요할 때 무엇을 해야 하는지 말합니다. 용도상 표면 결함을 더 엄격하게 관리해야 한다면 제품 표준에 규정하거나, 구매자가 문의서와 발주서에 적용할 한계를 지정해야 합니다. 자동 조립 같은 특수 요구에 대한 더 엄격한 한계는 ISO 6157-3에 있으며, 저희는 그것을 읽지 않았고 아무것도 인용하지 않습니다.
이 페이지가 말하지 않을 것
그 나사들이 결함품이었는지는 말하지 않습니다. 이 문서의 어떤 내용도 사용 중 부러진 나사를 진단하지 않으며, 그 스레드에 나온 두 가지 설명은 모두 다른 곳에 속합니다. 최고 추천 댓글은 나사 지름에서 나사산을 뺀 지름으로 파일럿 구멍을 뚫으라고 조언했는데, 이는 골지름을 쉬운 말로 한 것이며, 공표된 파일럿 구멍 규칙이 기준으로 삼는 바로 그 지름이고 수종에 따라 비율이 바뀝니다. 파일럿 구멍이 너무 작았다는 글쓴이 자신의 결론도 같은 페이지의 이야기입니다.
표준이 하는 일은 결함이라는 말을 눈에서 빼앗아 공정에 넘기는 것입니다. 보고 잴 수 있는 흔적이 허용될 수도 있고, 거의 찾기 힘든 더 작은 흔적이 허용되지 않을 수도 있습니다. 그 판단을 제조사만이 아니라 직접 내릴 수 있기를 원한다면, 방법은 지루한 것이며 표준에 적혀 있습니다. 발주서에 해당 표준을 명시하는 것입니다.
이 글은 6단계: 문서를 다룹니다. 전체 순서는 모재, 나사산, 머리, 구동부, 표면 처리, 문서이며, 순서를 바꾸면 재작업이 되는 이유는 영어 글 Specifying a screw에 설명되어 있습니다.
자주 묻는 질문
볼트 머리의 균열은 언제나 결함입니까?
균열을 정의하는 표준에 따르면 그렇지 않습니다. ISO 6157-1은 경화 중에 생기며 어떤 깊이, 길이, 위치에서도 허용되지 않는 담금질 균열과, 절단이나 단조 작업 중에 생기며 호칭 나사 지름 하나 길이까지, 깊이나 폭은 그 지름의 0.04까지 허용되는 단조 균열을 구분합니다. 둘은 크기가 아니라 원인으로 분류되므로 흔적을 재는 것으로는 답이 나오지 않습니다.
담금질 균열과 단조 균열은 어떻게 구별합니까?
표준은 관찰 단서를 하나 주고 나머지 구별은 공정에 맡깁니다. 담금질 균열은 대개 표면 위를 불규칙하고 제멋대로 지나가며, 부품이 상당한 재가열을 받은 경우 균열이 대개 스케일로 변색되어 있다고 말합니다. 단조 균열은 머리 윗면과 오목한 머리의 솟은 가장자리에 있습니다. 그 이상의 차이는 흔적의 겉모습이 아니라 부품을 어떻게 만들었느냐에 있습니다.
심이나 랩은 무엇이며 허용됩니까?
나사산, 몸통, 머리에 길이 방향으로 난 좁은 직선 또는 완만한 곡선입니다. ISO 6157-1은 심과 랩이 단조로 생긴 것이 아니라 체결 부품의 원재료에 내재한 것이라고 말하며, 호칭 나사 지름의 0.03 깊이까지 허용합니다. 심이 머리까지 올라가면 대신 터짐에 정한 한계를 충족해야 합니다.
조립식 가구 상자에 든 나사에도 이 표준이 적용됩니까?
대개 그렇지 않으며, 적용 범위의 첫 줄이 그 이유입니다. ISO 6157-1은 호칭 나사 지름 5 mm 이상, 제품 등급 A와 B, 강도 등급 10.9 이하의 볼트, 나사, 스터드에 적용됩니다. 부속품과 함께 포장된 작은 나사는 보통 지름만으로도 범위 밖입니다. 그렇다고 나쁜 나사라는 뜻은 아닙니다. 기댈 허용 결함 표가 없으므로 결함품인지라는 질문 뒤에 문서가 없다는 뜻입니다.
결함이 허용되면 볼트가 더 약합니까?
표준은 그래서는 안 된다고 말합니다. 1.3절은 표면 결함의 허용 한계에 해당하는 경우에도 ISO 898-1에 규정된 기계적, 기능적 특성의 최솟값은 여전히 충족해야 한다고 밝힙니다. 따라서 한계는 감소를 용인하는 선이 아니라, 결함이 있을 것으로 예상되면서도 강도 수치는 유지될 것으로 기대되는 곳에 그어져 있습니다.
표면 결함을 더 엄격하게 관리하려면 어떻게 합니까?
문서로 요구하면 됩니다. 1.2절은 용도의 기술적 요구상 표면 결함을 더 엄격하게 관리해야 할 때 해당 제품 표준에 규정하거나, 구매자가 문의서와 발주서에 적용할 한계를 지정해야 한다고 말합니다. 자동 조립 같은 특수 요구에 대한 한계는 별도 부인 ISO 6157-3에 있습니다.
참고 자료
- ISO 6157-1:1988 — 체결 부품, 표면 결함, 제1부, 일반 요구용 볼트, 나사, 스터드. 1.1~1.3절과 3절, 공개 미리보기에서 읽음
- r/DIY — 이 글이 시작된 스레드. 제품에 딸려 오는 부속 철물에 관한 최고 추천 댓글과 파일럿 구멍에 관한 글쓴이 자신의 결론 포함
ISO 6157-1:1988은 공개 미리보기에서 읽었으며, 미리보기에는 문서가 3.5절까지 들어 있고 위에 인용한 모든 한계는 그 본문에서 가져왔습니다. 카탈로그 항목은 ISO 사이트에서 따로 확인했으며, 1988년이라는 날짜에도 불구하고 90.93 단계, 즉 국제 표준 확인 상태입니다. 자리면 위 공극의 합계 면적 한계는 저희 사본에서 읽을 수 없어 일부러 인용하지 않았고, 공구 자국 조항의 거칠기 파라미터 기호도 남아 있지 않아 어느 파라미터인지 밝히지 않고 값만 제시했습니다. 미리보기는 3.5절에서 끝나므로 그 뒤는 읽지 않았습니다. ISO 6157-3의 한계는 여기에 나오지 않습니다. 그 부를 읽지 않았기 때문입니다. 이 페이지는 원래 스레드의 나사를 진단하지 않으며 그것이 결함품이었는지에 대해 입장을 취하지 않습니다. 그 질문의 파일럿 구멍과 모재 쪽 측면은 이전 페이지들에서 다루었으며 여기서 되풀이하지 않습니다. 소비자 제품에 딸려 오는 나사의 강도 등급이나 제품 등급에 대해서는 아무 주장도 하지 않으며, 표준의 그림은 재현하지 않고 설명만 했습니다.
문의
체결 부품의 표면 상태가 공정에 중요하다면 수입 검사 때가 아니라 발주서에 그렇게 적고, 적용할 표준을 명시해 주십시오. 그것이 직접 내릴 수 있는 판단과 이의만 제기할 수 있는 판단의 차이입니다.
견적 요청
품목과 수량을 알려 주시면 생산 가능 여부, 납기와 가격을 회신해 드립니다.
또는 이메일로 직접 문의 sales@tigerfasteners.com