 TIGERFASTENERS
테이퍼 와셔의 8%와 14%는 와셔가 아니라 보의 숫자입니다
읽는 데 약 9분이 걸립니다. 카탈로그는 테이퍼 와셔를 기울기로 구분합니다. DIN 434는 8%, DIN 435는 14%, ASTM F436은 1 대 6입니다. 그 숫자가 어디서 왔는지, 언제 와셔가 필요한지는 어느 카탈로그에도 없습니다. 두 답 모두 무료 문서에 있고, 네 가지 기울기 가운데 하나는 기준선 위에 정확히 놓여 있습니다.
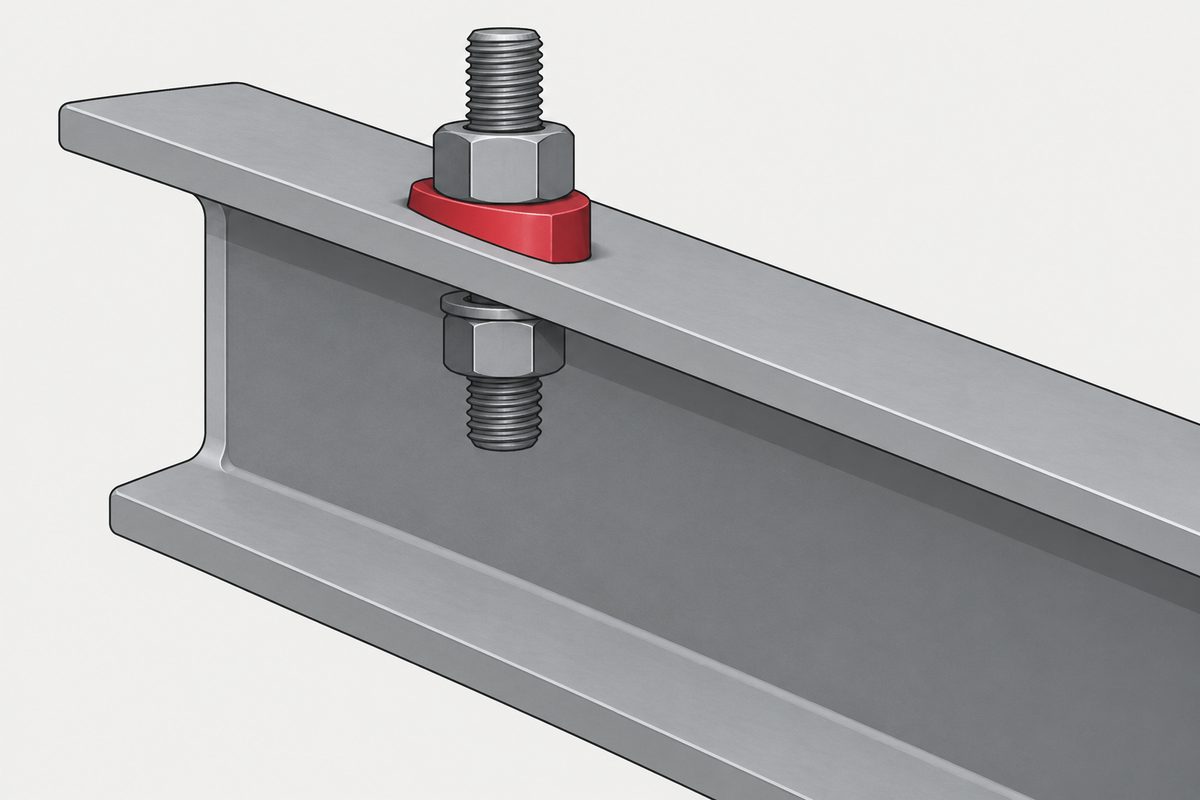
설명 없는 세 숫자
단면이 쐐기 모양인 사각 와셔는 여러 이름으로 불립니다 — 테이퍼 와셔, 경사 와셔, 형강용 사각 와셔. 유통업체 페이지는 쐐기의 기울기로 이를 구분하며, 세 숫자가 나옵니다.
| 규격 | 기울기 | 용도로 알려진 것 |
|---|---|---|
| DIN 434 | 8% | U형강(채널) |
| DIN 435 | 14% | I형강 |
| ASTM F436 경사형 | 1:6 | 미국 표준 보와 채널 |
판매 페이지의 설명은 여기서 끝납니다. 왜 10이 아니라 8인지, 왜 미국 숫자는 비율이고 독일 숫자는 백분율인지, 눈앞의 면에 와셔가 필요한지 어떻게 판단하는지는 말하지 않습니다. 마지막 질문은 현장에서 결정되며, 공개된 답이 있습니다.
기준은 1:20이고 무료로 읽을 수 있습니다
Research Council on Structural Connections는 Specification for Structural Joints Using High-Strength Bolts를 발행합니다. 2020년 6월 11일판은 무료 PDF입니다. 접합 부재를 다루는 3.1절은 와셔를 언급하기 전에 먼저 형상을 제한합니다.
볼트 머리와 너트에 접하는 부재 표면의 기울기는 볼트 축에 수직인 평면에 대해 1:20 이하여야 한다. (번역)
6.1.1절은 이 한계를 넘는 경우의 조치를 규정합니다.
접합부 바깥면이 볼트 축에 수직인 평면에 대해 1:20보다 큰 기울기를 가지면, 평행도 부족을 보정하기 위해 ASTM F436 경사 와셔를 사용해야 한다. (번역)
두 조항을 함께 읽으면 경계가 분명합니다. 3.1절은 1:20과 같은 기울기를 허용합니다. 6.1.1절은 기울기가 1:20보다 클 때만 적용됩니다. 정확히 그 숫자에 해당하는 면은 허용 범위 안에 있으며 아무것도 요구하지 않습니다. 이 해석은 뒤에서 중요해집니다. 실제로 생산되는 형강 하나가 정확히 그 값이기 때문입니다.
휘는 것은 볼트입니다
3.1절 해설이 그 이유를 설명하는데, 문장의 주어에 주목할 필요가 있습니다.
구조용 볼트 세트는 일반적으로 충분한 연성을 가지므로, 프리텐션을 줄 때 볼트 축에 수직인 평면에 대해 1:20 이하의 기울기를 가진 면에 맞게 변형될 수 있다. 그보다 큰 기울기는 바람직하지 않은데, 그로 인한 국부 굽힘이 볼트의 강도와 연성을 모두 감소시키기 때문이다. (번역)
여기서 두 가지가 나옵니다. 완만한 기울기는 체결 부품 자체가 흡수합니다. 프리텐션을 줄 때 볼트 세트가 면에 맞게 변형되므로 와셔가 할 일이 없습니다. 그리고 한계를 넘었을 때의 문제는 와셔가 없다는 것이 아니라 볼트가 국부적으로 굽혀진다는 것이며, 해설은 그 굽힘의 결과를 하나가 아니라 두 가지로 적습니다. 강도와 연성이 모두 떨어집니다.
요약에서 빠지는 쪽은 연성입니다. 강도를 잃은 볼트는 수치가 낮아집니다. 연성을 잃은 볼트는 파단 전에 보냈을 경고를 잃습니다. 계산에 드러나는 것은 둘 중 하나뿐입니다.
기울기는 어디서 왔는가
숫자가 하나가 아니라 여러 개인 이유는 와셔가 무언가를 본뜨기 때문입니다. 예전 열간 압연 형강은 플랜지 안쪽 면이 경사지게 만들어졌고, 그 경사는 압연을 돕는 역할을 했습니다. ArcelorMittal의 현행 형강 카탈로그는 계열마다 기울기를 지면에 표기하며, 값은 다음과 같습니다.
| 형강 | 플랜지 안쪽 면 기울기 | 대응 와셔 |
|---|---|---|
| IPN I형강 | 14% | DIN 435 (14%), DIN 6917 (14%) |
| UPN 채널, h ≤ 300 | 8% | DIN 434 (8%), DIN 6918 (8%) |
| UPN 채널, h > 300 | 5% | DIN 6918 (5% 형식) |
| American Standard S 보 | 1/6 | ASTM F436 경사형 (1:6) |
| American Standard C 채널 | 약 16⅔% | ASTM F436 경사형 (1:6) |
| IPE, HEA, HEB, UPE | 평행 | 불필요 |
가운데 열을 위에서 아래로 읽으면, 와셔 규격은 각자 의견을 가진 별개의 표준처럼 보이지 않게 됩니다. 각각은 이미 존재하던 플랜지의 짝입니다. 와셔의 숫자는 보의 숫자입니다.
셋째 행은 이 이야기의 깔끔한 버전을 깨뜨리므로 짚고 넘어갈 가치가 있습니다. UPN 채널 계열의 기울기는 하나가 아닙니다. 높이 300 mm까지는 8%, 그 이상은 5%이며, 같은 카탈로그 페이지에 두 열로 표기되어 있습니다. “UPN은 8%”라는 말은 계열 대부분에는 맞고 상단 치수에서는 틀립니다.
와셔 규격은 보가 갈리는 지점에서 갈립니다
REYHER의 체결 부품 기술 핸드북에는 사각 와셔 식별표가 있으며, 기울기와 각 와셔 표면을 가로질러 가공한 홈의 개수가 나옵니다.
| DIN | 기울기 | 홈 |
|---|---|---|
| 436 | 0% | — (평 사각 와셔) |
| 434 | 8% | 2 |
| 435 | 14% | 1 |
| 6917 | 14% | 1 |
| 6918 | 8% / 5% | 2 / 0 („형식 A“) |
DIN 6918은 8%와 5% 두 가지 기울기로 실려 있고, 이는 UPN 채널 계열이 가진 두 기울기와 같습니다. 와셔 규격은 보 규격이 갈리는 지점에서 갈립니다. 이 글의 주장을 뒷받침하는 가장 직접적인 증거이며, 보에 관한 문서가 아니라 와셔에 관한 핸드북에서 나왔습니다.
홈 개수는 현장 식별용입니다. 두께가 몇 밀리미터인 부품에서 8%와 14%를 눈으로 구분할 수는 없으므로, 규격은 표면에 셀 수 있는 표시를 둡니다. 8%는 홈 두 개, 14%는 홈 한 개입니다.
치수로 기울기 검증하기
같은 핸드북 페이지에는 치수도 있으며, 두께를 두꺼운 쪽과 얇은 쪽 두 값으로, 두 변의 길이와 함께 적습니다. 표 머리글을 믿지 않고도 기울기를 되살리기에 충분합니다. 기울기 = (두꺼운 쪽 − 얇은 쪽) ÷ b이며, 표에 실린 모든 치수에 대해 계산했습니다.
| 치수 | DIN 434 계산값 | DIN 435 계산값 |
|---|---|---|
| M8 | 8.18% | 14.09% |
| M12 | 8.00% | 14.00% |
| M16 | 8.06% | 13.89% |
| M20 | 7.95% | 14.09% |
| M22 | 8.00% | 14.00% |
| M24 | 8.04% | 13.93% |
| M30 | 8.06% | 14.03% |
계산은 전 범위에서 두 대표 숫자를 재현하며, 밀리미터 소수 첫째 자리로 반올림한 치수에서 예상되는 정도의 편차를 보입니다. M8은 두 열 모두에서 가장 크게 벗어나지만 빼지 않고 실었습니다. 일치하는 치수만 보여 주는 표는 검증이 아니기 때문입니다.
이 검증은 핸드북이 열 이름을 밝히고 있어서 가능했습니다. DIN 434에 대한 다른 유통업체 자료는 M8부터 M27까지 전체 표를 싣고 있지만 어느 열도 정의하지 않습니다. 같은 계산을 세 가지 방식으로 적용해 보니 5%에서 9% 사이의 값이 나왔는데, 이는 부품이 아니라 빠진 정의를 측정한 결과입니다.
기울기와 기준을 같은 단위로
기준은 비율이고 기울기 대부분은 백분율이어서, 그것만으로도 비교가 가려집니다. 환산은 누구나 다시 해 볼 수 있는 계산입니다.
| 기울기 | 백분율 | 1:20 한계 대비 |
|---|---|---|
| 1:20 (한계) | 5% | — |
| UPN, h > 300 | 5% | 같음 |
| 8% (DIN 434, UPN h ≤ 300) | 8% | 초과 |
| 14% (DIN 435, IPN) | 14% | 초과 |
| 1:6 (ASTM F436, S 형강) | 16.7% | 초과 |
경사 플랜지 계열은 한계를 넘으며, 이것이 전체 체계의 타당성 확인입니다. 이 와셔들이 존재하는 이유는 그것이 놓이는 면이 볼트 혼자 흡수할 수 있는 범위를 벗어나기 때문입니다. 흥미로운 것은 둘째 행입니다. UPN 320이나 UPN 400의 플랜지는 5%, 곧 정확히 1:20이며, 6.1.1절은 1:20보다 큰 기울기에서 적용됩니다.
서로 다른 나라, 서로 다른 체계의 두 문서가 같은 숫자에 도달하며, 어느 한쪽이 다른 쪽을 염두에 두고 작성되었다는 증거는 없습니다. 말할 수 있는 것은 각 문서가 따로 말하는 내용과, 볼트가 더 이상 감당하지 못하는 지점에 대해 두 문서가 일치한다는 사실입니다.
이 페이지가 확인하지 못한 것
- DIN 와셔 규격은 읽지 않았습니다. DIN 434, 435, 436, 6917, 6918은 유료 문서입니다. 기울기, 홈 개수와 치수는 REYHER 기술 핸드북에서 가져왔으며, 이는 규격이 아니라 체결 부품 공급업체의 문서입니다. 확인한 다른 유통업체 자료와는 일치합니다.
- ASTM F436은 읽지 않았습니다. 1:6과 대상 형강은 강재 카탈로그와 공급업체에서 가져왔습니다. 이 규격의 경도, 치수, 재료 수치는 이 페이지에 없습니다.
- EN 10365에는 기울기가 없습니다. 백분율은 ArcelorMittal이 자사 카탈로그 페이지에 표기한 것이며, 그 페이지는 치수에 EN 10365:2017, 공차에 EN 10279:2000을 인용합니다. 기울기 수치는 제강사의 것입니다.
- 2024년판은 직접 확인하지 않았습니다. 교차 확인에서 DIN 434:2024-10과 DIN 435:2024-10이 현행이며 이를 대체하는 EN 또는 ISO 규격은 없다는 보고가 있었습니다. 발행처의 카탈로그 항목이 유료여서 직접 확인하지 못했으므로, 사실이 아니라 단서로서 여기에 적습니다.
- 1:20은 구조용 볼트 체결의 기준입니다. 고장력 구조 접합부에 적용되며, 이유 없이 일반 기계 조립으로 가져가서는 안 됩니다. 옮겨 갈 수 있는 것은 메커니즘입니다. 수직이 아닌 자리는 체결 부품을 굽힙니다.
기록해 둘 수정이 하나 있습니다. 이 페이지 초안은 UPN 계열의 기울기가 약 8%라고 단정했습니다. 교차 확인이 이를 지적했고, 카탈로그가 그 지적을 확인했으며, 예외가 일반화보다 더 흥미로웠습니다.
같은 형상, 한 치수 아래에서
이 내용은 작은 나사에 관한 것이 아니며, 구조용 강재는 저희가 만드는 제품이 아닙니다. 옮겨 갈 수 있는 것은 숫자가 아니라 메커니즘입니다. 나사 축에 수직이 아닌 자리는 머리를 한쪽으로만 누르고, 나사가 작을수록 견딜 수 있는 양이 줄어듭니다 — M2 머리 아래에서는 버 하나나 사출 성형의 빼기 구배 하나가 허용 오차 전부일 수 있습니다. 와셔 사양 페이지는 평와셔가 하는 일과 하지 않는 일을 다루고, 와셔는 어느 쪽에 넣는가 페이지는 사람들이 끊임없이 묻는 관련 질문에 답하는 유일한 문서를 다룹니다.
이 글은 여섯 단계 중 하나에만 해당하지 않습니다. 여러 단계를 아우르거나 조립 후에 나타나는 문제입니다. 관련 결정은 영어 글 Specifying a screw에서 설명합니다.
자주 묻는 질문
테이퍼 와셔는 실제로 언제 필요합니까?
RCSC Specification for Structural Joints Using High-Strength Bolts 2020년판 6.1.1절은 접합부 바깥면이 볼트 축에 수직인 평면에 대해 1:20보다 큰 기울기를 가질 때 ASTM F436 경사 와셔를 요구합니다. 3.1절은 볼트 머리와 너트에 접하는 면의 한계로 같은 1:20을 정하고, 그와 같은 기울기는 허용합니다. 이는 구조용 볼트 체결의 규칙이지 일반 기계 설계 규칙이 아닙니다.
왜 1:20입니까?
3.1절 해설은 와셔가 아니라 볼트를 기준으로 설명합니다. 구조용 볼트 세트는 일반적으로 연성이 충분해 프리텐션 시 1:20 이하로 기울어진 면에 맞게 변형될 수 있고, 그보다 큰 기울기는 그로 인한 국부 굽힘이 볼트의 강도와 연성을 모두 감소시키므로 바람직하지 않다는 것입니다. 손실을 두 가지로 적고 있다는 점에 주목해야 합니다. 규칙을 옮길 때 흔히 빠지는 것은 연성입니다.
UPN 채널 플랜지는 8%입니까?
높이 300 mm까지는 그렇습니다. 300 mm를 넘으면 5%입니다. ArcelorMittal은 두 값을 같은 카탈로그 페이지에 h = 300을 경계로 두 열로 표기합니다. 와셔 쪽도 이를 반영해, REYHER는 DIN 6918을 8%와 5% 두 기울기로 싣습니다. UPN이 8%라고 단정하면 계열 대부분에는 맞고 상단 치수에서는 틀립니다.
DIN 434와 DIN 435는 무엇이 다릅니까?
REYHER 식별표에 따르면 DIN 434는 8%에 홈 두 개, DIN 435는 14%에 홈 한 개이며, DIN 6917은 14%에 홈 한 개, DIN 6918은 8% 또는 5%입니다. 두께가 몇 밀리미터인 부품에서 8%와 14%는 눈으로 구분되지 않으므로 홈 개수가 현장 식별 수단입니다. 저희는 이 규격들을 읽지 않았습니다. 모두 유료 문서입니다.
EN 14399-6이 DIN 434와 DIN 435를 대체합니까?
아닙니다. 이 혼동은 짚어 둘 만합니다. EN 14399-6은 프리로드 구조용 볼트 체결에 쓰는 모따기 평와셔, 곧 구멍에 모따기가 있는 둥근 와셔를 다룹니다. 전체가 8%나 14%로 기울어진 쐐기형 와셔가 아닙니다. 프리로드 구조용 계열의 경화 쐐기형 와셔는 DIN 6917과 DIN 6918입니다.
최신 형강에도 테이퍼 와셔가 필요합니까?
IPE, HE 계열, UPE 같은 평행 플랜지 형강은 플랜지 안쪽 면에 경사가 없으므로 평와셔가 이미 평평하게 앉으며, 형강 형상 자체에 대해서는 1:20 문제가 생기지 않습니다. 테이퍼 와셔는 예전의 경사 플랜지 형강에 여전히 필요하며, 그래서 재고품보다 보수용 부품인 경우가 많습니다.
경사 플랜지에 평와셔를 대신 써도 됩니까?
1:20을 넘으면 사양서는 그런 선택지를 주지 않으며, 평행도 부족을 보정하도록 경사 와셔를 요구합니다. 경사진 자리에 평와셔를 쓰면 머리가 한쪽 모서리로만 지지되는데, 이것이 해설이 경고하는 국부 굽힘이며, 그 굽힘이 볼트의 강도와 연성을 떨어뜨립니다.
참고 자료
- RCSC, Specification for Structural Joints Using High-Strength Bolts, June 11, 2020 — 3.1절과 해설, 6.1.1절(무료 PDF)
- ArcelorMittal, Sections and Merchant Bars Sales Programme — 계열별 플랜지 기울기 표기: IPN 14%, UPN 8% / 5%(h = 300 경계), American Standard S 1/6, American Standard C 약 16⅔%(무료 PDF)
- REYHER, Technische Informationen TI/2020.04/DE — 사각 와셔 식별표(DIN 434, 435, 436, 6917, 6918의 기울기와 홈 개수)와 계산 검증에 사용한 치수표(무료 PDF)
- ASTM F436/F436M, Hardened Steel Washers — 카탈로그 항목만 확인했으며 규격 본문은 읽지 않았습니다
- Aspen Fasteners, Metric DIN 434 specification sheet — 계산 절에서 언급한, 열 정의가 없는 치수표
이 페이지를 위해 세 문서를 내려받아 전부 읽었습니다. RCSC 사양서(3.1절, 6.1.1절과 3.1절 해설을 원문 그대로 인용한 뒤 여기서 번역), ArcelorMittal 형강 카탈로그(IPN, UPN, S, C 페이지에서 플랜지 기울기 표기를 확인), REYHER 기술 핸드북(사각 와셔 식별표와 치수표)입니다. DIN 와셔 규격과 ASTM F436은 모두 유료 문서여서 읽지 않았으며, 여기서 이 규격들에 귀속한 기울기, 홈 개수와 치수는 공급업체 문서에 표기된 값입니다. 기울기 계산은 저희가 했습니다. 기울기 = (두꺼운 쪽 − 얇은 쪽) ÷ b를 REYHER 표의 모든 치수에 적용했고, M8에서 가장 크게 벗어난 두 값을 포함해 전부 실었습니다. Aspen Fasteners 자료는 어느 열도 정의하지 않아 읽는 방식에 따라 5%에서 9% 사이의 값이 나오므로 같은 계산을 할 수 없었습니다. 1:20을 5%로, 1:6을 16.7%로 환산한 것도 저희 계산입니다. DIN 434:2024-10과 DIN 435:2024-10이 현행이라는 내용은 발행처의 유료 장벽 때문에 저희가 검증하지 못한 교차 확인 결과이며, 본문에도 그렇게 표시했습니다.
문의
나사가 축에 수직이 아닌 면에 앉아야 한다면, 그 각도와 자리의 재질을 알려 주세요. 작은 치수에서는 이 형상이 나사산보다 먼저 머리 형상을, 때로는 와셔를 바꿉니다.
견적 요청
품목과 수량을 알려 주시면 생산 가능 여부, 납기와 가격을 회신해 드립니다.
또는 이메일로 직접 문의 sales@tigerfasteners.com