 TIGERFASTENERS
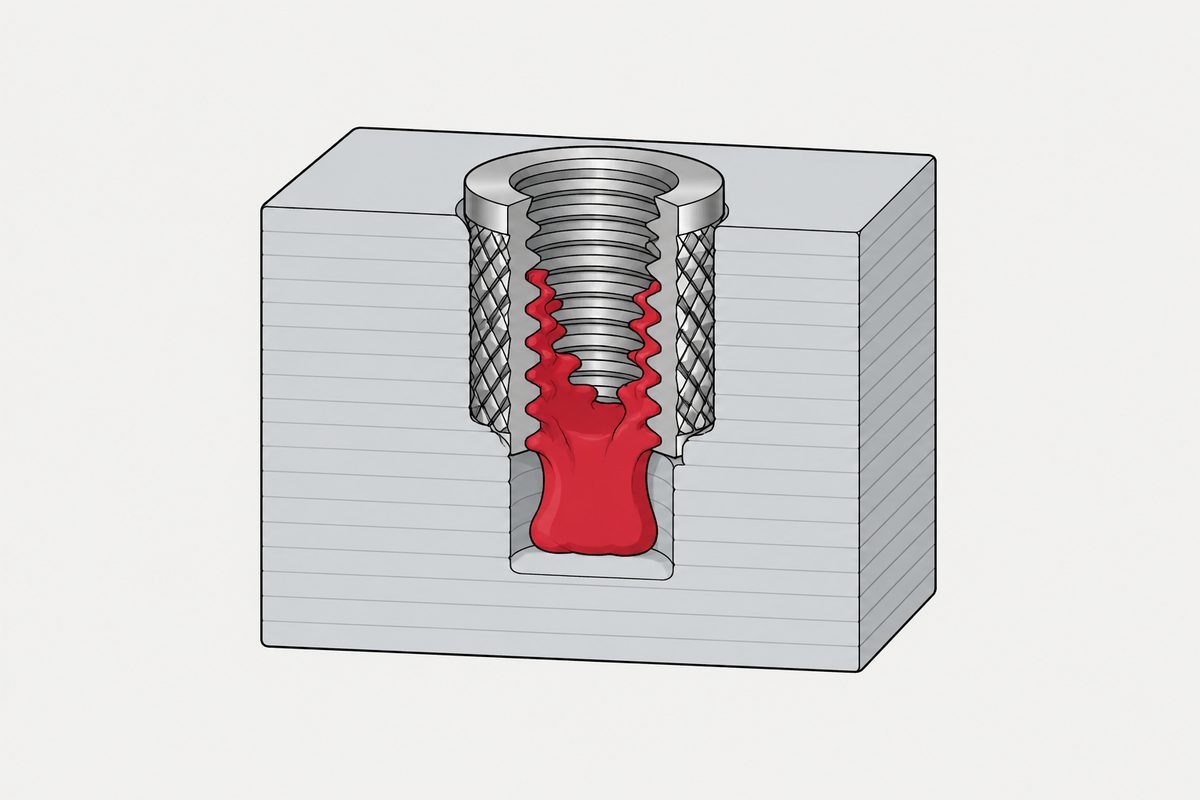
열 압입 인서트는 부피를 밀어내고, 그 부피가 갈 곳은 구멍이 정합니다
r/3Dprinting의 한 사용자는 녹은 플라스틱이 열 압입 인서트의 나사산 안으로 자꾸 올라오는 문제를 겪고 있었습니다. PETG, 인두 온도 215 °C, 구멍 양쪽에 0.5도짜리 모따기를 했고, 마지막에 그럴듯한 질문을 던졌습니다. 모따기를 아주 크게 하면 되지 않을까? 스레드는 서로 다른 것을 고치는 좋은 답변 두 개를 주었고, 둘을 구분해 볼 가치가 있습니다. 두 번째 답변 뒤의 계산이 그가 결국 시행착오로 찾아낸 숫자에 정확히 도달하기 때문입니다.
두 가지 보정, 그리고 둘은 같은 보정이 아닙니다
가장 많은 추천을 받은 답변은 네 단어짜리였습니다. 구멍을 키우라는 것입니다. 356점을 받은 두 번째 답변은 다른 말을 합니다. 구멍 정밀도 보정을 해서 슬라이서에 저장하고, 필라멘트마다 하라. PLA의 결과가 PETG의 결과와 같지 않기 때문이다.
이 둘은 우연히 같은 치수에 걸리는 서로 다른 문제를 고치고 있습니다.
| 보정 | 무엇이 문제인가 | 누구의 몫인가 |
|---|---|---|
| 캘리브레이션 | 출력된 구멍은 CAD 모델의 구멍이 아님 | 프린터와 필라멘트 |
| 틈새 | 완벽한 구멍도 인서트보다 작으며, 그 차이는 어딘가로 가야 하는 폴리머 부피임 | 인서트 |
둘은 더해지며, 하나만 고치면 다른 하나를 쫓느라 오랜 시간을 보내게 됩니다. 글쓴이는 이름을 붙이지는 않았지만 결국 둘 다 했습니다. CAD에서 구멍을 0.5 mm 키웠고, PETG의 수축이 예상보다 심하다는 것을 알게 되었으며, 다시 0.3 mm를 더했습니다.
스레드에서 아무도 하지 않은 계산
열 압입 인서트는 자신보다 작은 구멍에 밀어 넣는 꽉 찬 황동 몸체입니다. 그 과정에서 폴리머는 없어지지 않고 옮겨질 뿐입니다. 밀려나는 부피는 두 지름 사이의 고리 단면에 물림 길이를 곱한 것입니다.
V = (π/4) × (dinsert² − dhole²) × L
흔한 M3 인서트를 예로 들겠습니다. 공급업체 카탈로그는 이 크기를 대략 바깥지름 4.6 mm, 길이 5.7 mm로 제시하며, 골지름 약 2.5 mm의 M3 나사산이므로 내경 단면적은 4.91 mm²입니다. 밀려난 폴리머가 그 내경으로 올라간다면, 그것이 바로 불평의 대상인 증상인데, 올라가는 높이는 다음과 같습니다.
| 구멍 ø | 밀려난 부피 | 내경으로 올라가는 높이 | 인서트 길이 대비 |
|---|---|---|---|
| 3.8 mm | 30.1 mm³ | 6.1 mm | 108% |
| 4.0 mm | 23.1 mm³ | 4.7 mm | 83% |
| 4.2 mm | 15.8 mm³ | 3.2 mm | 56% |
| 4.3 mm | 12.0 mm³ | 2.4 mm | 43% |
| 4.5 mm | 4.1 mm³ | 0.8 mm | 15% |
3.8 mm에서는 남는 폴리머가 그것을 담을 내경보다 많습니다. 이것은 실험으로 찾아야 하는 문턱이 아니라 두 지름과 하나의 길이에서 곧바로 나옵니다.
그리고 스레드의 마지막 200점은 이 표의 한 줄 안에 들어 있습니다. 4.0에서 4.3 mm로, 즉 글쓴이가 더한 +0.3 mm는 밀려나는 부피를 23.1에서 12.0 mm³로 줄입니다. 절반으로 줄이는 것입니다. 그는 그것을 시행착오로 찾았습니다. 계산은 카탈로그 치수만으로 거기에 도달합니다.
그러니 모따기를 크게, 그런데 얼마나 크게
그의 글 끝에 있는 질문에는 그냥 아니라는 말보다 제대로 된 답이 필요합니다. 모따기는 실제로 남는 재료가 자리 잡을 수 있는 곳입니다. 문제는 얼마나 담을 수 있느냐인데, 회전체 고리이므로 작습니다.
| 4.0 mm 구멍의 모따기 | 담을 수 있는 부피 | 23 mm³ 잉여분 대비 |
|---|---|---|
| 0.5° × 0.5 mm | 0.01 mm³ | 0.04% |
| 45° × 0.5 mm | 1.70 mm³ | 7% |
| 45° × 1.0 mm | 7.33 mm³ | 32% |
그가 한 모따기는 흡수해야 할 부피보다 세 자릿수나 작았습니다. 0.5도짜리 모따기는 안내용 진입부이고 진입부는 쓸모가 있지만 저장소는 아닙니다. 4 mm 구멍에는 큰 편인 45° 곱하기 1 mm의 제대로 된 모따기조차 잉여분의 약 3분의 1을 받아 낼 뿐입니다. 그러니 키우기는 하되 그것이 핵심 수단은 아닙니다. 식에서 잉여분을 둘 곳을 찾는 대신 잉여분 자체를 바꾸는 항은 구멍 지름 하나뿐입니다.
이 숫자가 상한인 이유
위 계산은 실제보다 잉여분을 크게 잡습니다. 이유는 세 가지이며, 그중 둘은 출력 부품에만 해당하므로 알아 둘 만합니다.
- 인서트는 원기둥이 아닙니다. 널링, 언더컷, 테이퍼 때문에 실제 몸체는 두 지름 사이의 고리 전체보다 적게 밀어냅니다
- 출력 부품은 속이 꽉 차 있지 않습니다. 벽과 내부 채움 사이에 빈 공간이 있고, 연화된 폴리머가 그 안으로 밀려 들어갑니다. 사출 성형 보스에는 잉여분을 둘 비슷한 공간이 없으며, 그래서 출력 부품은 사출 성형용으로 쓰인 카탈로그가 시사하는 것보다 더 빡빡한 구멍을 견딥니다
- 용융물은 압축됩니다. 부피의 일부는 이동하지 않고 밀도로 사라집니다
어느 것도 논지의 방향을 바꾸지 않고 보정의 크기만 바꿉니다. 다만 사출 성형 보스용 구멍 표를 출력 부품에 그대로 옮기는 것은 사람들이 예상하지 못한 방식으로 잘못된 출발점이라는 뜻입니다. 출력 부품은 대개 틈새를 더 많이가 아니라 더 적게 원하기 때문입니다.
표준 쪽에서 찾을 수 있었던 것과 없었던 것
열 압입 인서트의 구멍 크기는 공급업체 카탈로그에서 나오며, 수지, 채움률, 인서트 형상에 따라 다릅니다. 제조사들은 플라스틱용 인서트에 DIN 16903을 인용하며, 검색 결과로는 적어도 그 표준의 R형은 폐지된 것으로 보입니다. 저희는 그 표준을 읽지 않았으므로 이 페이지에는 그것에서 인용한 내용이 없고, 공급업체의 구멍 표도 옮기지 않았습니다. 위 계산의 요점은 건네받은 어떤 표든, 그 표가 말하지 않는 단위로 타당성을 점검할 수 있게 해 준다는 것입니다.
결정의 나머지 절반은 인서트가 들어간 뒤 무엇을 하느냐입니다. 인서트 계열마다 모재에 대해 무엇을 전제하는지, 특히 열 압입 인서트의 설치 목표는 모재가 너트 역할을 할 수 없을 때에 있습니다. 플라스틱에 직접 성형된 나사산이 왜 그렇게 거동하는지, 왜 단일 값이 아니라 토크 범위가 사양인지는 플라스틱용 나사에 있습니다. 그리고 출력 보스가 사출 보스보다 어려운 이유는 인서트가 그것을 원주 방향으로, 즉 적층선을 정면으로 가로질러 하중을 주기 때문이며, 그것이 부품의 약한 방향입니다.
이 글은 1단계: 모재를 다룹니다. 전체 순서는 모재, 나사산, 머리, 구동부, 표면 처리, 문서이며, 순서를 바꾸면 재작업이 되는 이유는 영어 글 Specifying a screw에 설명되어 있습니다.
자주 묻는 질문
왜 플라스틱이 열 압입 인서트의 나사산 안으로 올라옵니까?
인서트가 폴리머 부피를 밀어내고 그 부피가 어딘가로 가야 하기 때문입니다. 바깥지름 약 4.6 mm, 길이 5.7 mm인 흔한 M3 인서트라면 4.0 mm 구멍에서 약 23세제곱밀리미터의 잉여분이 생깁니다. M3 인서트 내경의 단면적은 약 4.9제곱밀리미터이므로 잉여분이 내경으로 올라가면 약 4.7 mm, 인서트 길이의 83%까지 올라옵니다. 3.8 mm 구멍에서는 잉여분이 내경보다 많습니다.
모따기를 키우면 해결됩니까?
도움은 되지만 핵심 수단은 아닙니다. 모따기는 회전체 고리이므로 생각보다 훨씬 적게 담습니다. 4.0 mm 구멍에서 0.5도 곱하기 0.5 mm 모따기는 약 23의 잉여분에 비해 약 0.01세제곱밀리미터를 담습니다. 그 구멍에 큰 편인 45도 곱하기 1 mm 모따기도 약 3분의 1을 받아 낼 뿐입니다. 잉여분을 둘 곳을 찾는 대신 잉여분 자체를 줄이는 항은 구멍 지름뿐입니다.
구멍을 얼마나 키워야 합니까?
그것은 인서트 공급업체가 정하며 수지, 채움률, 인서트 형상에 따라 달라지므로 이 페이지는 수치를 싣지 않습니다. 계산이 주는 것은 받은 수치를 점검하는 방법입니다. 검토 중인 구멍에 대해 밀려나는 부피를 계산하고 그것이 어디로 가게 되어 있는지 물어보십시오. 원래 스레드에서 글쓴이는 이미 키운 구멍에 0.3 mm를 더했고, 그 한 단계만으로 밀려나는 부피가 절반이 됩니다.
같은 구멍이 왜 PLA에서는 되고 PETG에서는 안 됐습니까?
두 효과가 겹칩니다. 출력된 구멍은 CAD 모델의 구멍이 아니며 그 차이는 재료에 따라 다릅니다. 그래서 그 스레드의 두 번째 상위 답변은 필라멘트별로 저장하는 구멍 정밀도 보정을 권합니다. 여기에 더해, 같은 완성 구멍 크기라면 인서트는 여전히 같은 부피를 밀어냅니다. 글쓴이는 둘 다 겪었습니다. PETG의 수축이 예상보다 심하다는 것을 알았고, 그 위에 틈새를 더 주어야 했습니다.
사출 성형 보스 표를 출력 부품에 써도 됩니까?
잘못된 출발점이며, 대개 사람들이 예상하지 못한 방향으로 그렇습니다. 출력 부품에는 벽과 내부 채움 사이에 연화된 폴리머가 밀려 들어갈 빈 공간이 있지만 사출 성형 보스에는 없습니다. 그래서 출력 부품은 사출 성형 표가 시사하는 것보다 헐거운 구멍이 아니라 오히려 더 빡빡한 구멍을 견디는 경우가 많습니다. 표는 첫 추정치로 삼고 밀려나는 부피로 점검하십시오.
참고 자료
- r/3Dprinting — 이 글이 시작된 스레드. PETG 수축에 관한 글쓴이 자신의 업데이트와 상위 추천 답변 두 개 포함
- r/3Dprinting — 나사 인서트를 열 압입하는 것보다 나은 방법이 있는가. 이 질문이 얼마나 자주 나오는지 보여 주는 근거로만 인용
이 페이지의 밀려나는 부피 계산은 저희가 직접 한 것이며 두 지름과 하나의 길이로 다시 계산할 수 있습니다. 예시에 쓴 인서트 치수, 즉 M3의 바깥지름 약 4.6 mm와 길이 5.7 mm는 표준이 아니라 전형적인 공급업체 카탈로그 치수이며, 다른 공급업체의 인서트는 다른 숫자를 냅니다. 옮겨 쓸 수 있는 것은 표가 아니라 계산입니다. 이 계산은 위에 든 세 가지 이유로 상한입니다. 여기서는 어떤 구멍 크기도 권장하지 않습니다. 그것은 인서트 공급업체의 몫이며 수지, 채움률, 인서트 형상에 따라 달라지기 때문입니다. 제조사들은 플라스틱용 인서트에 DIN 16903을 인용하며 검색 결과로는 적어도 그 R형이 폐지된 것으로 보입니다. 저희는 그 표준을 읽지 않았고 여기에 그것에서 인용한 내용은 없으며, 열 압입 인서트용 보스 치수를 다루는 ISO 표준도 찾지 못했습니다. 원래 스레드의 최고 추천 답변은 이 주제에 관한 잘 알려진 실험 영상 시리즈를 가리키지만, 그 바탕 데이터는 읽지 않았고 그 수치도 인용하지 않습니다. 출력 부품 속 열 압입 인서트의 인발 강도에 대해 인용할 만한 공개 측정값도 찾지 못했으므로, 이 페이지는 강도에 관한 주장을 하지 않습니다.
문의
문의에 플라스틱용 인서트가 포함된다면 수지 종류와 부품이 사출 성형품인지 출력품인지 알려 주십시오. 둘은 다른 문제입니다. 사출 성형 보스에는 밀려난 재료를 둘 곳이 없고 출력 보스에는 있으며, 한쪽에서 통하는 구멍이 다른 쪽에서 통하는 구멍은 아닙니다.
견적 요청
품목과 수량을 알려 주시면 생산 가능 여부, 납기와 가격을 회신해 드립니다.
또는 이메일로 직접 문의 sales@tigerfasteners.com