 TIGERFASTENERS
가장 신뢰할 수 있는 프리텐션 방법의 영점은 철골 조립공이 온 힘을 다한 상태입니다
철골 구조의 볼트 체결에는 토크보다 낫다고 널리 인정되는 방법이 있으며, 그 방법은 회전수를 세는 방식으로 작동합니다. 그렇다면 어디서부터 세는 것일까요? 이 방법을 정의한 문서는 용어 정의에서 그 질문에 답하는데, 답은 숫자가 아닙니다. 사람 한 명, 이름이 정해진 수공구 하나, 그리고 ‘온 힘’이라는 표현입니다. 허술해서가 아닙니다. 시방서는 한때 더 정밀한 정의를 시도했다가 그것이 방법 자체를 망가뜨린다는 사실을 확인하고 옛 문구로 되돌렸습니다.
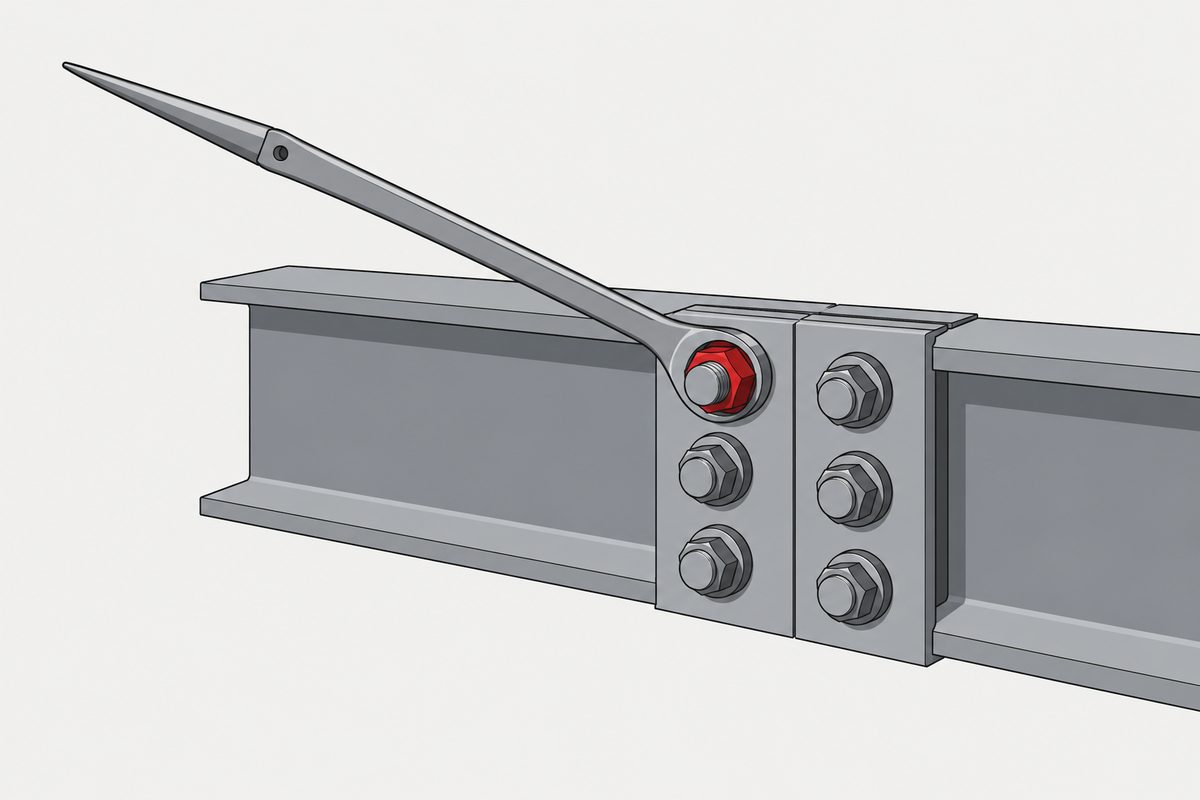
2020 RCSC Specification for Structural Joints Using High-Strength Bolts의 용어 정의에서: “스너그 타이트 상태. 판재들이 단단히 밀착되고, 각 볼트 조립체가 적어도 임팩트 렌치로 몇 번 두드려 얻는 조임, 적절한 비충격식 렌치의 저항, 또는 철골 조립공이 일반 스퍼드 렌치로 온 힘을 다해 얻는 조임 중 어느 하나에 이른 접합 상태.” (번역) 토크도, 힘도, 각도도 없습니다. 그리고 이 상태가 바로 너트 회전법(turn-of-nut)이 회전을 세기 시작하는 영점이며, 같은 문서는 이 방법이 토크 제어보다 신뢰성이 높다고 말합니다.
이 문서는 118쪽 분량으로, 2020년 6월 11일자이며 Research Council on Structural Connections가 발행하고 전문을 무료로 공개합니다. 2014년판을 대체합니다. 미국의 철골 구조 접합을 규율하는 문서이며 국제 표준이 아니고 일반 머신 스크루를 다루지도 않으므로, 여기 나오는 내용을 다른 종류의 접합에 옮겨 적용해서는 안 됩니다.
이 문서가 자기 분야 밖에서도 읽을 가치가 있는 이유는 자신이 모르는 것을 자주 드러내 놓고 말하기 때문이며, 이 페이지는 주로 그런 대목을 다룹니다.
바뀌었다가 되돌아간 정의
8.1절은 스너그 타이트 접합에 대한 요건 네 가지를 나열하는데, 어느 것도 숫자가 아닙니다. 볼트가 나사산을 과도하게 손상시키지 않고 들어가도록 구멍을 맞출 것. 모든 구멍에 볼트를 넣고 와셔를 배치하고 너트를 끼울 것. 접합부를 가장 강성이 큰 부분부터 체계적으로 진행하며 밀착시킬 것. 그리고 충분한 나사산 물림 길이를 확보한 채 스너그 타이트 상태로 접합할 것.
해설은 실무용 판본을 덧붙이는데, 같은 사람의 동작 목록에 하나가 더해진 것입니다. 전동 토크 렌치를 렌치가 느려지기 시작할 때까지 사용하는 것. 그리고 볼트 배열 전체를 한 바퀴 이상 돌며 조여야 할 수도 있다는 경고입니다.
이어서 모든 것을 설명하는 단락이 나옵니다.
“스너그 타이트 접합의 정의는 2009년 시방서에서 일시적으로 변경되었고, 2014년판에서 2004년에 규정된 정의로 되돌아갔다. 2009년 정의는 스너그 타이트 접합과 다른 방법으로 시공한 전단/지압 접합의 검사에는 적합했으나, 너트 회전법의 적절한 출발점을 정의하기에는 부적합한 것으로 확인되었다.” (번역)
즉 위원회는 실제로 문구를 엄밀하게 다듬으려 했습니다. 그 정의는 5년 동안 유지되었습니다. 문제는 스너그 타이트가 검사 대상인 상태일 뿐 아니라 측정의 원점이기도 하다는 데 있었고, 한쪽 역할에 충분한 정의가 다른 쪽 역할에는 충분하지 않았습니다. 모호한 출발점에서 반 바퀴를 돌리면 프리텐션도 모호해집니다. 살아남은 문구는 토크에 대해서는 일부러 모호하고 물리적 상태에 대해서는 구체적입니다. 판재가 단단히 밀착되어 있을 것, 그리고 정해진 양의 사람 힘이 가해졌을 것.
같은 해설은 단단한 밀착이 무엇을 뜻하지 않는지도 솔직하게 말합니다. 두꺼운 재료나 큰 버가 있는 재료에서는 “모든 볼트 구멍 위치에서 마찰면 접촉을 얻는 것이 불가능할 수 있다 … 이는 일반적으로 접합부의 성능에 해롭지 않다.” (번역) 틈이 남아도 되며, 문서는 그것을 현장에서 알아내도록 내버려 두지 않고 직접 밝힙니다.
회전량 표는 6분의 1 단위 격자입니다
표 8.1은 스너그 타이트 상태로부터 필요한 너트 회전량을 제시합니다. 볼트 길이 구간 세 가지, 바깥 면의 평행 정도에 대한 설명 세 가지입니다.
| 볼트 길이 | 양면 모두 볼트 축에 수직 | 한 면 수직, 한 면 1:20 이하 경사 | 양면 모두 1:20 이하 경사 |
|---|---|---|---|
| 4db 이하 | 1/3 바퀴 | 1/2 바퀴 | 2/3 바퀴 |
| 4db 초과 8db 이하 | 1/2 바퀴 | 2/3 바퀴 | 5/6 바퀴 |
| 8db 초과 12db 이하 | 2/3 바퀴 | 5/6 바퀴 | 1 바퀴 |
격자로 읽으면 하나의 규칙이며, 이는 표준이 아니라 저희의 관찰입니다. 3분의 1 바퀴에서 시작합니다. 길이 구간을 한 칸 내려갈 때마다 6분의 1을 더하고, 경사 단계를 한 칸 옆으로 갈 때마다 6분의 1을 더합니다. 표의 모든 칸은 두 방향 모두에서 이웃 칸과 6분의 1씩 떨어져 있습니다.
이제 각주 a를 읽어 보십시오. 모든 요구 회전량에 대한 공차는 플러스 60도, 즉 6분의 1 바퀴, 그리고 마이너스 0입니다.
따라서 허용되는 초과 회전은 정확히 표의 한 칸입니다. 한 칸 더 돌려도 공차 안에 있습니다. 한 칸 덜 돌리면 공차를 벗어나며, 여유는 전혀 없습니다. 전체 체계가 하나의 단위 위에 세워져 있고, 한쪽 방향으로는 너그럽고 다른 쪽으로는 가차 없습니다. 고장 모드가 프리텐션 부족인 방법에는 이것이 올바른 형태입니다.
다른 각주 두 개도 중요합니다. 너트 회전은 어느 요소를 돌리든 볼트에 대한 상대 회전이므로 머리를 잡든 너트를 잡든 상관없습니다. 그리고 이 표는 체결 길이 안의 모든 재료가 강재인 접합에만 적용됩니다. 겹친 재료 사이에 다른 것이 들어가면 표는 적용되지 않습니다.
표가 지름의 12배에서 멈추는 것은 연구가 거기서 멈추기 때문입니다
네 번째 행은 없습니다. 각주 c는 볼트 길이가 지름의 12배를 넘으면 필요한 너트 회전량을 적절한 볼트 장력 측정 장치에서 실제 시험으로 결정해야 한다고 말합니다. 해설은 그 이유를 꾸밈없이 밝힙니다.
“표 8.1에 나타낸 바와 같이, 12db를 넘는 볼트 길이에 대해 필요한 너트 회전량을 확립한 연구는 존재하지 않는다.” (번역)
표가 멈추는 것은 긴 볼트가 드물어서도, 위원회의 지면이 모자라서도 아닙니다. 근거가 끝나는 곳에서 멈추고, 대신 절차를 건넵니다. 공사에 쓸 볼트 로트와 너트 로트의 조합마다 시료 세 개를 장력 측정 장치에서 시험하여 회전량을 직접 정하라는 것입니다.
같은 해설은 이 방법의 근거를 단도직입적으로 밝히며, 토크 렌치가 더 과학적인 도구라고 생각하는 사람에게 인용해 줄 만한 문장입니다.
“너트 회전법에 의한 프리텐션은 토크 제어 방식이 일반적으로 제공하는 것보다 신뢰성 높은 볼트 프리텐션을 낳는다. 볼트 거동의 비탄성 영역에 이르는 변형률 제어는 전적으로 토크 제어에 의존하는 방법보다 본질적으로 신뢰성이 높다.” (번역)
비탄성 영역에 이르는 변형률 제어. 회전수를 정밀하게 세는 것은 볼트를 통제된 방식으로 항복점 너머까지 가져가기 때문이며, 길이는 회전으로 제어할 수 있는 양입니다. 토크는 그렇지 않습니다. 대부분이 마찰에 소모되기 때문입니다. 이 논지는 이 사이트에 반대 방향에서 접근한 글로도 실려 있으며, 같은 논지입니다.
손으로 할 수 있는 재사용 시험
2.11절은 2020년판에서 새로 생긴 절로, 해설에서 옮겨 와 확장되었습니다. 문장 세 개로 되어 있습니다.
- 도금하지 않은 Group 120 헤비 육각 볼트는 재사용할 수 있습니다. 스너그 타이트 접합에서는 Engineer of Record의 승인 없이, 프리텐션 접합과 미끄럼 한계 접합에서는 승인을 받아 재사용합니다
- 모든 Group 또는 등급의 아연 도금 또는 코팅 볼트, 모든 Group 또는 등급의 아연 도금 또는 코팅된 스플라인 엔드 조립체, 그리고 Group 150 헤비 육각 볼트는 재사용해서는 안 됩니다
- 보정 조임은 재사용으로 보지 않습니다
이어서 해설은 한 단락 안에서 이유와 현장 시험을 함께 제시합니다. 프리텐션 시공은 너트와 나사산 끝 사이 나사부의 비탄성 신장을 수반합니다. 도금하지 않은 Grade A325 볼트는 이를 두 번 이상 견딜 연성이 있습니다. Grade A490은 한 번 견딜 만큼은 있지만 또 한 번을 견딜 만큼 일관되게 연성이 있지는 않습니다. 아연 도금은 너트 회전 능력을 줄이며, 그래서 코팅 볼트는 제외됩니다.
“간단한 경험칙으로, 도금하지 않은 Grade A325 볼트는 너트를 손으로 나사산 끝까지 돌려 올릴 수 있으면 재사용에 적합하다.” (번역)
그렇지 않으면 장력 측정 장치가 필요한 특성을 확인하는 손 시험이 시방서 안에 인쇄되어 있습니다. 이 시험이 통하는 것은 찾으려는 결함이 나사산의 영구 신장이고, 늘어난 나사산은 걸리기 때문입니다. 이 문서에서 이만큼 적용하기 쉬운 것은 달리 없습니다.
와셔가 실제로 요구되는 곳
6절은 한 가지 가정을 걷어 내는 것으로 시작합니다. 스너그 타이트 접합에는 와셔가 요구되지 않으며, 프리텐션 접합이나 미끄럼 한계 접합에도 요구되지 않습니다. 그다음 예외를 나열하는데, 흥미로운 것은 이 예외들입니다. 하중이 아니라 시공 방법에 묶여 있기 때문입니다.
- 바깥 면의 경사가 1:20을 넘으면 평행도 부족을 보완하는 경사 와셔가 필요합니다
- 바깥 판재의 장공에는 구멍을 완전히 덮을 만큼 큰 와셔가 필요합니다
- 교정 렌치법은 너트 아래에 와셔를 요구합니다
- 토션 컨트롤 볼트(twist-off)법은 조립체의 일부로 너트 아래에 와셔를 요구합니다
- 복합법은 너트 아래에 와셔를 요구합니다
- 직접 장력 표시기법은 표시기가 회전하는 요소 아래에 있을 때 회전 요소와 표시기 사이에 와셔를 요구합니다
여섯 가지 중 세 가지는 시공 방법이 회전의 상대면으로 관리된 마찰면을 필요로 하기 때문에 존재합니다. 와셔는 강재를 보호하는 것이 아닙니다. 측정 기구의 일부입니다.
철골 구조 밖에서도 읽을 가치가 있는 이유
옮겨 쓸 수 있는 것은 거의 없습니다. 등급은 미국 규격이고, 접합 형식은 구조용이며, 회전량 표는 체결 재료 전체가 강재인 경우로 명시적으로 한정됩니다. 이 페이지의 어떤 내용도 기계에 쓰는 미터 볼트에 적용해서는 안 됩니다.
옮겨 쓸 수 있는 생각이 하나 있고, 이제 별도의 페이지가 있습니다. 같은 시방서는 미끄럼 한계 접합과 전단/지압 접합을 나란히 정의하고, 미끄럼 식은 프리텐션을 곱하므로 프리텐션이 없는 볼트는 약해진 접합이 아니라 미끄럼 저항이 전혀 없는 접합을 남깁니다. 이는 미국 등급이 아니라 하중 경로에 관한 명제이며, 두 판재를 함께 조이는 곳이라면 어디서나 성립합니다.
이 시방서가 정의하는 용어는 미국 산업안전 기준이 크레인이 부재를 놓기 전에 얼마나 볼트를 체결해야 하는지 말할 때 쓰는 용어와 다릅니다. 그 기준은 wrench-tight를 요구하면서 어디서도 정의하지 않고, 정의를 도면에 날인한 엔지니어에게 넘깁니다. 이는 다른 경로로 같은 지점 근처에 도달하는 다른 문서입니다.
옮겨 쓸 수 있는 것은 문서의 형태입니다. 위의 절들에서 이 문서는 시방서가 보통 감추는 것을 세 번 말합니다. 정의를 바꿨다가 되돌려야 했다는 것, 표가 연구가 끝나는 곳에서 끝난다는 것, 그리고 규칙 하나의 실무 시험이 너트가 손으로 돌아 내려가는지라는 것입니다. 이런 것을 드러내 놓고 말하는 시방서는 매끈한 표면만 보여 주는 시방서보다 올바르게 쓰기 쉽습니다. 어느 부분이 측정이고 어느 부분이 관례인지 보이기 때문입니다.
그리고 모든 것이 시작되는 문장이 여전히 가장 좋습니다. 현존하는 가장 신뢰할 수 있는 프리텐션 방법은 철골 조립공이 일반 스퍼드 렌치로 온 힘을 다한 상태로 정의되는 조건에서 출발합니다.
와셔에도 형식이 있습니다. 시방서는 그런 와셔의 형식, 즉 Type 1 또는 Type 3이 볼트와 같아야 한다고 요구하며, 볼트 형식을 아무도 명시하지 않으면 어느 쪽이든 납품될 수 있습니다.
이 글은 여섯 단계 중 하나에만 해당하지 않습니다. 여러 단계를 아우르거나 조립 후에 나타나는 문제입니다. 관련 결정은 영어 글 Specifying a screw에서 설명합니다.
자주 묻는 질문
스너그 타이트는 정확히 무슨 뜻입니까?
RCSC 시방서는 스너그 타이트 상태를 판재들이 단단히 밀착되고, 각 볼트 조립체가 적어도 임팩트 렌치로 몇 번 두드려 얻는 조임, 적절한 비충격식 렌치의 저항, 또는 철골 조립공이 일반 스퍼드 렌치로 온 힘을 다해 얻는 조임 중 어느 하나에 이른 접합 상태로 정의합니다. 정의에 토크 값은 없습니다.
스너그 타이트를 왜 토크로 정의하지 않습니까?
검사 대상인 상태일 뿐 아니라 너트 회전법의 출발점이기 때문입니다. 해설에 따르면 이 정의는 2009년 시방서에서 일시적으로 변경되었다가 2014년에 2004년 문구로 되돌아갔습니다. 2009년 판은 검사에는 적합했지만 너트 회전법의 적절한 출발점을 정의하기에는 부적합한 것으로 확인되었기 때문입니다.
너트 회전법에서는 너트를 얼마나 돌립니까?
표 8.1은 양면이 볼트 축에 수직이고 길이가 지름의 4배 이하인 볼트에 3분의 1 바퀴를 주고, 양면이 경사지고 길이가 지름의 8배에서 12배 사이인 볼트에는 한 바퀴까지 늘어납니다. 저희가 관찰한 바로는 표를 격자로 읽으면 어느 방향으로든 한 걸음마다 6분의 1 바퀴가 더해집니다.
회전량의 공차는 얼마입니까?
플러스 60도, 즉 6분의 1 바퀴, 그리고 마이너스 0도입니다. 저희가 비교해 보면 허용되는 초과 회전은 정확히 표의 한 칸이며, 덜 돌리는 쪽으로는 여유가 전혀 없습니다.
너트 회전법 표는 왜 볼트 지름의 12배에서 멈춥니까?
해설이 이유를 밝힙니다. 지름의 12배를 넘는 볼트 길이에 대해 필요한 너트 회전량을 확립한 연구가 없기 때문입니다. 그 이상에서는 각주 c가 적절한 볼트 장력 측정 장치에서 실제 시험으로 회전량을 정하도록 요구하며, 해설은 볼트 로트와 너트 로트의 조합마다 시료 세 개를 시험하도록 권합니다.
너트 회전법이 토크 렌치보다 낫습니까?
시방서가 직접 그렇게 말합니다. 해설은 너트 회전법이 토크 제어 방식이 일반적으로 제공하는 것보다 신뢰성 높은 프리텐션을 낳는다고 밝히며, 볼트 거동의 비탄성 영역에 이르는 변형률 제어가 전적으로 토크 제어에 의존하는 방법보다 본질적으로 신뢰성이 높기 때문이라고 설명합니다.
구조용 볼트를 재사용할 수 있습니까?
2.11절에 따르면 도금하지 않은 Group 120 헤비 육각 볼트는 스너그 타이트 접합에서는 Engineer of Record의 승인 없이, 프리텐션 접합이나 미끄럼 한계 접합에서는 승인을 받아 재사용할 수 있습니다. 모든 그룹 또는 등급의 아연 도금 또는 코팅 볼트와 Group 150 헤비 육각 볼트는 재사용해서는 안 됩니다. 보정 조임은 재사용으로 보지 않습니다.
볼트를 재사용할 수 있는지 빨리 확인하는 방법이 있습니까?
해설에 하나가 있습니다. 간단한 경험칙으로, 도금하지 않은 Grade A325 볼트는 너트를 손으로 나사산 끝까지 돌려 올릴 수 있으면 재사용에 적합합니다. 프리텐션이 너트와 나사산 끝 사이의 나사부를 비탄성적으로 늘리고, 늘어난 나사산은 걸리기 때문입니다.
구조용 볼트에 와셔가 필요합니까?
일반적으로는 필요하지 않습니다. 6절은 스너그 타이트 접합에도, 프리텐션 접합이나 미끄럼 한계 접합에도 와셔가 요구되지 않는다고 밝힌 뒤 예외를 나열합니다. 경사가 1:20을 넘으면 경사 와셔가, 바깥 판재의 장공에는 그것을 덮을 만큼 큰 와셔가 필요하며, 교정 렌치법, 토션 컨트롤 볼트법, 복합법은 각각 너트 아래에 와셔를 요구하고, 직접 장력 표시기법도 표시기가 회전 요소 아래에 있으면 마찬가지입니다.
참고 자료
- Specification for Structural Joints Using High-Strength Bolts, 2020년 6월 11일, Research Council on Structural Connections. 용어 정의, 2.11절, 6절, 8.1절, 8.2.1절, 표 8.1
- Research Council on Structural Connections 문서 페이지. 시방서 전문을 무료로 공개합니다
Research Council on Structural Connections가 발행한 118쪽짜리 무료 전체 PDF이며 미리 보기가 아닙니다. 2020년 6월 11일자이며 2014년판을 대체합니다. 미국의 철골 구조 접합 시방서입니다. 국제 표준이 아니고 일반 머신 스크루를 다루지 않으며, 이 페이지의 어떤 내용도 다른 종류의 접합이나 미터 체결 부품에 적용해서는 안 됩니다. 다음은 시방서의 서술이 아니라 저희의 관찰입니다. 표 8.1이 6분의 1 바퀴 단위의 단일 격자라는 것, 어느 방향으로든 한 걸음마다 6분의 1이 더해진다는 것, 따라서 각주 a의 플러스 60도 공차가 정확히 표의 한 칸이라는 것. 분수 기호가 텍스트 추출 과정에서 깨지기 때문에 표 8.1은 인쇄 페이지를 렌더링한 이미지와 대조해 확인했습니다. ASTM F3125, F1852, F2280, F3148, F436, F959에 대해서는 RCSC 시방서가 이들을 언급하는 문장 외에는 인용하지 않습니다. 최소 볼트 프리텐션을 담은 표 5.2, 시공 전 검증에 관한 7절, 검사에 관한 9절도 인용하지 않으며, 이 부분은 자세히 읽지 않았습니다. 이 페이지는 문서를 설명합니다. 시공 지침이나 검사 지침이 아닙니다. 이 시리즈의 다른 글 대부분과 달리 포럼 질문에서 출발하지 않았습니다. 이번 달 구조 및 건설 관련 서브레딧에는 적절한 체결 부품 질문이 없었으므로, RCSC, direct tension indicator, load indicating, F959, A325, F3125가 모두 검색 결과 없음으로 나온 이 사이트의 미개척 주제 가운데서 골랐습니다.
문의
도면의 접합부를 프리텐션해야 한다면 시공 방법을 명시해 주십시오. 와셔 요건과 검사는 하중이 아니라 방법에서 정해지기 때문입니다. 너트 회전법을 쓴다면 현장에서 무엇을 출발 상태로 볼지도 알려 주십시오. 측정이 거기서 시작되기 때문입니다.
견적 요청
품목과 수량을 알려 주시면 생산 가능 여부, 납기와 가격을 회신해 드립니다.
또는 이메일로 직접 문의 sales@tigerfasteners.com