 TIGERFASTENERS
육각 렌치는 육각 구멍의 모서리에 닿지 않습니다. 두 표준이 그렇게 정해 두었습니다
이번 달 같은 포럼의 서로 다른 두 스레드가 같은 질문을 올렸고, 두 글에 달린 답글은 합쳐서 약 550개였습니다. 육각 구멍이 뭉개진 육각 구멍 볼트를 어떻게 빼느냐는 질문입니다. 이 페이지는 그 질문에 답하지 않습니다. 그 아래에 있는 질문, 곧 애초에 육각 구멍이 왜 뭉개지는지에 답합니다. 답은 아무도 나란히 놓아 보지 않는 두 치수표 안에 있습니다.
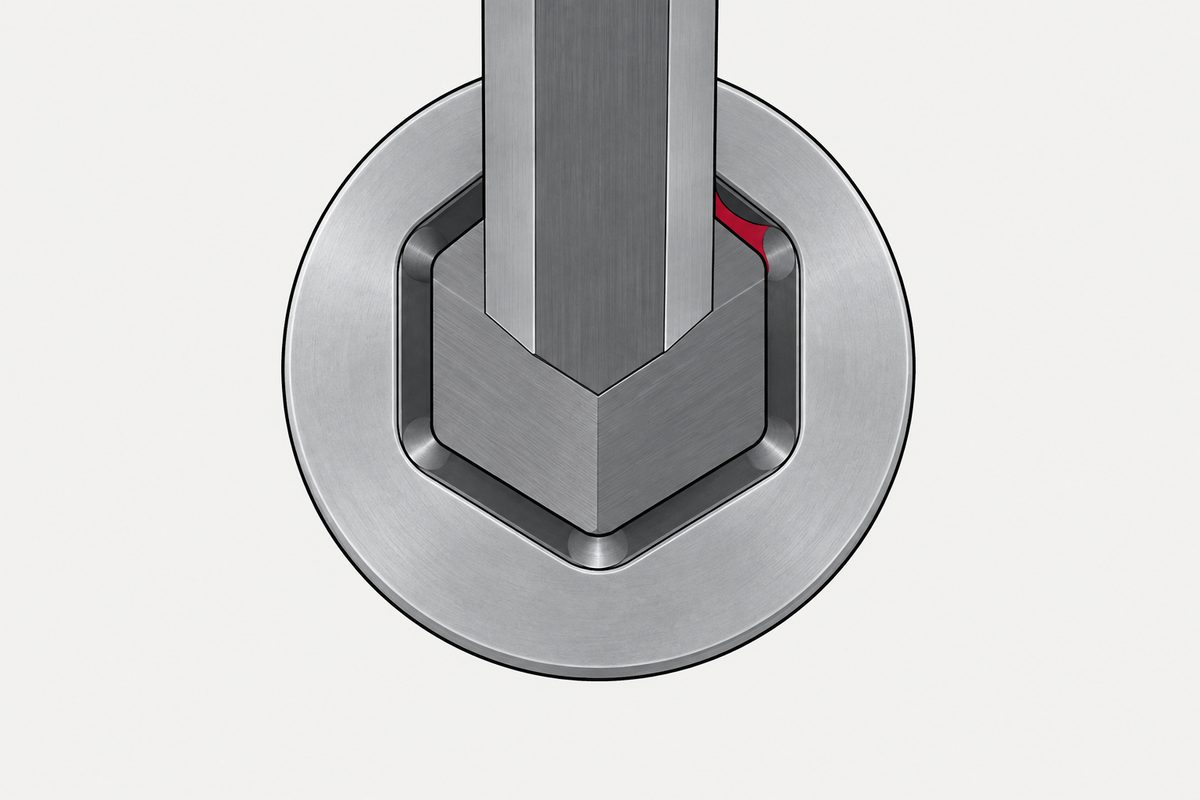
ISO 4762는 볼트 육각 구멍의 맞변 거리를 항상 호칭 치수보다 크게 정합니다. ISO 2936은 렌치의 맞변 거리를 항상 호칭 치수 이하로 정합니다. 따라서 틈새는 구조적으로 존재하며, 허용되는 가장 빡빡한 조합에서 0.02 mm, 가장 헐거운 조합에서 거의 4분의 1 밀리미터입니다. 두 대각 치수 열을 나란히 놓으면 육각 구멍이 렌치보다 넓습니다. 모든 크기에서, 9개 중 9개입니다. 렌치의 모서리는 육각 구멍의 모서리에 결코 닿을 수 없습니다. 하중은 모두 면에 걸립니다.
두 문서는 ISO 4762:2004, 육각 구멍붙이 볼트(제4판, ISO/TC 2/SC 11, 2023년 유효 확인)와 ISO 2936:2014, 나사 및 너트용 조립 공구 — 육각 구멍붙이 나사용 렌치(제6판, ISO/TC 29/SC 10, 2025년 유효 확인)입니다. 기술위원회는 다르지만 접점은 하나입니다. 아래 계산은 두 인쇄본 표를 바탕으로 이 사이트가 직접 한 것입니다.
크기별 틈새
육각 구멍 최소에서 렌치 최대를 빼면 표준이 허용하는 가장 빡빡한 조합이 나옵니다. 육각 구멍 최대에서 렌치 최소를 빼면 가장 헐거운 조합이 나옵니다. 두 경우 모두 두 부품은 완전히 표준에 맞습니다.
| 렌치 크기 | 볼트 | 육각 구멍, 최대 / 최소 | 렌치, 최대 / 최소 | 틈새 |
|---|---|---|---|---|
| 2.5 | M3 | 2.58 / 2.52 | 2.50 / 2.46 | 0.02~0.12 |
| 3 | M4 | 3.08 / 3.02 | 3.00 / 2.96 | 0.02~0.12 |
| 4 | M5 | 4.095 / 4.020 | 4.00 / 3.95 | 0.020~0.145 |
| 5 | M6 | 5.14 / 5.02 | 5.00 / 4.95 | 0.02~0.19 |
| 6 | M8 | 6.14 / 6.02 | 6.00 / 5.95 | 0.02~0.19 |
| 8 | M10 | 8.175 / 8.025 | 8.00 / 7.94 | 0.025~0.235 |
| 10 | M12 | 10.175 / 10.025 | 10.00 / 9.94 | 0.025~0.235 |
여기서 두 가지가 드러납니다. 첫째, 가장 빡빡한 조합은 모든 크기에서 거의 같은 백분의 2 밀리미터입니다. 따라서 작은 크기일수록 비례적으로 가장 빡빡하고, 큰 크기일수록 가장 헐겁습니다. 둘째는 편차입니다. M12에서는 같은 두 공차의 반대쪽 극단으로 조립한 같은 체결부에 비해 틈새가 정당하게 거의 12배가 될 수 있습니다. 어느 쪽도 잘못된 것이 아닙니다.
0.7 mm를 넘는 렌치 크기는 어느 것도 호칭 치수보다 클 수 없고, 일부는 호칭 치수에 도달하는 것조차 허용되지 않습니다. 1.3 mm 렌치의 최대값은 1.27 mm로, 이름이 된 치수보다 백분의 3 밀리미터 작습니다.
중요한 것은 모서리입니다
맞변 거리는 누구나 인용하는 수치입니다. 금속이 어디에서 닿는지를 정하는 것은 대각 치수입니다. 아래는 육각 구멍을 최소로, 렌치를 최대로 둔 경우로, 렌치에 가장 유리한 조건입니다.
| 렌치 크기 | 육각 구멍 대각 치수, 최소 | 렌치 대각 치수, 최대 | 육각 구멍이 더 넓은 양 |
|---|---|---|---|
| 1.5 | 1.733 | 1.68 | 0.053 |
| 2 | 2.303 | 2.25 | 0.053 |
| 2.5 | 2.873 | 2.82 | 0.053 |
| 3 | 3.443 | 3.39 | 0.053 |
| 4 | 4.583 | 4.53 | 0.053 |
| 5 | 5.723 | 5.67 | 0.053 |
| 6 | 6.863 | 6.81 | 0.053 |
| 8 | 9.149 | 9.09 | 0.059 |
| 10 | 11.429 | 11.37 | 0.059 |
아홉 크기, 아홉 번 모두 같은 답이고, 여유는 처음부터 끝까지 거의 같은 값입니다. 이것은 공차 누적이 아닙니다. 허용되는 모든 조합에서 렌치 모서리가 육각 구멍 모서리와 떨어져 있어야 한다는, 두 위원회가 두 번 내린 결정입니다.
ISO 2936은 자체 표의 각주에서 이를 직접 밝힙니다. 렌치의 대각 치수는 e max = 1.14 s max − 0.03으로 정의되며, 최소값에도 대응하는 식이 있습니다. 정육각형의 대각 치수는 맞변 거리의 1.1547배입니다. 표준은 1.14를 쓰고, 거기서 백분의 3을 더 뺍니다. 렌치는 우연히 작은 육각형이 아닙니다. 모서리를 의도적으로 깎아 낸 육각형입니다.
모서리는 완전히 둥글게 없어져도 됩니다
그림에는 무심코 지나치기 쉬운 주석이 붙어 있습니다.
“모서리는 날카롭거나, 둥글거나, 모따기될 수 있으며, 곡률 반경 또는 모따기 f는 각각 대각 치수 e와 맞변 거리 s의 차이의 절반보다 커서는 안 된다.”(번역) 식은 f max = (e max − s min) / 2로 주어집니다.
5 mm 렌치로 계산해 보면(역시 이 사이트의 계산), (5.67 − 4.95)의 절반은 0.36 mm입니다. 그런데 대각 치수와 맞변 거리 차이의 절반은 모서리가 면 바깥으로 튀어나온 높이와 정확히 같습니다. 따라서 허용 반경은 모서리 높이 전체입니다. 표준에 맞는 렌치라도 모서리가 전혀 남아 있지 않을 수 있으며, 그래도 표준에 맞는 렌치입니다.
같은 주석은 알아 둘 만한 두 가지를 더 정합니다. 각 끝단은 각 팔의 축에 대해 ±1° 이내로 직각이어야 하며, 굽힘 각도는 맞변 거리 17 mm 이하 렌치에서 90° +1도 −2도, 그보다 크면 +1 −3입니다. 짧은 팔은 최대 3도까지 안쪽으로 닫혀 있어도 됩니다.
렌치는 부러지기 전에 휘어야 합니다
ISO 2936의 4절은 토크 시험이며, 그 마지막 단락은 공구를 고르는 사람에게 두 문서를 통틀어 가장 쓸모 있는 문장입니다.
“맞변 거리 14 mm 이하의 렌치는 하중을 받을 때 비틀림 파단까지의 총 변형이 60° 이상이어야 하며 파손 전에 영구 변형을 보여야 한다.”(번역)
놓아 버리기 전에 60도를 비틀어야 하고, 파손 전에 영구 변형이 생겨야 합니다. 예고도 비틀림도 없이 깨끗하게 부러지는 렌치는 이 요구를 충족하지 못합니다. 표준은 공구가 시스템에서 연성을 담당하는 부분이 되고, 파손 전에 그 사실을 분명히 드러내기를 요구합니다.
그 앞 단락은 같은 생각의 나머지 절반입니다. 최소 시험 토크를 가한 뒤 발생할 수 있는 손상이나 변형이 렌치의 사용성에 영향을 주어서는 안 됩니다. 즉 렌치는 시험 중 변형될 수 있지만 그 뒤에도 쓸 수 있어야 합니다.
시험은 어디를 누르는지까지 구체적으로 정합니다. 짧은 팔을 경도가 지정된 암 육각 어댑터에 끼우고, 하중은 m = l₁/3, 곧 긴 팔 끝에서 잰 3분의 1 지점에 ±2 mm 공차로 가합니다. 접촉은 정해진 길이에서 유지되어야 합니다. 0.7~5 렌치는 10 mm ±1, 5 초과 17 이하는 20 mm ±1, 그 이상은 50 mm ±1입니다. 시험값 자체와 적용 범위에 언급된 경도값은 무료 미리보기 밖의 표에 있으며, 이 페이지는 인용하지 않습니다.
렌치가 들어가는 깊이
문제 가운데 깊이가 차지하는 몫의 한계를 정해 주므로 열을 하나 더 봅니다. ISO 4762는 렌치 물림 깊이 t를 최소값으로 정합니다. M3에서 1.3, M4부터 M12까지는 2, 2.5, 3, 4, 5, 6입니다. 이 사이트가 관찰한 바로는 M4 이상에서 매번 정확히 나사 지름의 절반입니다. M4 미만에서는 조금 낮아져 M1.6에서 0.7, M2.5에서 1.1로 약 44퍼센트입니다.
따라서 M6에서 렌치는 맞변 거리 5 mm인 면에 3 mm 깊이로 물리며, 틈새는 백분의 2에서 19 밀리미터이고, 모서리는 규정상 완전히 둥글게 없어져 있어도 됩니다. 500명이 논쟁하던 체결부의 기하는 이것이 전부입니다.
육각 구멍을 검사하는 표준도 있습니다. ISO 23429, 육각 구멍 게이지 검사로, ISO 4762의 인용 표준 목록에 있습니다. 이 사이트는 읽지 않았으며 내용에 대해 아무것도 말하지 않습니다. ISO 4762의 그림에는 허용되는 대체 육각 구멍 형상이라는 제목도 있는데, 존재한다는 이유로만 언급합니다.
이것이 설명하는 것과 설명하지 않는 것
두 부품이 완벽해도 육각 구멍이 뭉개지기 쉬운 드라이브인 이유를 설명합니다. 접촉은 여섯 면에서 일어나고, 모서리는 설계상 떨어져 있으며, 틈새는 반대 방향의 공차로 보장되고, 공구는 먼저 항복하도록 규정되어 있습니다. 하나하나가 의도된 선택이며, 이를 합치면 최대 토크 용량을 내주는 대신 공구가 살아남고 볼트를 풀 수 있게 한 드라이브가 됩니다.
특정 고장을 설명하지는 않습니다. 마모, 닳은 렌치, 한 치수 작은 렌치, 고착된 나사산, 경도 범위 상한의 볼트는 모두 별개의 문제이며, 포럼 스레드에는 그 모든 경우가 섞여 있었습니다. 그리고 이 페이지는 이미 뭉개진 볼트를 빼는 방법을 의도적으로 알려 주지 않습니다. 그것은 작업장 절차이고, 이 사이트는 두 스레드의 답글을 읽지 않았으며, 여기의 어떤 내용도 그에 관한 조언으로 읽어서는 안 됩니다.
어디에 쓸 수 있는가
- 틈새를 예상하고 그에 맞춰 설계하십시오. 육각 구멍은 호칭 치수보다 크고 렌치는 호칭 치수 이하이므로, 표준에 맞는 조합이라도 크기에 따라 0.02 mm에서 약 0.24 mm의 유격이 있습니다
- 모서리가 하중을 받으리라 기대하지 마십시오. 모든 크기에서 육각 구멍의 대각 치수가 렌치보다 백분의 5~6 밀리미터 정도 큽니다
- 비틀리지 않고 부러지는 렌치는 의심하십시오. 맞변 거리 14 mm까지 표준은 파단까지 60도 이상의 변형과 파손 전 영구 변형을 요구합니다
- 모서리는 설계상 없을 수도 있음을 기억하십시오. 허용 반경이나 모따기는 대각 치수와 맞변 거리 차이의 절반, 곧 모서리 높이 전체입니다
- 물림 깊이는 지름의 절반으로 보십시오. ISO 4762는 M4 이상에서 최소 렌치 물림 깊이를 0.5 d로 정합니다. 이는 표를 이 사이트가 읽은 결과입니다
두 위원회, 두 표준, 하나의 접점이 있지만, 어느 쪽에도 끼워맞춤이 어떠해야 하는지 말하는 문장은 없습니다. 두 표를 나란히 놓아야 비로소 보이며, 그 작업에는 10분 정도 걸렸습니다. 답글 500개가 끝내 거기까지 가지 못한 이유입니다.
이 글은 4단계: 구동부를 다룹니다. 전체 순서는 모재, 나사산, 머리, 구동부, 표면 처리, 문서이며, 순서를 바꾸면 재작업이 되는 이유는 영어 글 Specifying a screw에 설명되어 있습니다.
자주 묻는 질문
육각 구멍은 왜 뭉개집니까?
부분적으로는 끼워맞춤에 구조적으로 틈새가 있기 때문입니다. ISO 4762는 육각 구멍의 맞변 거리를 호칭 치수보다 크게, ISO 2936은 렌치를 호칭 치수 이하로 정하므로, 이 사이트가 두 표를 빼 본 결과 완전히 표준에 맞는 조합이라도 크기에 따라 0.02 mm에서 약 0.24 mm의 유격이 있습니다. 접촉은 면에서 일어나고, 모서리는 떨어져 있으며, 공구는 버티기보다 변형되도록 규정되어 있습니다.
육각 렌치와 육각 구멍 사이의 틈새는 얼마입니까?
두 표준으로 이 사이트가 계산한 결과, 허용되는 가장 빡빡한 조합은 모든 크기에서 약 0.02 mm이고, 가장 헐거운 조합은 2.5 mm 렌치의 0.12 mm부터 10 mm 렌치의 약 0.235 mm까지입니다. 두 극단 모두 완전히 표준에 맞는 부품입니다.
렌치 모서리가 육각 구멍 모서리에 닿습니까?
아니요. 허용되는 어떤 조합에서도 닿지 않습니다. 육각 구멍의 최소 대각 치수와 렌치의 최대 대각 치수를 비교하면, 확인한 9개 크기 모두에서 육각 구멍이 넓으며 그 차이는 6 mm 렌치까지 0.053 mm, 그 이상에서 0.059 mm입니다. 이 비교는 이 사이트가 한 것이며, 두 표준은 각자의 수치만 제시합니다.
육각 렌치는 진짜 정육각형입니까?
꼭 그렇지는 않습니다. 정육각형의 대각 치수는 맞변 거리의 1.1547배입니다. ISO 2936의 각주는 렌치를 e max = 1.14 × s max − 0.03으로 정의하므로, 모서리는 기하학적 값보다 의도적으로 깎여 있습니다.
육각 렌치 모서리는 얼마나 둥글어도 됩니까?
모서리 높이 전체까지입니다. 표준은 반경이나 모따기가 대각 치수와 맞변 거리 차이의 절반보다 커서는 안 된다고 정하고, f max = (e max − s min) ÷ 2라는 식을 제시합니다. 5 mm 렌치에서는 0.36 mm이며, 이 사이트의 계산으로는 모서리가 면보다 튀어나온 거리 전체입니다.
육각 렌치는 부러져야 합니까, 휘어야 합니까?
먼저 휘어야 합니다. ISO 2936은 맞변 거리 14 mm 이하 렌치가 하중을 받을 때 비틀림 파단까지 총 변형 60도 이상과 파손 전 영구 변형을 보이도록 요구합니다. 또한 최소 시험 토크 이후 손상이나 변형이 렌치의 사용성에 영향을 주어서는 안 된다고 정합니다.
렌치는 볼트에 얼마나 깊이 들어갑니까?
ISO 4762는 최소 렌치 물림 깊이 t를 M3에서 1.3 mm, M4부터 M12까지 2, 2.5, 3, 4, 5, 6 mm로 정합니다. 이 사이트가 관찰한 바로는 M4 이상에서는 매번 정확히 나사 지름의 절반이고, 더 작은 크기는 그보다 조금 낮습니다.
육각 구멍 검사는 어느 표준이 다룹니까?
ISO 23429, 육각 구멍 게이지 검사이며, ISO 4762의 인용 표준에 들어 있습니다. 이 사이트는 읽지 않았으며 내용에 대해 여기서 아무것도 말하지 않습니다.
육각 렌치는 어느 정도 토크를 견뎌야 합니까?
ISO 2936은 시험을 규정하고 값을 표로 제시하지만, 그 표는 무료 미리보기 밖에 있어 이 페이지는 인용하지 않습니다. 미리보기에 있는 것은 방법입니다. 짧은 팔을 경도가 지정된 암 육각 어댑터에 끼우고, 긴 팔 끝에서 3분의 1 지점에 ±2 mm 공차로 하중을 가하며, 접촉 길이는 크기에 따라 10, 20 또는 50 mm입니다.
참고 자료
- ISO 2936:2014, Assembly tools for screws and nuts, hexagon socket screw keys. 1~4절, 그림 1, 표 1과 표 2
- ISO 4762:2004, Hexagon socket head cap screws. 1~3절과 표 1
- r/Tools. 이번 달 서로 다른 두 스레드가 뭉개진 육각 구멍에 관해 같은 질문을 올린 곳
두 문서 모두 공개된 iTeh 미리보기로 읽었습니다. ISO 2936:2014는 9쪽이며 미리보기는 5쪽까지로 1~4절, 그림 1, 표 1과 표 2를 포함합니다. 제6판, ISO/TC 29/SC 10이며 2025년에 유효 확인되었습니다. ISO 4762:2004는 11쪽이며 미리보기는 5쪽까지로 1~3절과 표 1을 포함합니다. 제4판, ISO/TC 2/SC 11이며 2023년에 유효 확인되었고, 2024년에 프랑스어 정정판이 나왔습니다. 시험 토크와 경도값이 담긴 ISO 2936의 표 3, 그리고 ISO 4762의 4절과 표 2는 미리보기 밖에 있으며, 여기서는 그 어떤 수치도 인용하지 않습니다. ISO 2936의 적용 범위는 로크웰 경도 최소값을 언급합니다. 이 페이지는 그 사실만 밝히고 수치는 제시하지 않습니다. 다음은 두 인쇄본 표를 바탕으로 한 이 사이트의 계산이며, 어느 표준의 진술도 아닙니다. 크기별 틈새 범위, 육각 구멍과 렌치의 대각 치수 비교, 정육각형이라면 1.14가 아니라 1.1547이 된다는 지적, 5 mm 렌치로 계산한 모서리 반경, M4 이상에서 최소 렌치 물림 깊이가 나사 지름의 절반이라는 관찰입니다. 모든 숫자는 인쇄본 페이지를 렌더링한 이미지로 확인했습니다. 선형 틈새를 회전 각도로 환산하지 않습니다. 회전 각도는 모서리 형상에 따라 달라지며, 표준은 그 형상이 달라지는 것을 명시적으로 허용하기 때문입니다. ISO 23429는 ISO 4762가 인용하므로 이름만 밝혔으며 읽지 않았습니다. 허용되는 대체 육각 구멍 형상이라는 제목은 ISO 4762에 있으나, 그 형상에 대해서는 아무것도 설명하지 않습니다. ISO 898-1, ISO 898-5, ISO 4759-1, ISO 225에서는 아무것도 인용하지 않았습니다. 이 페이지는 이미 뭉개진 육각 구멍 볼트를 빼는 방법을 설명하지 않습니다. 포럼의 두 게시글은 읽었지만 답글은 읽지 않았으며, 여기의 어떤 내용도 작업 지침이 아닙니다. 공구 브랜드와 포럼 사용자 이름은 언급하지 않습니다.
문의
부품에서 육각 구멍 드라이브가 중요하다면 육각 구멍이 따라야 할 표준을 알려 주십시오. 공구에는 반대 방향의 공차를 가진 별도 표준이 있다는 점도 기억해 주십시오. 체결부를 자주 여는 경우, 열 번째 조립에서 얻는 끼워맞춤은 빡빡한 쪽이 아니라 두 공차의 헐거운 쪽에 마모가 더해진 상태입니다.
견적 요청
품목과 수량을 알려 주시면 생산 가능 여부, 납기와 가격을 회신해 드립니다.
또는 이메일로 직접 문의 sales@tigerfasteners.com