 TIGERFASTENERS
접시형 자리파기의 각도를 재는 사람은 거의 없습니다
요약하면 각도는 입력값이지 측정 결과가 아닙니다. 공구를 고를 때 이미 정해졌습니다. 생산 중에 변하는 것은 표면에서의 지름이며, 실무의 모든 방법은 이것을 잽니다 — 직접 재거나, 원뿔에 볼을 넣고 볼이 얼마나 솟아오르는지를 잽니다. 원뿔의 꼭짓점은 두 면을 연장했을 때 만나는 곳에만 존재하는 가상의 점이어서 그곳에는 측정기를 댈 대상이 없습니다.
기계 가공자 200명, 그런데 각도를 재는 사람은 거의 없습니다
r/Machinists에 접시형 자리파기 지름을 어떻게 재는지 묻는 글타래가 있습니다. 댓글이 244개까지 달렸습니다. 큰 차이로 가장 많은 추천을 받은 답은 농담이었습니다. “저는 눈대중 마이크로미터를 씁니다.”(번역)
농담을 빼면 진지한 답은 네 갈래로 나뉩니다 — 투영기, 전용 자리파기 게이지, 게이지 볼과 하이트 게이지, 그리고 캘리퍼스의 안지름 측정 조입니다. 정확도와 비용에서는 의견이 갈립니다. 그러나 더 흥미로운 점에서는 일치하며, 글타래의 누구도 이를 입 밖에 내지 않습니다. 어느 방법도 각도를 재지 않습니다.
왜 재지 않는가: 꼭짓점이 그곳에 없습니다
각도에는 두 면과 그 두 면이 만나는 선이 필요합니다. 접시형 자리파기에서 원뿔은 실재하지만 그 꼭짓점은 가상입니다 — 부품 아래, 구멍이 끊지 않았다면 원뿔이 닫혔을 지점에 있습니다. 그곳에 캘리퍼스를 댈 수는 없으며, 윗면에 걸쳐 놓은 각도기는 부품만큼이나 측정기 자신의 모따기를 읽습니다.

그래서 각도는 길이로 변환됩니다. 요령은 그것이 전부이며, 각 방법은 저마다 다른 방식으로 이를 수행합니다.
| 방법 | 읽는 양 |
|---|---|
| 자리파기 / 모따기 게이지 | 표면에서의 지름을 직접 읽음 |
| 게이지 볼 + 하이트 게이지 | 볼이 면 위로 솟은 높이 |
| 캘리퍼스 안지름 측정 조 | 표면에서의 지름을 눈으로 읽음 |
| 투영기 | 윤곽을 얻고 그로부터 지름을 읽음 |
투영기에 대해 한마디 덧붙입니다. 손쉬운 방법으로 여겨지기 때문입니다. 완성 부품에서는 투과 조명이 외곽선의 실루엣만 보여 줍니다. 자리파기의 테두리를 보려면 대개 표면 반사 조명이 필요하고 부품을 렌즈에 직각으로 놓아야 합니다. 정확하지만 자동은 아닙니다.
볼 측정법과 그 원리
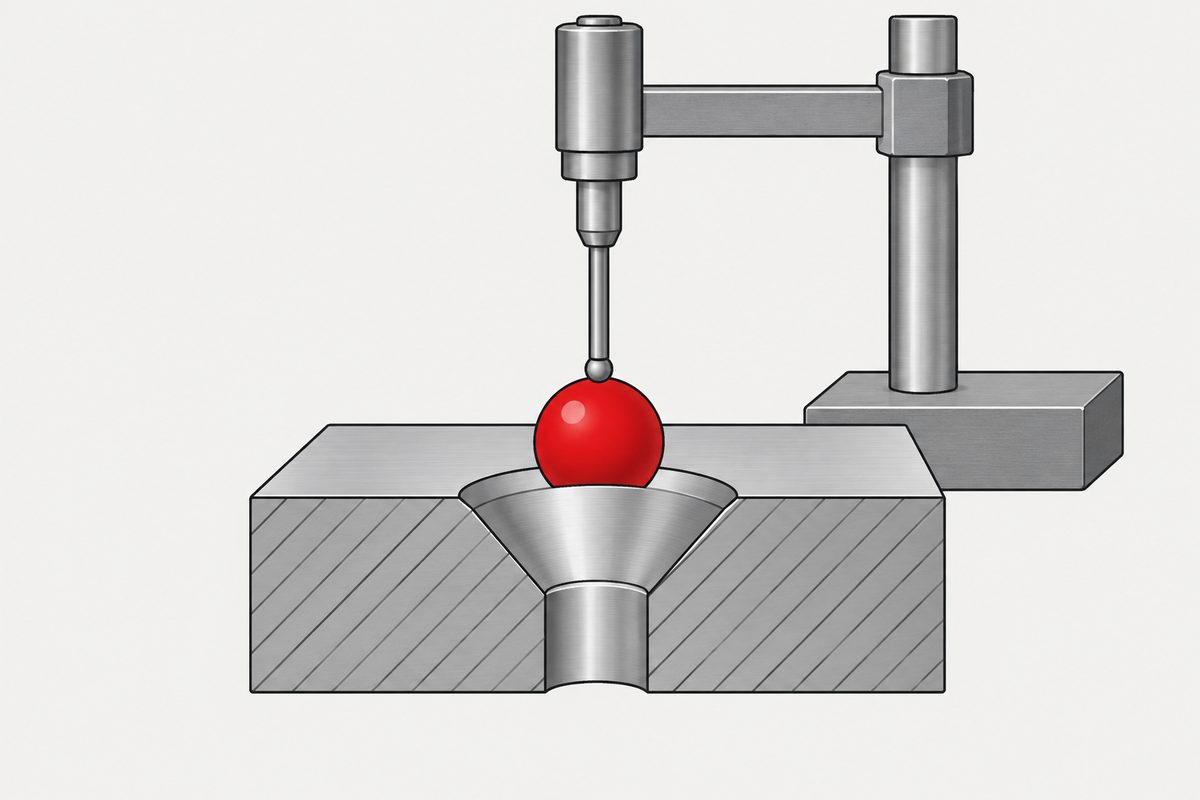
지름을 아는 볼을 원뿔에 떨어뜨립니다. 볼은 꼭짓점까지 내려가지 못하므로 원뿔과 원 하나에서 접촉하며 자리를 잡고, 면 위로 어느 정도 솟아오릅니다. 그 높이를 재면 표면 지름은 삼각법으로 나옵니다.
볼 지름을 D, 사이각을 2α, 볼 꼭대기가 면 위로 솟은 높이를 h라고 하면 다음과 같습니다.
d = D / cos α + (D − 2h) · tan α
유도 과정은 짧으므로 살펴볼 만합니다. 이 방법이 근사가 아니라 정확한 이유를 설명해 주기 때문입니다. 볼 중심은 원뿔 축 위에 있습니다. 중심에서 원뿔 면까지의 수직 거리는 볼 반지름 R과 같아야 하므로 중심은 가상 꼭짓점에서 R / sin α 높이에 놓입니다. 면은 거기서 R − h만큼 더 위에 있습니다. 어떤 높이에서든 원뿔 반지름은 그 높이에 tan α를 곱한 값이며, 두 배 하면 지름이 됩니다.
유도에 무엇이 필요했는지 보십시오. 손댈 수 없는 꼭짓점의 위치입니다. 볼이 그것을 대신 찾아 줍니다. 그래서 현장에서는 각도기 대신 미리 계산한 볼 높이 표를 공구함 안쪽에 붙여 둡니다.
알아 둘 만한 실패 유형이 세 가지 있습니다. 각도에 비해 너무 작은 볼은 원뿔 대신 아래쪽 드릴 구멍에 닿을 때까지 가라앉습니다. 너무 큰 볼은 바깥 모서리나 디버링 모따기에 얹혀 원뿔에 전혀 닿지 않습니다. 그리고 테두리의 버는 부품을 바꾸지 않은 채 측정 높이를 올립니다.
각도 자체가 필요할 때
지금까지의 내용은 모두 지름에 관한 것입니다. 생산에서 변하는 것도, 현장이 실제로 확인하는 것도 지름이기 때문입니다. 그러나 이 글의 제목은 한 가지를 과장하고 있으며, 이 점은 정확히 해 둘 필요가 있습니다. 각도는 측정할 수 없는 것이 아니라 측정하지 않는 것입니다. 이 둘은 다른 주장이며, 입고 로트를 두고 다툼이 생기면 그 차이가 중요해집니다.
꼭짓점이 가상이라는 사실이 실제로 측정을 막지는 않습니다. 좌표 측정기, 윤곽 측정기 또는 광학식 3D 시스템은 실제 원뿔 면의 많은 점에 원뿔을 맞춰 사이각, 축, 지정한 평면에서의 지름, 깊이와 형상을 산출합니다. 이 어느 것도 꼭짓점이 접촉 가능한 형체로 존재할 필요가 없습니다 — 면만 있으면 되고 꼭짓점은 맞춤 결과에서 나옵니다. 따라서 현장이 각도를 재지 않는 솔직한 이유는 불가능해서가 아닙니다. 그것을 잴 수 있는 장비가 작업대 위의 장비가 아니고, 각도는 어차피 공구가 정했기 때문입니다.
각도를 구해 주는 작업대 방법이 있으며, 위의 볼 요령을 두 번 쓰는 것입니다. 반지름이 다른 볼 두 개를 같은 원뿔에 앉힙니다. 각 볼은 원뿔 각도가 정하는 높이에 자리를 잡으므로 둘의 차이에는 각도 외에는 아무것도 들어 있지 않습니다. 반지름을 R1, R2, 같은 기준에서 잰 축 방향 볼 중심 위치를 C1, C2라고 하면 다음과 같습니다.
|C2 − C1| = |R2 − R1| ÷ sin α ⇒ 2α = 2 arcsin( |R2 − R1| ÷ |C2 − C1| )
이것은 볼 꼭대기가 아니라 볼 중심의 위치입니다. 인디케이터가 각 볼의 꼭대기를 읽는다면 먼저 각 반지름을 빼서 중심 위치로 바꾸십시오. 꼭대기 높이의 차이를 그대로 이 식에 넣으면 반지름 차이만큼의 오차가 생깁니다 — 그리고 두 볼은 일부러 반지름이 다르게 고르므로 이 오차는 결코 0이 되지 않습니다. 내면 테이퍼를 구로 측정하는 방법은 오래전부터 확립되어 있으며 NIST의 치수 계측 문헌에도 나옵니다.
앞의 세 가지 실패 유형이 그대로 적용되고, 하나가 더 있습니다. 두 볼이 모두 원뿔의 손상되지 않은 같은 띠에 닿아야 하며, 어느 볼도 아래쪽 드릴 구멍 바닥에 닿아서는 안 됩니다. 일반 원통 핀은 볼을 그대로 대신할 수 없습니다. 접촉 형상이 달라 따로 모델링해야 하기 때문입니다.
그리고 이것을 알아 둘 가치가 있는 이유가 바로 다음 함정입니다. 다이얼식 자리파기 게이지는 축 방향 변위를 가정한 각도에서의 지름으로 환산합니다. 그 각도를 검증하지 않고 — 전제로 삼습니다. 그래서 잘못된 공구로 가공한 자리파기도 지름 게이지에서는 공차 안으로 깔끔하게 읽힐 수 있습니다. 부품이 게이지를 통과했는데도 나사머리가 제대로 앉지 않는다면 아무도 확인하지 않은 것은 각도이며, 지름 게이지로는 결코 찾을 수 없습니다.
가장 많이 쓰는 방법은 측정이 아닙니다
그 글타래를 다시 읽으면 가장 많이 반복된 답은 측정기가 아닙니다. 이것입니다. 그 구멍에 들어갈 나사를 가져와 끼워 보고, 머리가 면과 일치하는지 아래로 들어가는지 봅니다.
이것을 지름길로 치부하고 싶어지지만 그렇지 않습니다. 이 사람들은 다른 것을 확인하고 있습니다. 구멍이 도면 치수인지가 아니라 조립품이 제 기능을 하는지입니다. 요구 사항이 표면 위로 아무것도 튀어나오지 않는 것이라면 나사는 지름보다 그 요구 사항을 더 직접 시험합니다. 한 댓글 작성자의 말대로 머리가 면보다 아래에 있으면 합격입니다.
그러면 언제 이 방법이 통하지 않을까요? 도면이 기능을 묻지 않고 치수를 묻기 시작할 때입니다.
나사가 알려 주지 않는 것
추천 75표를 받은 다른 댓글 작성자는 접시머리 나사의 머리 지름이 제조사와 재료에 따라 크게 다르다고 경고했습니다. 그의 말이 맞으며, 이 부분은 우리가 숫자로 말할 수 있습니다. 울타리의 우리 쪽에 있는 문제이기 때문입니다.
ISO 10642(육각 구멍붙이 접시머리 나사, 현행판은 2026년 3월에 발행된 네 번째 판)는 머리 지름을 세 가지 방식으로 제시하며, 이를 혼동하는 것이 전형적인 실수입니다. dk,theor,max는 원뿔과 윗면을 연장했을 때 만나는 이론상의 날카로운 모서리 지름입니다 — 작도용 치수이지 캘리퍼스로 찾을 수 있는 값이 아닙니다. dk,actual 최대와 최소는 완성 나사의 실제 바깥 모서리 범위를 정합니다. 공차 폭은 실제값 쌍의 차이이지 이론값과 실제값 사이의 차이가 아닙니다.
| 호칭 | dk 이론 최대 | dk 실제 최대 | dk 실제 최소 | 폭 |
|---|---|---|---|---|
| M3 | 6.72 | 5.81 | 5.54 | 0.27 |
| M4 | 8.96 | 7.96 | 7.53 | 0.43 |
| M5 | 11.20 | 10.07 | 9.43 | 0.64 |
| M6 | 13.44 | 12.16 | 11.34 | 0.82 |
| M8 | 17.92 | 16.43 | 15.24 | 1.19 |
| M10 | 22.40 | 20.69 | 19.22 | 1.47 |
이제 구멍에 공차를 줍니다. 자리파기 지름을 ±0.005 in으로 지시한 도면을 예로 들면 전체 폭은 0.254 mm입니다. 이것은 이 글이 쓰는 예이며, 업계 표준이라고 주장하는 것은 아닙니다.
M3에서 나사머리의 폭은 0.27 mm로, 확인하려는 형체보다 겨우 조금 넓습니다. M6에서는 3배가 넘습니다. M10에서는 0.254 mm에 대해 1.47 mm로 6배에 가깝습니다. 머리 지름을 모르는 나사로는 전체 공차가 나사 자체의 허용 범위의 일부에 불과한 형체를 판별할 수 없습니다.
솔직하게 말하면 “나사는 게이지가 아니다”보다 범위가 좁습니다. 이 표는 모두 적합한 나사들의 포락선이며, 한 로트가 그 전체에 흩어지지는 않습니다. 직접 측정한 나사는 정당한 비교 시료나 세팅 보조 도구입니다. 문제는 추적되지 않은 채 통에서 꺼낸 나사를 적합성의 증거로 쓰는 것이며, 나사가 클수록 문제는 커집니다.
각도 값은 실제로 어디서 오는가
각도는 재지 않으므로 어디서 결정되는지를 정확히 해 둘 가치가 있습니다. 인치계 접시머리는 82°, 미터계는 90°라는 것은 관례이지 규칙이 아닙니다 — ASME B18.6.3 자체가 82°와 100° 접시머리를 모두 다룹니다. 100°는 항공우주 체결에서 확고히 자리 잡았고, 120°도 항공우주와 군용 실무에 나옵니다.
표준들은 일을 나눕니다. ISO 7721은 머리 형상을 정의하며, 위 표가 의존하는 이론상 바깥 모서리와 실제 바깥 모서리의 구분도 여기에 있습니다. ISO 10642는 그 특정 제품의 치수를 제시합니다. ISO 15065와 DIN 74는 구멍을 규정합니다 — 나사가 아니라 자리파기 자체입니다. 도면과 공급업체가 다투고 있다면 대개 한쪽이 구멍에 관한 질문에 나사 표준을 들이대고 있기 때문입니다.
이 점은 구체적으로 짚어 볼 만합니다. 이 논쟁에서 흔히 꺼내는 조항은 대부분 구멍과는 전혀 관계가 없기 때문입니다.
| 조항 | 실제로 검사하는 대상 |
|---|---|
| ISO 7721:1983 §3 | 제조된 나사머리 — 윗면이 게이지 면 A와 B 사이에 있어야 합니다. 구멍이 아닙니다 |
| ISO 7721-2:1990 | 십자 홈의 게이지 삽입 깊이. 각도 측정법이 전혀 아닙니다 |
| ASME B18.6.3 필수 부록 I | 날카로운 모서리 링 게이지로 제조된 머리의 돌출을 검사합니다. 생산 구멍이 아닙니다 |
| ISO 15065:2005 §3 | 구멍: 각도, 자리파기 큰 지름, 볼트 구멍 지름, 대략적인 깊이, 동축도 |
넷 중 셋은 나사를 검사합니다. 가공하는 형체를 다루는 것은 마지막 하나뿐입니다. 그래서 공급업체가 구멍에 관한 질문에 게이지 조항을 인용해 답하면, 그 조항은 완전히 실재하면서도 완전히 무관한 경우가 많습니다 — 양쪽이 서로 다른 부품에 대해 옳기 때문에 논쟁은 제자리를 맴돕니다.
속내를 드러낸 불평
그 글타래의 한 기계 가공자는 공급 두께 그대로의 소재로 만드는 부품에 ±0.005 in 자리파기 지름을 넣은 설계자를 저주했습니다. 그는 실제 문제를 가리키고 있었습니다.
자리파기의 표면 지름은 공구가 빠져나오는 면 아래로 얼마나 깊이 들어가는지로 정해집니다. 기계가 판의 뒷면에서 Z 기준을 잡고 판 두께가 변하면 앞면 아래 깊이도 함께 변하고 — 지름이 움직입니다. 형상은 변하지 않았고 기준이 변했습니다.
해결책은 도면에서 앞면을 데이텀으로 선언하는 것만이 아닙니다. 그것은 부품을 어떻게 검사할지를 정할 뿐 기계가 Z를 어떻게 찾았는지는 정하지 않습니다. 결합을 실제로 끊는 것은 기계에서 자리파기 면을 Z 기준으로 잡는 것이거나 — 중요한 것은 지름이라고 받아들이고 지름을 직접 검사하는 것이며, 그러면 이 글의 처음으로 돌아갑니다.
그러면 어떻게 해야 합니까
먼저 물어야 할 것은 이것을 어떻게 재는가가 아닙니다. 이 치수를 왜 관리하는가입니다.
요구 사항이 머리가 솟지 않는 것이라면 나사가 올바른 확인 수단이며, 게이지를 꺼내는 것은 도면이 신경 쓰지 않는 것을 재는 일입니다. 요구 사항이 치수라면 — 그곳에 실이 닿기 때문이든, 머리를 지정한 깊이까지 묻어야 하기 때문이든, 고객 도면이 그렇게 요구하기 때문이든 — 지름이 필요하고, 추적 가능한 수단으로 재야 합니다. 받아들이는 대상이 다르니 합격 판정 방법도 두 가지입니다.
애초에 각도를 고르는 일은 별개의 결정이며 대개 여러분이 정할 일이 아닙니다. 이것이 더 넓은 결정 순서에서 어디에 놓이는지는 나사 사양을 빠짐없이 지정하는 방법(영어)에서 다룹니다.
참고 자료
- ISO 10642:2026 — Hexagon socket countersunk head screws(네 번째 판, 2026년 3월, ISO 10642:2019를 대체)
- ISO 7721:1983 — Countersunk flat head screws: head configuration and gauging, §3은 제조된 머리를 면 A와 B 사이에서 게이지 검사
- ISO 7721-2:1990 — 십자 홈의 게이지 삽입 깊이(각도 측정법이 아님)
- ASME B18.6.3 필수 부록 I — 날카로운 모서리 링 게이지로 제조된 머리의 돌출 검사
- ISO 15065 / DIN 74 — 접시머리 나사용 자리파기(구멍)
- ASME B18.6.3 — Machine screws and tapping screws(인치, 82°와 100°)
- 접시형 자리파기 지름 측정에 관한 글타래, r/Machinists, 댓글 244개
이 페이지는 측정 실무와 그 바탕의 형상을 설명합니다. 특정 부품의 합격 기준은 해당 도면과 도면이 인용하는 표준이 정합니다.
이 글은 3단계: 머리를 다룹니다. 전체 순서는 모재, 나사산, 머리, 구동부, 표면 처리, 문서이며, 순서를 바꾸면 재작업이 되는 이유는 영어 글 Specifying a screw에 설명되어 있습니다.
자주 묻는 질문
접시형 자리파기 각도는 어떻게 잽니까?
실무에서는 재지 않습니다. 원뿔의 꼭짓점은 부품 아래의 가상의 점이어서 측정기를 댈 곳이 없습니다. 각도는 가공에 쓴 공구가 정합니다. 측정하는 것은 표면에서의 지름이며, 자리파기 게이지나 투영기로 직접 재거나 원뿔에 볼을 앉히고 볼이 면 위로 얼마나 솟는지를 재서 간접적으로 구합니다.
접시형 자리파기용 게이지 볼 공식은 무엇입니까?
볼 지름 D, 사이각 2 알파, 볼 꼭대기가 면 위로 솟은 높이 h일 때 표면 지름은 d = D / cos 알파 + (D − 2h) × tan 알파입니다. 볼이 손댈 수 없는 가상 꼭짓점의 위치를 찾아 주므로 근사가 아니라 정확한 식입니다.
나사를 끼워 보는 것으로 자리파기를 확인해도 됩니까?
기능 요구 사항이라면 그렇습니다. 지름보다 더 직접적인 시험입니다. 치수 공차라면 안 됩니다. ISO 10642는 머리 지름 폭을 M3에서 0.27 mm, M10에서 1.47 mm까지 허용하므로 추적되지 않은 나사로는 그보다 좁은 공차의 형체를 판별할 수 없습니다. 직접 측정한 나사는 정당한 비교 시료입니다.
인치계 자리파기는 항상 82도, 미터계는 항상 90도입니까?
흔한 관례이지만 규칙은 아닙니다. ASME B18.6.3은 82도와 100도 접시머리를 모두 다룹니다. 100도는 항공우주에서 확고히 자리 잡았고 120도는 항공우주와 군용 실무에 나옵니다.
공급 두께 그대로의 소재로 만든 부품에서 자리파기 지름이 흔들리는 이유는 무엇입니까?
표면 지름은 공구가 빠져나오는 면 아래로 얼마나 깊이 들어가는지에 따라 정해지기 때문입니다. Z를 판 뒷면에서 잡고 판 두께가 변하면 앞면 아래 깊이도 함께 변합니다. 기계에서 자리파기 면을 Z 기준으로 잡으면 결합이 끊어지며, 도면에서 그 면을 데이텀으로 선언하는 것만으로는 그렇지 않습니다.
문의
저희는 접시머리 나사를 만들기 때문에 이 끼워맞춤의 나머지 절반에 많은 시간을 씁니다. 도면과 샘플이 맞지 않는다면 둘 다 보내 주십시오 — 도면 지시와 측정하신 값입니다. 차이가 어느 쪽에 있는지 알려 드리겠습니다.
견적 요청
품목과 수량을 알려 주시면 생산 가능 여부, 납기와 가격을 회신해 드립니다.
또는 이메일로 직접 문의 sales@tigerfasteners.com