 TIGERFASTENERS
머리 성형 한계: 작은 나사 머리가 더 만들기 어려운 이유
요약하면 한 번의 타격으로 업셋할 수 있는 재료의 양에는 실무상 상한이 있습니다. 강재의 일반적인 지침은 한 번의 타격에서 업셋 비 약 2.25–2.3, 두 번에서 약 4.5입니다. 이는 지침이지 표준의 요구 사항이 아니며, 금형 지지, 자유 길이, 재료 상태, 마찰과 예비 성형 형상에 따라 달라집니다. 또한 거시 스케일의 수치입니다. 미세 성형 연구는 도달 가능한 비가 약 1.6까지 떨어진다고 보고합니다. 작은 부품은 같은 문제를 축소한 것이 아니라 한계 자체가 좁아집니다.
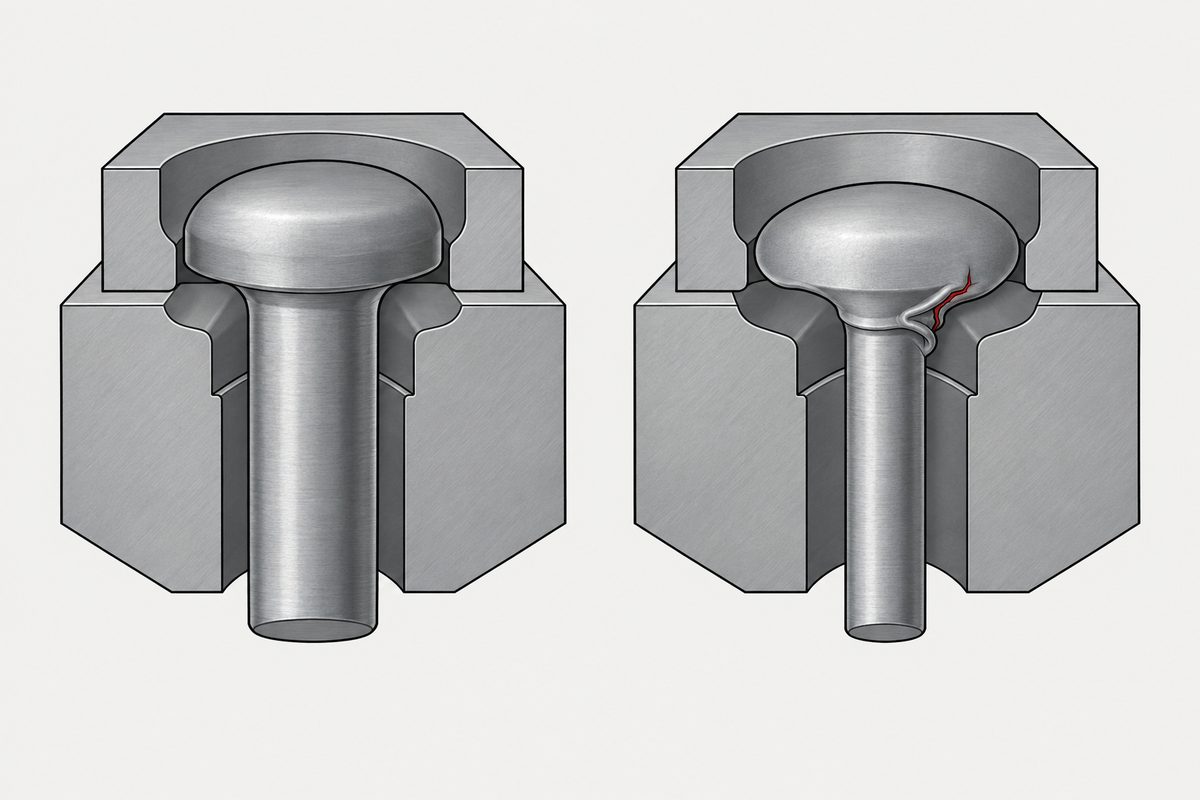
업셋 비의 의미
냉간 압조는 금형 밖으로 나온 선재 부분을 짧고 굵게 만들어 머리를 성형합니다. 이 돌출 길이를 선재 지름으로 나눈 값이 업셋 비입니다.
업셋 비 = 업셋되는 길이 ÷ 원래 선재 지름
작업 가능한 범위를 넘으면 둘 중 하나가 일어납니다. 자유 길이가 너무 길면 좌굴합니다. 한쪽으로 기울면 머리가 중심에서 벗어나 성형됩니다. 또는 재료가 너무 급격하게 밀려나 머리와 생크의 경계에서 접힘이나 균열이 생깁니다.
그래서 머리가 클수록 더 많은 공정이 필요합니다. 생크보다 훨씬 넓은 머리는 보통 마무리 타격 전에 예비 성형이 필요합니다. 다만 공정 수는 지름 비만이 아니라 머리 높이, 형상, 드라이브 홈 체적과 지지 조건에 따라 정해집니다. 그래서 머리 형태를 바꾸면 금형 하나를 새로 만들면 될 수도 있고 공정 순서 전체를 다시 짜야 할 수도 있습니다.
작은 치수에서 한계가 좁아지는 이유
직관적으로 성형은 기하학이므로 비례해서 축소될 것 같습니다. 그렇지 않습니다. 미세 성형에서는 이를 크기 효과라고 부릅니다. 부품이 재료의 결정립 크기에 가까워지면 재료는 더 이상 연속체처럼 거동하지 않습니다.
- 단면 속 결정립이 적어집니다. 거시 단면에는 수천 개가 있어 평균화됩니다. 소형 단면에는 수십 개뿐일 수 있어 개별 결정립의 방위와 강도가 결과에 드러나기 시작합니다.
- 표면 결정립의 비율이 커집니다. 자유 표면의 결정립은 내부 결정립보다 구속이 약해 다르게 흐릅니다. 부품이 작을수록 그 비율이 커집니다.
- 결과는 편차입니다. 같은 선재, 같은 금형이라도 거시 스케일보다 결과가 고르지 않습니다.
따라서 거시 값 2.3을 M1.4에서 그대로 쓸 수 있다고 보는 것은 위험합니다. 미세 성형 연구는 도달 가능한 값이 약 1.6까지 떨어진다고 보고합니다. 그렇다고 1.6이 M1.4의 보편적 상한인 것도 아닙니다. 한 연구가 자체 재료와 조건에서 얻은 결과입니다. 쓸 수 있는 결론은 방향입니다. 여유는 줄고 편차는 커집니다. 실제 부품이 어디까지 가능한지는 해당 선재와 형상으로 확인해야 합니다.
그러니 먼저 해석하십시오. 다만 해석이 부품을 약속하지는 않습니다
Cockroft-Latham 연성 파괴 조건은 금형을 가공하기 전에 균열을 예측하기 위해 유한요소 해석과 함께 흔히 쓰입니다. SUS304 소재의 M2.6×5 TORX 나사를 다룬 한 연구는 첫 공정 예비 성형 펀치의 돌출된 윗부분 형상을 바꾸자 균열 위치의 손상값이 0.594에서 0.392로 약 34% 낮아졌다고 보고합니다.
저자들은 이 값이 상대 비교에만 쓰인다고 명시합니다. 실험으로 임계값을 정하지 않았으므로 이 수치로는 부품의 균열 여부를 판정할 수 없습니다.
미세 스케일에는 문제가 하나 더 있습니다. 고전적인 연성 파괴 조건은 결정립 크기나 표면 결정립 효과를 반영하지 않으므로 보정 없이 소형 부품에 외삽하면 신뢰할 수 없습니다.
실무에서 해석은 A안이 B안보다 나은지 판단하는 데 유용합니다. 어느 쪽도 균열이 생기지 않는다는 보증은 아닙니다. 그 판단은 여전히 시제품에서 나옵니다.
금형은 한 건의 주문으로 소모되지 않습니다
주문 제작에서 흔히 걱정하는 것은 금형비입니다. 중요한 수치는 금형 가격이 아니라 그 금형으로 몇 개를 만드는가입니다.
| 공구 | 수명 |
|---|---|
| 평다이스(나사산 전조) | 평균 2,000,000개 이상 |
| 표준 다이, 직선 생크 | 약 200,000개 |
| 초경 펀치 | 1,500,000 – 3,000,000타 |
| 고속도강 펀치, 같은 부품 | 약 150,000개 |
이 수치로 보면 10,000개는 공구 수명의 약 0.3%에서 6.7%를 씁니다.
따라서 금형은 일반적으로 한 건의 주문으로 소모되지 않습니다. 다만 재주문 때 다시 청구하는지는 기술적 결과가 아니라 계약 조건입니다. 소유권, 보관, 수리와 교체는 공급업체마다 다르게 처리합니다. 물어야 할 것은 금형 가격이 아니라 한 번에 청구하는지 단가에 나누어 반영하는지, 재주문 때 다시 청구하는지, 얼마 동안 보관하는지, 파손 시 누가 부담하는지입니다.
⚠️ 위 표는 일반적인 규모이며 모든 공구, 재료와 형상에 통하는 보편적 수치가 아닙니다. 초경과 고속도강 값은 M6 DIN 912 / SCM435 단일 사례에서 나왔습니다. 공급업체의 실측 데이터를 우선하십시오.
무엇을 물어야 합니까
- 이 치수에서 이 머리는 몇 공정이 필요합니까? 공정 수는 금형과 납기를 모두 좌우합니다. 답이 많게 나오면 금형 예산보다 머리 자체를 먼저 다시 검토할 가치가 있습니다. 지지 면적과 하중이 체결부에 들어가는 방식은 머리 선택의 제약 중 하나이며, 평면 맞춤, 공구 접근성과 공간도 함께 제약이 됩니다. 공정 수를 받아들이기 전에 이 중 무엇이 실제로 고정 조건인지 알아 둘 가치가 있습니다.
- 업셋 비를 어느 값으로 잡습니까? 거시 수치입니까, 작은 치수에 맞게 조정한 값입니까?
- 성형 해석을 합니까? 한다면 대안 비교에 씁니까, 보증으로 제시합니까?
- 초경 펀치입니까, 고속도강 펀치입니까? 수명이 10배에서 20배 차이 나면 비용 구조가 달라집니다.
- 금형을 계획에 따라 교체합니까, 파손 후 교체합니까? 타수를 추적합니까? 마모는 서서히 진행되어 계획할 수 있지만 피로 파단은 라인을 멈춥니다.
이 글은 3단계: 머리를 다룹니다. 전체 순서는 모재, 나사산, 머리, 구동부, 표면 처리, 문서이며, 순서를 바꾸면 재작업이 되는 이유는 영어 글 Specifying a screw에 설명되어 있습니다.
참고 자료
- Padfield & Bhupatiraju, “Cold Heading,” ASM Handbook, Vol. 14A, 2005
- Talangkun, “Design of the semi-closed die for shaping thick coin-like carbon steel parts in a single operation,” SN Applied Sciences 5, 176 (2023)
- Seo et al., “Design of Cold Heading Process of a Screw for Storage Parts,” Transactions of Materials Processing 20(1), 2011
- Ran, Fu, Chan & Kwan, “The influence of size effect on the ductile fracture in micro-scaled plastic deformation,” International Journal of Plasticity 41 (2013)
- Nickel Institute — Cold Forming Stainless Steel Bar and Wire
일부 자료는 유료입니다. 인용한 값은 각 연구가 자체 조건에서 얻은 결과이며 일반적인 설계값이 아닙니다. 공정 조건은 시제품과 공급업체 확인을 거쳐 정하십시오.
문의
머리 형태를 바꾸었고 치수가 M1.0~M5.0 사이라면 금형 조정으로 되는지 새 공구가 필요한지 궁금하실 것입니다. 도면이나 샘플을 보내 주시면 공정 수와 그에 따른 납기 영향을 알려 드리겠습니다.
견적 요청
품목과 수량을 알려 주시면 생산 가능 여부, 납기와 가격을 회신해 드립니다.
또는 이메일로 직접 문의 sales@tigerfasteners.com