 TIGERFASTENERS
Un tableau de forets de taraudage donne une plage de tolérance, pas un nombre
Un tableau soigné de tarauds et de forets a recueilli 456 points sur r/MechanicalEngineering, et le meilleur commentaire venait d’un concepteur fort de 27 ans de métier, qui comptait le transmettre aux débutants. C’est une réaction juste devant un tableau bien fait. Il vaut pourtant la peine de savoir ce que ce tableau a comprimé pour tenir sur une page : la norme dont il provient tabule autre chose, et une ligne de son introduction va à l’encontre de l’instinct de la plupart des gens.
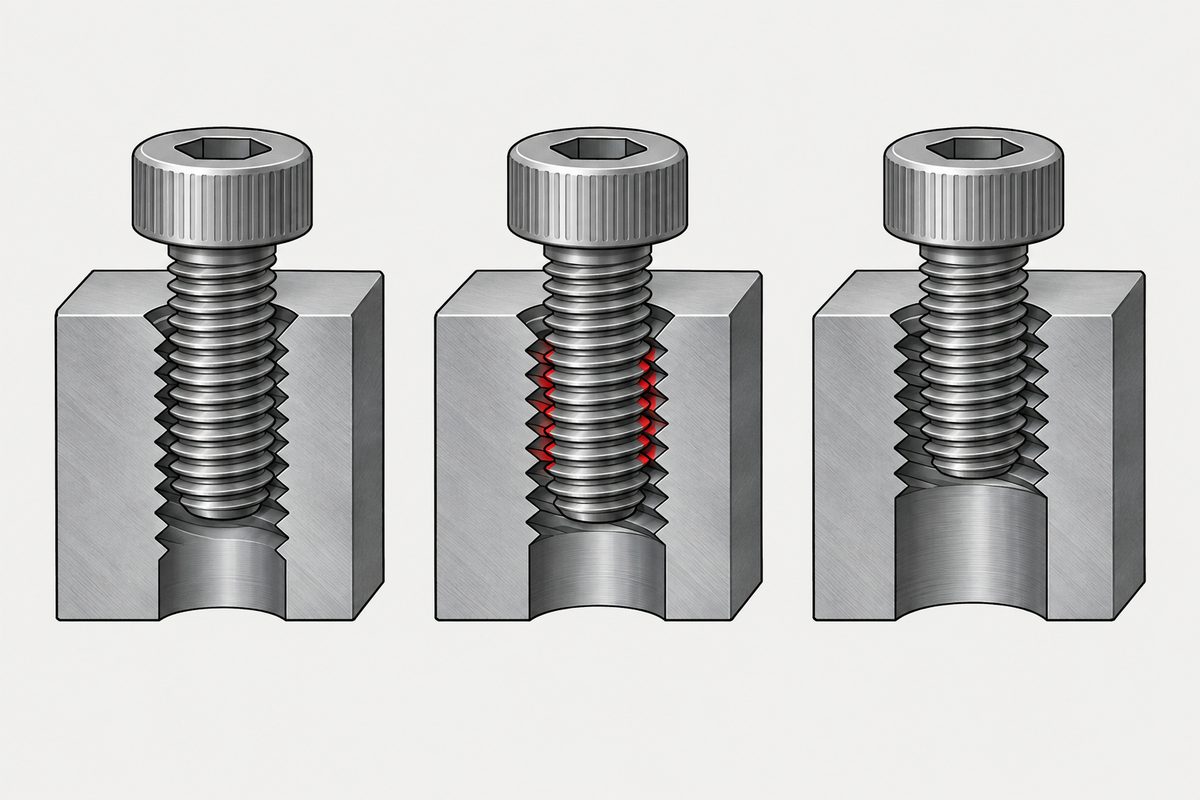
Ce que la norme tabule réellement
Les forets pour perçage avant taraudage ont leur propre Norme internationale, l’ISO 2306, publiée en 1972 par le comité des petits outils et toujours en vigueur après un réexamen en 2022. Son domaine d’application résume la règle empirique en une phrase : le diamètre du foret est approximativement le diamètre nominal du filetage moins le pas. Un M6×1 reçoit un foret de 5,00 mm.
Le tableau est plus instructif que la règle. Chaque ligne donne le diamètre intérieur maximal pour les classes 5H, 6H et 7H, un diamètre intérieur minimal, et seulement ensuite un foret. Le foret est le choix pratique au bout d’une tolérance, pas la spécification elle-même.
| Filetage | Diam. intérieur min | Diam. intérieur max, 6H | Foret |
|---|---|---|---|
| M3 × 0,5 | 2,459 | 2,599 | 2,50 |
| M4 × 0,7 | 3,242 | 3,422 | 3,30 |
| M5 × 0,8 | 4,134 | 4,334 | 4,20 |
| M6 × 1 | 4,917 | 5,153 | 5,00 |
| M8 × 1,25 | 6,647 | 6,912 | 6,80 |
| M10 × 1,5 | 8,376 | 8,676 | 8,50 |
| M12 × 1,75 | 10,106 | 10,441 | 10,20 |
Un trou M6 ne mesure donc pas 5,00 mm. Pour un filetage 6H, tout ce qui va de 4,917 à 5,153 mm convient, soit une plage large de près d’un quart de millimètre, et 5,00 n’en est qu’un point. Ce que la lettre et le chiffre de 6H contrôlent chacun est expliqué dans les classes de tolérance de filetage.
La norme dit de quel côté pencher, et ce n’est pas le côté instinctif
Extrait de l’introduction de l’ISO 2306, en traduction : plus le trou percé est grand, dans la limite de la tolérance du diamètre intérieur concerné, plus le taraudage devient économique et plus le risque de rupture du taraud diminue.
Il faut lire cela face au réflexe selon lequel un trou plus petit donne plus de filet, et plus de filet un assemblage plus solide. La norme ne discute pas de résistance. Elle dit qu’une fois dans la tolérance, toute la plage produit un filetage conforme, et que le haut de la plage coûte moins cher à tarauder et casse moins de tarauds.
Ce compromis se défend en raison de l’endroit où l’assemblage cède habituellement. L’objectif de conception est que la vis rompe avant que le filetage femelle ne s’arrache ; la longueur d’engagement nécessaire est traitée dans la longueur d’engagement du filetage, et le désaccord entre les règles publiées dans les règles d’engagement se contredisent. La longueur est la variable dont on dispose. Grappiller les derniers centièmes du diamètre intérieur ne l’est pas.
Le pourcentage, qui ne figure pas du tout dans la norme
Les tableaux d’atelier indiquent un pourcentage de filet, généralement 75 %. L’ISO n’utilise nulle part de pourcentage pour cela. La convention vient du métier et mesure la profondeur par rapport à un filet triangulaire vif, le triangle non tronqué, avec % = 76,98 × (D − trou) ÷ P pour les filetages métriques.
Le profil de base ISO tronque ce triangle. Le diamètre intérieur de base du filetage intérieur se situe à D − 1,0825 P, alors que le fond du triangle vif serait à D − 1,299 P. Le rapport entre les deux vaut 5/6 et ne dépend pas de la dimension.
83 % est donc le plafond de tout filetage métrique conforme. En convertissant la ligne M6×1, la plage 6H va d’environ 83 % au diamètre intérieur minimal à 65 % au maximal, et le foret de l’ISO 2306 tombe à 77 %. Un tableau qui propose « 100 % de filet » propose un trou de 4,70 mm, c’est-à-dire sous le diamètre intérieur minimal. Ce n’est pas un choix audacieux, c’est un filetage refusé au calibre.
Le M8×1,25 donne la même allure : 83 % à 6,647 mm, 67 % à 6,912 et le foret de 6,80 mm à 74 %. Le chiffre bouge, le plafond non.
Deux raisons pour lesquelles le foret n’est pas le trou
La première phrase de l’ISO 2306 énumère tout ce qui éloigne le diamètre obtenu de la cote marquée sur le foret : la précision d’affûtage de la pointe, le matériau, le lubrifiant, ainsi que l’alignement, l’avance et la vitesse de l’opération. Un tableau ne peut rien en savoir, et c’est pourquoi la norme qualifie ses propres tableaux de guide.
La seconde est plus étrange et mérite d’être retenue. Lors du taraudage d’un matériau relativement tendre, le métal a tendance à être refoulé vers le fond du filet, et le diamètre intérieur du trou taraudé peut être plus petit que le foret qui l’a percé. La norme ajoute que cette tendance est beaucoup plus faible dans les matériaux plus durs et parfois totalement absente.
Cela explique un après-midi bien connu : le bon foret, un tampon lisse qui n’entre pas, et une pièce en aluminium. Le trou était juste au moment du perçage. C’est le taraudage qui l’a modifié, et passer vers l’extrémité haute de la plage est précisément la réponse que la norme recommandait déjà pour une autre raison.
Rien de tout cela ne s’applique à une vis qui forme son propre filet. Pour les vis autotaraudeuses et les vis par déformation, le trou est fixé par une fenêtre de couple et non par un diamètre intérieur ; c’est l’objet de dimensionner l’avant-trou, et pour les vis par déformation trilobées en particulier, de le trou est la variable.
Pourquoi les chiffres du tableau sont ronds
La colonne des forets n’est ni le milieu de la plage ni un calcul. C’est la dimension utile la plus proche dans la série normalisée de forets hélicoïdaux, que l’ISO 2306 dit avoir reprise de l’ISO/R 235 pour toutes les dimensions sauf quatre, marquées d’un astérisque. L’introduction ajoute que les utilisateurs peuvent raisonnablement choisir leurs propres diamètres pour des applications particulières, mais que les diamètres tenus en stock devraient être utilisés chaque fois que possible.
C’est bon à dire à quiconque vient de calculer 5,03 mm et cherche un foret. Le tableau a déjà fait le même compromis. Il s’est arrêté sur 5,00 parce que 5,00 existe, et parce que la norme préfère qu’on soit un peu haut dans la plage plutôt qu’exactement sur une cote introuvable dans le commerce.
Ce qu’il faut régler avant de mettre le trou sur le plan
- Indiquer la classe de tolérance du filetage sur le plan, pas le foret. Le trou qui compte est le diamètre intérieur après taraudage, et 6H dit quelle est cette plage. Une cote de foret sur un plan est une instruction de fabrication qui sera fausse pour le matériau de quelqu’un.
- Choisir délibérément l’extrémité de la plage visée. La norme recommande l’extrémité haute pour le coût de taraudage et la durée de vie du taraud. Si vous voulez l’extrémité basse, ce doit être une décision motivée plutôt qu’une habitude.
- Indiquer le matériau. Les alliages tendres peuvent resserrer le diamètre intérieur pendant le taraudage ; les durs, non.
- Supprimer le pourcentage, ou préciser la convention utilisée. Ce n’est pas une grandeur ISO, et au-delà de 83 % il décrit un filetage qui ne peut pas passer au calibre.
- Dire si autre chose est fileté autour. Si un second filetage court à l’extérieur de la même paroi, ce qui reste dépend du diamètre intérieur du filetage extérieur et du diamètre extérieur du filetage intérieur, et en pas gros, la paroi s’épuise plus tôt que ne le laissent penser les deux dimensions nominales.
Cet article traite de l’étape 2 : filetage. L’ordre complet est support, filetage, tête, empreinte, finition et documentation. L’article anglais Specifying a screw explique pourquoi le modifier entraîne une reprise.
Questions fréquentes
Quel foret utiliser pour un filetage M6 ?
L’ISO 2306 indique 5,00 mm, et sa règle est que le foret vaut approximativement le diamètre nominal moins le pas. La réponse la plus utile est que, pour un filetage 6H, le diamètre intérieur peut aller de 4,917 à 5,153 mm, et que 5,00 mm est un point de cette plage choisi parce que c’est un foret courant en stock. Le point visé est une décision que le tableau prend en silence à votre place.
Un foret de taraudage plus petit donne-t-il un filetage plus résistant ?
Il met plus de matière dans le filet, mais l’ISO 2306 recommande l’orientation inverse : plus le trou percé est grand dans la tolérance du diamètre intérieur, plus le taraudage est économique et plus le risque de rupture du taraud est faible. L’objectif de conception est que la vis cède avant que le filetage femelle ne s’arrache, et la variable qui l’assure est la longueur d’engagement, pas les derniers centièmes de diamètre intérieur. Nous n’avons trouvé aucune mesure publiée chiffrant la perte de résistance sur la plage ; aucun chiffre n’est donc donné ici.
Pourquoi les tableaux de forets de taraudage se contredisent-ils ?
Parce qu’ils compriment une tolérance en un seul nombre sans tous choisir le même point, et parce que beaucoup sont construits à partir d’une convention de pourcentage de filet plutôt qu’à partir des limites du diamètre intérieur. Le pourcentage est une convention de métier mesurée par rapport à un filet triangulaire vif ; l’ISO n’utilise aucun pourcentage pour cela.
Est-il vraiment impossible d’obtenir 100 % d’engagement du filet ?
Pas selon la convention courante, et pas à cause du taraud. Cette convention mesure la profondeur par rapport au triangle vif, alors que le profil de base ISO tronque le filetage intérieur à un diamètre intérieur de D moins 1,0825 P. Le rapport entre les deux vaut 5/6 : 83 % est donc le plafond de tout filetage conforme, quelle que soit la dimension. Un trou percé pour 100 % sur cette échelle est sous le diamètre intérieur minimal, et le filetage sera refusé au calibre.
Mon trou était juste avant taraudage et le calibre n’entre pas. Que s’est-il passé ?
Si la pièce est en alliage tendre, l’ISO 2306 décrit le mécanisme dans son introduction : le matériau a tendance à être refoulé vers le fond du filet pendant le taraudage, si bien que le diamètre intérieur du trou taraudé peut finir plus petit que le foret qui l’a produit. La norme précise que cette tendance est beaucoup plus faible dans les matériaux plus durs et parfois absente. La réponse habituelle consiste à viser l’extrémité haute de la plage du diamètre intérieur, dans le même sens que la norme recommande pour la durée de vie du taraud.
Références
- ISO 2306:1972 — drills for use prior to tapping screw threads ; introduction, article 1 domaine d’application et tableau 1, limites du diamètre intérieur et diamètres de foret pour la série à pas gros
- ISO 965-1 — ISO general purpose metric screw threads, tolerances, principles and basic data
- ISO 68-1 — ISO general purpose screw threads, basic profile, metric threads (origine de la troncature 5H/8)
- ISO 235 — parallel shank twist drills and Morse taper shank twist drills ; la série dans laquelle l’ISO 2306 choisit ses diamètres de foret
L’ISO 2306:1972 a été lue dans l’aperçu PDF librement accessible, qui pour une norme de cet âge contient intégralement l’introduction, le domaine d’application et le tableau 1 ; toutes les cotes citées ici proviennent de ce tableau. Le calcul des pourcentages est le nôtre, établi à partir du profil de base de l’ISO 68-1 et vérifié par rapport au tableau 1 de l’ISO 2306 : D moins 1,0825 P donne 4,9175 mm pour M6 x 1, contre 4,917 mm imprimés dans le tableau. La constante 76,98 et l’habitude d’indiquer un pourcentage de filet sont des conventions de métier ; nous ne les avons pas rattachées à un document normatif et elles ne doivent pas être attribuées à l’ISO. Les numéros de catalogue de l’ISO 965-1, de l’ISO 68-1 et de l’ISO 235 n’ont pas été recoupés avec une seconde source. Le tableau 1 couvre la série à pas gros ; la série à pas fin fait l’objet du tableau 2 de la même norme, dont les valeurs ne sont pas reproduites ici.
Demande de devis
Si un trou taraudé fait partie de la demande, indiquez la classe de tolérance du filetage et le matériau support plutôt que la cote de foret. C’est la plage qui doit être respectée, et dans les alliages tendres le taraudage modifie le trou après le passage du foret.
Demander un devis
Indiquez la pièce et la quantité. Nous vous répondrons sur la faisabilité, le délai et le prix.
Ou écrivez-nous directement sales@tigerfasteners.com