 TIGERFASTENERS
Deux marques s’appellent fissures, et la norme interdit l’une à n’importe quelle taille
Sur r/DIY, quelqu’un avait vu des vis casser dans des murs en plâtre, issues de deux produits différents de deux sociétés différentes, alors qu’il avait percé des avant-trous à chaque fois. Sa question est celle que tout le monde finit par poser : est-ce que je fais quelque chose de travers, ou les fabricants mettent-ils simplement des vis bon marché dans la boîte ? Le fil a voté pour les vis bon marché, à 196 points. L’auteur a fini par penser que ses avant-trous étaient trop petits. Les deux verdicts sont raisonnables et aucun ne peut être vérifié, car personne, en 116 commentaires, n’a cité de document. Il en existe un, et ce qu’il dit du mot défaut est plus étrange que ce que chaque camp supposait.
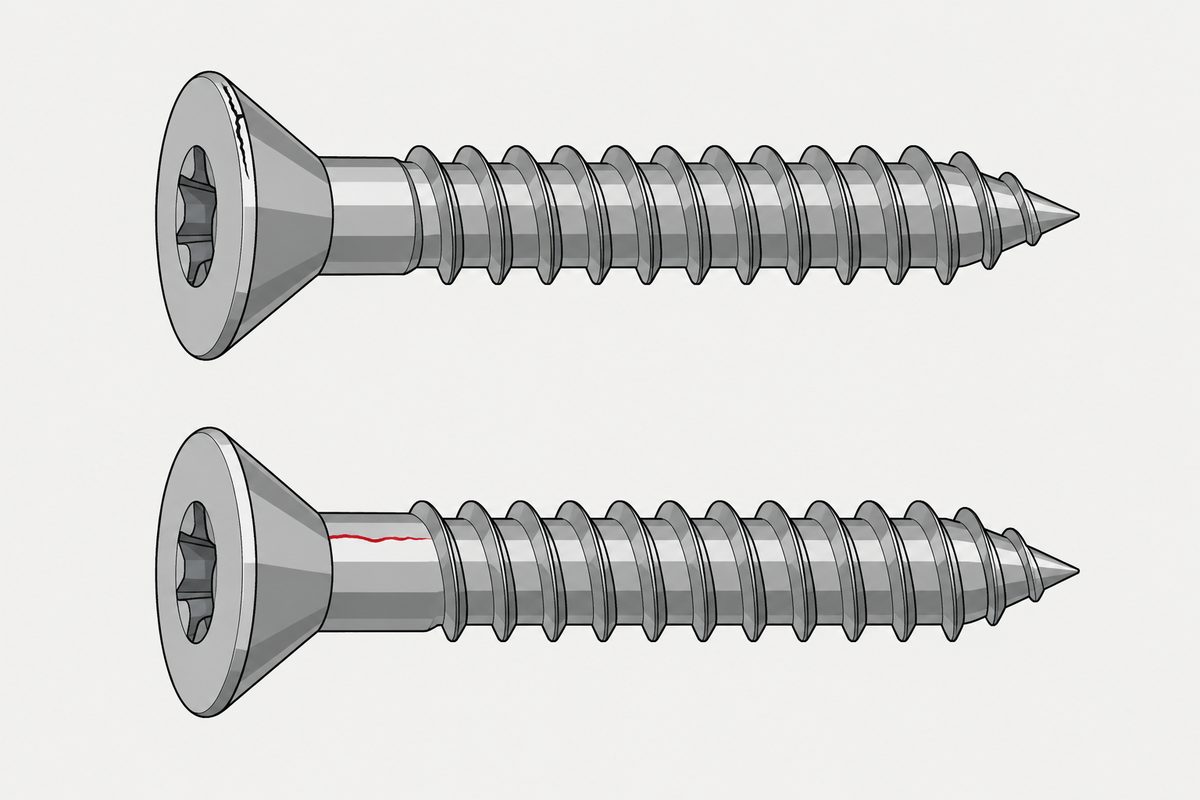
Une tapure de trempe, quelle qu’en soit la profondeur, la longueur ou la position, n’est pas admise. Une crique de forgeage est admise jusqu’à une longueur égale à un diamètre nominal de filetage. La même norme, sur la même page, appelle les deux des fissures. Ce qui les sépare n’est pas leur taille mais leur origine ; la question cette fissure est-elle acceptable ne peut donc pas se trancher avec une règle graduée.
Le document est l’ISO 6157-1:1988, Éléments de fixation, Défauts de surface, Partie 1. C’est une première édition de 1988, toujours répertoriée comme Norme internationale confirmée, ce qui mérite d’être noté avant d’écarter la date. Elle remplit une fonction : nommer chaque type de marque qu’on trouve sur une vis, dire ce qui la cause et fixer une limite.
Avant les limites, la phrase qui les gouverne toutes. L’article 1.3 dit que, lorsque les limites admissibles sont atteintes, les valeurs minimales des caractéristiques mécaniques et fonctionnelles spécifiées dans l’ISO 898-1 devraient toujours être respectées. Admis ne veut donc jamais dire autorisé à être moins résistant. Cela veut dire que le défaut est attendu et que les valeurs doivent tenir malgré tout.
Les deux fissures
La norme définit une fissure comme une rupture nette, cristalline, traversant ou longeant les joints de grains, normalement causée par une surcharge du métal pendant le forgeage ou d’autres opérations de formage, ou pendant le traitement thermique. Puis elle scinde le mot en deux.
| Tapure de trempe | Crique de forgeage | |
|---|---|---|
| Cause | La trempe, par des contraintes thermiques et de transformation excessives | L’opération de cisaillage ou de forgeage |
| Position | Partout ; la norme illustre le dessus de tête, l’arête de tête, la face d’appui, le congé et le fond de filet | Le dessus de la tête et le pourtour en relief des têtes creuses |
| Aspect | Généralement un tracé irrégulier et capricieux à la surface | — |
| Limite | Toute profondeur, toute longueur, toute position : non admise | Longueur l < d ; profondeur ou largeur b ≤ 0,04 d |
Sur une M10, la limite de crique de forgeage correspond à une marque pouvant atteindre dix millimètres de long et quatre dixièmes de millimètre de profondeur sur le dessus de la tête, et la pièce est conforme. Une tapure de trempe d’une fraction de cette taille, au même endroit, ne l’est pas.
La norme donne aussi un indice pratique pour les distinguer, et il est utile : lorsque des pièces ont subi un réchauffage important, les fissures sont généralement colorées par la calamine. C’est la seule aide à l’observation qu’elle propose sur ce point ; le reste de la distinction se trouve dans le procédé, non sur la pièce.
Le reste du vocabulaire, avec ses chiffres
Ci-dessous, d désigne le diamètre nominal de filetage et d1 le diamètre de tête ou de collerette.
| Nom | Ce que c’est | Limite |
|---|---|---|
| Éclatement de forgeage | S’ouvre au forgeage sur les pans ou les angles d’une tête, ou au pourtour d’une tête à collerette ou ronde | Sur une tête hexagonale, ne doit pas pénétrer dans le cercle de la face supérieure ni dans la surface d’appui sous tête, et un éclatement à l’intersection de deux pans de serrage ne doit pas réduire la cote sur angles sous le minimum spécifié. Sur les collerettes et têtes rondes, largeur 0,08 d1 pour un éclatement isolé, 0,04 d1 lorsqu’il y en a deux ou plus, dont l’un peut atteindre 0,08 d1 |
| Éclatement de cisaillement | La même famille, orientée à environ 45 degrés de l’axe du produit | Les mêmes limites que les éclatements de forgeage |
| Repli ou paille | Une ligne étroite, droite ou doucement courbée, dans le sens de la longueur sur le filet, la tige ou la tête. La norme dit qu’ils sont inhérents à la matière première | Profondeur admissible 0,03 d ; s’il atteint la tête, les limites des éclatements s’appliquent |
| Manque de matière | Une cavité peu profonde où le métal n’a pas rempli au forgeage, souvent à cause d’un copeau incrusté ou de rouille sur la matière première | Profondeur h ≤ 0,02 d, et 0,25 mm au maximum. Une limite sur la surface cumulée de tous les manques sur la face d’appui existe aussi et n’était pas lisible dans notre copie |
| Pli | Métal replié sur lui-même pendant le forgeage | Angles extérieurs : admis. Angles intérieurs au niveau ou en dessous de la surface d’appui : non admis sauf autorisation expresse |
| Trace d’outil | Sillons peu profonds laissés par un outillage passant sur la surface | Lorsqu’elle résulte d’un usinage sur la tige, le congé ou la surface d’appui, ne doit pas dépasser une rugosité de 3,2 µm mesurée selon l’ISO 468 |
Deux de ces lignes méritent un second regard. L’entrée sur les replis et pailles dit franchement qu’ils arrivent avec le fil et ne sont pas le fait du forgeron, ce que notre page sur ce que le roulage ne peut pas corriger dit depuis l’autre bout : une paille dans un mauvais fil est roulée dans le filet avec tout le reste. Et la limite d’éclatement sur l’hexagone dépend de ce que la cote sur angles ne descende pas sous son minimum, qui est la deuxième colonne de la table derrière la taille de votre clé, et la raison pour laquelle cette colonne est tabulée.
Ce qui nous ramène à la boîte de vis
Lisez maintenant le domaine d’application, la première chose du document et la dernière que l’on vérifie. Il s’applique aux vis, boulons et goujons de diamètre nominal de filetage de 5 mm et plus, de grades de produit A et B et de classes de qualité jusqu’à 10.9 inclus, sauf disposition contraire d’une norme de produit ou accord contraire entre les parties.
Les vis scotchées à une barrière pour enfant en sont exclues dès le premier critère, la plupart du temps, avant même qu’on discute des deux autres. Le fil posait donc une question sans document derrière elle. Il n’existe pas de tableau de défauts admis pour ces vis, si bien que sont-elles défectueuses ne peut être tranché, dans un sens ou dans l’autre, par personne. C’est la même situation structurelle que une finition disputée sans échantillon convenu : non un désaccord sur les faits, mais un désaccord sans endroit où les vérifier.
Et l’article 1.2 dit quoi faire quand cela compte. Si l’application exige une maîtrise plus étroite des défauts de surface, il convient de le spécifier dans la norme de produit, ou l’acheteur doit spécifier les limites applicables dans l’appel d’offres et la commande. Des limites plus strictes pour des exigences particulières, comme le montage automatique, figurent dans l’ISO 6157-3, que nous n’avons pas lue et dont nous ne citons rien.
Ce que cette page ne vous dira pas
Elle ne dira pas si ces vis-là étaient défectueuses. Rien dans ce document ne diagnostique une vis cassée en service, et les deux explications avancées dans ce fil relèvent d’ailleurs. Le commentaire le mieux noté conseillait de percer l’avant-trou au diamètre de la vis moins les filets, ce qui est une façon simple de dire le diamètre à fond de filet, et c’est exactement le diamètre sur lequel repose la règle publiée d’avant-trou, avec un pourcentage qui varie selon l’essence. La propre conclusion de l’auteur, des avant-trous trop petits, relève de la même page.
Ce que fait la norme, c’est retirer le mot défaut à l’œil pour le confier au procédé. Une marque que l’on peut voir et mesurer peut être admise ; une plus petite qu’on trouve à peine peut ne pas l’être. Si vous voulez pouvoir porter ce jugement vous-même plutôt que de le laisser au seul fabricant, le moyen est le moins spectaculaire, et il est écrit dans la norme : mettre la référence sur la commande.
Cet article traite de l’étape 6 : documentation. L’ordre complet est support, filetage, tête, empreinte, finition et documentation. L’article anglais Specifying a screw explique pourquoi le modifier entraîne une reprise.
Questions fréquentes
Une fissure dans une tête de vis est-elle toujours un défaut ?
Pas selon la norme qui les définit. L’ISO 6157-1 sépare les tapures de trempe, qui apparaissent à la trempe et ne sont admises à aucune profondeur, aucune longueur ni aucune position, des criques de forgeage, qui apparaissent au cisaillage ou au forgeage et sont admises jusqu’à une longueur d’un diamètre nominal de filetage avec une profondeur ou largeur jusqu’à 0,04 de ce diamètre. Les deux sont classées par origine et non par taille ; mesurer la marque ne répond donc pas à la question.
Comment distinguer une tapure de trempe d’une crique de forgeage ?
La norme donne un indice d’observation et, pour le reste, place la distinction dans le procédé. Elle dit qu’une tapure de trempe suit généralement un tracé irrégulier et capricieux à la surface, et que lorsque des pièces ont subi un réchauffage important, les fissures sont généralement colorées par la calamine. Les criques de forgeage se situent sur le dessus de la tête et sur le pourtour en relief des têtes creuses. Au-delà, la différence tient à la façon dont la pièce a été fabriquée plutôt qu’à l’aspect de la marque.
Qu’est-ce qu’un repli ou une paille, et est-ce admis ?
Une ligne étroite, droite ou doucement courbée, dans le sens de la longueur sur le filet, la tige ou la tête. L’ISO 6157-1 dit que les replis et pailles sont inhérents à la matière première de l’élément de fixation plutôt qu’introduits par le forgeage, et les admet jusqu’à une profondeur de 0,03 du diamètre nominal de filetage. Si un repli remonte dans la tête, il doit alors respecter les limites des éclatements.
La norme s’applique-t-elle aux vis fournies dans un meuble en kit ?
Généralement non, et la première ligne du domaine d’application explique pourquoi. L’ISO 6157-1 s’applique aux vis, boulons et goujons de diamètre nominal de filetage de 5 mm et plus, de grades de produit A et B et de classes de qualité jusqu’à 10.9 inclus. Une petite vis livrée avec un accessoire en sort généralement par le seul diamètre. Cela n’en fait pas une mauvaise vis ; cela signifie qu’il n’existe aucun tableau de défauts admis auquel se référer, et que la question de savoir si elle est défectueuse n’a pas de document derrière elle.
Si un défaut est admis, la vis est-elle moins résistante ?
La norme dit qu’elle ne devrait pas l’être. L’article 1.3 indique que, lorsque les limites admissibles des défauts de surface sont atteintes, les valeurs minimales des caractéristiques mécaniques et fonctionnelles spécifiées dans l’ISO 898-1 devraient toujours être respectées. Les limites sont donc tracées là où le défaut est attendu et où les valeurs de résistance doivent tenir malgré tout, et non comme une réduction tolérée.
Comment obtenir une maîtrise plus étroite des défauts de surface ?
En la demandant par écrit. L’article 1.2 dit que, lorsque les exigences techniques de l’application nécessitent une maîtrise plus étroite des défauts de surface, il convient de le spécifier dans la norme de produit correspondante, ou l’acheteur doit spécifier les limites applicables dans l’appel d’offres et la commande. Les limites pour des exigences particulières comme le montage automatique figurent dans l’ISO 6157-3, une partie distincte.
Références
- ISO 6157-1:1988 — Éléments de fixation, défauts de surface, partie 1, vis, boulons et goujons d’usage général. Articles 1.1 à 1.3 et article 3, lus dans l’aperçu public
- r/DIY — le fil d’origine, y compris le commentaire le mieux noté sur la quincaillerie fournie avec les produits et la propre conclusion de l’auteur sur les avant-trous
L’ISO 6157-1:1988 a été lue dans l’aperçu public, qui contient le document jusqu’à l’article 3.5, et chaque limite citée ci-dessus provient de ce texte. La notice du catalogue a été vérifiée séparément sur le site de l’ISO, où elle est au stade 90.93, Norme internationale confirmée, malgré la date de 1988. La limite sur la surface cumulée des manques de matière sur la face d’appui n’était pas lisible dans notre copie et n’est volontairement pas citée, et le symbole du paramètre de rugosité dans l’article sur les traces d’outil n’a pas non plus survécu ; la valeur est donc donnée sans nommer le paramètre. L’aperçu s’arrête à l’article 3.5, et rien au-delà n’a été lu. Aucune limite de l’ISO 6157-3 ne figure ici, car nous n’avons pas lu cette partie. Cette page ne diagnostique pas les vis du fil d’origine et ne prend pas position sur leur caractère défectueux ; le versant avant-trou et matériau support de la question est traité sur nos pages précédentes et n’est pas repris. Aucune affirmation n’est faite sur la classe de qualité ou le grade de produit des vis fournies avec un produit grand public, et les figures de la norme sont décrites et non reproduites.
Demande de devis
Si l’état de surface d’un élément de fixation compte pour votre procédé, dites-le sur la commande plutôt qu’au contrôle de réception, et nommez la norme à appliquer. C’est la différence entre un jugement que vous pouvez porter et un jugement que vous pouvez seulement contester.
Demander un devis
Indiquez la pièce et la quantité. Nous vous répondrons sur la faisabilité, le délai et le prix.
Ou écrivez-nous directement sales@tigerfasteners.com