 TIGERFASTENERS
El ángulo de la rosca se fijó en sesenta grados porque era más fácil de comprobar
Las roscas que tiene sobre la mesa tienen flancos a sesenta grados entre sí. Todos los elementos de fijación métricos los tienen. Es uno de esos números que parecen salir por fuerza de un cálculo de tensiones, y el documento que defendió por primera vez ese valor se puede leer gratis, así que fuimos a leerlo. En abril de 1864, William Sellers se puso en pie en el Franklin Institute de Filadelfia y propuso una rosca con un ángulo de sesenta grados y crestas planas. Su razón para el sesenta ocupa una sola frase, y no trata de la resistencia.
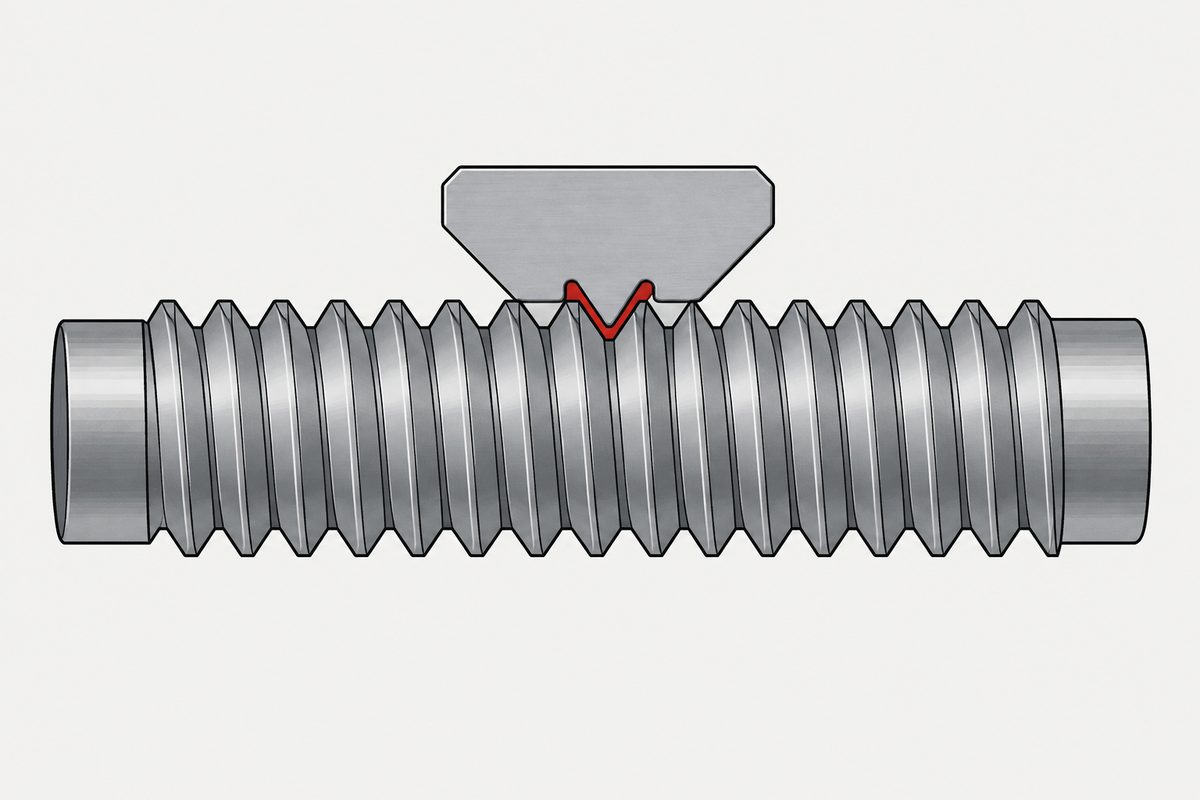
«El ángulo de la rosca propuesta se fija en 60°, el mismo que el de la rosca aguda, por obtenerse con más facilidad que 55° y ajustarse mejor a la práctica general de este país». (traducción) Esa es toda la justificación, en la memoria que lo propuso. Se obtiene con más facilidad. Las tres objeciones que planteó contra la rosca británica van en la misma dirección: todas se refieren a fabricar la pieza o a comprobarla, y ninguna al comportamiento de la unión bajo carga.
La fuente es la memoria tal como se imprimió en el Journal of the Franklin Institute, volumen XLVII, número 5, mayo de 1864, en las actas de la sesión de abril. El volumen está digitalizado y sin restricciones, así que lo que sigue se cita del texto y no del relato de otra persona.
Empieza con una concesión
Lo primero que hace la memoria es ceder el argumento. Sellers describe la situación estadounidense sin halagos: en este país aún no se ha hecho ningún intento organizado de establecer un sistema, y cada fabricante ha adoptado lo que su criterio le dictó como lo mejor, o lo más conveniente para él. Luego señala a Inglaterra, donde los ingenieros habían acordado de mutuo acuerdo unas proporciones que entonces eran de uso universal.
Y entonces llega la frase que fija los términos de toda la memoria. Siendo nuestra unidad de longitud la misma que la suya, escribe, parecería deseable que el sistema que ellos adoptaron se empleara también aquí, a menos que puedan oponérsele objeciones graves y sustituirse por uno mejor.
Es alguien que asume en público la carga de la prueba antes de haber dicho nada a su favor. También reconoce los méritos de la rosca británica antes de atacarla: sus ventajas sobre una rosca aguda, escribe, son una mayor resistencia por la ausencia de esquinas agudas y una mayor protección frente a daños accidentales gracias a la cresta redondeada.
Tres objeciones, y de qué tratan todas
| Objeción | Qué tipo de problema es |
|---|---|
| El ángulo de 55° es difícil de verificar. Calibres de ese ángulo, hechos de forma independiente y sin herramientas especiales, no coincidirían con suficiente precisión | Metrología |
| La curva de la cresta y el fondo de la rosca del tornillo no encajará con la curva correspondiente de la tuerca, de modo que la superficie de trabajo se reduce a los flancos rectos | Fabricación |
| La herramienta de corte debe tener al menos tres lados cortantes. La práctica británica en piezas pequeñas necesitaba tres tipos de cuchilla y dos tornos para hacer lo que la práctica estadounidense hacía con una cuchilla y un torno | Utillaje y coste |
Lea la columna de la derecha. Ninguna de estas objeciones habla de fuerza de apriete, fatiga, barrido de rosca o tensiones. Las tres tratan de si un taller corriente puede fabricar la pieza y saber si la ha fabricado bien.
La segunda objeción muestra además un hábito mental que merece señalarse, porque es más raro de lo que debería. Tras decir que las curvas no encajarán, Sellers se limita de inmediato: no debe deducirse que esas curvas no puedan hacerse encajar, sino solo que la forma aumenta tanto las dificultades que en la práctica no se conseguirá. Distingue lo imposible de lo que en realidad no va a ocurrir, en 1864, en una memoria que defiende su propia propuesta.
La propuesta, y el octavo
Fijado el ángulo, la geometría es breve. Se divide el paso, que según señala es lo mismo que el lado del filete, en ocho partes iguales; se quita una parte de la cresta y se rellena una parte en el fondo. La cresta y el fondo planos equivalen entonces cada uno a un octavo del paso, y la superficie de trabajo a tres cuartos. Señala que así se obtiene una profundidad de rosca casi exactamente igual a la inglesa.
Afirma también que esta disposición da un 36 por ciento más de superficie de trabajo que la rosca inglesa, con el razonamiento de que el contacto queda prácticamente limitado a los flancos rectos en ambos casos. Esa cifra es suya, de 1864, y esta página la recoge sin confirmarla.
Más importante es por qué tenía a mano la cresta plana. La cresta aguda debía desaparecer, argumenta, porque es vulnerable en pernos grandes, y los talleres estadounidenses ya ponían una pequeña cresta plana en las roscas grandes sin ninguna proporción acordada. Puesto que los flancos deben ser rectos, la elección está entre una cresta redondeada y una plana, y la plana gana por el utillaje: los flancos tienen la misma forma que en una rosca aguda, así que sirve la misma herramienta, y para dar esta forma basta con quitar la punta de la herramienta de corte.
Llevó el calibre consigo
Esto es lo que convierte la memoria de una opinión en una propuesta. Su primera objeción a los 55 grados era que no podían verificarse de forma fiable. Por eso la memoria no se limita a especificar una rosca; incluye el dibujo de un instrumento para medir la parte plana del peine de roscar.
El calibre tiene un ángulo de 60 grados cortado en el borde del marco, un segundo ángulo con el vértice recortado y una cuña graduada que se desliza a través del segundo. Si se lleva una marca de la cuña hasta una marca fija del marco, su borde queda a la distancia correcta por encima del vértice, lo que indica al herramentista cuánto debe quitar de la punta de un peine ajustado previamente al primer ángulo. Hay incluso una instrucción para colocar la herramienta en el torno contra una cara del calibre, lo que, escribe, asegurará que la rosca, una vez cortada, quede perpendicular a la superficie.
Las actas de esa misma noche vuelven a confirmarlo sin proponérselo. Tras la memoria y el debate, un tal Mr. Longstreth mostró un instrumento para ajustar las herramientas de los tornos de roscar y después un segundo instrumento para comprobar la exactitud de las roscas. Dos instrumentos de medición más en una sola reunión. El problema en la sala nunca fue qué forma acordar. Era cómo iba alguien a demostrar que la había conseguido.
La mejor respuesta que decidió no adoptar
Hay un pasaje que merece más atención de la que suele recibir. Sellers ajustó una fórmula a la serie de pasos ingleses para ver si seguía una regla, y descubrió que casi lo hacía: da las constantes que usó, 2,09 y 16,64, y señala que las roscas inglesas no se apartan de la regla hasta las cuatro pulgadas y media, y aun entonces solo ligeramente.
Luego deja de lado su propio resultado. Los pasos que da la fórmula, escribe, resultarían una mejora, pero no lo bastante como para justificar su adopción, si el resto del sistema inglés resultara aceptable.
Un hombre que propone una norma nacional, con una serie demostrablemente más ordenada en la mano, decide que el orden no compensa la incompatibilidad. Ese juicio se emite en los comités de normalización cada año y casi nunca queda escrito con tanta claridad como aquí.
Y una regla práctica, sorprendida en plena acción en 1864
Las actas registran dos empresas que llevaron pruebas a la reunión. Merrick and Sons presentaron tornillos, pernos y tuercas reales desde seis pulgadas hasta tres octavos, y el secretario anota que sus pasos eran casi idénticos a los propuestos por Sellers. Bement and Dougherty presentaron planos, y los suyos coincidían con Whitworth salvo en la media pulgada. Sus planos incluían además una regla de la casa: la entrecaras de las cabezas y tuercas acabadas era una vez y media el diámetro del perno, y el espesor de la tuerca era igual al diámetro.
La primera de esas cifras sigue en circulación. Es la regla práctica a la que se recurre para adivinar una medida de llave, y la tabla moderna solo coincide con ella en parte del rango: la relación en ISO 4032 es 1,50 de M12 a M24, pero 2,00 en el extremo pequeño, y cambia de sentido dos veces por el camino. Así que la regla era, en 1864, la práctica de la casa de alguien en Filadelfia, y la norma que acabó llegando la mantuvo en el centro y la abandonó en ambos extremos.
Lo que esta página no afirma
Las roscas que se usan hoy tienen un ángulo de flanco de sesenta grados, y la razón que dio Sellers en 1864 para elegir sesenta fue que se obtenía con más facilidad que cincuenta y cinco y se ajustaba a la práctica de su entorno. Esta página no afirma una línea de descendencia entre esos dos hechos, porque no hemos leído ningún documento que la registre, y un parecido no es un linaje.
Tampoco dice que la rosca británica fuera peor. Sellers reconoció primero sus méritos, y sus tres objeciones se referían a herramientas y calibres, no al rendimiento. Y no sigue la historia hacia delante: la reunión acordó enviar la memoria a otras sociedades si la aprueban, y nombró un comité de nueve miembros para estudiar el asunto y hacer recomendaciones. Lo que concluyó ese comité no figura en el documento que leímos, y esta página se detiene donde se detiene el documento.
Lo que sí le deja es la forma de la decisión. Un número que parece física resulta, según la memoria que lo propuso, haberse elegido porque un taller corriente podía comprobarlo con un calibre que alguien podía fabricar. No es una razón menor. A juzgar por aquella noche, era la única que importaba.
El ángulo contra el que argumentaba Sellers se ha leído desde entonces en su propia memoria: cincuenta y cinco grados eran la media medida de la práctica inglesa, elegida por encuesta y no por cálculo. Y el comité nombrado aquella noche sí presentó su informe, ocho meses después: nombraron a nueve y firmaron diez.
La misma forma reaparece cincuenta y seis años después, en el informe de la comisión federal que citó a Sellers como su predecesor: sus tolerancias de rosca se dimensionaron para que funcionaran los machos de roscar que ya se vendían.
Este artículo trata el paso 2: rosca. El orden completo es sustrato, rosca, cabeza, accionamiento, acabado y documentación. El artículo inglés Specifying a screw explica por qué alterarlo genera retrabajo.
Preguntas frecuentes
¿Por qué el ángulo de la rosca es de 60 grados?
La memoria que lo propuso da una sola razón. En abril de 1864, William Sellers dijo al Franklin Institute que el ángulo de la rosca propuesta se fijaba en 60 grados, el mismo que el de la rosca aguda, por obtenerse con más facilidad que 55 grados y ajustarse mejor a la práctica general de aquel país. La justificación se refiere a la facilidad con que el ángulo se puede producir y verificar, no al comportamiento de la unión bajo carga.
¿Qué tenía de malo la rosca británica de 55 grados?
Sellers planteó tres objeciones, y antes reconoció los méritos del diseño. Sus objeciones fueron que 55 grados es difícil de verificar, de modo que calibres hechos de forma independiente no coincidirían lo suficiente; que la cresta y el fondo redondeados del tornillo no encajan en las curvas correspondientes de la tuerca, con lo que el trabajo recae en los flancos; y que la herramienta de corte necesita al menos tres lados cortantes, pues la práctica británica en piezas pequeñas usaba tres tipos de cuchilla y dos tornos donde la estadounidense usaba uno de cada. Las tres se refieren a la fabricación y la medición.
¿De dónde viene la cresta plana de la rosca?
De la misma propuesta de 1864. Sellers divide el paso en ocho partes iguales, quita una de la cresta y rellena una en el fondo, con lo que la cresta y el fondo planos miden cada uno un octavo del paso y quedan tres cuartos como superficie de trabajo. Su argumento a favor de la cresta plana frente a la forma redondeada británica es el utillaje: los flancos tienen la misma forma que en una rosca aguda, así que los corta la misma herramienta, y para obtener la parte plana basta con quitar la punta de la herramienta.
¿Propuso Sellers también nuevos pasos de rosca?
Calculó que podía hacerlo y luego decidió no hacerlo. Ajustó una fórmula a la serie de pasos ingleses, citando las constantes 2,09 y 16,64, y observó que las roscas inglesas la seguían de cerca hasta unas cuatro pulgadas y media. Después escribió que los pasos dados por la fórmula resultarían una mejora, pero no lo bastante como para justificar su adopción. Una serie mejor, descartada porque la mejora no justificaba la incompatibilidad.
¿Es antigua la regla de 1,5 veces el diámetro para las medidas de llave?
Al menos tan antigua como aquella reunión. Las actas registran una empresa de Filadelfia que presentó planos en los que la entrecaras de las cabezas y tuercas acabadas era una vez y media el diámetro del perno y el espesor de la tuerca igual al diámetro. La tabla ISO moderna mantiene esa relación de M12 a M24 y se aparta de ella en los tamaños pequeños, donde llega a 2,00, así que la regla práctica era una costumbre de la casa que la norma conservó solo en parte.
¿Desciende la rosca métrica actual de esta memoria?
Las roscas que se usan hoy tienen un ángulo de flanco de 60 grados, y esta memoria de 1864 defendió los 60 grados por su facilidad de calibración. Esta página no afirma una línea de descendencia entre ambas cosas, porque no hemos leído ningún documento que la registre. Lo que sí podemos decir es lo que dice la memoria: cuando alguien tuvo que justificar el número por primera vez, la justificación fue que el ángulo se podía obtener y comprobar.
Referencias
- Journal of the Franklin Institute, Vol. XLVII n.º 5, mayo de 1864 — actas de la sesión de abril, con la memoria sobre un sistema de roscas y tuercas leída por William Sellers, el debate y las resoluciones. Digitalizado y sin restricciones
- ISO 4032:1999 — tuercas hexagonales, tipo 1, para la entrecaras moderna comparada con la regla de la casa de 1864
La memoria de 1864 se leyó en el texto completo digitalizado del número de mayo de 1864 en Internet Archive, que no tiene restricciones de préstamo, y todas las citas anteriores proceden de ese texto y no de un relato posterior. Es una transcripción por reconocimiento óptico de caracteres, así que las expresiones matemáticas y las tablas contienen caracteres corruptos; aquí no se reproduce ninguna fórmula ni ninguna tabla de la memoria, y la fórmula de los pasos se describe solo mediante las dos constantes que nombra Sellers y su conclusión sobre ella. El 36 por ciento más de superficie de trabajo es una afirmación de Sellers en 1864, recogida y no verificada. La memoria de Whitworth de 1841 se ha leído desde entonces para una página aparte y no se importa aquí ningún razonamiento de ella; la descripción de la rosca británica en esta página es la de Sellers, incluidas las ventajas que le reconoce. No se afirma ninguna línea de descendencia entre la propuesta de 1864 y el ángulo que usan las normas modernas, porque no tenemos ningún documento que la registre. El comité de nueve miembros nombrado aquella noche figura por su nombre en las actas y lo que concluyó no figura en el documento que leímos, de modo que esta página no sigue la historia más allá de la reunión; el informe del comité se encontró después en el número de enero de 1865 y se trata en su propia página. No se cita ninguna proporción de ISO 68-1, ya que esa norma no se leyó para esta página.
Consulta
Nada de esto cambia lo que va hoy en un plano, y precisamente de eso se trata. Si una rosca tiene que verificarse y no solo especificarse, la pregunta que Sellers se hizo en 1864 sigue siendo la útil: qué tendrá realmente en la mano la persona que la compruebe, y si dos de esos instrumentos, fabricados por separado, pueden ponerse de acuerdo.
Solicitar cotización
Indique la pieza y la cantidad. Responderemos sobre viabilidad, plazo y precio.
O escríbanos directamente sales@tigerfasteners.com