 TIGERFASTENERS
La holgura de la rosca equivale a un octavo de capa
En r/3Dprinting se repiten dos preguntas. Una pregunta sin rodeos cuánto peor es la tolerancia de una rosca impresa comparada con la de un torno. La otra es la de un diseñador que cuenta semanas de trabajo en CAD afinándolo todo, «desde el perfil de la rosca hasta las compensaciones de tolerancia», para poder montar un accesorio completo sin pegamento ni metal. Las dos respuestas mejor valoradas a la primera decían, cada una a su manera, que no se usara una rosca. Hay un número que lo explica todo, y está en la norma de tolerancias.
Lo que reserva la norma
La letra de una clase de rosca es la posición de tolerancia, es decir, la holgura deliberada que incorpora la especificación. Eso ya lo explica el número y la letra responden a preguntas distintas. Lo que esa página no da, y lo que resulta decisivo aquí, es cuánto mide realmente esa holgura.
La ISO 965-1 la tabula por paso y no por diámetro, en micrómetros:
| Paso | G (interior) | H | g (exterior) | h |
|---|---|---|---|---|
| 0,5 mm | +20 | 0 | −20 | 0 |
| 0,8 mm | +24 | 0 | −24 | 0 |
| 1 mm | +26 | 0 | −26 | 0 |
| 1,25 mm | +28 | 0 | −28 | 0 |
| 1,5 mm | +32 | 0 | −32 | 0 |
| 2 mm | +38 | 0 | −38 | 0 |
Una rosca M6 gruesa tiene 1 mm de paso, así que un tornillo 6g recibe 26 micrómetros de holgura de diseño. Esa es toda la holgura. Es lo que impide que un perno recubierto se agarrote en la tuerca, y es la razón por la que el recubrimiento se come la tolerancia de la rosca en tamaños pequeños.
Ahora, en las unidades de la impresora
Una altura de capa muy extendida es 0,2 mm, es decir, 200 micrómetros. Toda la holgura ISO en M6 es 26. La holgura que reserva la norma es aproximadamente un octavo de una sola capa. Y como el paso es de 1 mm, todo el perfil de la rosca mide cinco capas de alto.
Nada en esta comparación es una crítica a ninguna de las partes. El sistema de tolerancias se escribió para procesos que eliminan material, donde un cuarto de capa es un paso grosero, y funciona. Una impresora deposita material en cordones discretos, y su menor movimiento vertical abarca la mayor parte de un flanco de rosca. Sencillamente no están escritos en las mismas unidades, y la diferencia no es marginal.
La misma cuenta empeora al bajar de tamaño. En M3, con 0,5 mm de paso, la holgura es de 20 µm, un décimo de capa, y el paso mide dos capas y media. Que es más o menos donde la gente deja de intentarlo.
Por eso las compensaciones que usa todo el mundo son las que son
La solución habitual es escalar la rosca o añadir una compensación de holgura en CAD, y los valores en los que la gente acaba quedándose están en décimas de milímetro. Frente a una holgura de 26 µm, eso es de ocho a quince veces lo que reserva la norma.
No es descuido. Es la menor corrección que el proceso puede ofrecer de verdad, porque una corrección menor que una capa no se puede depositar. Pero sí implica algo que conviene decir con honestidad en un plano: una rosca impresa que funciona porque se le añadieron 0,3 mm no es un ajuste 6g/6H. Es un ajuste sin designación, obtenido por ensayo, y no será intercambiable con una fijación comprada sin comprobarlo.
En el modelado hay una trampa relacionada. Dibujar una rosca a la medida nominal es dibujarla en h y H, cuya diferencia fundamental es cero. Es la posición más ajustada que ofrece el sistema, elegida a propósito cuando después se va a añadir un recubrimiento. Modele a la medida nominal e imprímalo, y habrá pedido holgura cero para luego añadir encima una escalera.
La orientación cambia la escalera que se obtiene
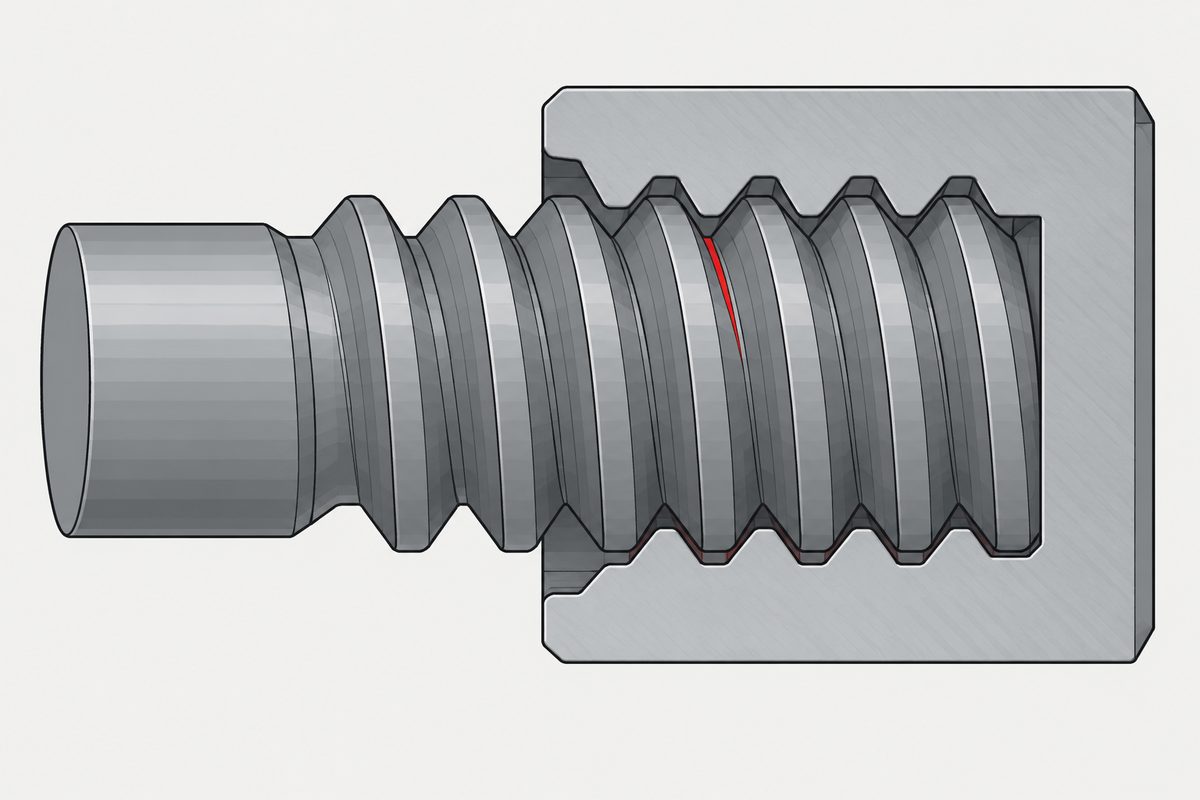
Una rosca impresa es una hélice aproximada mediante contornos apilados, y dónde aparece la aproximación depende de cómo se coloque la pieza en la cama.
| Eje | Dónde se aproxima el flanco | Qué más cambia |
|---|---|---|
| Vertical | En Z, a la altura de capa. Cinco escalones por paso con 0,2 mm y M6 gruesa | La rosca se carga a través de las uniones entre capas, que es la dirección débil |
| Horizontal | En el plano XY, al ancho de extrusión en lugar de a la altura de capa | Los flancos en voladizo necesitan soportes o puentes, y la rosca deja de ser redonda |
Lo que comparten ambas orientaciones es que el fondo de la rosca es una concentración de tensiones en un material que ya es más débil entre capas. El comentario que obtuvo 84 puntos en el hilo original señala la misma física desde el otro lado: vaciar el perno añade paredes en la dirección de la carga, y las paredes son la parte de una sección impresa que trabaja.
La respuesta de la gente con experiencia
En el hilo que preguntaba cómo se compara la tolerancia de impresión con la de un torno, las dos respuestas más votadas decían, con otras palabras, no use una rosca aquí. Imprima un cilindro liso y líjelo hasta que ajuste. Introduzca a presión una tuerca en la pieza y deje que el tornillo trabaje en acero. Use un ajuste con apriete y móntelo una sola vez.
Es el instinto correcto, y es la misma escalera que este sitio plantea para los plásticos moldeados, con un peldaño añadido abajo del todo:
| Opción | Aporta | Cuesta |
|---|---|---|
| Rosca impresa | Sin segunda pieza, sin utillaje, se monta a mano | Un ajuste sin designación, una carga baja e impredecible, y no sobrevive a muchos ciclos |
| Tornillo en un resalte impreso | Un tornillo metálico hace el trabajo, una sola pieza que comprar | La rosca se forma en el plástico, así que la ventana de par es la especificación. Véase tornillos en plástico |
| Inserto termofijado | Una rosca metálica en una pieza de plástico, y desmontajes repetidos | Una segunda operación, y un tamaño de agujero que debe tener en cuenta el volumen desplazado. Véase el plástico tiene que ir a alguna parte |
| Ninguna rosca | Ajuste a presión, encaje elástico, tuerca cautiva. A menudo la respuesta correcta más barata | Se monta una vez, y la unión tiene que tolerar montarse una sola vez |
Dónde un elemento roscado deja por completo de ser el componente adecuado, por motivos que nada tienen que ver con la impresión, se trata en cuándo no usar un tornillo.
Este artículo trata el paso 2: rosca. El orden completo es sustrato, rosca, cabeza, accionamiento, acabado y documentación. El artículo inglés Specifying a screw explica por qué alterarlo genera retrabajo.
Preguntas frecuentes
¿Cuánta holgura reserva realmente el sistema de roscas ISO?
La ISO 965-1 la tabula por paso. Con un milímetro de paso, que es la M6 gruesa, la posición g da 26 micrómetros en la rosca exterior y la posición G la misma cantidad en la interior. Con 0,5 mm de paso son 20 micrómetros, y con 2 mm, 38. Las posiciones h y H tienen diferencia fundamental cero, es decir, ninguna holgura, y por eso se eligen cuando después se va a añadir un recubrimiento.
¿Por qué las roscas impresas necesitan compensaciones tan grandes?
Porque la corrección tiene que ser al menos del tamaño del menor detalle que el proceso puede depositar. Una altura de capa habitual es de 200 micrómetros frente a una holgura ISO de 26 en M6, así que la norma reserva aproximadamente un octavo de capa y ahí no hay nada a lo que la impresora pueda apuntar. Las compensaciones en las que la gente se queda están en décimas de milímetro, de ocho a quince veces la holgura ISO. Es el proceso el que habla, no el descuido.
¿Una rosca impresa que ajusta bien sigue siendo un ajuste 6g/6H?
No, y vale la pena dejarlo explícito en un plano. Una rosca que funciona porque se le añadieron 0,3 mm de holgura es un ajuste obtenido por ensayo, sin ninguna designación detrás. Puede funcionar perfectamente en el conjunto para el que se ajustó. No será intercambiable de forma fiable con una fijación comprada, y nadie más adelante podrá consultar qué es.
¿Debo modelar la rosca a la medida nominal?
Modelar a la medida nominal es modelar en h y H, cuya diferencia fundamental es cero. Es la posición más ajustada que ofrece el sistema y existe para el caso en que después se añada un recubrimiento. Imprimirla supone pedir holgura cero y luego añadir encima la escalera de capas, y por eso las piezas modeladas así se agarrotan.
¿Importa la orientación con la que se imprime la rosca?
Cambia la aproximación que se obtiene y la dirección de la carga. Con el eje vertical, el flanco queda escalonado a la altura de capa, cinco escalones por paso en M6 gruesa con capas de 0,2 mm, y la rosca se carga a través de las uniones entre capas. Con el eje horizontal, el flanco se aproxima en el plano XY al ancho de extrusión, los flancos en voladizo necesitan soportes o puentes y la rosca deja de ser redonda.
Referencias
- ISO 965-1:2013 — ISO general purpose metric screw threads, tolerances, principles and basic data; capítulo 1 alcance y tabla 1, diferencias fundamentales para roscas interiores y exteriores
- r/3Dprinting — semanas de ajuste desde el perfil de la rosca hasta las compensaciones de tolerancia, y el comentario sobre las paredes que soportan la carga
- r/3Dprinting — cuánto peor es la tolerancia de una rosca impresa frente a un torno; las mejores respuestas aconsejaban evitar la rosca
La ISO 965-1:2013 se leyó en la vista previa en PDF de acceso público, que incluye el capítulo 1 y la tabla 1 completa; todas las diferencias fundamentales citadas aquí proceden de esa tabla, que está ordenada por paso y no por diámetro. La vista previa termina en la página 7, a mitad de la tabla 4, de modo que los grados de tolerancia del diámetro de paso para todo lo que supere 2,8 mm de diámetro mayor básico quedan fuera y en esta página no se cita ningún valor de grado de tolerancia. La altura de capa de 0,2 mm es un ajuste muy extendido en la comunidad, no una norma, y la comparación varía con la altura de capa que usted use realmente. Las compensaciones descritas como habituales en la práctica son las que relatan los hilos originales y la comunidad en general; esta página no recomienda ningún valor de compensación, porque depende de la impresora, el material y el ancho de extrusión, y no hemos hecho ningún ensayo propio. No encontramos ninguna medición publicada de resistencia de roscas impresas que estuviéramos dispuestos a citar, así que aquí no se afirma ninguna carga. Una nota sobre ediciones. La vista previa leída aquí es la ISO 965-1:2013, cuarta edición. Una quinta edición de 2026 la sustituye e incorpora la Modificación 1 de 2021; es la entrada de catálogo enlazada arriba y la que se usa en otras páginas de este sitio. No pudimos leer la quinta edición, así que no podemos confirmar si la tabla 1 cambió; los valores de aquí son los de 2013 y deben comprobarse con la edición vigente antes de llevarlos a un plano.
Consulta
Si una pieza impresa va a recibir una fijación comprada, indíquenos la clase de rosca que debe tener el lado metálico, no solo el tamaño. El lado impreso será en cualquier caso un ajuste obtenido por ensayo, y saber a qué designación está sujeta la otra mitad es lo que permite comprobar el par.
Solicitar cotización
Indique la pieza y la cantidad. Responderemos sobre viabilidad, plazo y precio.
O escríbanos directamente sales@tigerfasteners.com