 TIGERFASTENERS
Eine Bohrung, drei Wellen, drei verschiedene Verbindungen
Kurz gesagt: Bei fast jeder Passung, der Sie begegnen, ist die Bohrung die feste Größe und die Welle die Variable. In jeder Passungstabelle steht in der linken Spalte immer wieder H. Damit sagt das System etwas darüber, wie es die Fertigung der Teile erwartet – und es liefert eine Regel für die Fälle, in denen diese Annahme nicht zutrifft.
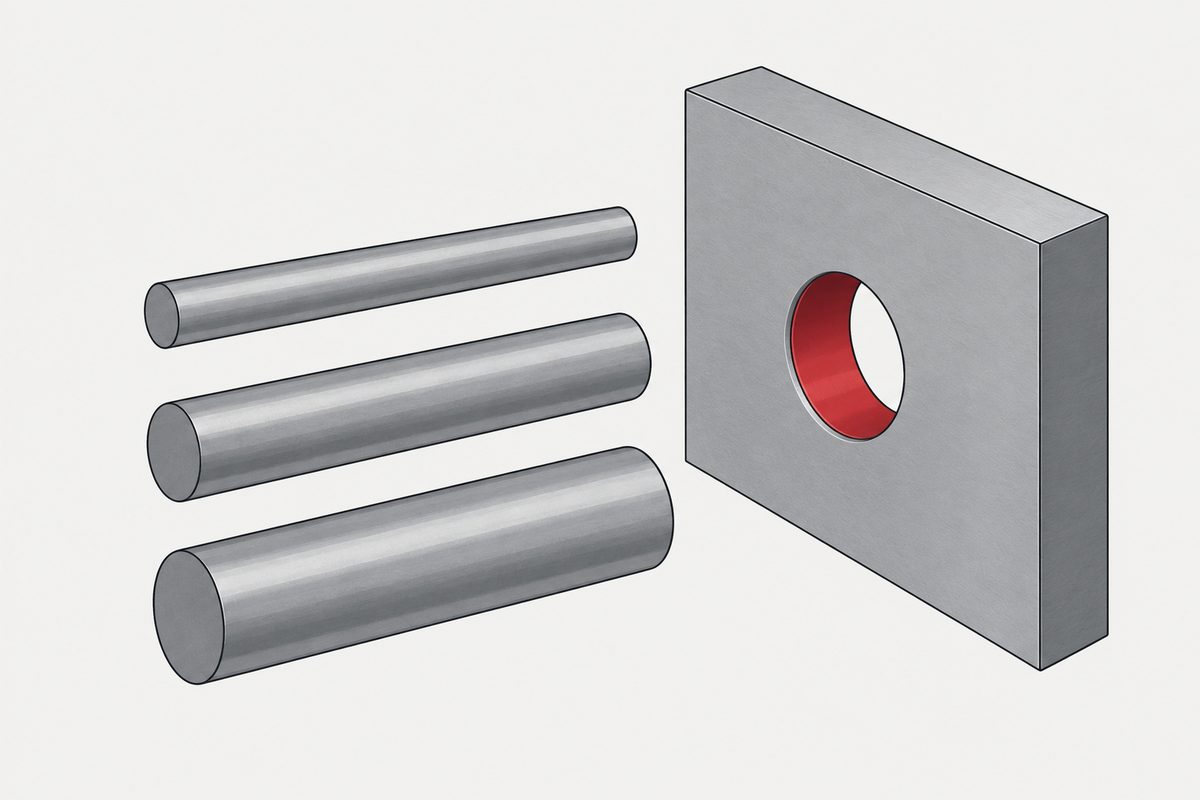
Dieselbe Bohrung, drei Wellen
Nehmen wir ein Nennmaß von 8 mm. Im Nennmaßbereich von ISO 286 „über 6 bis einschließlich 10 mm“ reicht eine H7-Bohrung von +15 bis 0 µm, also von 8,000 bis 8,015 mm. Setzen wir nun drei Normwellen hinein und lesen ab, was geschieht:
| Klasse | Oberes Abmaß | Unteres Abmaß | Gegen H7 |
|---|---|---|---|
| H7 (Bohrung) | +15 | 0 | — |
| g6 | −5 | −14 | Spiel 5 bis 29 |
| k6 | +10 | +1 | Übermaß bis 10 oder Spiel bis 14 |
| p6 | +24 | +15 | Übermaß 0 bis 24 |
| h6 | 0 | −9 | Spiel 0 bis 24 |
Diese drei Zeilen stehen für die drei Passungsarten. g6 ist immer lose. p6 ist nie lose. k6 kann beides sein; was man erhält, hängt davon ab, wo die beiden Teile innerhalb der Toleranz zufällig liegen. Genau das ist eine Übergangspassung: kein Kompromiss, sondern ein echter Münzwurf innerhalb eines begrenzten Bereichs.
Eine Zahl in dieser Tabelle verdient einen zweiten Blick: Das Mindestübermaß von H7/p6 ist null. Eine Bohrung im Kleinstmaß misst 8,000, eine p6-Welle im Kleinstmaß 8,015; das ergibt 15 µm. Eine Bohrung im Größtmaß misst aber 8,015 und trifft auf eine Welle von genau 8,015. Eine so festgelegte Übermaßpassung kann an den Grenzen überhaupt kein Übermaß liefern. Hängt die Verbindung vom Kraftschluss ab, ist das der Fall, für den ausgelegt werden muss.
Und nun: Was sich nicht geändert hat
Drei völlig verschiedene Verbindungen, und die Bohrung war in allen dreien H7. Das ist kein Zufall des Beispiels. In jeder Passungstabelle zeigt sich dasselbe: links H7, H8, H9, und die Vielfalt entsteht durch die Buchstaben der Welle.
ISO 286 definiert beide Anordnungen. Im System Einheitsbohrung ist die Bohrung H – unteres Abmaß null, sie unterschreitet das Nennmaß also nie –, und der Wellenbuchstabe erzeugt die Passung. Im System Einheitswelle ist die Welle h – oberes Abmaß null –, und der Bohrungsbuchstabe übernimmt diese Aufgabe. Großbuchstaben stehen durchgehend für Bohrungen, Kleinbuchstaben für Wellen.
Es gibt also beide, und eines davon begegnet Ihnen in der Praxis.
Die übliche Erklärung und was wir nicht prüfen konnten
Der in Werkstätten und Lehrbüchern wiederholte Grund betrifft die Werkzeuge. Bohrungen entstehen mit Werkzeugen, die selbst ein festes Maß haben – Bohrer, Reibahle, Räumnadel. Wellen kommen von der Drehmaschine oder der Schleifmaschine in jedem eingestellten Maß. Legt man die Bohrung auf H fest und variiert die Welle, braucht man eine Reibahle je Nennmaß. Umgekehrt bräuchte man für jede Passung eine andere Reibahle.
Wir konnten nicht bestätigen, dass ISO 286 dies sagt. Die Norm definiert beide Systeme und ihre Bezeichnung; einen Abschnitt, der eine Bevorzugung festlegt oder diese Begründung nennt, haben wir nicht gefunden, ebenso wenig eine maßgebliche Quelle, die sie der Norm zuschreibt. Betrachten Sie sie daher als die weit verbreitete Erklärung – das ist nicht dasselbe wie die Erklärung der Norm.
Ein naheliegender moderner Einwand sei ebenfalls genannt: Auf einer CNC-Maschine lässt sich eine Bohrung durch Interpolation auf jedes Maß bringen. Das schwächt das Werkzeugargument für alles, was gefräst oder ausgedreht statt gebohrt und gerieben wird.
Die Regel, die diese Frage nicht klären muss
Wie auch immer der historische Grund lautet: Die Arbeitsfrage ist nicht „Welche Passung soll ich verwenden?“, sondern:
Welche der beiden Flächen kann ich nicht ändern?
Diese wird festgelegt, die andere variiert. Meist fertigen Sie beide Teile, und die Bohrung ist die unbequemere; also wird die Bohrung auf H festgelegt und ein Wellenbuchstabe gewählt. Das ist das System Einheitsbohrung, und es ist der Standardfall, weil die Annahme meist zutrifft.
Trifft die Annahme nicht zu, kehrt sich die Antwort um. Ist die Welle gekauft statt gefertigt – der Innenring eines Wälzlagers, ein Stück kaltgezogener Stab, eine Normspindel –, dann kam ihr Durchmesser mit dem Teil, und wählbar bleibt nur die Bohrung. Das ist das System Einheitswelle, und es ist kein exotischer Fall: Genau das tun Sie jedes Mal, wenn Sie ein Gehäuse passend zu einem Lager ausdrehen.
Der Bezug zu Verbindungselementen
Dieselbe Frage steckt hinter Warum eine gewöhnliche Schraube in einer Durchgangsbohrung nichts positionieren kann: Ein Zylinderstift ist ein Element, für das jemand auf beiden Seiten Toleranz bezahlt hat, eine Durchgangsbohrung eines, bei dem jemand das bewusst unterlassen hat. Eine Bohrung passend zu einem Stift zu reiben, ist genau die Übung von oben – und der Stift, gekauft in m6 oder h8, ist die Fläche, die Sie nicht ändern können. Bleibt die Frage, wer die andere festlegt, und die Antwort lautet: niemand. Die Norm für Zylinderstifte enthält keine Bohrung.
Was gilt, wenn gar keine Toleranz angegeben ist, steht unter Die Allgemeintoleranz im Schriftfeld. Wo Maßentscheidungen in der größeren Reihenfolge stehen, zeigt Schrauben vollständig spezifizieren (englisch).
Quellen
- ISO 286-1:2010 – ISO-Code-System für Toleranzen: Grundlagen, Bezeichnung und Einteilung in Spiel-, Übergangs- und Übermaßpassungen
- ISO 286-2:2010 – Tabellen der Toleranzklassen und Grenzabmaße (obige Werte aus dem Bereich „über 6 bis einschließlich 10 mm“)
- „How do you apply fits and tolerances when designing hole and shaft?“, Engineering Stack Exchange
Diese Seite erklärt, wie das System aufgebaut ist. Werte für ein bestimmtes Teil richten sich nach Ihrer Zeichnung und den dort genannten Normen.
Dieser Beitrag behandelt Schritt 2: Gewinde. Die vollständige Reihenfolge lautet Grundwerkstoff, Gewinde, Kopf, Antrieb, Oberfläche und Dokumentation. Warum eine andere Reihenfolge Nacharbeit verursacht, erläutert der englische Beitrag Specifying a screw.
Häufige Fragen
Welche Abmaße haben H7, g6, k6 und p6 bei 8 mm?
Im Bereich von ISO 286-2 über 6 bis einschließlich 10 mm, alles in Mikrometern: H7-Bohrung plus 15 bis 0; g6-Welle minus 5 bis minus 14; k6-Welle plus 10 bis plus 1; p6-Welle plus 24 bis plus 15; h6-Welle 0 bis minus 9. Gegen die H7-Bohrung ergibt das Spiel von 5 bis 29 bei g6, entweder Übermaß bis 10 oder Spiel bis 14 bei k6 und Übermaß von 0 bis 24 bei p6.
Was genau ist eine Übergangspassung?
Eine Passung, bei der sich die Toleranzfelder überschneiden, sodass das Ergebnis je nach Lage der beiden Teile innerhalb der Toleranz Spiel oder Übermaß sein kann. Sie ist kein Kompromiss zwischen beiden, sondern eine begrenzte Unsicherheit. H7/k6 bei 8 mm kann bis zu 10 Mikrometer Übermaß oder bis zu 14 Mikrometer Spiel ergeben.
Warum ist die Bohrung in Passungstabellen immer H?
Weil diese Tabellen auf dem System Einheitsbohrung beruhen: Die Bohrung ist auf H festgelegt, dessen unteres Abmaß null ist, und der Wellenbuchstabe erzeugt die Passung. ISO 286 definiert auch das System Einheitswelle, bei dem die Welle h ist und der Bohrungsbuchstabe variiert. Die übliche Erklärung für die Bevorzugung sind die Werkzeuge – Bohrungen entstehen mit Werkzeugen festen Maßes, Wellen werden auf jedes Maß gedreht –, doch wir konnten nicht bestätigen, dass ISO 286 selbst dies sagt. Betrachten Sie sie daher als verbreitete Erklärung, nicht als die der Norm.
Wann sollte stattdessen das System Einheitswelle verwendet werden?
Wenn die Welle gekauft statt gefertigt wird, ihr Durchmesser also mit dem Teil kam und nur noch die Bohrung wählbar ist. Innenringe von Wälzlagern, kaltgezogener Stab und Normspindeln sind die alltäglichen Fälle. Ein Gehäuse passend zu einem Lager auszudrehen, ist Einheitswelle, ob es jemand so nennt oder nicht.
Kann eine Übermaßpassung ohne Übermaß enden?
An den Grenzen ja. H7/p6 bei 8 mm hat ein Mindestübermaß von null: Eine Bohrung im Größtmaß, 8,015, trifft auf eine p6-Welle im Kleinstmaß, ebenfalls 8,015. Beruht die Verbindung auf Kraftschluss statt auf Positionierung, ist dieser Grenzfall der, für den ausgelegt werden muss.
Anfrage
Die meisten Arbeiten mit Verbindungselementen brauchen dieses System nie – Durchgangsbohrungen sind keine Passungen. Ins Spiel kommt es bei Stiftbohrungen und geriebenen Bohrungen neben den Schrauben. Wenn eine Zeichnung beides enthält und Sie nicht sicher sind, welche Fläche die feste ist, senden Sie sie uns.
Angebot anfragen
Nennen Sie uns Teil und Menge. Wir antworten zu Machbarkeit, Lieferzeit und Preis.
Oder direkt per E-Mail sales@tigerfasteners.com