 TIGERFASTENERS
Eine gewöhnliche Schraube in einer Durchgangsbohrung kann nichts positionieren
Kurz gesagt: Die Bohrung ist absichtlich größer als die Schraube. ISO 273 legt die Durchgangsbohrung für M8 in der mittleren Reihe auf 9 mm fest. Dieser Spalt ist keine Schlamperei — er sorgt dafür, dass sich die Verbindung montieren lässt und der Kraftfluss über Zug und Reibung in der Trennfuge läuft. Positionierung muss man also gesondert kaufen: über einen Stift, über eine Bezugsfläche oder über ein anderes Verbindungselement, dessen gewindeloser Teil für diese Aufgabe toleriert wurde.
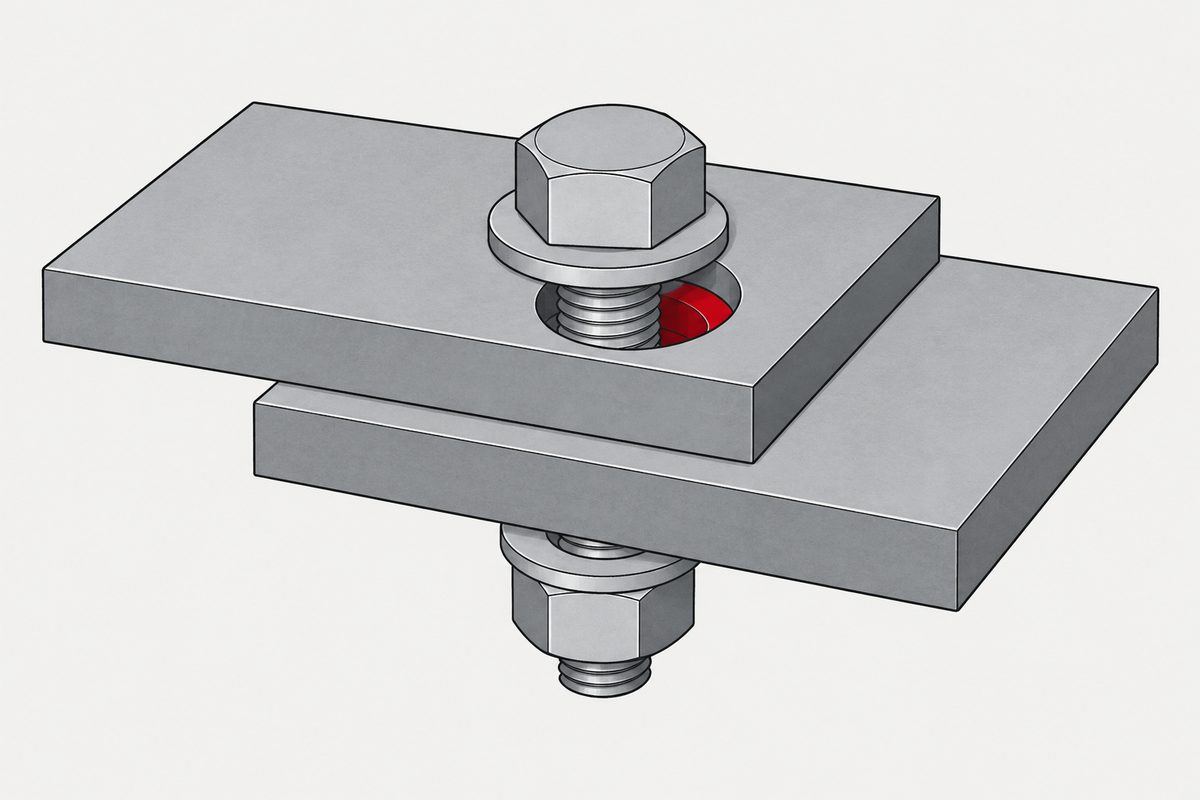
Die Frage und die Antwort, die nur halb stimmt
„Warum kann man Schrauben nicht zum Positionieren von Teilen verwenden?“ (sinngemäß übersetzt) wurde auf Engineering Stack Exchange fast 4.000-mal aufgerufen. Die bestbewertete Antwort sagt, Schrauben würden umgeformt statt geschliffen und seien daher bei Weitem nicht so genau wie ein gehärteter, geschliffener Stift.
Das stimmt, ist aber nicht der Grund. Schleifen Sie eine M8-Schraube auf die Genauigkeit eines Zylinderstifts, stecken Sie sie durch eine gewöhnliche Durchgangsbohrung von 9 mm, und Sie haben nichts gewonnen. Die begrenzende Schnittstelle ist nicht die Schraube.
Wie groß die Bohrung sein soll
ISO 273 legt Durchgangsbohrungen für Schrauben in drei Reihen fest. Das sind die Werte der Norm, keine Werkstattgewohnheit:
| Gewinde | Fein | Mittel | Grob |
|---|---|---|---|
| M3 | 3,2 | 3,4 | 3,6 |
| M4 | 4,3 | 4,5 | 4,8 |
| M5 | 5,3 | 5,5 | 5,8 |
| M6 | 6,4 | 6,6 | 7,0 |
| M8 | 8,4 | 9,0 | 10,0 |
| M10 | 10,5 | 11,0 | 12,0 |
| M12 | 13,0 | 13,5 | 14,5 |
Die Norm nennt außerdem H12, H13 und H14 als Toleranzgrade für fein, mittel und grob — allerdings ausdrücklich zur Information, für Fälle, in denen eine Toleranzangabe wünschenswert ist. Eine Bohrung nach ISO 273 trägt nicht automatisch eine Positionsanforderung.
Zwei verschiedene Größen, die man leicht vermengt. Das Spiel ist Bohrungsdurchmesser minus Schaftdurchmesser — nominell 1 mm bei M8 mittel, und es ändert sich mit der Durchmessertoleranz der Bohrung. Die Positionstoleranz beschreibt, wo die Achse der Bohrung relativ zu den Bezügen liegt; das ist eine eigene Anforderung und entsteht beim Bohren. Beide beeinflussen, wo das Teil am Ende sitzt. Sie sind nicht dieselbe Zahl, und die eine ersetzt die andere nicht.
Warum der Spalt gewollt ist
Eine vorgespannte Schraubenverbindung soll Querkräfte nicht über den Schaft tragen. Sie soll die Flächen so fest zusammenpressen, dass die Reibung in der Trennfuge die Last trägt, während die Schraube auf Zug beansprucht wird. Das Spiel macht das möglich: Die Teile lassen sich zusammenziehen, ohne dass der Schaft unterwegs Lochleibung aufnimmt, und es nimmt die aufsummierten Positionsfehler aller Bohrungen im Lochbild auf, sodass sich die Baugruppe überhaupt montieren lässt.
Nimmt man das Spiel weg, hat man die Verbindung nicht verbessert. Man hat verändert, was sie ist — jetzt kann der Schaft anliegen, und ein auf Zug ausgelegtes Verbindungselement soll Scherkräfte aufnehmen, für die es nicht ausgelegt wurde.
Was ein Stift bietet, genau formuliert
Zylinderstifte nach ISO 2338 werden in m6 oder h8 geliefert. Für einen Stift mit 8 mm Nenndurchmesser in m6 gibt ISO 286 Abmaße von +6 µm bis +15 µm an — ein Istdurchmesser zwischen 8,006 und 8,015 mm, ein Band von neun Mikrometern. Die Norm verlangt für m6-Stifte außerdem eine Oberfläche unter Ra 0,8 µm.
Was das nicht ist: Es ist nicht die Passung. Die Passung hängt von der Bohrung ab, die man dafür reibt, und niemand kann eine Passung angeben, ohne beides festzulegen. Die neun Mikrometer sagen Ihnen, dass der Stift in einer ganz anderen Größenordnung der Genauigkeit gefertigt wurde als alles in der obigen Tabelle der Durchgangsbohrungen — und dass er in der Annahme verkauft wird, dass Sie eine passende Bohrung reiben.
Das ist der eigentliche Unterschied. Nicht, dass ein Stift genau ist und eine Schraube nicht, sondern dass ein Stift ein Merkmal ist, für dessen Toleranz jemand bezahlt hat, am Teil und an der Bohrung. Die Durchgangsbohrung ist ein Merkmal, bei dem jemand das bewusst nicht getan hat.
All das betrifft die Lage. Sobald ein Stift stattdessen Last trägt, gilt ein anderes Dokument, und die Zahlen entsprechen nicht mehr den Erwartungen: Ein geschlitzter Spannstift hat eine veröffentlichte Mindest-Doppelscherkraft, ein gehärteter Zylinderstift überhaupt keine. Nur einer der beiden Stifte hat eine angegebene Scherkraft geht beide Normen durch. Ein Teil gegen Verdrehen auf einer Welle zu sichern, ist wiederum eine dritte Aufgabe, bei der die Norm für das naheliegende Teil die Welle nie erwähnt. Die geriebene Bohrung, die diese Seite immer wieder empfiehlt, hat ihre eigene Lücke: Die Normen für Zylinderstifte legen den Stift fest und sagen nichts über die Bohrung.
Und ein Verbindungselement kann positionieren, wenn man auch das kauft
Hier hört die saubere Fassung der Regel — „Schrauben klemmen, Stifte positionieren“ — auf zu stimmen, und es lohnt sich, das zu wissen, denn die Gegenbeispiele sind Katalogteile.
- Passschrauben (DIN 609 und DIN 610) haben einen tolerierten gewindelosen Schaft, der in einer geriebenen Bohrung sitzen soll. Sie positionieren und sie klemmen.
- Passschulterschrauben (ISO 7379) haben eine geschliffene Schulter mit der Toleranz f9. Die Schulter positioniert, das kleinere Gewinde darunter klemmt. Die Arbeitsteilung findet innerhalb eines Teils statt — das Gewinde positioniert auch hier nicht.
⚠️ Passschulterschrauben werden nach der Schulter bezeichnet, nicht nach dem Gewinde, und genau dort gehen Bestellungen schief. ISO 7379 - 10 × 40 bedeutet eine Schulter von 10 mm bei 40 mm Länge — und das Gewinde dieser Schraube ist M8. Das Gewinde ist immer kleiner als die Schulter, „eine M8-Passschulterschraube“ lässt sich also zweifach lesen: Gewinde M8 (Schulter 10) oder Schulter 8 mm (Gewinde M6).
⚠️ Diese Zuordnungen — 6,5 zu M5, 10 zu M8, 13 zu M10 — stammen aus Katalogblättern von Händlern, nicht aus dem Text der ISO 7379. Das sind kommerzielle Unterlagen. Prüfen Sie sie gegen die gültige Norm, bevor sie auf eine Zeichnung kommen. Geben Sie bei der Bestellung Schulterdurchmesser, Schulterlänge und Gewinde an, dann verschwindet die Mehrdeutigkeit.
Beide kosten mehr, und bei beiden muss die Bohrung gerieben statt nur gebohrt werden. Das ist wieder derselbe Punkt: Der Preis der Positionierung wird an der Bohrung ebenso bezahlt wie am Verbindungselement.
Warum zwei Stifte und nicht drei
Wenn Stifte die Lösung sind, besteht die übliche Anordnung aus einem runden Stift und einem Rautenstift — DIN 6321 führt sie als Form B und Form C.
Bei einem Teil, das bereits auf einer Fläche aufliegt, legt der runde Stift die Lage in der Ebene fest, der Rautenstift die Verdrehung um den runden. Ein dritter eng sitzender Stift bestimmt meist etwas, das bereits bestimmt ist, und dann müssen drei Achsabstände gleichzeitig übereinstimmen, sonst lässt sich das Teil nicht aufsetzen. Die Abflachung am Rautenstift gibt genau die Richtung des Achsabstands frei, damit die Toleranz des Lochabstands die Montage nicht blockiert.
Die formalen Fassungen dieser Idee sind das 3-2-1-Prinzip aus dem Vorrichtungsbau und allgemeiner die bestimmte (kinematische) Konstruktion: Jeden benötigten Freiheitsgrad genau einmal festlegen. Ein dritter Stift ist nicht automatisch falsch — wenn er schwimmend sitzt, Last trägt statt zu positionieren oder der Verwechslungssicherheit (Poka-Yoke) dient, erfüllt er eine andere Aufgabe.
Vier Wege zu positionieren, keiner davon über das Gewinde
- Zylinderstifte — rund plus Raute, geriebene Bohrungen.
- Ein Zentrierbund oder Passsitz — ein bearbeiteter Durchmesser, der ein Teil auf dem anderen zentriert. Pkw-Räder tun das bei nabenzentrierten Ausführungen; es gibt aber auch bolzenzentrierte Ausführungen, bei denen kegelige oder kugelige Mutternsitze die Zentrierung übernehmen.
- Eine Passschraube oder Passschulterschraube — wie oben; die Arbeit leistet der Schaft oder die Schulter.
- Bezugsflächen, seitliche Anschläge, Passfedern, Federn, Prismen — formschlüssige Geometrie, gegen die das Teil gedrückt wird, während die Schrauben nur klemmen. Oft die billigste der vier und diejenige, die Einsteiger übergehen.
Allen vier ist gemeinsam, dass das positionierende Merkmal nicht die Gewindeverbindung ist. Wo die Wahl von Gewinde und Bohrung in der größeren Entscheidungsreihenfolge steht, erklärt Schrauben spezifizieren (englisch); die verwandte Frage, wann man ganz zu etwas anderem als einer Schraube greift, behandelt Wann keine Schraube verwenden.
Eine Warnung vor der starken Fassung
Es liegt nahe, mit „Lassen Sie nie zwei Merkmale zugleich positionieren“ zu schließen. Das ist überzogen. Gewöhnliche vorgespannte Verbindungen nehmen Querkräfte über Reibung in der Trennfuge auf und brauchen keinen anliegenden Schaft. Scher-Lochleibungs-Verbindungen und Passschraubenverbindungen werden bewusst so ausgelegt, dass das Verbindungselement Scherung aufnimmt. Der echte Fehler ist enger gefasst: mehrere eng sitzende Merkmale gleichzeitig als Präzisionspositionierung, ohne dass etwas die Toleranz zwischen ihnen aufnimmt. Dafür gibt es die Abflachung am Rautenstift, und deshalb sind es zwei.
Quellen
- ISO 273 — Fasteners: clearance holes for bolts and screws (feine, mittlere und grobe Reihe; H12/H13/H14 zur Information angegeben)
- ISO 2338 — Parallel pins, unhardened (m6 und h8; Ra unter 0,8 µm für m6)
- ISO 286 — ISO code system for tolerances (m6 bei 8 mm: +6 bis +15 µm)
- ISO 7379 — Hexagon socket head shoulder screws (Schultertoleranz f9)
- DIN 609 / DIN 610 — Passschrauben mit toleriertem Schaft
- DIN 6321 — Aufnahmebolzen, Form B rund und Form C abgeflacht
- 3-2-1-Prinzip und bestimmte Konstruktion, Fachliteratur zum Vorrichtungsbau
- “Why can't screws be used for locating parts?”, Engineering Stack Exchange
Diese Seite erklärt die Überlegung hinter einer Konvention. Die Werte für ein bestimmtes Teil regeln Ihre Zeichnung und die darin genannten Normen.
Eine Passfeder ist das Teil, zu dem man greift, wenn ein Verbindungselement die Lage nicht halten kann, und eine Norm für Passfedern bemisst sie unterschiedlich, je nachdem, ob sie Drehmoment übertragen oder nur positionieren.
Dieser Beitrag behandelt Schritt 1: Grundwerkstoff. Die vollständige Reihenfolge lautet Grundwerkstoff, Gewinde, Kopf, Antrieb, Oberfläche und Dokumentation. Warum eine andere Reihenfolge Nacharbeit verursacht, erläutert der englische Beitrag Specifying a screw.
Häufige Fragen
Warum ist die Durchgangsbohrung größer als die Schraube?
Damit sich die Verbindung montieren lässt und der Kraftfluss über Zug läuft. ISO 273 legt die Durchgangsbohrung für M8 in der mittleren Reihe auf 9 mm fest. Dieser Spalt erlaubt es, die Teile zusammenzuziehen, ohne dass der Schaft Lochleibung aufnimmt, und er nimmt die aufsummierten Positionsfehler des Lochbilds auf. Ihn zu entfernen verbessert die Verbindung nicht, es verändert, was sie ist.
Würde eine genauere Schraube das Problem lösen?
Nein. Schleifen Sie eine M8-Schraube auf die Genauigkeit eines Zylinderstifts, stecken Sie sie durch eine gewöhnliche Durchgangsbohrung von 9 mm, und das Durchmesserspiel von rund einem Millimeter bleibt bestehen. Die begrenzende Schnittstelle sind Durchgangsbohrung und Schaft, nicht die Fertigungsgenauigkeit der Schraube. Deshalb besteht die Abhilfe in einer geriebenen Bohrung, nicht in einer besseren Schraube.
Kann eine Schraube also jemals ein Teil positionieren?
Ja, wenn man ein dafür gebautes Verbindungselement kauft und die Bohrung passend reibt. Passschrauben nach DIN 609 oder DIN 610 haben einen tolerierten gewindelosen Schaft. Passschulterschrauben nach ISO 7379 haben eine geschliffene Schulter mit der Toleranz f9, die positioniert, während das kleinere Gewinde darunter klemmt. In beiden Fällen positioniert der Schaft oder die Schulter, nie das Gewinde.
Warum ein runder Stift und ein Rautenstift statt zwei runder?
Der runde Stift legt die Lage in der Ebene fest, der Rautenstift die Verdrehung darum. Die Abflachung an der Raute gibt die Richtung des Achsabstands frei, sodass die Toleranz des Lochabstands die Montage nicht verhindert. Zwei runde Stifte würden verlangen, dass beide Achsabstände exakt übereinstimmen. DIN 6321 führt sie als Form B und Form C.
Macht das Gewindeschneiden die Bohrung ungenauer?
Es beeinflusst die Gewindequalität, nicht in erster Linie die Lage der Bohrung. Die Lage der Bohrung entsteht beim Bohren, vor dem Gewindeschneiden. Das ist wichtig, weil eine verbreitete Erklärung, warum Schrauben nicht positionieren können, das Gewindeschneiden verantwortlich macht, während der grundlegendere Grund schlicht ist, dass die Durchgangsbohrung im anderen Teil absichtlich größer ist.
Anfrage
Wenn Sie eine Zeichnung erreicht hat, die ein Verbindungselement in einer geriebenen Bohrung oder eine tolerierte Schulter verlangt, ist das ein anderes Teil als eine gewöhnliche Schraube, und eine Klärung vor dem Angebot lohnt sich. Schicken Sie uns die Angabe, und wir sagen Ihnen, um welches es sich handelt.
Angebot anfragen
Nennen Sie uns Teil und Menge. Wir antworten zu Machbarkeit, Lieferzeit und Preis.
Oder direkt per E-Mail sales@tigerfasteners.com