 TIGERFASTENERS
Der Messbereich einer Prüfmaschine hat einen Boden, und die Auflösung legt ihn fest
Jeder Festigkeitswert, den diese Website je zitiert hat, stammt von einer Maschine. Die Norm, die diese Maschinen regelt, lohnt die Lektüre vor allem wegen eines Satzes, denn er sagt etwas, das kein Datenblatt je sagt: Ein Messbereich beginnt nicht bei null. Seine Untergrenze ist die Auflösung der Kraftanzeige multipliziert mit einer Zahl, und diese Zahl hängt davon ab, für welche Klasse die Maschine verifiziert wird.
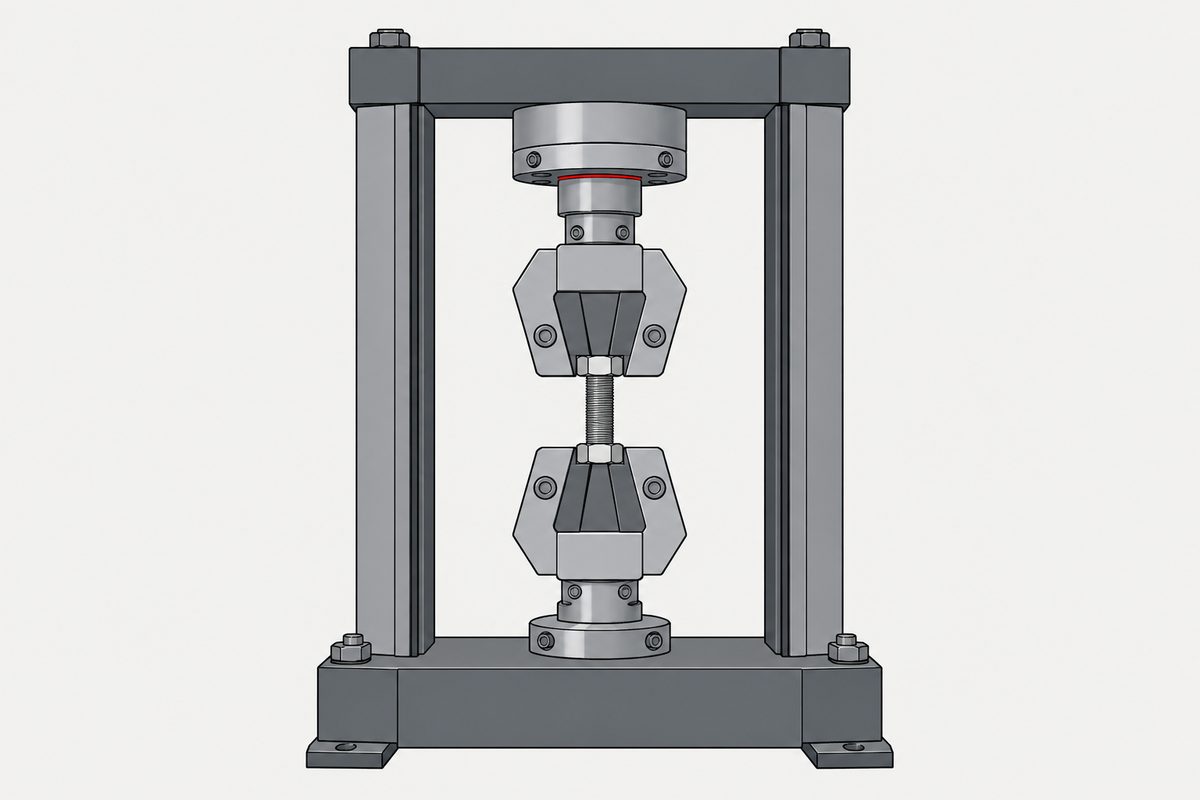
Der Abschnitt über das Aufbringen diskreter Kräfte sagt, die Untergrenze des Messbereichs „darf nicht kleiner sein als r multipliziert mit“ (sinngemäß übersetzt) vier Werten: 400 für Klasse 0,5, 200 für Klasse 1, 100 für Klasse 2 und 67 für Klasse 3, wobei r die Auflösung der Kraftanzeige ist.
Diese Seite gibt keine Ratschläge zu Kalibrierung, Messung oder Geräteauswahl, und sie nennt für keine Klasse Fehlergrenzen, weil die Tabelle, die sie enthält, hinter dem Ende der Vorschau liegt, die wir lesen konnten. Der Anlass war keine Forumsfrage; er entstand, als wir jede Normnummer, die diese Website je zitiert hat, herausgezogen und gezählt haben. So stellten wir fest, dass die Website 51 Mal über Kalibrierung geschrieben hatte und kein einziges Mal über die Norm für Prüfmaschinen. Die Browser-Werkzeuge, die wir sonst verwenden, sind weiterhin nicht verfügbar.
Welches Dokument, und wie viel davon wir lesen konnten
Die Norm ist ISO 7500-1 über die Kalibrierung und Verifizierung statischer einachsiger Prüfmaschinen, fünfte Ausgabe von 2018, erarbeitet von ISO/TC 164 für mechanische Prüfung von Metallen, Unterkomitee 1 für einachsige Prüfung. Diese Website verwendet sie zum ersten Mal, und zum ersten Mal überhaupt etwas aus diesem Komitee. Die drei Artikel vor diesem stammten alle aus dem Komitee für geometrische Produktspezifikation; dies ist eine andere Ecke desselben Problems.
Die kostenlose Vorschau umfasst das Titelmaterial und den Hauptteil bis Unterabschnitt 6.4.8. Das ist hier wichtiger als sonst, denn Tabelle 2, die die zulässigen Fehler jeder Klasse enthält, steht im Unterabschnitt nach dem Ende der Vorschau. Der lesbare Text verweist wiederholt auf diese Tabelle, und wir können sie nicht sehen. Diese Seite kann Ihnen also sagen, dass es Klassen gibt, wie sie heißen und wie sie den Boden eines Messbereichs festlegen. Sie kann Ihnen nicht sagen, welchen Fehler eine Klasse zulässt, und sie rät nicht.
Ebenfalls nicht gelesen haben wir den Abschnitt über die Klasse eines Messbereichs, die Anforderungen an den Bericht, die Regel zu den Abständen zwischen Verifizierungen und die Anhänge, und wir haben die gesonderte Norm über die Kalibrierung der Kraftmessgeräte selbst nicht gelesen, auf die sich diese Norm durchgehend stützt. Ob das Dokument aktuell ist, haben wir nicht geprüft.
Ein Detail aus dem Vorwort ist festzuhalten. Die fünfte Ausgabe wird als geringfügige Überarbeitung der vierten beschrieben, und die einzige aufgeführte Änderung ist, dass die Definitionen von sieben Formelzeichen in einer Tabelle redaktionell überarbeitet wurden. Eine ganze Ausgabe für den Wortlaut von sieben Definitionen.
Was Verifizierung tatsächlich ist
Der Anwendungsbereich teilt sie in drei Teile: eine allgemeine Inspektion der Maschine einschließlich des Zubehörs, das die Kraft aufbringt, eine Kalibrierung des Kraftmesssystems und eine Bestätigung, dass die Maschine die für eine festgelegte Klasse angegebenen Grenzen einhält. Der dritte Teil ist derjenige, der das Wort auf dem Zertifikat hervorbringt.
Der Anwendungsbereich enthält außerdem eine Anmerkung, die man leicht überliest und danach nicht mehr vergisst. Es handelt sich um statische Kalibrierung, und die Kalibrierwerte sind „nicht notwendigerweise gültig für Hochgeschwindigkeits- oder dynamische Prüfanwendungen“ (sinngemäß übersetzt). Eine für eine Klasse verifizierte Maschine wurde im Stillstand verifiziert.
Der Boden, und woher er kommt
Die vier Multiplikatoren sind der interessante Teil. Ein Messbereich reicht nicht so weit hinab, wie die Anzeige darstellen kann; er endet bei der Auflösung mal vierhundert, zweihundert, hundert oder siebenundsechzig, je nach Klasse. Je feiner die Klasse, desto höher der Multiplikator; also gibt die bessere Maschine mehr vom unteren Ende ihres Messbereichs auf.
Multipliziert man jedes Paar, fallen die vier Zahlen fast zu einer zusammen. Vierhundert mal null Komma fünf ist zweihundert. Zweihundert mal eins ist zweihundert. Hundert mal zwei ist zweihundert. Siebenundsechzig mal drei ist zweihunderteins. Die Regel darunter ist zweihundert geteilt durch die Klassenzahl, wobei der letzte Wert auf eine ganze Zahl gerundet ist. Diese Rechnung stammt von uns; die Norm druckt die vier Werte, nicht die Formel.
Es ist das dritte Mal, dass diese Website eine gedruckte Spalte durchgerechnet hat, um zu sehen, ob dahinter eine einzige Regel steht. Einmal war es so, einmal nicht, und hier ist es eine Regel mit gerundetem Ende. Wir weisen auf die Wiederholung hin, statt die Methode als neu auszugeben; die früheren Seiten sind verlinkt statt wiederholt.
Und was die Auflösung selbst ist
Da der Boden auf der Auflösung aufbaut, lohnt es sich zu wissen, wie die Auflösung ermittelt wird. Schwankt die Anzeige, ist die Auflösung laut Norm die halbe Schwankungsbreite plus ein Ziffernschritt.
Dann folgt eine Anmerkung, die das einschränkt: Dies „bestimmt nur die Auflösung aufgrund des Systemrauschens“ und „berücksichtigt keine Regelabweichungen“ (sinngemäß übersetzt); als Beispiel werden hydraulische Maschinen genannt. Die Zahl, die den Boden festlegt, ist eine Rauschmessung, und die Norm sagt das.
Die relative Auflösung, also die Auflösung in Prozent der angezeigten Kraft, ist an jedem Kalibrierpunkt zu ermitteln, nicht einmal für die Maschine. Das ist die Gestalt des ganzen Dokuments: Eine Maschine ist nicht genau, eine Maschine ist bei einer Kraft genau.
Die Bedingungen, die zur Zahl gehören
Ein Kalibrierwert ist nur mit den zugehörigen Umständen aussagekräftig, und diese Norm hängt ihm viele davon an.
- Kalibriert wird bei einer Umgebungstemperatur zwischen 10 °C und 35 °C, und die Temperatur wird aufgezeichnet
- Das Kraftmessgerät darf sich vom Beginn bis zum Ende einer Messreihe um nicht mehr als 2 °C ändern
- Unmittelbar vor dem Kalibrieren wird das eingebaute Gerät mindestens dreimal zwischen null und der Höchstkraft vorbelastet
- Der Nullwert wird etwa 30 Sekunden nach vollständiger Entlastung abgelesen
- Bei einer analogen Anzeige wird geprüft, dass der Zeiger frei um null einspielt; bei einer digitalen, dass ein Wert unter null deutlich angezeigt wird, zum Beispiel durch ein Minuszeichen
Einer dieser Punkte ist ein verkapptes Verbindungselement. Wird das Kraftmessgerät mit Gewindebolzen an der Maschine befestigt, muss das Gerät auf dieselbe Weise kalibriert worden sein, und es ist zwischen den Messreihen jeweils um 120 Grad zu drehen. Die Kalibriervorrichtung ist eine Schraubverbindung, und die Norm behandelt ihre Ausrichtung als etwas, das das Ergebnis verändern kann.
Reibung ist eine geprüfte Eigenschaft
Zwei weitere Abschnitte lohnen sich aus demselben Grund: Sie benennen Dinge, die gewöhnlich als nebensächlich gelten, und machen sie zum Teil der Verifizierung.
Das mechanische Zubehör, ein Schleppzeiger oder ein Schreiber, wird auf einwandfreie Funktion und auf „Widerstand durch Reibung“ (sinngemäß übersetzt) geprüft, mit Messreihen sowohl mit angeschlossenem als auch ohne angeschlossenes Zubehör. Die Reibung der Anzeige ist eine gemessene Eigenschaft der Maschine.
Und bei hydraulischen Maschinen, bei denen der Druck am Arbeitszylinder die Kraft misst, ist der Einfluss der Kolbenstellung zu verifizieren, mit einer anderen Kolbenstellung für jede der drei Messreihen. Sind zwei Kolben vorhanden, werden beide berücksichtigt. Wo der Kolben steht, gilt als etwas, das die Anzeige verschieben kann.
Was damit geklärt ist und was nicht
- Die Untergrenze eines Messbereichs ist die Auflösung multipliziert mit 400, 200, 100 oder 67, jeweils für die Klassen 0,5, 1, 2 und 3
- Nach unserer Rechnung sind diese vier Werte zweihundert geteilt durch die Klassenzahl, der letzte gerundet
- Schwankt die Anzeige, ist die Auflösung die halbe Schwankung plus ein Ziffernschritt, und eine Anmerkung sagt, dass dies nur das Systemrauschen erfasst, nicht Regelabweichungen
- Die relative Auflösung wird an jedem Kalibrierpunkt bestimmt
- Verifizierung besteht aus drei Dingen: allgemeine Inspektion, Kalibrierung des Kraftmesssystems und Bestätigung anhand der Grenzen einer Klasse
- Die Kalibrierwerte gelten nicht notwendigerweise für Hochgeschwindigkeits- oder dynamische Prüfungen
- Kalibriert wird zwischen 10 und 35 Grad, bei weniger als 2 Grad Drift, nach mindestens drei Vorbelastungen
- Bei Befestigung mit Gewindebolzen wird das Gerät zwischen den Messreihen um 120 Grad gedreht
- Die Reibung im Schleppzeiger oder Schreiber wird verifiziert, und bei hydraulischen Maschinen wird die Kolbenstellung bewusst verändert
- Die fünfte Ausgabe ist eine geringfügige Überarbeitung, deren einzige aufgeführte Änderung der Wortlaut von sieben Zeichendefinitionen ist
- Die Tabelle der zulässigen Fehler konnten wir nicht lesen, daher steht hier keine Klassentoleranz, ebenso wenig der Abschnitt über die Klasse eines Messbereichs, die Berichtsanforderungen, das Verifizierungsintervall, ein Anhang oder die Norm über die Referenzgeräte
- Ob das Dokument aktuell ist, haben wir nicht geprüft, und es werden keine Ratschläge zu Kalibrierung oder Messung gegeben
Die Gewohnheit, die sich lohnt: zu fragen, wo in ihrem Messbereich eine Zahl gemessen wurde. Eine Maschine hat nicht eine einzige Genauigkeit; sie hat eine Genauigkeit bei einer Kraft, mit einem Boden darunter, der davon abhängt, wie fein die Anzeige auflösen kann und wie gut die Maschine zu sein beansprucht. Eine kleine Last, an einer großen Maschine abgelesen, ist genau der Fall, für den es den Boden gibt.
Das benachbarte Unterkomitee schreibt die Härteprüfung, bei der sich die Zahl nach HV als Kraft in Kilogramm erweist.
Dieser Beitrag gehört nicht zu nur einem der sechs Schritte. Er betrifft mehrere Schritte oder Vorgänge nach der Montage. Die zugrunde liegenden Entscheidungen stehen im englischen Beitrag Specifying a screw.
Häufige Fragen
Reicht der Messbereich einer Prüfmaschine bis null hinab?
Nein. Die Norm sagt, die Untergrenze des Messbereichs darf nicht kleiner sein als die Auflösung multipliziert mit 400 für Klasse 0,5, 200 für Klasse 1, 100 für Klasse 2 und 67 für Klasse 3.
Warum hat die bessere Klasse den höheren Multiplikator?
Die Norm nennt die Werte, ohne sie zu erklären, und diese Seite rät nicht. Die Folge ist, dass die feinere Klasse mehr vom unteren Ende ihres Messbereichs aufgibt.
Steckt eine Formel hinter diesen vier Zahlen?
Nach unserer Rechnung ergibt jeder Multiplikator mal seiner Klassenzahl zweihundert, im letzten Fall zweihunderteins; die Werte verhalten sich also wie zweihundert geteilt durch die Klasse, mit gerundetem letztem Wert. Die Norm druckt die vier Werte, keine Formel.
Welchen Fehler lässt jede Klasse zu?
Das sagt diese Seite nicht. Die Tabelle mit den zulässigen Fehlern liegt hinter dem Ende der Vorschau, die wir lesen konnten; daher steht hier keine Klassentoleranz.
Wie wird die Auflösung bestimmt?
Schwankt die Anzeige, setzt die Norm die Auflösung als halbe Schwankungsbreite plus einen Ziffernschritt an. Eine Anmerkung sagt, dass dies nur die Auflösung aufgrund des Systemrauschens bestimmt und Regelabweichungen nicht berücksichtigt.
Gilt ein Kalibrierzertifikat für eine schnelle Prüfung?
Der Anwendungsbereich enthält eine Anmerkung, wonach die Kalibrierwerte nicht notwendigerweise für Hochgeschwindigkeits- oder dynamische Prüfanwendungen gültig sind. Das Dokument behandelt statische Kalibrierung.
Bei welcher Temperatur wird kalibriert?
Bei einer Umgebungstemperatur zwischen 10 und 35 Grad Celsius, im Bericht festgehalten, wobei sich das Kraftmessgerät vom Beginn bis zum Ende einer Messreihe um nicht mehr als 2 Grad ändern darf.
Warum wird das Gerät zwischen den Messungen gedreht?
Wird es mit Gewindebolzen befestigt, verlangt die Norm eine Drehung um 120 Grad zwischen den Messreihen und verlangt, dass das Gerät selbst auf dieselbe Weise kalibriert wurde.
Wird die Reibung geprüft?
Ja. Das mechanische Zubehör wie ein Schleppzeiger oder Schreiber wird auf einwandfreie Funktion und auf Widerstand durch Reibung verifiziert, mit Messreihen mit und ohne angeschlossenes Zubehör.
Quellen
Es handelt sich um ein digitales Dokument, keinen Scan, daher ist die Textextraktion zuverlässig; trotzdem wurde jedes Zitat hier Wort für Wort mit der Datei abgeglichen. Die Vorschau endet mit Unterabschnitt 6.4.8, und Tabelle 2, die die zulässigen Fehler jeder Klasse enthält, steht im darauffolgenden Unterabschnitt. Der lesbare Text verweist wiederholt auf diese Tabelle; daher nennt diese Seite die Klassen und berichtet, wie sie den Boden eines Messbereichs festlegen, gibt aber für keine Klasse eine Fehlergrenze an und leitet auch keine ab. Nicht gelesen haben wir den Abschnitt über die Klasse eines Prüfmaschinen-Messbereichs, die Berichtsanforderungen, die Regel zu den Abständen zwischen Verifizierungen, die Anhänge und die gesonderte Norm über die Kalibrierung von Kraftmessgeräten, auf die sich diese Norm durchgehend stützt. Ob das Dokument aktuell oder ersetzt ist, haben wir nicht geprüft, weil die Katalogseite Anfragen dieser Website abweist. Diese Website verwendet diese Norm zum ersten Mal, und zum ersten Mal überhaupt etwas aus diesem Technischen Komitee. Das Folgende ist unsere eigene Rechnung, keine Aussage der Norm: dass jeder Multiplikator mal seiner Klassenzahl zweihundert ergibt, im letzten Fall zweihunderteins. Dies ist der dritte Artikel, in dem diese Website eine gedruckte Spalte durchgerechnet hat, um zu sehen, ob sie sich auf eine einzige Regel zurückführen lässt; das wird hier als Wiederholung offengelegt, nicht als Methode angeboten, und eine frühere Seite ist verlinkt. Dieser Artikel entstand nicht aus einer Forumsfrage, sondern daraus, dass wir jede von der Website zitierte Normnummer extrahiert und gezählt haben. Es werden keine Ratschläge zu Kalibrierung, Messung oder Geräteauswahl gegeben, und keine Marke wird genannt. Die Browser-Werkzeuge, die diese Website sonst verwendet, sind weiterhin nicht verfügbar.
Anfrage
Wurde ein Wert auf Ihrem Zeugnis nahe am unteren Ende eines Maschinenmessbereichs gemessen, sollte man das wissen, bevor ein Streit daraus wird. Sagen Sie uns, was gemessen wurde und ungefähr wo im Messbereich der Wert lag, und wir sagen Ihnen, was wir dazu belegen können.
Angebot anfragen
Nennen Sie uns Teil und Menge. Wir antworten zu Machbarkeit, Lieferzeit und Preis.
Oder direkt per E-Mail sales@tigerfasteners.com