 TIGERFASTENERS
Wie schlecht Ihr Anziehverfahren die Vorspannkraft beherrscht
Die Verbindung braucht Vorspannkraft, und das Anziehverfahren entscheidet, wie genau Sie sie aufbringen können. VDI 2230 beziffert diese Ungenauigkeit und multipliziert sie direkt in die Auslegung hinein – deshalb entscheidet am Ende das Werkzeug auf der Werkbank, wie groß die Schraube sein muss.
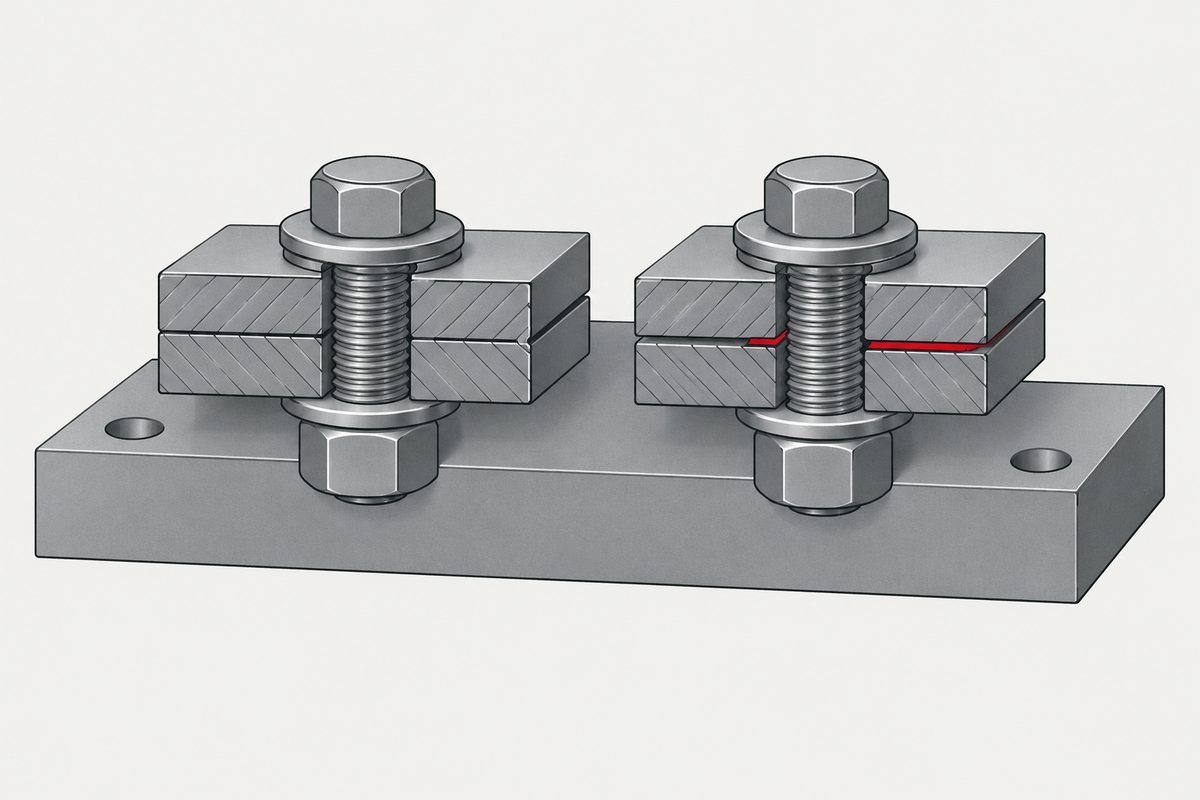
Die Größe
VDI nennt sie den Anziehfaktor, Formelzeichen αA, und beschreibt sie auch als Faktor der Montageunsicherheit. Es ist ein Verhältnis:
αA = FM max / FM min
FM min ist die mindestens benötigte Montagevorspannkraft; FM max ist die größte, die tatsächlich auftreten kann, nachdem Anziehverfahren, Werkzeug und Reibungsstreuung ihren Anteil hatten.
Wo er im Berechnungsablauf steht, sollte man genau wissen, denn man sucht leicht an der falschen Stelle. αA wird im Rechenschritt R1 gewählt, „Ermittlung des Anziehfaktors“, der auf §5.4.3 verweist; die Tabelle steht in Anhang A als Tabelle A8. R5 berechnet FM min, und in R6/1 findet die Multiplikation statt: FM max = αA FM min.
Die Tabelle, mit den Zahlen, die meist falsch zitiert werden
Tabelle A8 gibt die Streuung bezogen auf die mittlere Montagevorspannkraft an, und die beiden Spalten hängen so zusammen:
ΔFM / 2FMm = (αA − 1) / (αA + 1)
| Verfahren | αA | Streuung |
|---|---|---|
| Längungsgesteuertes Anziehen mit Ultraschall | 1,1–1,2 | ±5–9 % |
| Mechanisches Anspannen an Schraube oder Mutter | 1,1–1,3 | ±5–13 % |
| Mechanische Längenmessung | 1,1–1,5 | ±5–20 % |
| Hydraulisches, reibungs- und torsionsfreies Anspannen | 1,1–1,4 | ±5–17 % |
| Streckgrenzgesteuertes Anziehen, motorisch oder manuell | 1,2–1,4 | ±9–17 % |
| Drehwinkelgesteuertes Anziehen, motorisch oder manuell | 1,2–1,4 | ±9–17 % |
| Drehmomentgesteuertes Anziehen, am Originalbauteil kalibriert | 1,4–1,6 | ±17–23 % |
| Drehmomentgesteuertes Anziehen nach geschätzter Reibung, Klasse B | 1,6–2,0 | ±23–33 % |
| Drehmomentgesteuertes Anziehen nach geschätzter Reibung, Klasse A | 1,7–2,5 | ±26–43 % |
| Schlagschrauber, Impulsschrauber oder Anziehen nach Gefühl | 2,5–4,0 | ±43–60 % |
Drei Dinge werden aus dieser Tabelle oft genug falsch zitiert, um sie zu benennen.
- Echtes hydraulisches Anspannen liegt bei 1,1–1,4, nicht bei den 1,3–1,4, die in Zusammenfassungen im Netz kursieren.
- Die Zeile 1,4–1,6 „Hydraulikwerkzeug“ meint drehmomentgesteuertes Anziehen mit einem Hydraulikwerkzeug, also etwas anderes als ein hydraulisches Spannwerkzeug.
- Ein handbetätigter Drehmomentschlüssel hat keinen einzelnen Wert. Er landet bei 1,4–1,6, 1,6–2,0, 1,7–2,5 oder 2,5–4,0, je nachdem, wie das Drehmoment festgelegt wurde, und nach Gefühl steht er in der schlechtesten Zeile der Tabelle.
Drehwinkel- und Streckgrenzsteuerung gehen einen anderen Weg
Tabelle A8 nennt für drehwinkel- und streckgrenzgesteuertes Anziehen αA = 1,2–1,4, und R1 schreibt dann vor, für diese beiden Verfahren in der Rechnung αA = 1 zu verwenden.
Der Grund steht in der Anmerkung zu Tabelle A8 selbst: So angezogene Schrauben werden gegen FM min bemessen und nicht über die Bildung von FM max = αAFM min. Das obere Ende der Vorspannkraft bestimmt stattdessen die Streckgrenzenstreuung des tatsächlichen Schraubenloses, und R10/3 behandelt es mit pmax = 1,4 FMTab / Ap min.
Die 1,2–1,4 bleiben also ein Richtwert für die erreichbare Streuung, und sie in jede Auslegungsgleichung für Drehwinkel- oder Streckgrenzverfahren einzusetzen, ist ein Fehler.
Dieser Weg wird in Drehmoment plus Drehwinkel durchgerechnet, einschließlich der Frage, warum Tabelle A8 nicht 1,0 angibt.
Die NASA verwendet ein anderes System mit eigenen Zahlen
NASA-STD-5020B verwendet kein αA. Sie verwendet eine Vorspannkraftvariation Γ mit getrennten Werten cmax und cmin für die Toleranz des Montage-Steuerparameters selbst:
Ppi-max = cmax(1 + Γ)Ppi-nom
Ppi-min = cmin(1 − Γ)Ppi-nom
| Montageverfahren | Γ |
|---|---|
| Drehmomentsteuerung | 25 % |
| Drehmomentsteuerung, ungeschmiert oder im Anlieferzustand | 35 % |
| Drehwinkelverfahren | 25 % |
| Schraubenlängung | 10 % |
Für trennungskritische Verbindungen stehen diese Standardwerte nicht zur Verfügung. Dort muss Γ durch Versuche ermittelt werden, die die Konfigurationsanforderungen ihrer Tabelle 2 erfüllen, mit 90 % Wahrscheinlichkeit und 95 % Konfidenz, zweiseitig.
Woher die vertrauten ±25 % stammen
Wir wollten sie der VDI zuschreiben. Es ist keine VDI-Zahl. Die Drehmomentzeile der VDI, für ein am Originalbauteil kalibriertes Drehmoment, lautet ±17–23 %.
Die ±25 % gehen auf NASA RP-1228, Tabelle VII zurück, die die Tabelle des Industrial Fasteners Institute zur Drehmomentmessung wiedergibt und sich auf IFI Fastener Standards, 5. Auflage, 1970, beruft:
| Verfahren | Genauigkeit |
|---|---|
| Drehmomentschlüssel | ±25 % |
| Drehwinkelverfahren | ±15 % |
| Schraubenlängung | ±3–5 % |
| Dehnungsmessstreifen | ±1 % |
Die Fassung „bis etwa ±30 %“ geht auf Tabelle VIII von RP-1228 zurück, nach einer Referenzausgabe von Machine Design aus dem Jahr 1987, die die Drehmomentsteuerung mit ±15–30 % angibt. Machinery's Handbook, 31. Auflage, führt dieselben ±25 % für einen Drehmomentschlüssel, neben ±8 % für streckgrenzerfassendes Anziehen und ±1 % für Ultraschall.
Diese Zahlen sind nicht gegeneinander austauschbar. Die VDI-Werte sind aus αA umgerechnete Richtwerte; die 10 % der NASA-STD sind ein Ersatzwert für Γ in der Auslegung; ein veröffentlichter Versuch, der Verfahren an phosphatierten Schrauben M10 und M14 verglich, ergab für die Drehmomentsteuerung etwa 18 % Streuung (3s) und für die ultraschallgestützte Klemmkraftsteuerung etwa 2,9 % – ein Ergebnis für diese Ausrüstung und diese Proben, kein Auslegungswert.
Warum am Ende das Werkzeug die Schraube bemisst
Die Kette läuft der Reihe nach durch die Rechenschritte der VDI.
- R2 ermittelt die erforderliche Mindestklemmkraft FK erf. Sie deckt die reibschlüssige Übertragung von Querkräften ab und muss gegebenenfalls auch Abdichten und das Verhindern des Klaffens abdecken.
- R3–R4 berücksichtigen, wie die Betriebskraft aufgeteilt wird, sowie den Vorspannkraftverlust durch Setzen und durch Temperatur.
- R5 liefert FM min = FK erf + (1 − Φ*en)FA max + FZ + ΔF′Vth.
- R6 multipliziert: FM max = αA FM min.
- Ab R7 wird geprüft, ob FM max die Grenzen für Montagespannung und Flächenpressung einhält.
Bei festem FM min erhöht also ein größeres αA die maximale Montagevorspannkraft, die die Auslegung aushalten muss, und dieses Maximum muss die Grenzen für Streckgrenze und Auflagefläche einhalten. Ein schlechteres Anziehverfahren zu wählen, macht die Schraube größer oder erzwingt ein besseres Verfahren.
Nichts davon ist die Toleranz des Werkzeugs. Ein einstellbarer Drehmomentschlüssel über 10 N·m darf nach ISO 6789 ±4 % abweichen; das ist eine andere Größe, gemessen auf einem Prüfstand und nicht an Ihrer Verbindung. Was diese Norm vom Werkzeug verlangt und was nicht, einschließlich des Kalibrierintervalls und der Lagerungsregel, die sie nie enthält, steht in Die Norm für Drehmomentschlüssel hat keine Lagerungsregel.
Eine Einschränkung dazu, wie wir das zuerst formuliert haben. Zu sagen, die Streuung sei eine Auslegungsgröße und kein Genauigkeitsproblem, zieht die Grenze zu hart: Die VDI führt Werkzeugfehler, Einstellfehler, Bedienfehler und Ablesefehler unter den Ursachen von αA auf, es ist also zum Teil eine Frage der Genauigkeit. Die zutreffende Fassung lautet: Die Vorspannkraftstreuung ist mehr als eine Prozesskennzahl – in dieser Rechnung muss sie zur Auslegungsgröße werden.
Die Temperatur verschiebt die Vorspannkraft nach der Montage erneut, und die VDI führt das in dieselbe Gleichung ein: Temperatur verschiebt die Vorspannkraft.
Wo das anschließt
Die Streuung bei der Montage ist nur die halbe Geschichte – die Vorspannkraft sinkt auch im Betrieb, ohne dass sich die Mutter dreht, und eine Drehmomentkontrolle kann das nicht sehen.
Weshalb die Vorspannkraft überhaupt zählt, welchen Nutzen sie hat und welchen nicht, erklärt der Beitrag Die Schraube ist eine Feder, die Verbindung auch. Was das Drehmoment selbst bewirkt, steht in Drehmoment und Klemmkraft, und die Reibung, die es stillschweigend voraussetzt, in Die Reibung, die das Drehmoment voraussetzt.
Quellen
- VDI 2230 Blatt 1:2015-11 — R1 und §5.4.3 (Ermittlung von αA), Gl. (R1/1) und Gl. (130), Tabelle A8 in Anhang A (Richtwerte und die Sonderregel für Drehwinkel- und Streckgrenzsteuerung), R2 (FK erf), R5 (FM min), R6/1 (FM max), R7/3, R10/3 (pmax für Drehwinkel- und Streckgrenzverfahren)
- NASA-STD-5020B — §4.3.1 Gl. (3)–(5) (Γ, cmax, cmin), §4.3.3 sowie TFSR 7 und Tabelle 3 (Werte und die 90/95-Anforderung für trennungskritische Verbindungen), Anhang A.2 Gl. (25) und (26a)–(26b)
- NASA RP-1228, Fastener Design Manual (1990) — Tabelle VII nach IFI Fastener Standards, 5. Aufl. (1970); Tabelle VIII nach Machine Design (1987)
- Machinery's Handbook, 31. Auflage — Drehmomentschlüssel ±25 %, Drehwinkelverfahren ±15 %, streckgrenzerfassendes Anziehen ±8 %, Schraubenlängung ±3–5 %, Ultraschall ±1 %
- Persson und Roloff, 2016, DOI 10.1177/0954406215619648 — gemessene Streuung nach Steuerverfahren an M10 und M14
- Preload Control Method of Threaded Fasteners: A Review, 2024, DOI 10.1186/s10033-024-01082-w
Die Annahme einer bestimmten Verbindung richtet sich nach Ihrer Zeichnung und den darin genannten Normen.
Dieser Beitrag behandelt Schritt 2: Gewinde. Die vollständige Reihenfolge lautet Grundwerkstoff, Gewinde, Kopf, Antrieb, Oberfläche und Dokumentation. Warum eine andere Reihenfolge Nacharbeit verursacht, erläutert der englische Beitrag Specifying a screw.
Häufige Fragen
Was ist der Anziehfaktor in VDI 2230?
Es ist der Anziehfaktor, Formelzeichen Alpha A, auch als Faktor der Montageunsicherheit beschrieben. Er ist das Verhältnis der größten Montagevorspannkraft, die auftreten kann, zur mindestens benötigten Montagevorspannkraft. Er wird im Rechenschritt R1 gewählt, der auf Abschnitt 5.4.3 verweist, mit Richtwerten in Tabelle A8 des Anhangs A, und wird in R6 in die Auslegung hineinmultipliziert, wo die maximale Montagevorspannkraft gleich Alpha A mal der minimalen Montagevorspannkraft ist.
Welche Vorspannkraftstreuung ergibt ein Drehmomentschlüssel?
Das hängt vollständig davon ab, wie das Drehmoment festgelegt wurde. VDI 2230 Tabelle A8 nennt plus/minus 17 bis 23 Prozent, wenn das Drehmoment durch Versuche am Originalbauteil kalibriert wurde, 23 bis 33 Prozent, wenn es nach einem geschätzten Reibungskoeffizienten der Klasse B festgelegt wurde, 26 bis 43 Prozent für Klasse A und 43 bis 60 Prozent für Anziehen nach Gefühl oder mit Schlagschrauber. Einen von diesen Bedingungen unabhängigen Einzelwert für einen handbetätigten Drehmomentschlüssel gibt es nicht.
Woher stammen die vertrauten plus/minus 25 Prozent?
Nicht von der VDI. Sie gehen auf NASA RP-1228 Tabelle VII zurück, die die Tabelle des Industrial Fasteners Institute wiedergibt und sich auf IFI Fastener Standards, 5. Auflage, 1970, beruft: Drehmomentschlüssel 25 Prozent, Drehwinkelverfahren 15 Prozent, Schraubenlängung 3 bis 5 Prozent und Dehnungsmessstreifen 1 Prozent. Die Fassung mit bis zu 30 Prozent geht auf Tabelle VIII desselben Dokuments zurück, nach einer Referenzausgabe von Machine Design aus dem Jahr 1987.
Kann ich die Werte aus Tabelle A8 für drehwinkelgesteuertes Anziehen verwenden?
Nicht direkt in den Bemessungsgleichungen. Tabelle A8 nennt 1,2 bis 1,4 für drehwinkel- und streckgrenzgesteuertes Anziehen, aber Rechenschritt R1 schreibt vor, für diese beiden Verfahren einen Anziehfaktor von 1 zu verwenden. So angezogene Schrauben werden gegen die minimale Montagevorspannkraft bemessen, statt daraus ein Maximum zu bilden, und das obere Ende der Vorspannkraft bestimmt die Streckgrenzenstreuung des tatsächlichen Schraubenloses, die R10/3 gesondert behandelt.
Wie beeinflusst das Anziehverfahren die Schraubengröße?
Über die Reihenfolge der Rechnung. R2 ermittelt die erforderliche Mindestklemmkraft, R3 und R4 berücksichtigen die Kraftaufteilung sowie den Vorspannkraftverlust durch Setzen und Temperatur, R5 liefert die minimale Montagevorspannkraft, und R6 multipliziert sie mit dem Anziehfaktor zur maximalen Montagevorspannkraft. Dieses Maximum muss dann die Nachweise für Montagespannung und Flächenpressung bestehen, sodass bei festem Minimum ein schlechteres Anziehverfahren das Maximum erhöht, das die Auslegung aushalten muss.
Anfrage
Wenn ein Drehmomentwert auf einer Zeichnung eine Montage von Hand überstehen muss, nennen Sie das Anziehverfahren. Dieselbe erforderliche Klemmkraft verlangt eine andere Schraube, je nachdem, wie genau sie aufgebracht werden kann.
Angebot anfragen
Nennen Sie uns Teil und Menge. Wir antworten zu Machbarkeit, Lieferzeit und Preis.
Oder direkt per E-Mail sales@tigerfasteners.com