 TIGERFASTENERS
Eine Kernlochtabelle ist ein Toleranzband, keine einzelne Zahl
Eine aufgeräumte Tabelle für Gewindebohrer und Kernlochbohrer erhielt auf r/MechanicalEngineering 456 Punkte, und der beste Kommentar kam von einem Konstrukteur mit 27 Berufsjahren, der sie an die Nachwuchskräfte weitergeben wollte. Das ist eine faire Reaktion auf eine gut gemachte Tabelle. Man sollte aber wissen, was die Tabelle verdichtet hat, um auf eine Seite zu passen: Die Norm, aus der sie stammt, tabelliert etwas anderes, und eine Zeile ihrer Einleitung weist in die Gegenrichtung des Instinkts der meisten Leute.
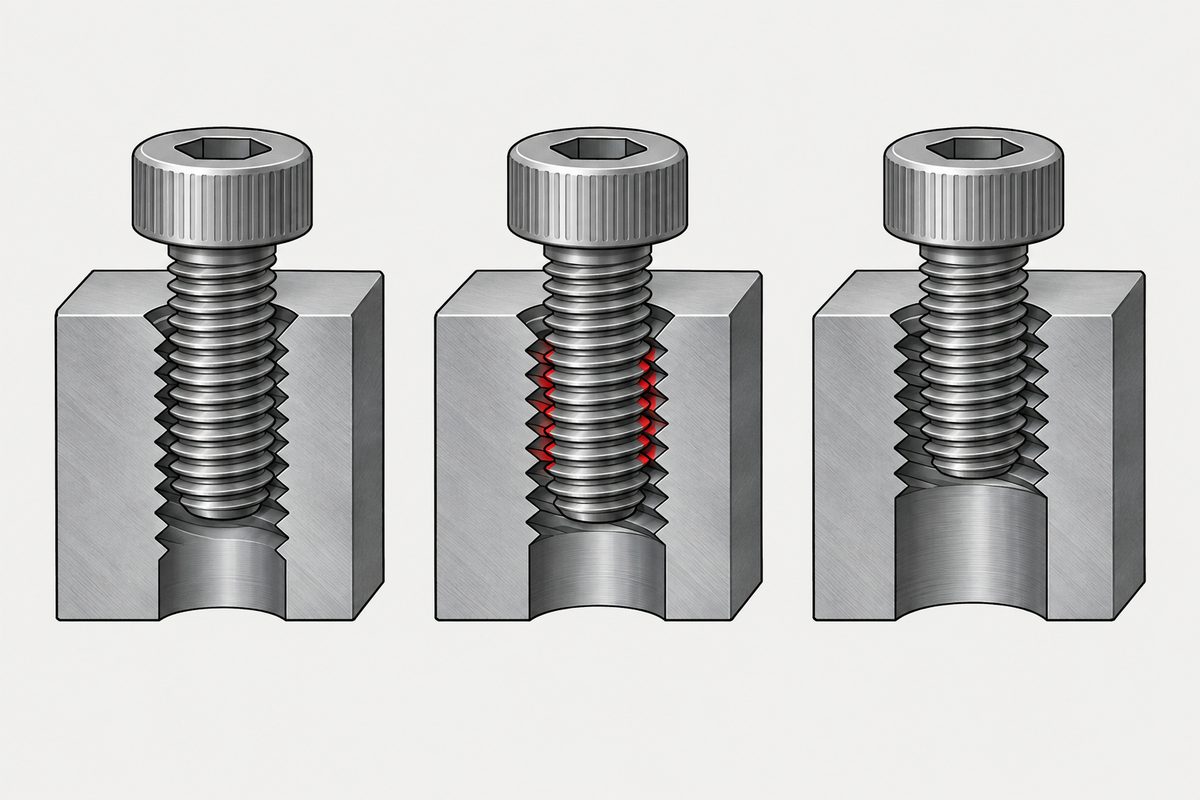
Was die Norm tatsächlich tabelliert
Für Kernlochbohrer gibt es eine eigene Internationale Norm, ISO 2306. Sie wurde 1972 vom Komitee für Kleinwerkzeuge veröffentlicht und ist nach einer Überprüfung 2022 weiterhin gültig. Ihr Anwendungsbereich fasst die Faustregel in einem Satz: Der Bohrerdurchmesser ist ungefähr der Nenndurchmesser des Gewindes minus die Steigung. M6×1 erhält einen Bohrer von 5,00 mm.
Die Tabelle ist aufschlussreicher als die Regel. Jede Zeile enthält den größten Kerndurchmesser für die Klassen 5H, 6H und 7H, einen kleinsten Kerndurchmesser und erst danach einen Bohrer. Der Bohrer ist die praktische Wahl am Ende einer Toleranz, nicht die Spezifikation selbst.
| Gewinde | Kern-Ø min | Kern-Ø max, 6H | Bohrer |
|---|---|---|---|
| M3 × 0,5 | 2,459 | 2,599 | 2,50 |
| M4 × 0,7 | 3,242 | 3,422 | 3,30 |
| M5 × 0,8 | 4,134 | 4,334 | 4,20 |
| M6 × 1 | 4,917 | 5,153 | 5,00 |
| M8 × 1,25 | 6,647 | 6,912 | 6,80 |
| M10 × 1,5 | 8,376 | 8,676 | 8,50 |
| M12 × 1,75 | 10,106 | 10,441 | 10,20 |
Ein M6-Kernloch hat also nicht 5,00 mm. Bei einem 6H-Gewinde ist alles von 4,917 bis 5,153 mm zulässig, ein Band von fast einem Viertelmillimeter Breite, und 5,00 ist ein Punkt darin. Was Buchstabe und Zahl in 6H jeweils festlegen, erklärt Toleranzklassen für Gewinde.
Die Norm sagt, wohin man tendieren soll, und es ist nicht die instinktive Richtung
Aus der Einleitung von ISO 2306, sinngemäß übersetzt: Je größer das gebohrte Loch innerhalb der maßgebenden Toleranz des Kerndurchmessers, desto wirtschaftlicher wird das Gewindebohren und desto geringer ist die Gefahr eines Gewindebohrerbruchs.
Man lese das gegen den Reflex, wonach ein kleineres Loch mehr Gewinde bedeutet und mehr Gewinde eine festere Verbindung. Die Norm argumentiert nicht über die Festigkeit. Sie sagt: Sobald man innerhalb der Toleranz liegt, ergibt das ganze Band ein konformes Gewinde, und der obere Rand ist billiger zu schneiden und bricht weniger Gewindebohrer.
Dieser Tausch ist vertretbar, weil die Verbindung meist an einer bestimmten Stelle versagt. Konstruktionsziel ist, dass die Schraube bricht, bevor das Innengewinde abschert. Wie viel Einschraublänge dafür nötig ist, behandelt Gewindeeingriff; dass sich die veröffentlichten Regeln dazu untereinander widersprechen, zeigt Die Regeln zur Einschraublänge widersprechen sich. Die Länge ist die Stellgröße, die man hat. Die letzten Hundertstel aus dem Kerndurchmesser herauszuquetschen, ist keine.
Die Prozentangabe, die in der Norm gar nicht vorkommt
Werkstatttabellen nennen einen Gewindeanteil in Prozent, meist 75 %. ISO verwendet hierfür nirgends Prozentangaben. Die Konvention stammt aus der Praxis und misst die Tiefe gegen ein spitzes V-Gewinde, das ungekappte Dreieck, mit % = 76,98 × (D − Loch) ÷ P für metrische Gewinde.
Das ISO-Grundprofil kappt dieses Dreieck. Der Grund-Kerndurchmesser des Innengewindes liegt bei D − 1,0825 P, der Grund des spitzen V läge bei D − 1,299 P. Das Verhältnis der beiden ist 5/6 und hängt nicht von der Größe ab.
83 % sind daher die Obergrenze für jedes konforme metrische Gewinde. Rechnet man die Zeile M6×1 um, reicht das 6H-Band von etwa 83 % beim kleinsten Kerndurchmesser bis 65 % beim größten, und der Bohrer nach ISO 2306 landet bei 77 %. Eine Tabelle, die „100 % Gewinde“ anbietet, bietet ein Loch von 4,70 mm an, und das liegt unter dem kleinsten Kerndurchmesser. Das ist keine mutige Wahl, sondern ein Gewinde, das die Lehrenprüfung nicht besteht.
M8×1,25 ergibt dasselbe Bild: 83 % bei 6,647 mm, 67 % bei 6,912 und der Bohrer 6,80 mm bei 74 %. Die Zahl wandert, die Obergrenze nicht.
Zwei Gründe, warum der Bohrer nicht das Loch ist
Der erste Satz von ISO 2306 zählt alles auf, was den erzeugten Durchmesser vom Nennmaß des Bohrers wegbewegt: wie genau die Bohrerspitze geschliffen ist, der Werkstoff, der Schmierstoff sowie Fluchtung, Vorschub und Drehzahl des Vorgangs. Eine Tabelle kann nichts davon kennen; deshalb nennt die Norm ihre eigenen Tabellen einen Leitfaden.
Der zweite Grund ist merkwürdiger und lohnt, ihn sich zu merken. Beim Gewindebohren in verhältnismäßig weichem Werkstoff wird das Metall tendenziell zum Gewindegrund hin verdrängt, und der Kerndurchmesser der Gewindebohrung kann kleiner ausfallen als der Bohrer, der sie hergestellt hat. Die Norm fügt hinzu, dass diese Neigung in härterem Werkstoff deutlich schwächer ist und manchmal ganz fehlt.
Das erklärt einen bekannten Nachmittag: der richtige Bohrer, ein Gewindelehrdorn, der nicht hineingeht, und ein Aluminiumteil. Das Loch war richtig, als es gebohrt wurde. Erst das Gewindebohren hat es verändert, und der Wechsel zum größeren Ende des Bands ist genau die Abhilfe, die die Norm aus einem anderen Grund bereits empfohlen hat.
Nichts davon gilt für eine Schraube, die ihr Gewinde selbst erzeugt. Bei Blechschrauben und gewindeformenden Schrauben bestimmt ein Drehmomentfenster das Loch, nicht ein Kerndurchmesser; das behandelt Vorbohrdurchmesser bestimmen, und speziell für trilobulare gewindeformende Schrauben Das Loch ist die Variable.
Warum die Zahlen in der Tabelle rund sind
Die Bohrerspalte ist weder die Mitte des Bands noch eine Rechnung. Sie enthält die nächstgelegene brauchbare Größe aus der genormten Spiralbohrerreihe, die ISO 2306 nach eigener Angabe für alle Größen bis auf vier mit Sternchen markierte aus ISO/R 235 übernommen hat. Die Einleitung fügt hinzu, dass Anwender für bestimmte Anwendungen begründet eigene Durchmesser wählen dürfen, dass aber wann immer möglich Lagerdurchmesser verwendet werden sollen.
Das sollte man jedem sagen, der gerade 5,03 mm ausgerechnet hat und nach einem Bohrer sucht. Die Tabelle hat denselben Kompromiss schon geschlossen. Sie landete bei 5,00, weil es 5,00 gibt und weil die Norm lieber hat, dass man etwas oben im Band liegt, als genau auf einer Zahl, die man nicht kaufen kann.
Was zu klären ist, bevor das Loch in die Zeichnung kommt
- Die Gewindetoleranzklasse in die Zeichnung schreiben, nicht den Bohrer. Maßgebend ist der Kerndurchmesser nach dem Gewindebohren, und 6H sagt, wie breit dieses Band ist. Ein Bohrermaß in der Zeichnung ist eine Prozessanweisung, die für den Werkstoff irgendeines Fertigers falsch sein wird.
- Bewusst entscheiden, welches Ende des Bands man will. Die Norm empfiehlt das größere Ende wegen der Kosten des Gewindebohrens und der Standzeit des Gewindebohrers. Wer das kleinere Ende will, sollte das als begründete Entscheidung treffen, nicht aus Gewohnheit.
- Den Werkstoff nennen. Weiche Legierungen können den Kerndurchmesser beim Gewindebohren verengen, harte nicht.
- Die Prozentangabe streichen oder die Konvention nennen. Sie ist keine ISO-Größe, und über 83 % beschreibt sie ein Gewinde, das keine Lehre passieren kann.
- Angeben, ob in der Nähe noch etwas anderes ein Gewinde trägt. Läuft ein zweites Gewinde außen auf derselben Wand, bestimmen der Kerndurchmesser des Außengewindes und der Außendurchmesser des Innengewindes, was übrig bleibt, und bei Regelgewinde ist das früher aufgebraucht, als die beiden Nennmaße vermuten lassen.
Dieser Beitrag behandelt Schritt 2: Gewinde. Die vollständige Reihenfolge lautet Grundwerkstoff, Gewinde, Kopf, Antrieb, Oberfläche und Dokumentation. Warum eine andere Reihenfolge Nacharbeit verursacht, erläutert der englische Beitrag Specifying a screw.
Häufige Fragen
Welchen Kernlochbohrer nehme ich für ein M6-Gewinde?
ISO 2306 nennt 5,00 mm, und ihre Regel lautet: Der Bohrer ist ungefähr Nenndurchmesser minus Steigung. Nützlicher ist die Antwort, dass der Kerndurchmesser bei einem 6H-Gewinde zwischen 4,917 und 5,153 mm liegen darf und 5,00 mm ein Punkt in diesem Band ist, gewählt, weil es ein Lagermaß ist. Welchen Punkt man anpeilt, entscheidet die Tabelle stillschweigend für einen.
Ist ein kleineres Kernloch fester?
Es bringt mehr Werkstoff ins Gewinde, doch ISO 2306 empfiehlt die entgegengesetzte Tendenz: Je größer das gebohrte Loch innerhalb der Toleranz des Kerndurchmessers, desto wirtschaftlicher das Gewindebohren und desto geringer die Gefahr eines Gewindebohrerbruchs. Konstruktionsziel ist, dass die Schraube versagt, bevor das Innengewinde abschert, und die Größe, die das sichert, ist die Einschraublänge, nicht die letzten Hundertstel des Kerndurchmessers. Wir haben keine veröffentlichte Messung gefunden, die den Festigkeitsverlust über das Band beziffert, daher steht hier keine Zahl.
Warum widersprechen sich Kernlochtabellen?
Weil sie eine Toleranz zu einer Zahl verdichten und nicht alle denselben Punkt darin wählen, und weil viele auf der Konvention eines prozentualen Gewindeanteils beruhen statt auf den Grenzen des Kerndurchmessers. Der Prozentwert ist eine Praxiskonvention, gemessen gegen ein spitzes V-Gewinde; ISO verwendet dafür überhaupt keine Prozentangaben.
Kann ich wirklich keine 100 % Gewindeüberdeckung erreichen?
Nicht nach der üblichen Konvention, und das liegt nicht am Gewindebohrer. Diese Konvention misst die Tiefe gegen das spitze V-Dreieck, während das ISO-Grundprofil das Innengewinde bei einem Kerndurchmesser von D minus 1,0825 P kappt. Das Verhältnis der beiden ist 5/6, also sind 83 % die Obergrenze für jedes konforme Gewinde jeder Größe. Ein Loch, das auf dieser Skala für 100 % gebohrt wird, liegt unter dem kleinsten Kerndurchmesser, und das Gewinde besteht die Lehrenprüfung nicht.
Mein Loch maß vor dem Gewindebohren richtig, und die Lehre geht nicht hinein. Was ist passiert?
Ist das Teil aus einer weichen Legierung, beschreibt ISO 2306 den Mechanismus in der Einleitung: Der Werkstoff wird beim Gewindebohren tendenziell zum Gewindegrund hin verdrängt, sodass der Kerndurchmesser der Gewindebohrung kleiner ausfallen kann als der Bohrer, der sie erzeugt hat. Laut Norm ist diese Neigung in härteren Werkstoffen deutlich schwächer und fehlt manchmal ganz. Der übliche Schritt ist der Wechsel zum größeren Ende des Kerndurchmesserbands, also dieselbe Richtung, die die Norm für die Standzeit des Gewindebohrers empfiehlt.
Quellen
- ISO 2306:1972 — drills for use prior to tapping screw threads; Einleitung, Abschnitt 1 Anwendungsbereich und Tabelle 1 mit Grenzen des Kerndurchmessers und Bohrerdurchmessern für die Regelgewindereihe
- ISO 965-1 — ISO general purpose metric screw threads, tolerances, principles and basic data
- ISO 68-1 — ISO general purpose screw threads, basic profile, metric threads (Herkunft der Kappung um 5H/8)
- ISO 235 — parallel shank twist drills and Morse taper shank twist drills; die Reihe, aus der ISO 2306 ihre Bohrerdurchmesser wählt
ISO 2306:1972 wurde aus dem öffentlich zugänglichen Vorschau-PDF gelesen, das bei einer Norm dieses Alters Einleitung, Anwendungsbereich und Tabelle 1 vollständig enthält; jedes hier genannte Maß stammt aus dieser Tabelle. Die Prozentrechnung ist unsere eigene, ausgehend vom Grundprofil nach ISO 68-1 und geprüft gegen ISO 2306 Tabelle 1: D minus 1,0825 P ergibt 4,9175 mm bei M6 x 1, die Tabelle druckt 4,917 mm. Die Konstante 76,98 und die Praxis, einen prozentualen Gewindeanteil anzugeben, sind Praxiskonventionen; wir haben sie nicht auf ein Normdokument zurückgeführt, und sie sollten nicht ISO zugeschrieben werden. Die Katalognummern von ISO 965-1, ISO 68-1 und ISO 235 wurden nicht mit einer zweiten Quelle abgeglichen. Tabelle 1 umfasst die Regelgewindereihe; die Feingewindereihe steht in Tabelle 2 derselben Norm, deren Werte hier nicht wiedergegeben sind.
Anfrage
Gehört eine Gewindebohrung zur Anfrage, nennen Sie Gewindetoleranzklasse und Grundwerkstoff statt des Bohrermaßes. Einzuhalten ist das Band, und in weichen Legierungen verändert das Gewindebohren das Loch, nachdem der Bohrer fertig ist.
Angebot anfragen
Nennen Sie uns Teil und Menge. Wir antworten zu Machbarkeit, Lieferzeit und Preis.
Oder direkt per E-Mail sales@tigerfasteners.com