 TIGERFASTENERS
Gewindeformende Schrauben in Metall: Die Bohrung ist die Variable
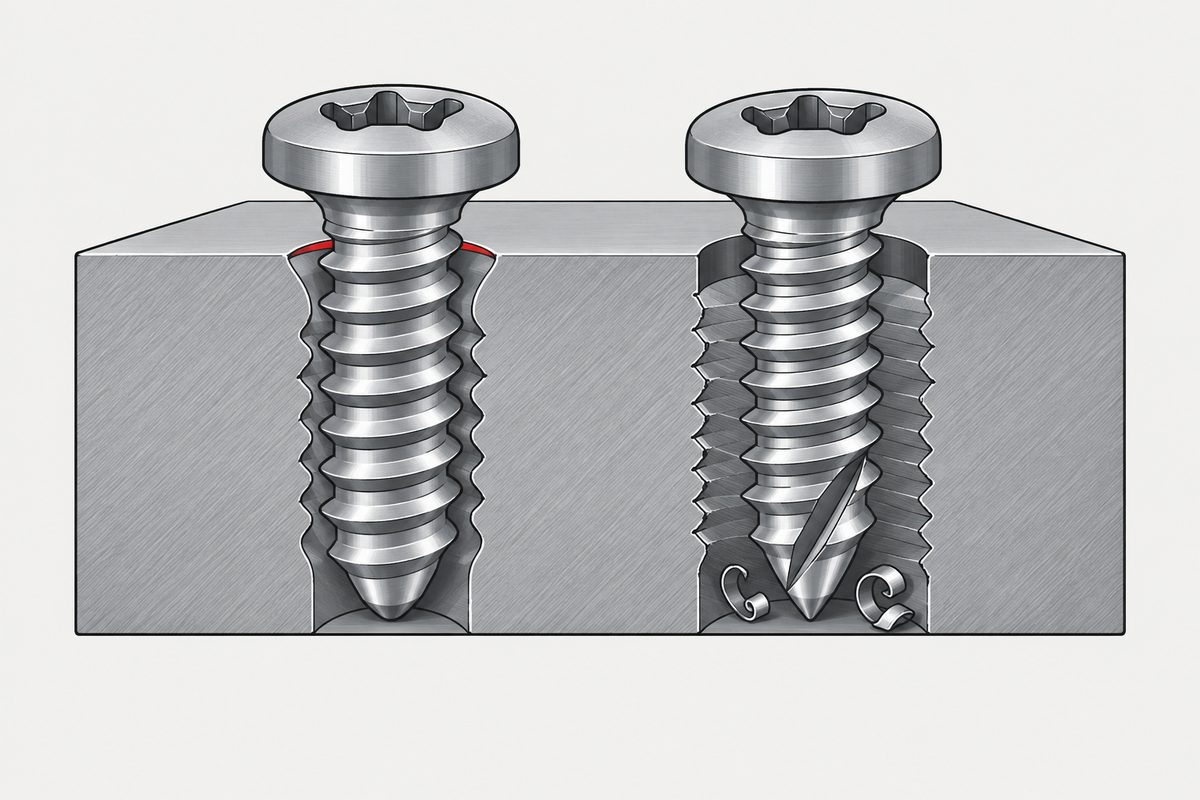
Eine gewindeformende Schraube erzeugt ihr Gegengewinde, indem sie den Grundwerkstoff verdrängt. Eine gewindeschneidende Schraube erzeugt es, indem sie Werkstoff abträgt. Der Unterschied, der auf einer Zeichnung zählt, liegt nicht in der Schraube, sondern darin, wie eng die Bohrung toleriert werden muss. In den beiden DIN-Dokumenten, die diese Schrauben unmittelbar behandeln, erhält die Bohrung für das Formen etwa 60% der Toleranzbreite, die einer Blechschraube zugestanden wird.
Die Normenlage ist unübersichtlicher, als man erwarten würde
Das sollte man zuerst klären, denn man zitiert leicht etwas, das es nicht mehr gibt.
| Dokument | Status und Anwendungsbereich |
|---|---|
| DIN 7500-1:2021-07 | Gültig. Technische Lieferbedingungen für einsatzgehärtete und angelassene gewindeformende Schrauben, M2 bis M12 |
| DIN 7500-2:2016-04 | Gültig. Richtwerte für Lochdurchmesser |
| ISO 7085:1999 | Zurückgezogen am 2010-02-10. Es gibt kein gültiges ISO-Gegenstück |
| ISO 1478:1999 | Gültig, aber enger, als der Name vermuten lässt — nur Gewinde- und Spitzenmaße für Blechschrauben ST1.5 bis ST9.5 |
| DIN 7513 / DIN 7516 | Gewindeschneidende Schrauben mit metrischem ISO-Gewinde |
Die Zurückziehung wird gern übersehen. Die europäische Fassung von ISO 7085 wurde wegen technischer Probleme mit den Anforderungen an Bruchdrehmoment und Härte zurückgezogen, und DIN 7500-1 trat an ihre Stelle. Eine Zeichnung, die „ISO 7085“ aufruft, ruft also nichts auf.
Noch eine Korrektur bei dieser Gelegenheit, weil wir es selbst falsch hatten. DIN 7500-1 schreibt keinen trilobularen Querschnitt vor. Sie ist eine Norm für Leistungsmerkmale und technische Bedingungen; das Schraubenprofil ist Sache des Herstellers. Trilobular ist die vorherrschende Umsetzung am Markt, nicht das, was die Norm verlangt.
Was die Ecken tatsächlich bewirken
Die übliche Erklärung — und auch die in unserem Entwurf — lautet, eine trilobulare Schraube berühre die Bohrung an drei Punkten, das Formen geschehe deshalb mit Unterbrechungen und der Werkstoff entspanne sich dazwischen. So ganz stimmt das nicht.
Während sich die Schraube dreht, streichen die Ecken kontinuierlich an der Bohrungswand entlang. Es gibt keine drei festen Punkte, und das Formen setzt nicht aus. Die Mehrkantform bewirkt Folgendes:
- Sie verringert die gleichzeitig berührende Fläche im Vergleich zu einem vollrunden Querschnitt;
- sie konzentriert den plastischen Formdruck auf die Ecken;
- sie senkt die Reibung und damit das Formmoment;
- sie drückt verdrängten Werkstoff in die Freiräume mit kleinerem Durchmesser, mit elastisch-plastischer Rückfederung, sobald eine Ecke vorbei ist.
Finite-Elemente-Untersuchungen bestätigen das geringere Eindrehmoment und führen es auf die kleinere Kontaktfläche zurück. Einen allgemeingültigen Prozentsatz gibt es nicht; nennt Ihnen ein Lieferant einen, fragen Sie, aus welcher Bohrung, welchem Werkstoff und welcher Dicke er stammt.
Was auf der Seite des Grundwerkstoffs passiert
Zwei Dinge sind hier gut belegt, eines wird oft übertrieben.
| Behauptung | Wie gut sie trägt |
|---|---|
| Formen erzeugt keine Späne, Schneiden schon | Belegt. Formen baut das Gewinde durch plastisches Fließen auf; Schneiden trägt Werkstoff mit einer Schneide ab |
| Die geformte Zone zeigt plastische Verformung, gestreckte Körner und örtliche Kaltverfestigung | Belegt durch Mikrohärteuntersuchungen |
| Der Faserverlauf ist durchgehend statt durchtrennt | Als metallurgische Beschreibung vertretbar, aber nicht jedes Metall, jede Bohrungsgröße und jede Gewindespitze ergibt einen vollständig ununterbrochenen Faserverlauf |
| Daher sind Auszugs- und Abstreiffestigkeit höher | Nicht belegt. Siehe unten |
Drei oft zitierte Zahlen, hinter denen wir nicht stehen konnten
Wir haben gezielt nach ihnen gesucht, weil gerade sie in Lieferantenunterlagen auftauchen und in Spezifikationen übernommen werden.
- „Das Überdrehmoment sollte mindestens 3:1 zum Eindrehmoment betragen.“ Als Normanforderung haben wir das nicht gefunden. Die Leistungstabellen in DIN 7500-1 und der zurückgezogenen ISO 7085 vergleichen das maximale Eindrehmoment mit dem minimalen Bruchdrehmoment der Schraube selbst — nicht mit dem Überdrehmoment des Grundwerkstoffs. Die Zahl 3:1 erscheint in Herstellerprüfdaten für bestimmte dünne Stahlbleche, wo die gemessenen Verhältnisse bei etwa 2,0:1 bis 3,4:1 lagen. Das ist produkt-, bohrungs- und dickenspezifisch.
- „Gewindeformen ergibt eine höhere Auszugsfestigkeit als Gewindeschneiden.“ Zwischen den beiden Schraubenarten nicht belegt. Die belastbaren Vergleichsstudien betreffen Gewindeformer und Gewindebohrer. Eine berichtet für geformte Gewinde in C22-Stahl eine um etwa 27% höhere Zugfestigkeit, was sich nicht einfach auf einen Vergleich zweier Schrauben übertragen lässt.
- „Beim Formen gibt es kein Schneidaufmaß.“ Das hatten wir selbst geschrieben und wieder gestrichen. Es ist keine genormte Aussage und unterstellt eine Genauigkeit, die die Dokumente nicht hergeben.
Die Bohrung, wo sich der eigentliche Unterschied zeigt
Hier gibt es etwas Konkretes. Man vergleiche die Bohrungstoleranz, die die beiden DIN-Dokumente empfehlen:
| Nennmaß | H11 (Formen, DIN 7500-2) | H12 (ST-Blechschrauben, DIN 7975) |
|---|---|---|
| über 1 bis 3 mm | 0,060 mm | 0,100 mm |
| über 3 bis 6 mm | 0,075 mm | 0,120 mm |
| über 6 bis 10 mm | 0,090 mm | 0,150 mm |
Die Bohrung für das Formen erhält rund 60% bis 62,5% der Breite. Das ist die praktische Folge: Dasselbe Bohrverfahren, das für eine Blechschraube bequem ausreichte, hält das Fenster, das eine gewindeformende Schraube braucht, womöglich nicht ein.
Der Lochdurchmesser ist nach den Belegen zudem eine der wichtigsten Prozessvariablen. Vergrößert man ihn, sinkt das Formmoment, aber auch die Gewindefüllung und die Reserve gegen Abstreifen. Verkleinert man ihn, wird mehr Werkstoff verdrängt und das Formmoment steigt.
Doch die Bohrung ist nicht die ganze Spezifikation, und die Norm sagt das auch. DIN 7500-2 gibt ihre Durchmesser als Richtwerte an, abgeleitet aus Versuchen von Herstellern und Anwendern, und verlangt ausdrücklich eine Validierung vor der Serienfertigung. Sie hält fest, dass die Geometrie der Formzone der Schraube, der Grundwerkstoff, die wirksame Einschraublänge, die Herstellung der Bohrung und die Kaltverfestigung an der Bohrungswand allesamt den benötigten Durchmesser verändern. Gestanzte Löcher, Gusshaut und unrunde Bohrungen können jeweils etwas anderes erfordern. Die Ausgabe von 2016 behandelt Stahl und Aluminium; die Daten für Kupfer wurden gestrichen.
Was vor dem Eintrag in die Zeichnung zu klären ist
- Welchen Mechanismus die Verbindung braucht — Späne sind ebenso eine Frage der Verunreinigung wie der Festigkeit; das behandelt Die Wahl der Schraubenart.
- Den Lochdurchmesser und seine Toleranz, nicht nur den Durchmesser. H11 ist eine Empfehlung, kein Ergebnis, das ein vorhandenes Bohrverfahren kostenlos liefert.
- Wie die Bohrung hergestellt wird. Gestanzte und gebohrte Löcher gleichen Nennmaßes verhalten sich nicht gleich.
- Ob die Verbindung im Betrieb gelöst wird. Ein beim Eindrehen erzeugtes Gewinde ist beim Wiedermontieren eine andere Sache — siehe Schrauben wiederverwenden.
- Validierung vor der Serie, weil die Norm sie ausdrücklich verlangt.
Für Kunststoff, der sich so anders verhält, dass er eine eigene Behandlung braucht, siehe Schrauben für Kunststoff. Wo diese Entscheidung unter den anderen steht, zeigt Schrauben vollständig spezifizieren (englisch).
Quellen
- DIN 7500-1:2021-07 — gewindeformende Schrauben für metrisches ISO-Gewinde, technische Lieferbedingungen für einsatzgehärtete und angelassene Schrauben, M2 bis M12
- DIN 7500-2:2016-04 — Richtwerte für Lochdurchmesser; Empfehlung H11; Validierungsanforderung
- ISO 7085:1999 — zurückgezogen am 2010-02-10, kein gültiges ISO-Gegenstück
- ISO 1478:1999 — Gewinde für Blechschrauben, Gewinde- und Spitzenmaße ST1.5 bis ST9.5
- DIN 7975:2016-04 — Lochdaten für ST-Blechschrauben in Metall, H12
- DIN 7513 / DIN 7516 — gewindeschneidende Schrauben mit metrischem ISO-Gewinde
- ISO 286-2 — Toleranzbreiten für H11 und H12
- Stéphan et al., Journal of Materials Processing Technology, 2012; Mathurin et al., 3D-Finite-Elemente-Modellierung der gewindeformenden Montage — Formmoment und Vorbohrungsdurchmesser
- Sarafraz et al., Engineering Failure Analysis, 2021 — geformte gegenüber geschnittenen Innengewinden
Die Annahme für eine bestimmte Verbindung richtet sich nach Ihrer Zeichnung und nach der Validierung, die die Norm verlangt.
Wird die Schraube über einen Typbuchstaben statt über eine Norm spezifiziert, prüfen Sie, aus welchem System er stammt — Die Buchstaben auf einer Blechschraube behandelt die Kollision zwischen ISO und ASME.
Bei einem Gussteil ist die Bohrung noch schwieriger, weil die Wand, durch die sie geht, nicht gleichmäßig ist: Ein Druckgussteil ist nicht ein einziger Werkstoff.
Dieser Beitrag behandelt Schritt 2: Gewinde. Die vollständige Reihenfolge lautet Grundwerkstoff, Gewinde, Kopf, Antrieb, Oberfläche und Dokumentation. Warum eine andere Reihenfolge Nacharbeit verursacht, erläutert der englische Beitrag Specifying a screw.
Häufige Fragen
Was ist eine gewindeformende Schraube?
Eine Schraube, die ihr Gegengewinde erzeugt, indem sie den Grundwerkstoff verdrängt, statt ihn abzutragen, und deshalb keine Späne erzeugt. Für metrisches ISO-Gewinde ist das gültige Dokument DIN 7500-1:2021-07, die einsatzgehärtete und angelassene Schrauben von M2 bis M12 umfasst. Zu beachten ist, dass es sich um eine Norm für Leistungsmerkmale und technische Bedingungen handelt, die das Schraubenprofil nicht festlegt; der trilobulare Querschnitt, den man meist mit diesen Schrauben verbindet, ist die vorherrschende Umsetzung am Markt, keine Normanforderung.
Gibt es eine ISO-Norm für gewindeformende Schrauben?
Derzeit nicht. ISO 7085:1999 regelte mechanische und funktionelle Anforderungen an einsatzgehärtete und angelassene gewindefurchende Schrauben mit metrischem Gewinde, wurde aber am 10. Februar 2010 zurückgezogen; die europäische Fassung wurde wegen technischer Probleme mit den Anforderungen an Bruchdrehmoment und Härte zurückgezogen. DIN 7500-1 trat an ihre Stelle, eine Zeichnung mit ISO 7085 ruft also ein zurückgezogenes Dokument auf.
Welche Bohrung braucht eine gewindeformende Schraube?
DIN 7500-2:2016-04 tabelliert Lochdurchmesser nach Gewindegröße, Grundwerkstoff und wirksamer Einschraublänge und empfiehlt H11. Das sind ausdrücklich Richtwerte aus Versuchen von Herstellern und Anwendern, und die Norm verlangt eine Validierung vor der Serienfertigung, weil Geometrie der Formzone, Einschraublänge, Herstellung der Bohrung und Kaltverfestigung an der Bohrungswand allesamt verändern, was man braucht. Die Ausgabe von 2016 behandelt Stahl und Aluminium; die Daten für Kupfer wurden gestrichen.
Ist die Bohrungstoleranz wirklich enger als bei einer Blechschraube?
Innerhalb der beiden DIN-Dokumente, die diese Schrauben unmittelbar behandeln, ja. DIN 7500-2 empfiehlt H11 für das Gewindeformen, während DIN 7975 H12 für ST-Blechschrauben in Metall verwendet. Nach ISO 286-2 sind das 0,060 gegenüber 0,100 mm über 1 bis 3 mm, 0,075 gegenüber 0,120 über 3 bis 6 und 0,090 gegenüber 0,150 über 6 bis 10 — rund 60 bis 62,5 Prozent der Breite. Dieser Vergleich gilt zwischen diesen beiden Spezifikationen und ist kein allgemeines Gesetz für jede gewindeschneidende Schraubenform und jeden Werkstoff.
Hält eine gewindeformende Schraube besser als eine gewindeschneidende?
Zwischen den beiden Schraubenarten konnten wir das nicht belegen. Die belastbaren Vergleichsarbeiten betreffen Gewindeformer und Gewindebohrer; eine Studie berichtet für geformte Gewinde in C22-Stahl eine um etwa 27 Prozent höhere Zugfestigkeit, und das lässt sich nicht einfach übertragen. Die tatsächliche Festigkeit hängt von Grundwerkstoff, Lochdurchmesser, Gewindeform, wirksamer Einschraublänge und davon ab, wie vollständig das Gewinde ausgeformt wurde. Behandeln Sie „Formen hält besser“ als verbreitete Lieferantenaussage, nicht als gesichertes Ergebnis.
Anfrage
Wenn Sie eine Verbindung von einer Blechschraube auf eine gewindeformende Schraube umstellen, senden Sie mit dem Teil die Bohrungszeichnung und die Angabe, wie die Bohrung hergestellt wird. Die Änderung zeigt sich meist zuerst im Bohrprozess, bevor sie sich irgendwo sonst zeigt.
Angebot anfragen
Nennen Sie uns Teil und Menge. Wir antworten zu Machbarkeit, Lieferzeit und Preis.
Oder direkt per E-Mail sales@tigerfasteners.com