 TIGERFASTENERS
Zwei Spuren heißen beide Riss, und die Norm verbietet eine davon in jeder Größe
Jemandem auf r/DIY waren Schrauben in Putzwänden abgebrochen, aus zwei verschiedenen Produkten zweier verschiedener Firmen, obwohl jedes Mal vorgebohrt worden war. Die Frage war die, die jeder irgendwann stellt: Mache ich etwas falsch, oder legen Firmen einfach billige Schrauben in die Packung? Der Thread stimmte mit 196 Punkten für billige Schrauben. Der Fragesteller kam zu dem Schluss, dass seine Vorbohrungen zu klein gewesen waren. Beide Urteile sind vernünftig, und keines lässt sich überprüfen, weil in 116 Kommentaren niemand ein Dokument nannte. Es gibt eines, und was es über das Wort Fehler sagt, ist seltsamer, als beide Seiten annahmen.
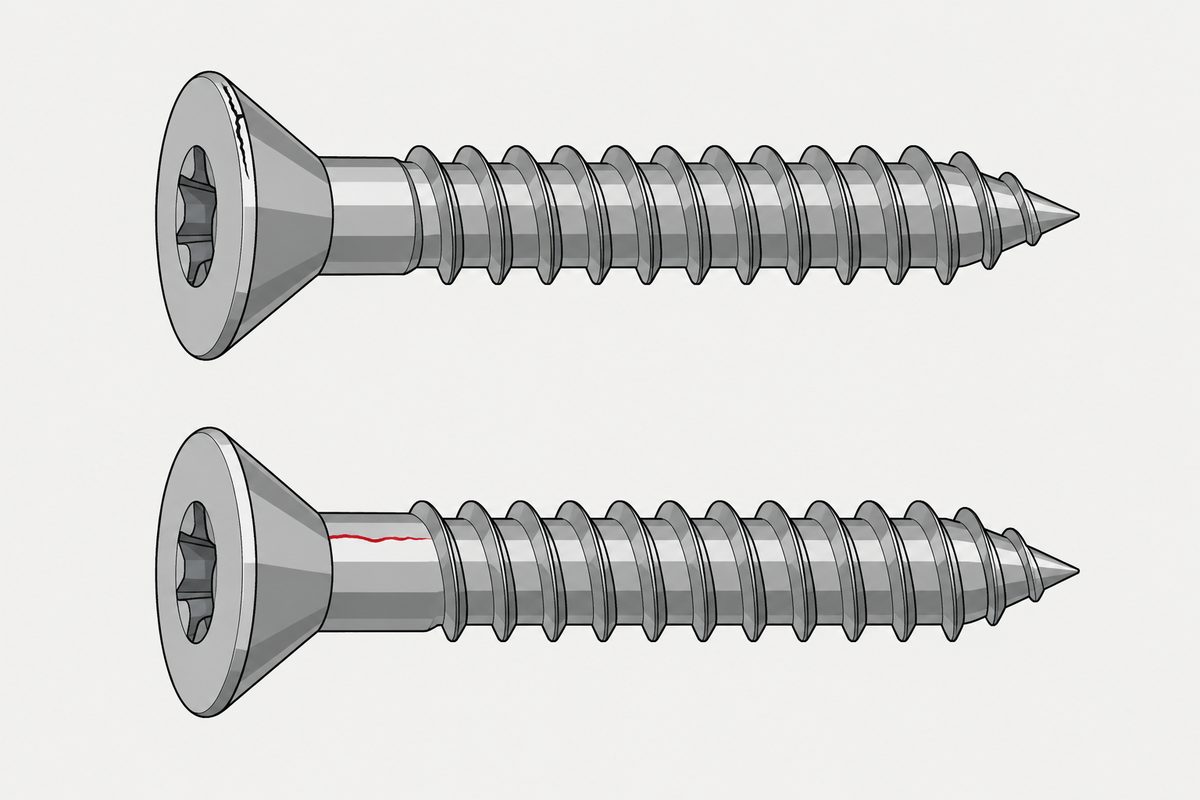
Ein Härteriss ist in jeder Tiefe, jeder Länge und an jeder Stelle unzulässig. Ein Schmiederiss ist bis zu einer Länge von einem Gewinde-Nenndurchmesser zulässig. Beide nennt dieselbe Norm auf derselben Seite Riss. Was sie trennt, ist nicht ihre Größe, sondern ihre Herkunft; die Frage ist dieser Riss zulässig lässt sich deshalb nicht mit dem Lineal beantworten.
Das Dokument ist ISO 6157-1:1988, Verbindungselemente, Oberflächenfehler, Teil 1. Es ist eine Erstausgabe von 1988 und weiterhin als bestätigte Internationale Norm geführt, was man bedenken sollte, bevor man das Datum abtut. Es erfüllt eine Aufgabe: Es benennt jede Art von Spur, die an einer Schraube vorkommt, sagt, wodurch sie entsteht, und gibt eine Grenze an.
Vor den Grenzen steht der Satz, der sie alle bestimmt. Abschnitt 1.3 sagt, dass beim Auftreten der zulässigen Grenzen die in ISO 898-1 festgelegten Mindestwerte der mechanischen und funktionellen Eigenschaften dennoch erfüllt werden sollten. Zulässig heißt also nie, dass das Teil schwächer sein darf. Es heißt, dass der Fehler zu erwarten ist und die Werte trotzdem halten sollen.
Die beiden Risse
Die Norm definiert einen Riss als sauberen, kristallinen Bruch durch oder entlang der Korngrenzen, gewöhnlich verursacht durch Überbeanspruchung des Metalls beim Schmieden oder anderen Umformvorgängen oder bei der Wärmebehandlung. Dann teilt sie das Wort in zwei.
| Härteriss | Schmiederiss | |
|---|---|---|
| Ursache | Härten, durch übermäßig hohe Wärme- und Umwandlungsspannungen | Der Abschneid- oder Schmiedevorgang |
| Lage | Überall; die Norm zeigt Kopfoberseite, Kopfkante, Scheibenauflage, Übergangsradius und Gewindegrund | Die Kopfoberseite und der erhabene Rand vertiefter Köpfe |
| Aussehen | Meist ein unregelmäßiger, sprunghafter Verlauf über die Oberfläche | — |
| Grenze | Jede Tiefe, jede Länge, jede Lage: unzulässig | Länge l < d; Tiefe oder Breite b ≤ 0,04 d |
Bei einer M10 bedeutet die Grenze für Schmiederisse eine Spur von bis zu 10 Millimetern Länge und bis zu vier Zehntel Millimetern Tiefe auf der Kopfoberseite, und das Teil ist normgerecht. Ein Härteriss von einem Bruchteil dieser Größe an derselben Stelle ist es nicht.
Die Norm gibt auch einen praktischen Hinweis zur Unterscheidung, und er ist nützlich: Wo Teile einer erheblichen Wiedererwärmung ausgesetzt waren, sind Risse gewöhnlich durch Zunder verfärbt. Das ist die einzige Beobachtungshilfe, die sie zu dieser Frage bietet; der Rest der Unterscheidung liegt im Prozess, nicht am Teil.
Das übrige Vokabular, mit seinen Zahlen
Im Folgenden steht d für den Gewinde-Nenndurchmesser und d1 für den Kopf- oder Bunddurchmesser.
| Bezeichnung | Was es ist | Grenze |
|---|---|---|
| Schmiedeaufplatzung | Öffnet sich beim Schmieden an den Flächen oder Ecken eines Kopfes oder am Umfang eines Bund- oder Rundkopfes | Bei einem Sechskantkopf darf sie nicht in den Kreis der Kopfoberseite oder in die Auflagefläche unter dem Kopf reichen, und eine Aufplatzung am Schnittpunkt zweier Schlüsselflächen darf das Eckenmaß nicht unter das festgelegte Minimum verringern. Bei Bunden und Rundköpfen Breite 0,08 d1 für eine einzelne Aufplatzung, 0,04 d1 bei zwei oder mehr, von denen eine 0,08 d1 erreichen darf |
| Scheraufplatzung | Dieselbe Familie, verläuft unter etwa 45 Grad zur Produktachse | Dieselben Grenzen wie bei Schmiedeaufplatzungen |
| Naht oder Überwalzung | Eine schmale gerade oder sanft gekrümmte Linie in Längsrichtung an Gewinde, Schaft oder Kopf. Laut Norm sind sie im Ausgangswerkstoff vorhanden | Zulässige Tiefe 0,03 d; reicht sie bis in den Kopf, gelten die Grenzen für Aufplatzungen |
| Pore | Eine flache Vertiefung, an der sich beim Schmieden kein Metall ausgeformt hat, oft durch einen eingepressten Span oder Rost am Ausgangswerkstoff | Tiefe h ≤ 0,02 d, höchstens 0,25 mm. Eine Grenze für die Gesamtfläche aller Poren auf der Auflagefläche existiert ebenfalls und war in unserer Kopie nicht lesbar |
| Falte | Beim Schmieden auf sich selbst umgelegtes Metall | Außenecken: zulässig. Innenecken an oder unterhalb der Auflagefläche: unzulässig, sofern nicht ausdrücklich erlaubt |
| Werkzeugspur | Flache Riefen von Werkzeugen, die über die Oberfläche gelaufen sind | Wenn durch spanende Bearbeitung an Schaft, Übergangsradius oder Auflagefläche entstanden, darf eine Oberflächenrauheit von 3,2 µm, geprüft nach ISO 468, nicht überschritten werden |
Zwei dieser Zeilen lohnen einen zweiten Blick. Der Eintrag zu Naht und Überwalzung sagt offen, dass diese mit dem Draht kommen und nicht dem Schmied anzulasten sind; das ist derselbe Punkt, den unsere Seite über das, was Walzen nicht reparieren kann, vom anderen Ende her macht: Eine Naht in schlechtem Draht wird mit allem anderen ins Gewinde gewalzt. Und die Grenze für Aufplatzungen am Sechskant hängt daran, dass das Eckenmaß nicht unter sein Minimum fällt; das ist die zweite Spalte der Tabelle hinter Ihrer Schlüsselweite und der Grund, warum diese Spalte überhaupt tabelliert ist.
Damit zurück zur Schachtel mit Schrauben
Nun zum Anwendungsbereich, der als Erstes im Dokument steht und als Letztes geprüft wird. Er gilt für Schrauben und Stiftschrauben mit Gewinde-Nenndurchmessern ab 5 mm, Produktklassen A und B und Festigkeitsklassen bis einschließlich 10.9, sofern eine Produktnorm nichts anderes sagt oder die Parteien nichts anderes vereinbaren.
Die Schrauben, die an ein Kinderschutzgitter geklebt sind, liegen meist schon an der ersten dieser Hürden außerhalb, bevor jemand über die beiden anderen streitet. Der Thread stellte also eine Frage, hinter der kein Dokument steht. Für diese Schrauben gibt es keine Tabelle zulässiger Fehler, sodass sind sie fehlerhaft von niemandem in irgendeine Richtung entschieden werden kann. Das ist dieselbe strukturelle Lage wie bei einer Oberfläche, über die ohne vereinbartes Muster gestritten wird: kein Streit über Tatsachen, sondern ein Streit ohne Ort, an dem man sie nachschlagen könnte.
Und Abschnitt 1.2 sagt, was zu tun ist, wenn es darauf ankommt. Erfordert die Anwendung eine engere Begrenzung der Oberflächenfehler, sollte das in der Produktnorm festgelegt werden, oder der Besteller hat die anzuwendenden Grenzen in Anfrage und Bestellung festzulegen. Engere Grenzen für besondere Anforderungen wie die automatische Montage stehen in ISO 6157-3, die wir nicht gelesen haben und aus der wir nichts zitieren.
Was diese Seite Ihnen nicht sagen wird
Sie sagt nicht, ob diese bestimmten Schrauben fehlerhaft waren. Nichts in diesem Dokument diagnostiziert eine im Gebrauch abgebrochene Schraube, und die beiden Erklärungen in dem Thread gehören beide woandershin. Der bestbewertete Kommentar riet, mit dem Durchmesser der Schraube abzüglich der Gewindegänge vorzubohren; das ist eine umgangssprachliche Umschreibung des Kerndurchmessers, und es ist genau der Durchmesser, auf den sich die veröffentlichte Vorbohrregel bezieht, mit einem Prozentsatz, der sich mit der Holzart ändert. Die eigene Schlussfolgerung des Fragestellers, die Vorbohrungen seien zu klein gewesen, gehört auf dieselbe Seite.
Was die Norm tut: Sie nimmt das Wort Fehler dem Auge weg und gibt es dem Prozess. Eine Spur, die man sehen und messen kann, kann zulässig sein; eine kleinere, die man kaum findet, vielleicht nicht. Wer dieses Urteil selbst treffen können will und es nicht allein dem Hersteller überlassen möchte, kommt auf dem langweiligen Weg dorthin, und der steht in der Norm: die Verweisung in die Bestellung schreiben.
Dieser Beitrag behandelt Schritt 6: Dokumentation. Die vollständige Reihenfolge lautet Grundwerkstoff, Gewinde, Kopf, Antrieb, Oberfläche und Dokumentation. Warum eine andere Reihenfolge Nacharbeit verursacht, erläutert der englische Beitrag Specifying a screw.
Häufige Fragen
Ist ein Riss im Schraubenkopf immer ein Fehler?
Nicht nach der Norm, die sie definiert. ISO 6157-1 trennt Härterisse, die beim Härten entstehen und in keiner Tiefe, keiner Länge und an keiner Stelle zulässig sind, von Schmiederissen, die beim Abschneiden oder Schmieden entstehen und bis zu einer Länge von einem Gewinde-Nenndurchmesser mit einer Tiefe oder Breite bis 0,04 dieses Durchmessers zulässig sind. Beide werden nach Herkunft sortiert, nicht nach Größe; das Messen der Spur beantwortet die Frage also nicht.
Wie unterscheide ich einen Härteriss von einem Schmiederiss?
Die Norm gibt einen Beobachtungshinweis und verlegt die Unterscheidung ansonsten in den Prozess. Sie sagt, dass ein Härteriss meist einen unregelmäßigen, sprunghaften Verlauf an der Oberfläche nimmt und dass Risse an Teilen, die einer erheblichen Wiedererwärmung ausgesetzt waren, gewöhnlich durch Zunder verfärbt sind. Schmiederisse liegen auf der Kopfoberseite und am erhabenen Rand vertiefter Köpfe. Darüber hinaus liegt der Unterschied darin, wie das Teil hergestellt wurde, nicht darin, wie die Spur aussieht.
Was ist eine Naht oder Überwalzung, und ist sie zulässig?
Eine schmale gerade oder sanft gekrümmte Linie in Längsrichtung an Gewinde, Schaft oder Kopf. ISO 6157-1 sagt, dass Nähte und Überwalzungen im Ausgangswerkstoff des Verbindungselements vorhanden sind und nicht durch das Schmieden entstehen, und lässt sie bis zu einer Tiefe von 0,03 des Gewinde-Nenndurchmessers zu. Läuft eine Naht bis in den Kopf, muss sie stattdessen die Grenzen für Aufplatzungen einhalten.
Gilt die Norm für die Schrauben, die einem Möbelbausatz beiliegen?
Meist nicht, und die erste Zeile des Anwendungsbereichs erklärt warum. ISO 6157-1 gilt für Schrauben und Stiftschrauben mit Gewinde-Nenndurchmesser ab 5 mm, in den Produktklassen A und B und den Festigkeitsklassen bis einschließlich 10.9. Eine kleine Schraube, die einem Beschlag beiliegt, liegt typischerweise schon wegen des Durchmessers außerhalb. Das macht sie nicht zu einer schlechten Schraube; es bedeutet, dass es keine Tabelle zulässiger Fehler gibt, auf die man sich berufen könnte, sodass hinter der Frage, ob sie fehlerhaft ist, kein Dokument steht.
Ist eine Schraube mit zulässigem Fehler schwächer?
Die Norm sagt, dass sie das nicht sein sollte. Abschnitt 1.3 stellt fest, dass beim Auftreten der zulässigen Grenzen für Oberflächenfehler die in ISO 898-1 festgelegten Mindestwerte der mechanischen und funktionellen Eigenschaften dennoch erfüllt werden sollten. Die Grenzen sind also dort gezogen, wo der Fehler zu erwarten ist und die Festigkeitswerte trotzdem halten sollen, und nicht als geduldete Minderung.
Wie erreiche ich eine engere Begrenzung von Oberflächenfehlern?
Indem man sie schriftlich verlangt. Abschnitt 1.2 sagt: Wenn die technischen Anforderungen der Anwendung eine engere Begrenzung der Oberflächenfehler erfordern, sollte das in der jeweiligen Produktnorm festgelegt werden, oder der Besteller hat die anzuwendenden Grenzen in Anfrage und Bestellung festzulegen. Grenzen für besondere Anforderungen wie die automatische Montage stehen in ISO 6157-3, einem eigenen Teil.
Quellen
- ISO 6157-1:1988 — Verbindungselemente, Oberflächenfehler, Teil 1, Schrauben für allgemeine Anforderungen. Abschnitte 1.1 bis 1.3 und Abschnitt 3, gelesen aus der öffentlichen Vorschau
- r/DIY — der Thread, in dem das begann, einschließlich des bestbewerteten Kommentars zu mitgelieferten Beschlägen und der eigenen Schlussfolgerung des Fragestellers zu den Vorbohrungen
ISO 6157-1:1988 wurde aus der öffentlich zugänglichen Vorschau gelesen, die das Dokument bis Abschnitt 3.5 enthält, und jede oben zitierte Grenze stammt aus diesem Text. Der Katalogeintrag wurde separat auf der ISO-Website bestätigt, wo er trotz des Datums 1988 im Stadium 90.93 steht, Internationale Norm bestätigt. Die Grenze für die Gesamtfläche der Poren auf der Auflagefläche war in unserer Kopie nicht lesbar und wird bewusst nicht zitiert, und auch das Symbol des Rauheitsparameters im Abschnitt über Werkzeugspuren ist nicht erhalten, weshalb der Wert ohne Angabe des Parameters genannt wird. Die Vorschau endet bei Abschnitt 3.5, alles Weitere wurde nicht gelesen. Hier erscheint keine Grenze aus ISO 6157-3, weil wir diesen Teil nicht gelesen haben. Diese Seite diagnostiziert die Schrauben aus dem Quellthread nicht und nimmt keine Stellung dazu, ob sie fehlerhaft waren; die Seite von Vorbohrung und Grundwerkstoff ist auf unseren früheren Seiten behandelt und wird hier nicht wiederholt. Über Festigkeitsklasse oder Produktklasse von Schrauben, die Verbraucherprodukten beiliegen, wird keine Aussage getroffen, und die Bilder der Norm werden beschrieben, nicht wiedergegeben.
Anfrage
Wenn der Oberflächenzustand eines Verbindungselements für Ihren Prozess zählt, sagen Sie es in der Bestellung statt erst bei der Wareneingangsprüfung, und nennen Sie die Norm, die angewendet werden soll. Das ist der Unterschied zwischen einem Urteil, das Sie treffen können, und einem, das Sie nur bestreiten können.
Angebot anfragen
Nennen Sie uns Teil und Menge. Wir antworten zu Machbarkeit, Lieferzeit und Preis.
Oder direkt per E-Mail sales@tigerfasteners.com