 TIGERFASTENERS
Eine Spalte für die Steigungstoleranz gibt es nicht
Kurz gesagt: Ihnen fehlt keine Seite. Das ISO-Toleranzsystem für Gewinde allgemeiner Anwendung legt Grenzmaße für Außen-, Flanken- und Kerndurchmesser fest, für die Steigung keine. Das ist Absicht. Ob ein Steigungsfehler das Zusammenfügen verhindert, wird an anderer Stelle geprüft — im wirksamen Flankendurchmesser, und genau den misst eine Gutlehre.
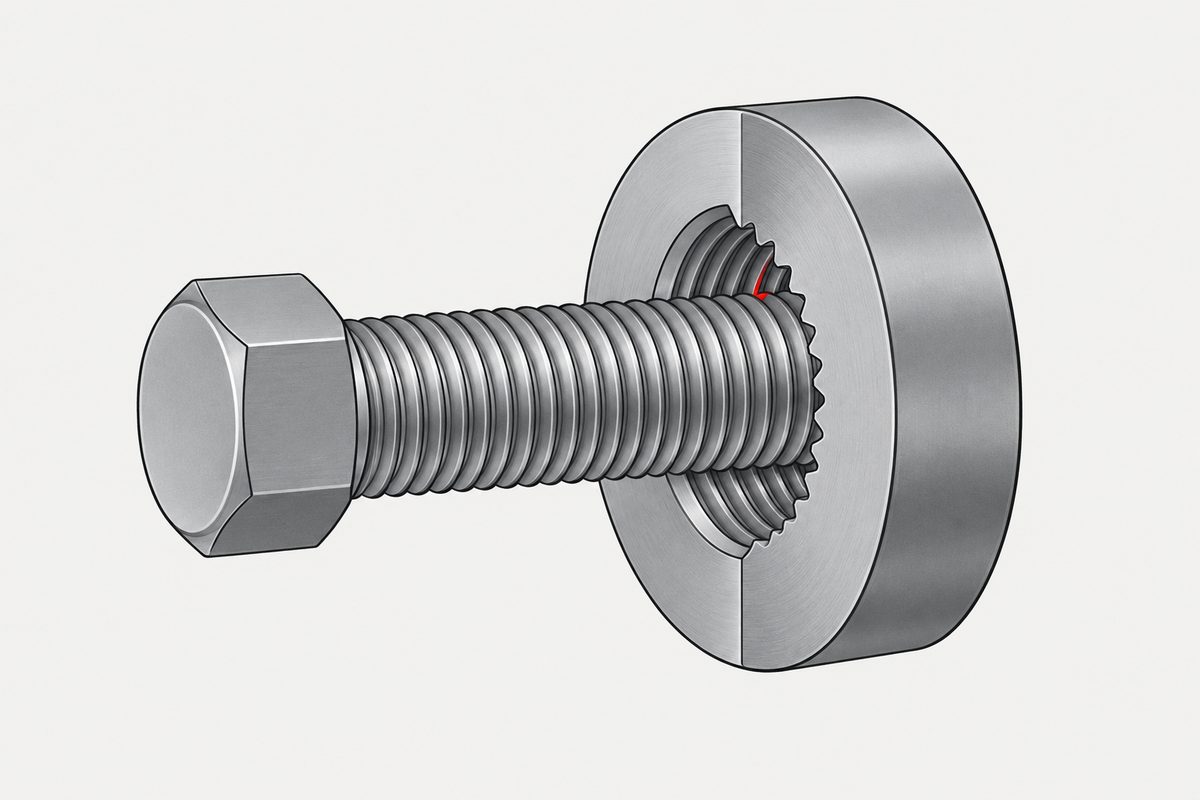
Was die Tabellen tatsächlich enthalten
Schlagen Sie ISO 965-1 auf und suchen Sie die Spalte. Außendurchmesser, Flankendurchmesser, Kerndurchmesser — drei Sätze von Grenzmaßen, je einer. Keine Steigung. Kein Flankenwinkel. Viele glauben dann, das falsche Dokument vor sich zu haben.
Das Dokument ist das richtige. Das System begrenzt diese Abweichungen, aber über ihre Wirkung statt jede einzeln.
Die Größe, die alles aufnimmt
ISO 965-1 definiert keine eigenen Begriffe, sondern übernimmt die von ISO 5408. Dort heißt der Begriff virtual pitch diameter (wirksamer Flankendurchmesser), mit functional diameter als Synonym. (Nicht „effective pitch diameter“ — das ist eine verbreitete Umschreibung, nicht das Wort der Norm.)
ISO 5408 definiert außerdem ein Flankendurchmesser-Äquivalent (pitch diameter equivalent): die Änderung des wirksamen Durchmessers infolge von Abweichungen der Steigung, der Ganghöhe und/oder des Flankenwinkels. Diese Äquivalente werden algebraisch addiert, positiv beim Außengewinde und negativ beim Innengewinde. Das Ergebnis muss innerhalb des Maximum-Material-Grenzmaßes bleiben.
Ein Vorbehalt zu der Zahl, die Sie zitiert finden werden. Der Faktor 1,732 — cot 30°, zur Umrechnung eines Steigungsfehlers in einen Durchmesser — wird vielfach wiederholt. Wir haben ihn weder in ISO 965 noch in ISO 5408 oder ISO 1502 gefunden. ISO 5408 definiert das Äquivalent als Begriff und gibt keine Formel dafür an. Behandeln Sie den Faktor als Werkstattrechnung, nicht als Anforderung einer Norm, und wenn eine Zeichnung davon abhängt, vereinbaren Sie die Berechnung, statt sie vorauszusetzen.
Die verlockende Abkürzung und warum sie falsch ist
Es liegt nahe, das alles so zusammenzufassen: „Ein Steigungsfehler ist eigentlich nur ein Flankendurchmesserfehler.“ Wir wollten das auch. Es stimmt nicht.
ISO 5408 definiert Steigungsabweichung, Flankenwinkelabweichung und das Flankendurchmesser-Äquivalent als drei verschiedene Dinge. Ein Gewinde mit Steigungsfehler hat einen Steigungsfehler; das ist eine eigene geometrische Tatsache am Teil. Zutreffend ist etwas Engeres und Interessanteres: In welchem Maß diese Abweichungen das Zusammenfügen behindern, lässt sich als Änderung eines einzigen Durchmessers ausdrücken — und die Norm entscheidet sich, diese Wirkung zu begrenzen, statt jede Ursache einzeln zu regeln.
Diese Konstruktionshaltung lohnt sich zu übernehmen. Wenn mehrere unabhängige Fehler dasselbe aufzehren, kann man entweder für jeden eine Toleranz schreiben oder herausfinden, was sie aufzehren, und die Toleranz dort festlegen. Das Zweite braucht weniger Zahlen und trifft besser, worauf es tatsächlich ankommt.
Jetzt ergeben die Lehren einen Sinn
Deshalb gibt es Gewindelehren paarweise, und die beiden sehen unterschiedlich aus, und das ist nicht willkürlich. ISO 1502 verlangt, dass die Lehren so weit wie möglich dem Taylorschen Grundsatz entsprechen.
Der Grundsatz hat einen praktischen Nutzen: eine Schraube zu bestimmen, wenn man nicht weiß, ob sie metrisch oder zöllig ist. #10-32 und M5×0,8 unterscheiden sich um 0,006 mm Steigung je Gang — zu wenig für einen Messschieber oder eine Gewindeschablone —, doch dieser Unterschied zeigt sich als wirksamer Durchmesser. Deshalb entscheidet eine Gut-/Ausschusslehre einer angegebenen Bezeichnung über das Paar, ein Messschieber nicht.
- Die Gutlehre hat vollständige Flanken und prüft den wirksamen Flankendurchmesser — die summierte Wirkung von Steigungs-, Flankenwinkel- und Formabweichungen zusammen. Nimmt das Teil sie auf, lässt sich das Teil montieren.
- Die Ausschusslehre hat verkürzte Flanken und prüft den tatsächlichen Flankendurchmesser an der Minimum-Material-Grenze, damit ein Steigungsfehler die Messung nicht verfälscht.
Zwei Einzelheiten sind wissenswert, weil die saubere Darstellung an beiden Stellen sauberer ist als die Norm:
„Volle Länge“ wird von der Lehre nicht verlangt. Die Gewindelänge einer Gutlehre muss nur mindestens 80% der Einschraublänge des Werkstücks betragen; entscheidend ist, dass das Werkstück im Gebrauch über seine gesamte Gewindelänge darübergeht.
Die Ausschussseite folgt Taylor nur näherungsweise. Ein Lehrdorn hat mindestens drei Gänge und darf höchstens zwei Umdrehungen weit eindringen; für einen Lehrring gilt dasselbe. Streng genommen ließe der Grundsatz überhaupt kein Eindringen zu, und ISO 1502 sagt, die Übereinstimmung sei näherungsweise.
Wo die Steigung doch eine eigene Toleranz bekommt
Das Fehlen betrifft das System für Werkstücke allgemeiner Anwendung, es gilt nicht überall.
- Präzisionsgewinde. ISO 965-1 hält fest, dass Präzisionsgewinde eine gesonderte Begrenzung von Steigung, Flankenwinkel, Rundheit usw. erfordern können, festgelegt in der Produktdokumentation. Wer sie braucht, legt sie fest — die Norm verzichtet lediglich darauf, für Sie zu raten.
- Die Lehren selbst. ISO 1502 Abschnitt 12 gibt Flankenwinkel- und Steigungstoleranzen für die Lehren an, in Winkelminuten. Für das Messmittel gilt, was für das Werkstück nicht gilt.
- Gewindebohrer mit geschliffenem Gewinde. ISO 2857 nennt direkt eine Steigungstoleranz.
Die Regel lautet also nicht „Die Steigung wird nie toleriert“. Sie lautet: Bei Verbindungselementen allgemeiner Anwendung wird die Montierbarkeit als eine einzige Zahl geprüft, und alles, was dafür eng genug sein musste, wird an anderer Stelle enger begrenzt.
Wo das einzuordnen ist
Was die Buchstaben und Zahlen einer Gewindebezeichnung tatsächlich budgetieren, steht in Toleranzklassen für Gewinde — derselbe Gedanke, dass ein Toleranzfeld ein Budget ist, aus dem mehrere verschiedene Dinge schöpfen. Wie dieselbe ordnende Entscheidung bei glatten Durchmessern aussieht, steht in eine Bohrung, drei Wellen. Die übergeordnete Reihenfolge der Entscheidungen steht in Schrauben vollständig spezifizieren (englisch).
Quellen
- ISO 965-1:2026 — ISO general purpose metric screw threads: tolerances (Grenzmaße für Außen-, Flanken- und Kerndurchmesser; Hinweis zu Präzisionsgewinden)
- ISO 5408:2009 — Screw threads: vocabulary (wirksamer Flankendurchmesser, functional diameter, Flankendurchmesser-Äquivalent; Anhang B nennt den chinesischen Begriff)
- ISO 1502:1996 — Lehrung: Taylorscher Grundsatz, Aufbau von Gut- und Ausschusslehren, Steigungs- und Flankenwinkeltoleranzen der Lehren
- ISO 2857 — Gewindebohrer mit geschliffenem Gewinde: Steigungstoleranz
- „Is the tolerance of pitch of a thread standardised?“, Engineering Stack Exchange
Diese Seite erklärt, wie das System aufgebaut ist. Über die Annahme eines bestimmten Teils entscheiden Ihre Zeichnung und die darin genannten Normen.
Dieser Beitrag behandelt Schritt 2: Gewinde. Die vollständige Reihenfolge lautet Grundwerkstoff, Gewinde, Kopf, Antrieb, Oberfläche und Dokumentation. Warum eine andere Reihenfolge Nacharbeit verursacht, erläutert der englische Beitrag Specifying a screw.
Häufige Fragen
Wird die Gewindesteigung in ISO 965 toleriert?
Nicht in einer eigenen Spalte. ISO 965-1 gibt nur Grenzmaße für Außen-, Flanken- und Kerndurchmesser an. Abweichungen von Steigung und Flankenwinkel werden über ihre Wirkung auf den wirksamen Flankendurchmesser begrenzt, und den prüft die Gutlehre. ISO 965-1 weist allerdings darauf hin, dass bei Präzisionsgewinden Steigung und Flankenwinkel gesondert in der Produktdokumentation begrenzt werden müssen.
Was ist der wirksame Flankendurchmesser?
Der Begriff, den ISO 5408 (virtual pitch diameter, Synonym functional diameter) für den Durchmesser verwendet, der die gesamte Behinderung des Zusammenfügens abbildet. ISO 5408 definiert außerdem ein Flankendurchmesser-Äquivalent: die Änderung des wirksamen Durchmessers infolge von Abweichungen der Steigung, der Ganghöhe und des Flankenwinkels. Diese Äquivalente werden algebraisch addiert, positiv bei Außengewinden und negativ bei Innengewinden.
Ist ein Steigungsfehler dasselbe wie ein Flankendurchmesserfehler?
Nein. ISO 5408 definiert Steigungsabweichung, Flankenwinkelabweichung und das Flankendurchmesser-Äquivalent als drei verschiedene Dinge. Als Änderung eines einzigen Durchmessers ausdrücken lässt sich das Maß, in dem diese Abweichungen das Zusammenfügen behindern, nicht die Abweichungen selbst. Die Norm begrenzt die Wirkung, statt jede Ursache zu regeln.
Warum hat die Ausschusslehre verkürzte Gewindegänge?
Damit sie den tatsächlichen Flankendurchmesser misst, ohne dass ein Steigungsfehler stört. Die Gutlehre mit vollständigen Flanken misst dagegen den wirksamen Flankendurchmesser, der die summierte Wirkung von Steigung, Flankenwinkel und Form enthält. ISO 1502 verlangt, dass Lehren dem Taylorschen Grundsatz so weit wie möglich folgen, und vermerkt, dass die Ausschussseite ihn nur näherungsweise erfüllt: Ein Lehrdorn darf bis zu zwei Umdrehungen weit eindringen.
Woher kommt der Faktor 1,732?
Er wird vielfach für die Umrechnung eines Steigungsfehlers in einen Durchmesser zitiert; er ist der Kotangens des halben Flankenwinkels von 60 Grad. Wir haben ihn weder in ISO 965 noch in ISO 5408 oder ISO 1502 gefunden. ISO 5408 definiert das Flankendurchmesser-Äquivalent als Begriff, ohne eine Formel anzugeben. Behandeln Sie den Faktor als Werkstattrechnung, nicht als Anforderung einer Norm, und wenn eine Zeichnung davon abhängt, vereinbaren Sie die Berechnung, statt sie vorauszusetzen.
Anfrage
Verlangt eine Zeichnung, die Steigung gesondert zu begrenzen, ist das eine andere Prüfung als die übliche Gut- und Ausschussprüfung, und sie gehört in das Angebot. Schicken Sie uns die Angabe, und wir sagen Ihnen, was sie nach sich zieht.
Angebot anfragen
Nennen Sie uns Teil und Menge. Wir antworten zu Machbarkeit, Lieferzeit und Preis.
Oder direkt per E-Mail sales@tigerfasteners.com