 TIGERFASTENERS
Das Gewindespiel beträgt etwa ein Achtel einer Schicht
Zwei Fragen tauchen auf r/3Dprinting immer wieder auf. Die eine fragt schlicht, wie schlecht die Toleranz eines gedruckten Gewindes im Vergleich zu einer Drehmaschine ist. Die andere ist der Bericht eines Konstrukteurs über wochenlange CAD-Arbeit, in der er alles verfeinerte, „vom Gewindeprofil bis zu den Toleranzaufmaßen“, damit sich eine komplette Requisite ohne Kleber oder Metall montieren ließ. Die beiden am besten bewerteten Antworten auf die erste Frage liefen beide auf dasselbe hinaus: kein Gewinde verwenden. Eine einzige Zahl erklärt das alles, und sie steht in der Toleranznorm.
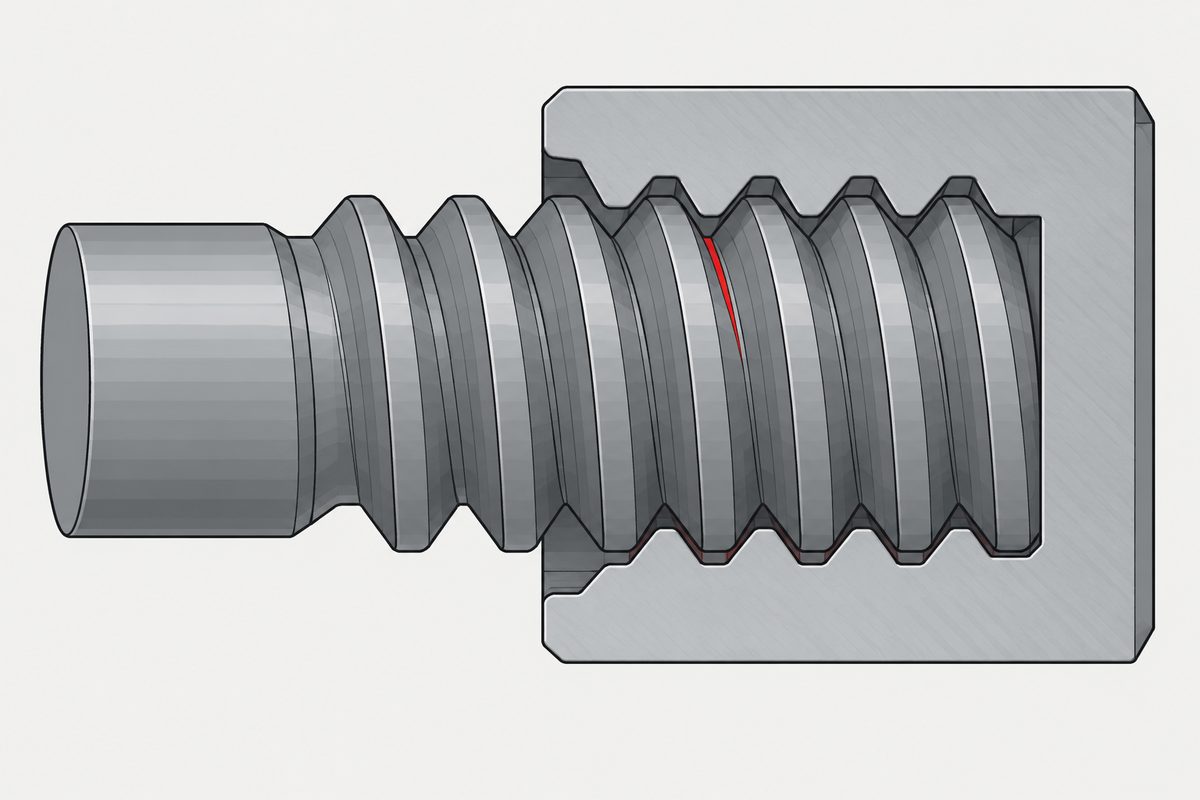
Was die Norm vorhält
Der Buchstabe in einer Gewindetoleranzklasse ist die Toleranzlage, also das bewusst in die Spezifikation eingebaute Spiel. So viel erklärt Zahl und Buchstabe beantworten verschiedene Fragen. Was jene Seite nicht nennt und was sich hier als entscheidend erweist, ist, wie groß das Spiel tatsächlich ist.
ISO 965-1 tabelliert es nach Steigung und nicht nach Durchmesser, in Mikrometern:
| Steigung | G (Innengewinde) | H | g (Außengewinde) | h |
|---|---|---|---|---|
| 0,5 mm | +20 | 0 | −20 | 0 |
| 0,8 mm | +24 | 0 | −24 | 0 |
| 1 mm | +26 | 0 | −26 | 0 |
| 1,25 mm | +28 | 0 | −28 | 0 |
| 1,5 mm | +32 | 0 | −32 | 0 |
| 2 mm | +38 | 0 | −38 | 0 |
Ein M6-Regelgewinde hat 1 mm Steigung, eine 6g-Schraube erhält also 26 Mikrometer konstruktives Spiel. Das ist das gesamte Spiel. Es verhindert, dass eine beschichtete Schraube in der Mutter klemmt, und es ist der Grund, warum die Beschichtung bei kleinen Größen die Gewindetoleranz aufzehrt.
Jetzt in den Einheiten des Druckers
Eine weit verbreitete Schichthöhe ist 0,2 mm, also 200 Mikrometer. Das gesamte ISO-Spiel bei M6 beträgt 26. Das Spiel, das die Norm vorhält, ist etwa ein Achtel einer einzigen Schicht. Und weil die Steigung 1 mm beträgt, ist die gesamte Gewindeform fünf Schichten hoch.
Nichts an diesem Vergleich ist Kritik an einer der beiden Seiten. Das Toleranzsystem wurde für spanende Verfahren geschrieben, bei denen eine Viertelschicht ein grober Schritt ist, und es funktioniert. Ein Drucker legt Material in einzelnen Raupen ab, und seine kleinste vertikale Bewegung ist der größte Teil einer Gewindeflanke. Beide sind schlicht nicht in denselben Einheiten geschrieben, und der Unterschied ist nicht geringfügig.
Nach unten wird dieselbe Rechnung schlechter. Bei M3 mit 0,5 mm Steigung beträgt das Spiel 20 µm, ein Zehntel einer Schicht, und die Steigung ist zweieinhalb Schichten hoch. Ungefähr dort hören die Leute auf, es zu versuchen.
Deshalb sind die üblichen Aufmaße so, wie sie sind
Die übliche Abhilfe ist, das Gewinde zu skalieren oder im CAD ein Spielaufmaß hinzuzufügen, und die Werte, auf die man sich einpendelt, liegen bei Zehntelmillimetern. Gegenüber einem Spiel von 26 µm ist das das Acht- bis Fünfzehnfache dessen, was die Norm vorhält.
Das ist keine Schlamperei. Es ist die kleinste Korrektur, die das Verfahren tatsächlich liefern kann, denn eine Korrektur unterhalb einer Schicht lässt sich nicht platzieren. Es bedeutet aber eines, das man auf einer Zeichnung ehrlich benennen sollte: Ein gedrucktes Gewinde, das funktioniert, weil 0,3 mm hinzugefügt wurden, ist keine 6g/6H-Passung. Es ist eine Passung ohne Bezeichnung, durch Versuch gefunden, und sie ist ohne Prüfung nicht mit einem gekauften Verbindungselement austauschbar.
Beim Modellieren lauert eine verwandte Falle. Wer ein Gewinde im Nennmaß zeichnet, zeichnet es in h und H, deren Grundabmaß null ist. Das ist die engste Lage, die das System bietet, bewusst gewählt, wenn nachträglich eine Beschichtung aufgebracht wird. Wer im Nennmaß modelliert und druckt, hat null Spiel verlangt und dann noch eine Treppe obendrauf gesetzt.
Die Ausrichtung bestimmt, welche Treppe man bekommt
Ein gedrucktes Gewinde ist eine Schraubenlinie, angenähert durch gestapelte Konturen, und wo sich die Annäherung zeigt, hängt davon ab, wie das Teil auf dem Druckbett liegt.
| Achse | Wo die Flanke angenähert wird | Was sich sonst ändert |
|---|---|---|
| Senkrecht | In Z, in Schichthöhe. Fünf Stufen pro Steigung bei 0,2 mm und M6-Regelgewinde | Das Gewinde wird quer zu den Schichtverbindungen belastet, also in der schwachen Richtung |
| Waagerecht | In der XY-Ebene, in Extrusionsbreite statt Schichthöhe | Überhängende Flanken brauchen Stützen oder Brücken, und das Gewinde ist nicht mehr rund |
Gemeinsam ist beiden Ausrichtungen, dass der Gewindegrund eine Spannungskonzentration in einem Werkstoff ist, der zwischen den Schichten ohnehin am schwächsten ist. Der Kommentar, der im Ausgangsthread 84 Punkte bekam, zeigt von der anderen Seite auf dieselbe Physik: Das Aushöhlen der Schraube fügt Wände in Lastrichtung hinzu, und Wände sind der Teil eines gedruckten Querschnitts, der trägt.
Die Antwort der Erfahrenen
Im Thread, der fragte, wie sich die Drucktoleranz mit einer Drehmaschine vergleicht, sagten die beiden am höchsten bewerteten Antworten mit anderen Worten dasselbe: Hier kein Gewinde verwenden. Einen glatten Zylinder drucken und passend schleifen. Eine Mutter ins Teil einpressen und die Schraube in Stahl greifen lassen. Eine Presspassung verwenden und einmal fügen.
Das ist der richtige Instinkt, und es ist dieselbe Stufenleiter, die diese Website für spritzgegossene Kunststoffe aufstellt, mit einer zusätzlichen Stufe ganz unten:
| Option | Bringt | Kostet |
|---|---|---|
| Gedrucktes Gewinde | Kein zweites Teil, kein Werkzeug, Montage von Hand | Eine Passung ohne Bezeichnung, geringe und unvorhersehbare Belastbarkeit, und sie übersteht nicht viele Zyklen |
| Schraube in einen gedruckten Dom | Eine Metallschraube übernimmt die Arbeit, ein Teil zu kaufen | Das Gewinde wird im Kunststoff geformt, also ist das Drehmomentfenster die Spezifikation. Siehe Schrauben in Kunststoff |
| Einschmelzmutter | Ein Metallgewinde in einem Kunststoffteil und wiederholte Demontage | Ein zweiter Arbeitsgang und eine Lochgröße, die das verdrängte Volumen berücksichtigen muss. Siehe der Kunststoff muss irgendwohin |
| Gar kein Gewinde | Presspassung, Schnappverbindung, eingelegte Mutter. Oft die billigste richtige Antwort | Einmal gefügt, und die Verbindung muss es vertragen, nur einmal gefügt zu werden |
Wo ein Gewindeverbindungselement aus Gründen, die mit dem Drucken nichts zu tun haben, überhaupt nicht mehr das richtige Bauteil ist, behandelt wann man keine Schraube verwenden sollte.
Dieser Beitrag behandelt Schritt 2: Gewinde. Die vollständige Reihenfolge lautet Grundwerkstoff, Gewinde, Kopf, Antrieb, Oberfläche und Dokumentation. Warum eine andere Reihenfolge Nacharbeit verursacht, erläutert der englische Beitrag Specifying a screw.
Häufige Fragen
Wie viel Spiel hält das ISO-Gewindesystem tatsächlich vor?
ISO 965-1 tabelliert es nach Steigung. Bei einem Millimeter Steigung, also M6-Regelgewinde, ergibt die Lage g 26 Mikrometer am Außengewinde und die Lage G denselben Betrag am Innengewinde. Bei 0,5 mm Steigung sind es 20 Mikrometer, bei 2 mm sind es 38. Die Lagen h und H haben das Grundabmaß null, also überhaupt kein Spiel; deshalb werden sie gewählt, wenn später eine Beschichtung aufgebracht wird.
Warum brauchen gedruckte Gewinde so große Aufmaße?
Weil die Korrektur mindestens so groß sein muss wie das kleinste Merkmal, das das Verfahren platzieren kann. Eine gängige Schichthöhe beträgt 200 Mikrometer gegenüber einem ISO-Spiel von 26 bei M6; die Norm hält also etwa ein Achtel einer Schicht vor, und dort gibt es für den Drucker nichts zu treffen. Die Aufmaße, auf die man sich einpendelt, liegen bei Zehntelmillimetern, dem Acht- bis Fünfzehnfachen des ISO-Spiels. Das ist das Verfahren, keine Nachlässigkeit.
Ist ein gut passendes gedrucktes Gewinde trotzdem eine 6g/6H-Passung?
Nein, und das sollte man auf einer Zeichnung ausdrücklich sagen. Ein Gewinde, das funktioniert, weil 0,3 mm Spiel hinzugefügt wurden, ist eine durch Versuch gefundene Passung ohne Bezeichnung dahinter. In der Baugruppe, für die es abgestimmt wurde, mag es durchaus in Ordnung sein. Mit einem gekauften Verbindungselement ist es nicht zuverlässig austauschbar, und niemand in der weiteren Kette kann nachschlagen, was es ist.
Soll ich das Gewinde im Nennmaß modellieren?
Im Nennmaß zu modellieren heißt, in h und H zu modellieren, deren Grundabmaß null ist. Das ist die engste Lage, die das System bietet, und sie existiert für den Fall, dass nachträglich eine Beschichtung aufgebracht wird. Das zu drucken bedeutet, null Spiel zu verlangen und dann die Schichttreppe noch obendrauf zu setzen; deshalb fressen so modellierte Teile fest.
Spielt es eine Rolle, in welcher Lage das Gewinde gedruckt wird?
Sie bestimmt, welche Annäherung man bekommt und in welcher Richtung die Last verläuft. Bei senkrechter Achse wird die Flanke in Schichthöhe abgestuft, fünf Stufen pro Steigung bei M6-Regelgewinde und 0,2-mm-Schichten, und das Gewinde wird quer zu den Schichtverbindungen belastet. Bei waagerechter Achse wird die Flanke stattdessen in der XY-Ebene in Extrusionsbreite angenähert, überhängende Flanken brauchen Stützen oder Brücken, und das Gewinde ist nicht mehr rund.
Quellen
- ISO 965-1:2013 — ISO general purpose metric screw threads, tolerances, principles and basic data; Abschnitt 1 Anwendungsbereich und Tabelle 1, Grundabmaße für Innen- und Außengewinde
- r/3Dprinting — wochenlange Verfeinerung vom Gewindeprofil bis zu den Toleranzaufmaßen und der Kommentar über tragende Wände
- r/3Dprinting — wie schlecht die Toleranz eines gedruckten Gewindes gegenüber einer Drehmaschine ist; die besten Antworten rieten, auf das Gewinde zu verzichten
ISO 965-1:2013 wurde aus der öffentlich zugänglichen Vorschau-PDF gelesen, die Abschnitt 1 und Tabelle 1 vollständig enthält; jedes hier genannte Grundabmaß stammt aus dieser Tabelle, die nach Steigung und nicht nach Durchmesser geordnet ist. Die Vorschau endet auf Seite 7 mitten in Tabelle 4; die Toleranzgrade des Flankendurchmessers für alles über 2,8 mm Gewinde-Nenndurchmesser liegen daher außerhalb, und auf dieser Seite wird kein Toleranzgrad-Wert zitiert. Die Schichthöhe von 0,2 mm ist eine weit verbreitete Einstellung in der Community, keine Norm, und der Vergleich skaliert mit der Schichthöhe, die Sie tatsächlich verwenden. Die als praxisüblich beschriebenen Aufmaße geben wieder, was die Ausgangsthreads und die breitere Community berichten; diese Seite empfiehlt keinen Aufmaßwert, weil er von Drucker, Werkstoff und Extrusionsbreite abhängt und wir keinen eigenen Versuch durchgeführt haben. Eine veröffentlichte Festigkeitsmessung für gedruckte Gewinde, die wir zitieren wollten, haben wir nicht gefunden, daher wird hier keine Aussage zur Belastbarkeit gemacht. Ein Hinweis zu den Ausgaben: Die hier gelesene Vorschau ist ISO 965-1:2013, die vierte Ausgabe. Eine fünfte Ausgabe von 2026 ersetzt sie und arbeitet die Änderung 1 von 2021 ein; das ist der oben verlinkte Katalogeintrag, der auch an anderen Stellen dieser Website verwendet wird. Die fünfte Ausgabe konnten wir nicht lesen, daher können wir nicht bestätigen, ob sich Tabelle 1 geändert hat; die Werte hier sind die von 2013 und sollten vor der Übernahme in eine Zeichnung an der aktuellen Ausgabe geprüft werden.
Anfrage
Wenn ein gedrucktes Teil auf ein gekauftes Verbindungselement trifft, nennen Sie uns die Gewindetoleranzklasse, die die Metallseite haben soll, nicht nur die Größe. Die gedruckte Seite wird in jedem Fall eine durch Versuch gefundene Passung sein, und erst wenn bekannt ist, an welche Bezeichnung die andere Hälfte gebunden ist, lässt sich die Paarung prüfen.
Angebot anfragen
Nennen Sie uns Teil und Menge. Wir antworten zu Machbarkeit, Lieferzeit und Preis.
Oder direkt per E-Mail sales@tigerfasteners.com