 TIGERFASTENERS
Ein Gewindeeinsatz zum Einschmelzen verdrängt ein Volumen, und das Loch bestimmt, wohin es geht
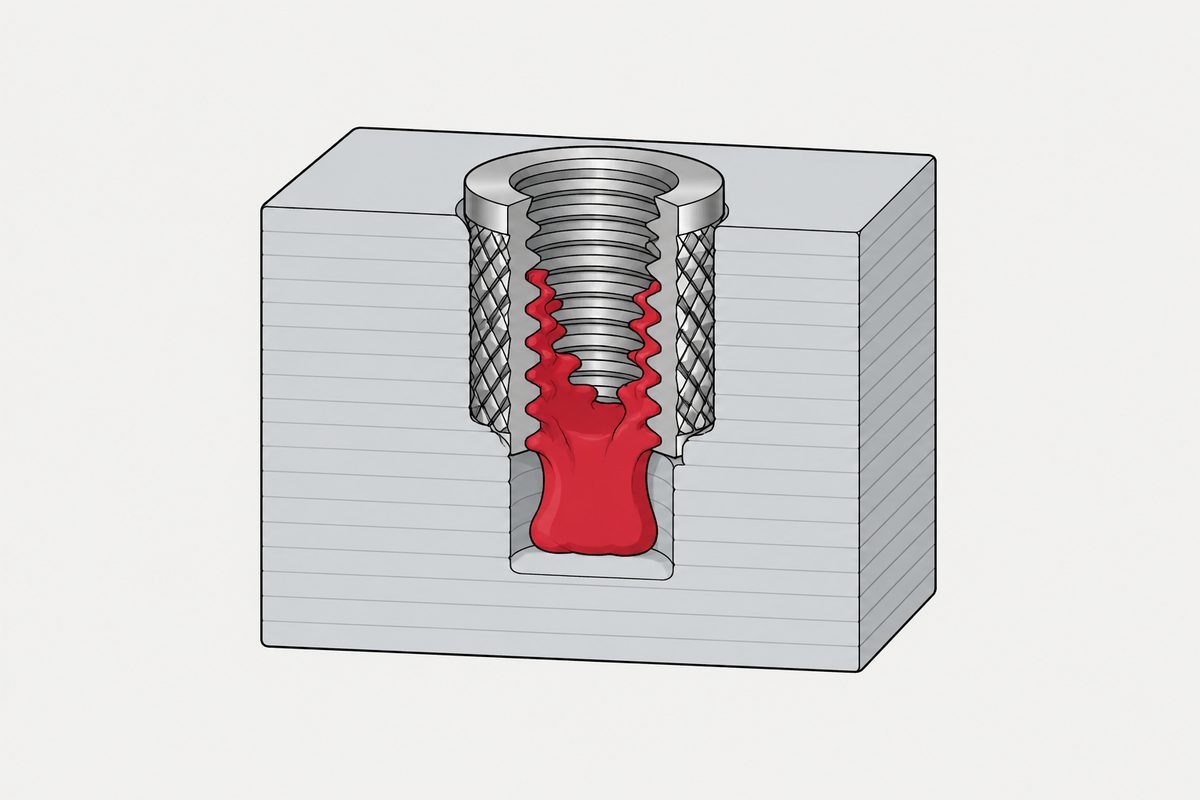
Bei jemandem auf r/3Dprinting stieg immer wieder geschmolzener Kunststoff in das Gewinde seiner Einschmelzeinsätze. PETG, Lötkolben bei 215 °C, eine halbgradige Fase auf beiden Seiten des Lochs und am Ende die vernünftig klingende Frage: Soll er die Fase einfach riesig machen? Der Thread gab ihm zwei gute Antworten, die zwei verschiedene Dinge beheben, und es lohnt sich, sie zu trennen, denn die Rechnung hinter der zweiten landet bei der Zahl, die er schließlich durch Probieren fand.
Zwei Korrekturen, und es ist nicht dieselbe Korrektur
Die meistbewertete Antwort ist vier Wörter lang: das Loch größer machen. Die zweite, mit 356 Punkten, sagt etwas anderes: eine Kalibrierung der Lochgenauigkeit durchführen, sie im Slicer speichern und das für jedes Filament tun, weil das Ergebnis für PLA nicht das Ergebnis für PETG ist.
Beide beheben getrennte Probleme, die zufällig auf dasselbe Maß fallen.
| Korrektur | Was falsch ist | Wem es gehört |
|---|---|---|
| Kalibrierung | Das gedruckte Loch ist nicht das Loch im CAD-Modell | Dem Drucker und dem Filament |
| Spiel | Selbst ein perfektes Loch ist kleiner als der Einsatz, und die Differenz ist ein Kunststoffvolumen, das irgendwohin muss | Dem Einsatz |
Beides addiert sich, und wer nur eines behebt, jagt lange dem anderen hinterher. Der Fragesteller tat am Ende beides, ohne es genau zu benennen: Er vergrößerte die Löcher im CAD um 0,5 mm, stellte fest, dass die Schwindung von PETG stärker war als erwartet, und gab dann weitere 0,3 mm dazu.
Die Rechnung, die im Thread niemand macht
Ein Einschmelzeinsatz ist ein massiver Messingkörper, der in ein Loch gedrückt wird, das kleiner ist als er selbst. Der Kunststoff wird dabei nicht vernichtet, nur verschoben. Das verdrängte Volumen ist der Ringraum zwischen den beiden Durchmessern über die Eingriffslänge:
V = (π/4) × (dinsert² − dhole²) × L
Nehmen wir einen gängigen M3-Einsatz. Herstellerkataloge geben für diese Größe etwa 4,6 mm Außendurchmesser und 5,7 mm Länge an, mit einem M3-Gewinde, dessen Kerndurchmesser etwa 2,5 mm beträgt, was einen Bohrungsquerschnitt von 4,91 mm² ergibt. Steigt der verdrängte Kunststoff in diese Bohrung, also genau das beklagte Symptom, ergibt sich folgende Steighöhe:
| Loch ø | Verdrängt | Steighöhe in der Bohrung | Anteil am Einsatz |
|---|---|---|---|
| 3,8 mm | 30,1 mm³ | 6,1 mm | 108 % |
| 4,0 mm | 23,1 mm³ | 4,7 mm | 83 % |
| 4,2 mm | 15,8 mm³ | 3,2 mm | 56 % |
| 4,3 mm | 12,0 mm³ | 2,4 mm | 43 % |
| 4,5 mm | 4,1 mm³ | 0,8 mm | 15 % |
Bei 3,8 mm gibt es mehr überschüssigen Kunststoff, als die Bohrung aufnehmen kann. Das ist keine Schwelle, die man experimentell finden muss; sie folgt aus zwei Durchmessern und einer Länge.
Und die letzten zweihundert Punkte des Threads stecken in einer Zeile dieser Tabelle. Der Schritt von 4,0 auf 4,3 mm, also die +0,3 mm, die der Fragesteller dazugab, senkt das verdrängte Volumen von 23,1 auf 12,0 mm³. Er halbiert es. Er fand das durch Probieren. Die Rechnung kommt aus den Katalogmaßen dorthin.
Also die Fase riesig machen, und so riesig
Die Frage am Ende seines Beitrags verdient eine echte Antwort statt eines Neins. Eine Fase ist tatsächlich ein Ort, an dem überschüssiges Material Platz findet. Das Problem ist, wie viel sie fasst, denn sie ist ein Rotationsring und daher klein:
| Fase an einem 4,0-mm-Loch | Aufnehmbares Volumen | Anteil an 23 mm³ Überschuss |
|---|---|---|
| 0,5° × 0,5 mm | 0,01 mm³ | 0,04 % |
| 45° × 0,5 mm | 1,70 mm³ | 7 % |
| 45° × 1,0 mm | 7,33 mm³ | 32 % |
Seine Fase war drei Größenordnungen kleiner als das Volumen, das sie aufnehmen müsste. Eine halbgradige Fase ist eine Einführhilfe, und eine Einführhilfe ist nützlich, aber kein Reservoir. Selbst eine ordentliche Fase von 45° mal 1 mm, die an einem 4-mm-Loch groß ist, nimmt etwa ein Drittel des Überschusses auf. Also ja, größer machen, aber nein, das ist nicht der Hebel. Der Lochdurchmesser ist der einzige Term der Gleichung, der den Überschuss selbst verändert, statt einen Abstellplatz für ihn zu finden.
Warum diese Zahl eine Obergrenze ist
Die obige Rechnung weist einen größeren Überschuss aus, als tatsächlich entsteht, aus drei Gründen, die man kennen sollte, weil zwei davon typisch für gedruckte Teile sind.
- Der Einsatz ist kein Zylinder. Rändel, Hinterschnitte und Konizität bedeuten, dass der reale Körper weniger verdrängt als den vollen Ringraum zwischen den beiden Durchmessern
- Ein gedrucktes Teil ist nicht massiv. Zwischen Wänden und Füllung gibt es Hohlraum, und erweichter Kunststoff wird hineingedrückt. Ein spritzgegossener Dom hat keinen vergleichbaren Platz für den Überschuss; deshalb vertragen gedruckte Teile ein engeres Loch, als ein für den Spritzguss geschriebener Katalog nahelegt
- Die Schmelze verdichtet sich. Ein Teil des Volumens verschwindet in der Dichte, statt sich zu bewegen
Nichts davon ändert die Richtung des Arguments, nur die Größe der Korrektur. Es bedeutet aber, dass das Übernehmen einer Lochtabelle für spritzgegossene Dome in ein gedrucktes Teil auf unerwartete Weise der falsche Ausgangspunkt ist, denn das gedruckte Teil braucht meist weniger Spiel, nicht mehr.
Welche Normen wir finden konnten und welche nicht
Lochmaße für Einschmelzeinsätze stammen aus Herstellerkatalogen und variieren nach Harz, Füllung und Profil des Einsatzes. Hersteller verweisen für Einsätze in Kunststoffen auf DIN 16903, und eine Recherche deutet darauf hin, dass zumindest die Form R dieser Norm zurückgezogen wurde. Wir haben sie nicht gelesen, daher wird auf dieser Seite nichts daraus zitiert, und auch keine Lochtabelle eines Herstellers wird hier wiedergegeben. Der Zweck der obigen Rechnung ist, dass man damit jede vorgelegte Tabelle plausibilisieren kann, in der Einheit, zu der die Tabelle schweigt.
Die andere Hälfte der Entscheidung ist, was der Einsatz tut, wenn er eingebaut ist. Was jede Einsatzfamilie über den Grundwerkstoff voraussetzt, und insbesondere das Einbauziel für einen Einschmelzeinsatz, steht unter wenn der Grundwerkstoff nicht die Mutter sein kann. Warum sich ein direkt im Kunststoff geformtes Gewinde so verhält, wie es sich verhält, und warum das Drehmomentfenster die Spezifikation ist und nicht ein einzelner Wert, steht unter Schrauben in Kunststoff. Und ein gedruckter Dom ist ein schwierigerer Fall als ein spritzgegossener, weil der Einsatz ihn in Umfangsrichtung belastet, quer über die Schichtlinien, also in der schwachen Richtung des Teils.
Dieser Beitrag behandelt Schritt 1: Grundwerkstoff. Die vollständige Reihenfolge lautet Grundwerkstoff, Gewinde, Kopf, Antrieb, Oberfläche und Dokumentation. Warum eine andere Reihenfolge Nacharbeit verursacht, erläutert der englische Beitrag Specifying a screw.
Häufige Fragen
Warum steigt Kunststoff in das Gewinde eines Einschmelzeinsatzes?
Weil der Einsatz ein Kunststoffvolumen verdrängt und dieses Volumen irgendwohin muss. Bei einem gängigen M3-Einsatz mit etwa 4,6 mm Außendurchmesser und 5,7 mm Länge bleibt bei einem 4,0-mm-Loch ein Überschuss von rund 23 Kubikmillimetern. Die Bohrung eines M3-Einsatzes hat einen Querschnitt von etwa 4,9 Quadratmillimetern; steigt der Überschuss die Bohrung hinauf, erreicht er etwa 4,7 mm, das sind 83 Prozent der Einsatzlänge. Bei einem 3,8-mm-Loch gibt es mehr Überschuss als Bohrung.
Hilft eine größere Fase?
Sie hilft, ist aber nicht der Hebel. Eine Fase ist ein Rotationsring und fasst daher viel weniger, als man sich vorstellt. An einem 4,0-mm-Loch fasst eine Fase von 0,5 Grad mal 0,5 mm etwa 0,01 Kubikmillimeter bei einem Überschuss von rund 23. Selbst eine Fase von 45 Grad mal 1 mm, die für dieses Loch groß ist, nimmt etwa ein Drittel auf. Der Lochdurchmesser ist der einzige Term, der den Überschuss verringert, statt ihn abzustellen.
Wie viel größer sollte das Loch sein?
Das kommt vom Hersteller des Einsatzes und variiert mit Harz, Füllung und Einsatzprofil; diese Seite veröffentlicht daher keine Zahl. Die Rechnung liefert eine Möglichkeit, jede vorgelegte Zahl zu prüfen: das verdrängte Volumen für das erwogene Loch ausrechnen und fragen, wohin es gehen soll. Im Quellthread gab der Fragesteller am Ende 0,3 mm zu bereits vergrößerten Löchern dazu, und allein dieser Schritt halbiert das verdrängte Volumen.
Warum funktionierte dasselbe Loch in PLA und nicht in PETG?
Zwei Effekte addieren sich. Das gedruckte Loch ist nicht das Loch im CAD-Modell, und die Abweichung hängt vom Werkstoff ab; deshalb empfiehlt die zweitbeste Antwort im Thread eine je Filament gespeicherte Kalibrierung der Lochgenauigkeit. Dazu verdrängt der Einsatz bei gegebenem fertigem Lochmaß weiterhin dasselbe Volumen. Der Fragesteller traf beides: Er fand die Schwindung von PETG stärker als erwartet und brauchte dann zusätzlich mehr Spiel.
Kann ich eine Domtabelle für den Spritzguss für ein gedrucktes Teil verwenden?
Sie ist der falsche Ausgangspunkt, und meist in der unerwarteten Richtung. Ein gedrucktes Teil hat zwischen Wänden und Füllung Hohlraum, in den erweichter Kunststoff gedrückt werden kann, ein spritzgegossener Dom nicht; deshalb verträgt ein gedrucktes Teil oft ein engeres Loch, als eine Spritzgusstabelle nahelegt, und nicht ein weiteres. Die Tabelle als erste Schätzung nehmen und am verdrängten Volumen prüfen.
Quellen
- r/3Dprinting — der Thread, in dem das begann, einschließlich des Nachtrags des Fragestellers zur Schwindung von PETG und der beiden bestbewerteten Antworten
- r/3Dprinting — gibt es etwas Besseres als das Einschmelzen eines Gewindeeinsatzes; hier nur als Beleg dafür zitiert, wie oft die Frage gestellt wird
Die Rechnung zum verdrängten Volumen auf dieser Seite ist unsere eigene und lässt sich aus zwei Durchmessern und einer Länge nachvollziehen. Die im Beispiel verwendeten Einsatzmaße, etwa 4,6 mm Außendurchmesser und 5,7 mm Länge für M3, sind typische Katalogmaße von Herstellern, keine Norm, und der Einsatz eines anderen Herstellers ergibt andere Zahlen; übertragbar ist die Rechnung, nicht die Tabelle. Die Rechnung ist aus den drei oben genannten Gründen eine Obergrenze. Hier wird kein Lochmaß empfohlen, denn das ist Sache des Einsatzlieferanten und variiert mit Harz, Füllung und Einsatzprofil. Hersteller verweisen für Einsätze in Kunststoffen auf DIN 16903, und eine Recherche deutet darauf hin, dass zumindest deren Form R zurückgezogen ist; wir haben diese Norm nicht gelesen, nichts hier ist daraus zitiert, und wir haben keine ISO-Norm zu Dommaßen für Einschmelzeinsätze gefunden. Die meistbewertete Antwort im Quellthread verweist auf eine bekannte experimentelle Videoreihe zu diesem Thema; deren zugrunde liegende Daten haben wir nicht gelesen, und wir zitieren keine Zahl daraus. Wir haben auch keine veröffentlichte Messung der Ausziehfestigkeit von Einschmelzeinsätzen in gedruckten Teilen gefunden, die wir zitieren wollten; diese Seite trifft daher keine Festigkeitsaussage.
Anfrage
Wenn eine Anfrage Einsätze in Kunststoff betrifft, nennen Sie uns das Harz und ob das Teil gespritzt oder gedruckt ist. Das sind verschiedene Probleme: Ein spritzgegossener Dom hat keinen Platz für verdrängtes Material, ein gedruckter schon, und das Loch, das im einen funktioniert, ist nicht das Loch, das im anderen funktioniert.
Angebot anfragen
Nennen Sie uns Teil und Menge. Wir antworten zu Machbarkeit, Lieferzeit und Preis.
Oder direkt per E-Mail sales@tigerfasteners.com