 TIGERFASTENERS
Pourquoi cinq pièces peuvent statuer sur un lot d’un demi-million
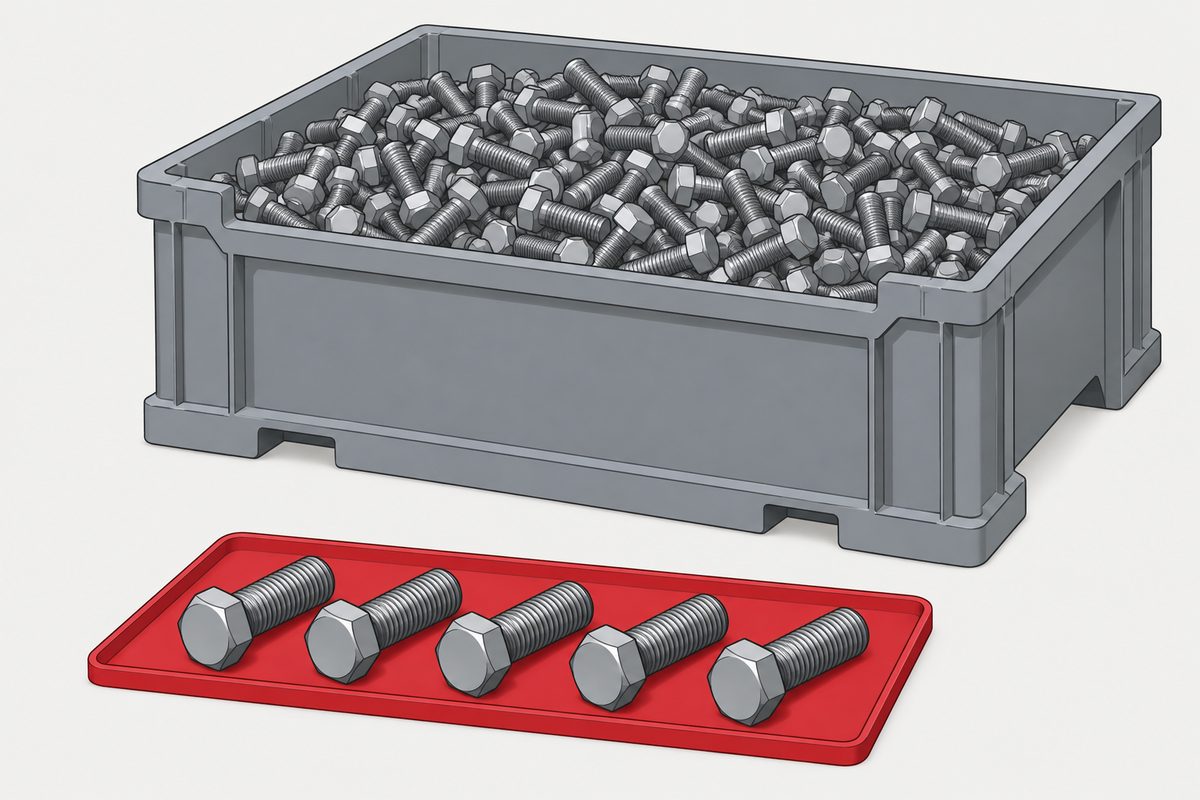
Demandez combien de pièces contrôler, et l’on vous tendra une table AQL. Pour les éléments de fixation, la réponse de la norme écrite pour eux est souvent cinq — sur un lot qui peut atteindre un demi-million de pièces. Ce n’est pas de la négligence, et la norme est d’une franchise inhabituelle sur ce que ces cinq pièces disent et ne disent pas.
L’AQL n’est pas un taux de défauts autorisé
L’ISO 2859-1:2026 — troisième édition, publiée en janvier 2026, qui remplace l’édition de 1999 ainsi que son rectificatif de 2001 et son amendement de 2011 — définit au paragraphe 3.1.26 la limite de qualité acceptable comme le niveau de qualité qui constitue la moyenne de processus la plus mauvaise tolérable lorsqu’une série continue de lots est soumise à un échantillonnage pour acceptation.
Deux expressions de cette définition portent l’argument. Moyenne de processus : elle décrit le processus du producteur sur une période, et non le contenu du lot que vous avez devant vous. Série continue : la garantie, pour autant qu’il y en ait une, porte sur un flux de lots, pas sur un seul.
Le paragraphe 5.1 le dit sans détour : désigner une AQL ne donne pas au producteur le droit de livrer sciemment un individu non conforme. L’ISO 3269 reprend le même principe dans son introduction, spécifiquement pour les éléments de fixation. « Nous sommes dans l’AQL 1,0 » n’est donc pas une réponse à « cette pièce est mauvaise ».
Le terme était autrefois acceptable quality level. L’ISO l’a remplacé par acceptance quality limit dans l’édition de 1999, et l’ANSI/ASQ Z1.4 a suivi en 2003. L’explication habituelle est que l’ancienne formulation incitait à lire le chiffre comme une franchise de défauts. Cette lecture de l’histoire est raisonnable, mais nous n’avons pu la rattacher à aucun paragraphe normatif : traitez-la comme une interprétation, non comme quelque chose que l’ISO a publié.
Ce qui se passe quand un lot est refusé, et pourquoi « nous sommes sous l’AQL » n’est pas une défense, est expliqué dans le lot est refusé, et il est probablement encore bon.
Ce qu’un plan accepte réellement
Prenons un plan concret. Le niveau de contrôle général II, pour un effectif de lot de 10 001 à 35 000, donne la lettre-code M. En échantillonnage simple, contrôle normal, AQL 1,0, on obtient :
n = 315, Ac = 7, Re = 8
On contrôle 315 pièces ; le lot est accepté avec sept non-conformes ou moins, refusé à partir de huit. Passons maintenant ces chiffres dans le modèle binomial que la norme suppose pour le pourcentage de non-conformes :
| Taux réel de non-conformes | Probabilité d’acceptation du lot |
|---|---|
| 1,0 % | environ 98,6 % |
| 3,0 % | environ 27 % |
Un lot réellement trois fois pire que l’AQL passe encore environ une fois sur quatre. Ce n’est pas un défaut du plan ; c’est la nature d’un échantillon. Le plan est une règle pour statuer sur des lots avec un risque défini, et il n’a jamais prétendu mesurer ce lot-ci.
Deux affirmations courantes sur ce plan méritent d’être confrontées au plan lui-même. La probabilité d’acceptation à l’AQL n’est pas fixée à 95 % — la norme parle de « probabilité élevée », et ici elle vaut 98,6 %. Et Ac n’est pas l’AQL multipliée par l’effectif d’échantillon : 7 ÷ 315 = 2,22 %, pour un plan indexé sur l’AQL 1,0. Ac découle de la courbe d’efficacité du plan, pas d’un calcul sur l’AQL.
L’échantillon ne suit pas la taille du lot
Au niveau général II :
- lot de 1 201 à 3 200 → lettre-code K → n = 125
- lot de 10 001 à 35 000 → lettre-code M → n = 315
La borne supérieure de la plage de lots est multipliée par environ onze ; l’échantillon, par 2,52. Dès que le lot est grand par rapport à l’échantillon, la courbe d’efficacité dépend surtout de n et Ac, et non de la fraction du lot examinée. L’ISO augmente tout de même l’échantillon par paliers avec l’effectif du lot, afin que les décisions plus lourdes discriminent mieux, mais la relation n’a jamais été proportionnelle.
C’est aussi pourquoi un chiffre cité sans ses conditions ne veut rien dire. « Nous prélevons 125 » n’est interprétable qu’avec la plage de lots, le niveau de contrôle, la sévérité, le type de plan, l’AQL, Ac et Re.
Pour les fixations, la norme applicable est une autre
L’ISO 3269:2019, Fasteners — Acceptance inspection, quatrième édition, est la procédure de contrôle de réception de l’acheteur en l’absence d’accord préalable, et la procédure de référence lorsque les deux parties ne s’entendent pas ou que la conformité est contestée. Elle couvre les boulons, vis, goujons, écrous, goupilles, rondelles et rivets.
Ce n’est pas l’ISO 2859-1 avec une étiquette « fixations ». Elle a ses propres trois catégories :
| Catégorie | Caractéristiques | Plan |
|---|---|---|
| 1 | Caractéristiques mécaniques et physiques critiques, essais destructifs | Ac = 0, Re = 1 ; échantillon de 1 à 8 selon l’effectif du lot |
| 2 | Caractéristiques dimensionnelles majeures, d’ajustement et de fonction | Initialement Ac = 0, mais une non-conformité déclenche un échantillon supplémentaire de même taille au lieu d’un refus automatique |
| 3 | Caractéristiques dimensionnelles mineures et certaines caractéristiques fonctionnelles | Ac supérieur à zéro ; effectifs d’échantillon tirés du niveau spécial S-3 de l’ISO 2859-1 |
Pour un lot de 35 001 à 500 000 pièces, l’ISO 3269 utilise un échantillon de cinq pour la catégorie 1 et de vingt pour les catégories 2 et 3. Appliquer l’ISO 2859-1 au niveau général II au même lot en demanderait des centaines.
L’annexe A ne prétend pas le contraire. Elle indique que ces petits plans ne fournissent pas d’information statistique et qu’ils reposent sur une autre hypothèse : qu’une dérive du processus touchera une proportion importante du lot au lieu d’y disperser quelques mauvaises pièces. Cinq pièces ne sont pas une mesure du lot. Elles vérifient si le processus était dans l’état que déclare le fournisseur.
Cette hypothèse fait tout le travail, et c’est pourquoi les documents comptent ici davantage que l’échantillon. Si la coulée est traçable et le processus maîtrisé, cinq pièces sont informatives. Sinon, cinq cents ne vous sauveraient pas. Le volet certificat est traité dans ce qu’est un certificat matière.
L’ISO 3269 formule aussi l’AQL autrement : le paragraphe 3.3 définit explicitement l’AQL95 comme le pourcentage de non-conformes pour lequel la probabilité d’acceptation est de 95 %, et le paragraphe 3.4 définit la LQ10 à 10 %. L’annexe B détaille la courbe d’efficacité. Là où l’ISO 2859-1 laisse la « probabilité élevée » aux tables, l’ISO 3269 met le chiffre dans la définition.
Attention à la limite. L’ISO 3269 exclut l’assemblage mécanisé à grande cadence ainsi que les applications spéciales et spécialement étudiées qui exigent une maîtrise du processus et une traçabilité des lots renforcées ; celles-ci doivent être définies par contrat, et la maîtrise du processus et le contrôle final propres au fabricant relèvent de l’ISO 16426. Les contrats y dérogent couramment — l’automobile, l’aéronautique et les applications critiques pour la sécurité peuvent exiger à la place la Z1.4, l’ISO 2859-1, des plans à zéro acceptation, le PPAP et des plans de surveillance, ou un tri automatisé intégral.
La protection réside dans les règles de modification
Un plan ISO 2859-1 pris isolément est plus faible que la plupart ne le pensent. La protection du système vient de ce qui se passe d’un lot à l’autre :
- Du normal au renforcé (paragraphe 9.3.1) lorsque deux lots sur cinq lots consécutifs ou moins ne sont pas acceptés au contrôle initial.
- Du renforcé au normal (9.3.2) après acceptation de cinq lots consécutifs au contrôle renforcé initial.
- Du normal au réduit (9.3.3) lorsque le score de modification atteint 30, que la production est régulière et que l’autorité responsable le juge souhaitable.
- Arrêt (9.4) lorsque le nombre cumulé de lots non acceptés pendant la séquence en contrôle renforcé atteint cinq.
Lisez attentivement le 9.4 : le déclencheur est cinq refus cumulés dans la séquence, pas cinq refus consécutifs. Notre brouillon se trompait sur ce point. Lorsqu’il est atteint, l’échantillonnage pour acceptation s’arrête jusqu’à ce que le fournisseur ait agi et que l’autorité responsable admette que l’action sera vraisemblablement efficace ; le contrôle reprend alors en mode renforcé.
Le paragraphe 9.2 dispose que les procédures de modification doivent être appliquées dès lors que le système pour lots continus est mis en œuvre. Le passage au contrôle réduit ou au contrôle avec saut de lots reste facultatif, car il exige l’accord de l’autorité responsable. Si les règles de modification ne peuvent pas jouer — un lot isolé, une commande ponctuelle —, la protection au niveau du système ne s’applique pas, et il faut utiliser l’ISO 2859-2, écrite pour les lots isolés et la qualité limite, ou choisir un plan individuel d’après sa propre courbe d’efficacité.
« Alors contrôlons tout »
L’ISO 28590:2017 — l’introduction à la série ISO 2859, qui a remplacé l’ISO 2859-10 annulée — indique au paragraphe 4.3.4 qu’un contrôle à 100 % n’est pas toujours pleinement efficace : la fatigue et les caractéristiques limites produisent à la fois de fausses acceptations et de faux refus.
La littérature sur les facteurs humains confirme la tendance sans confirmer de chiffre universel. Une étude contrôlée sur des pièces de précision a constaté chez les contrôleurs un taux de détection moyen d’environ 85 %, contre une référence industrielle générale proche de 80 %, avec des écarts considérables selon le type de défaut. Considérez ces valeurs comme des illustrations de l’effet, non comme une constante sur laquelle dimensionner.
La conséquence pratique, pour un petit détail sur une petite vis, est que le tri ne remplace pas de manière fiable un processus qui était juste. D’où l’intérêt de porter l’effort en amont — voir là où s’arrêtent les normes.
À Taïwan
La CNS 2779-1:2020 est l’adoption locale de l’ISO 2859-1:1999 avec l’amendement 1:2011. Elle a remplacé l’ancienne CNS 2779, fondée sur la MIL-STD-105. Les lignes directrices de l’Administration taïwanaise des aliments et des médicaments citent la CNS 2779-1 à côté de l’ISO 2859-1 pour l’échantillonnage par attributs.
Il en découle deux choses. Un plan taïwanais qui invoque la CNS 2779-1 invoque le contenu de 1999, qui n’est pas l’édition ISO en vigueur — si cette différence compte pour vous, précisez ce que vous entendez. Et pour les fixations en particulier, la CNS 2779-1 est la norme générale d’échantillonnage par attributs, pas la norme de réception des fixations ; l’ISO 3269 reste celle qui a été écrite pour le produit.
Pour mémoire, la même filiation existe ailleurs : la JIS Z 9015-1:2006 et la GB/T 2828.1-2012 sont elles aussi des adoptions de l’ISO 2859-1:1999. La MIL-STD-105E elle-même a été annulée le 27 février 1995, ses avis renvoyant à des normes non gouvernementales comme l’ANSI/ASQ Z1.4, puis à la MIL-STD-1916.
Ce qu’il faut inscrire sur le bon de commande
- La norme de réception applicable, avec son numéro et son année. « AQL 1,0 » seul n’est pas une procédure.
- Pour l’ISO 2859-1 : le niveau de contrôle, le type de plan, la sévérité de départ et l’application ou non des règles de modification.
- Pour l’ISO 3269 : quelles caractéristiques relèvent de quelle catégorie, puisque c’est ce qui fixe l’échantillon.
- La constitution des lots. Le prélèvement aléatoire et une constitution raisonnable des lots sont des exigences (paragraphes 6.1 et 8.1) ; un échantillon pris dans le carton du dessus invalide les risques annoncés.
- Ce qui se passe en cas de refus, avant que cela n’arrive.
Pour aller plus loin
Ce que dit le certificat et comment le lire est expliqué dans le certificat matière. Ce qui se passe après le refus d’un lot — et pourquoi dérogation, permis de déviation, retouche et réparation ne sont pas interchangeables — est traité dans le lot est refusé. L’ordre complet des décisions qui mène à une spécification se trouve dans spécifier une vis (en anglais).
Cet article traite de l’étape 6 : documentation. L’ordre complet est support, filetage, tête, empreinte, finition et documentation. L’article anglais Specifying a screw explique pourquoi le modifier entraîne une reprise.
Questions fréquentes
L’AQL 1,0 signifie-t-elle que 1 % de pièces défectueuses est autorisé ?
Non. L’ISO 2859-1 définit la limite de qualité acceptable comme le niveau de qualité qui constitue la moyenne de processus la plus mauvaise tolérable lorsqu’une série continue de lots est soumise à un échantillonnage pour acceptation. Elle décrit le processus du producteur dans la durée, non le contenu d’un lot, et le paragraphe 5.1 précise que désigner une AQL ne donne pas au producteur le droit de livrer sciemment un individu non conforme. L’ISO 3269 reprend le même principe pour les éléments de fixation. Notez aussi ce qu’elle ne couvre pas : la quantité par emballage — une AQL n’est pas une tolérance de manquants.
Combien de pièces l’ISO 3269 contrôle-t-elle dans un grand lot de fixations ?
Pour un lot de 35 001 à 500 000 pièces, l’ISO 3269 utilise un échantillon de cinq pour les caractéristiques de catégorie 1, c’est-à-dire les caractéristiques mécaniques et physiques critiques, essais destructifs compris, et de vingt pour les catégories 2 et 3. L’annexe A indique que ces petits plans ne fournissent pas d’information statistique et qu’ils reposent sur l’hypothèse qu’une dérive du processus touchera une proportion importante du lot plutôt que quelques pièces dispersées.
Si un lot passe un plan à AQL 1,0, contient-il moins de 1 % de défectueux ?
L’acceptation ne l’établit pas. Prenons le niveau de contrôle général II, un lot de 10 001 à 35 000 et l’AQL 1,0 en contrôle normal simple : le plan porte sur 315 pièces, avec acceptation à sept et refus à huit. À un taux réel de non-conformes de 1 %, ce plan accepte environ 98,6 % des lots, mais à un taux réel de 3 %, il en accepte encore environ 27 %. Le plan statue sur le lot avec un risque défini ; il ne le mesure pas.
Le critère d’acceptation est-il simplement l’AQL multipliée par l’effectif d’échantillon ?
Non, et le calcul ne tombe pas juste. Pour le plan de 315 pièces avec un critère d’acceptation de sept, sept divisé par 315 donne 2,22 %, alors que le plan est indexé sur l’AQL 1,0. Le critère d’acceptation découle de la courbe d’efficacité du plan. Dans les tables, l’effectif du lot et le niveau de contrôle donnent la lettre-code et l’effectif d’échantillon, puis l’AQL sélectionne les critères d’acceptation et de refus.
Pourquoi l’effectif d’échantillon n’augmente-t-il pas proportionnellement à l’effectif du lot ?
Parce que, dès que le lot est grand par rapport à l’échantillon, la courbe d’efficacité dépend surtout de l’effectif d’échantillon et du critère d’acceptation, et non de la fraction du lot contrôlée. Au niveau général II, un lot de 1 201 à 3 200 pièces demande 125 pièces, tandis qu’un lot de 10 001 à 35 000 en demande 315. La borne supérieure de la plage de lots est multipliée par environ onze, l’échantillon par 2,52 : c’est un palier délibéré, pas une proportion.
Quand le contrôle doit-il être arrêté selon l’ISO 2859-1 ?
Le paragraphe 9.4 impose l’arrêt lorsque le nombre cumulé de lots non acceptés pendant une séquence en contrôle renforcé initial atteint cinq. Il ne doit pas nécessairement s’agir de cinq refus consécutifs. L’échantillonnage pour acceptation s’arrête alors jusqu’à ce que le fournisseur ait agi et que l’autorité responsable admette que l’action sera vraisemblablement efficace, après quoi le contrôle reprend en mode renforcé.
Quelle norme s’applique à Taïwan ?
La CNS 2779-1:2020 est l’adoption locale de l’ISO 2859-1:1999 avec l’amendement 1:2011 ; elle a remplacé l’ancienne CNS 2779, fondée sur la MIL-STD-105. Il s’agit donc du contenu de 1999 et non de l’édition ISO en vigueur, celle de 2026 : un plan qui invoque la CNS 2779-1 doit le faire en connaissance de cause. Pour les fixations en particulier, l’ISO 3269 reste la norme de réception écrite pour le produit.
Références
- ISO 2859-1:2026, troisième édition (janvier 2026) — paragraphe 3.1.26 (définition de l’AQL), 5.1 (aucun droit de livrer des individus non conformes), 6.1 et 8.1 (constitution des lots et prélèvement), 9.2–9.4 (modification et arrêt), 12.6 (risques), article 15 tableau 1 (lettres-codes), article 16 tableau 2 (plans simples, contrôle normal)
- ISO 2859-2:2020 (lots isolés, qualité limite) ; ISO 2859-3:2005 (saut de lots) ; ISO 2859-4:2020 ; ISO 2859-5:2005 ; ISO 28590:2017 paragraphe 4.3.4 (a remplacé l’ISO 2859-10 annulée)
- ISO 3269:2019, quatrième édition, Fasteners — Acceptance inspection — article 1 (domaine d’application et préséance), 3.3 et 3.4 (AQL95, LQ10), 5.3, tableaux 1 et 2, annexe A, annexe B
- ISO 16426 — maîtrise du processus et contrôle final du fabricant
- ANSI/ASQ Z1.4-2003 (R2024) ; avis d’annulation de la MIL-STD-105E, 27 février 1995
- CNS 2779-1:2020 (adoption de l’ISO 2859-1:1999 + Amd 1:2011) ; JIS Z 9015-1:2006 ; GB/T 2828.1-2012
- Squeglia, Zero Acceptance Number Sampling Plans, sixième édition
- Human Factors, 2015 — contrôle visuel de pièces de précision
La réception de toute commande particulière est régie par votre contrat et votre plan.
Demande de devis
Si une commande est assortie d’une procédure de réception, envoyez-la avec le plan plutôt qu’après le premier refus. La norme, le niveau et la répartition des caractéristiques entre catégories changent tous ce que nous contrôlons avant expédition.
Demander un devis
Indiquez la pièce et la quantité. Nous vous répondrons sur la faisabilité, le délai et le prix.
Ou écrivez-nous directement sales@tigerfasteners.com