 TIGERFASTENERS
Ce carton a passé la nuit à moins vingt degrés, et votre valeur de couple ne le savait pas
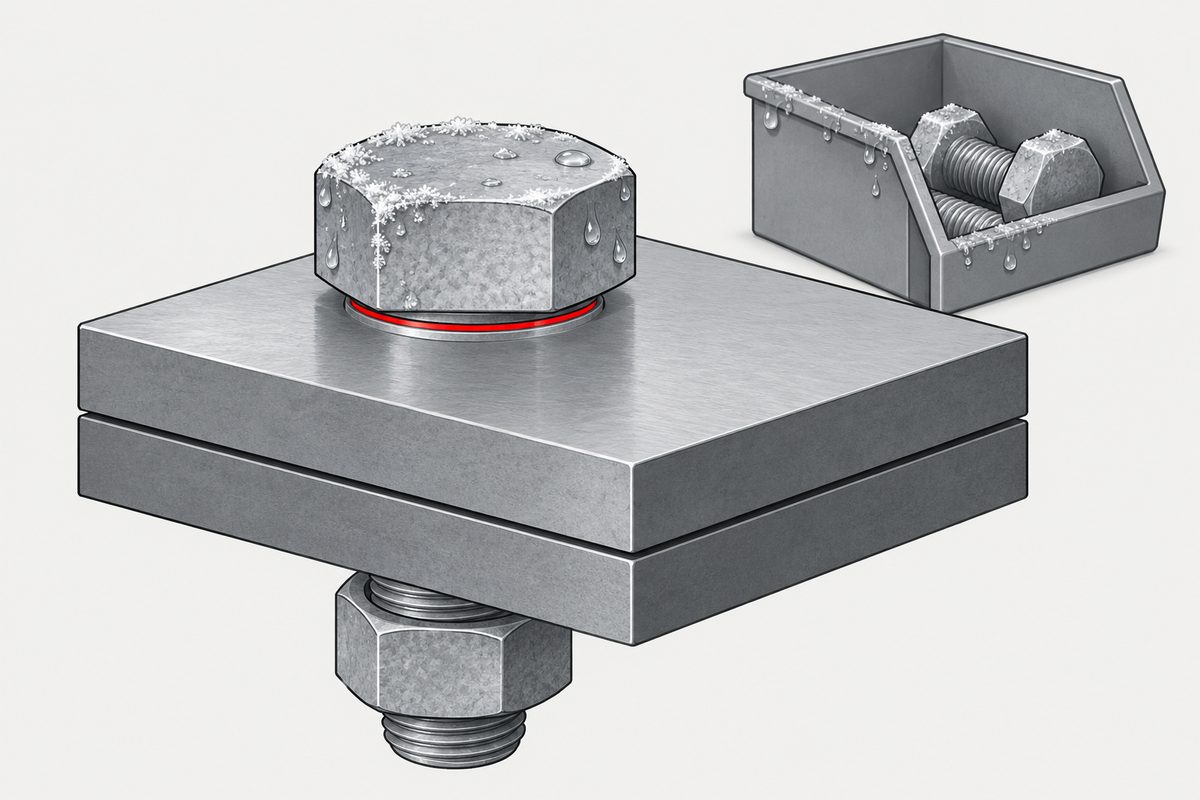
Une valeur de couple suppose un état de frottement. Ce site l’a déjà dit. Ce qu’il n’a pas dit, c’est que cet état peut changer en entrepôt — et que ce qui le change le plus vite n’est pas l’âge. Dans une étude de 2022, des vis à revêtement de zinc lamellaire conservées un jour à −20 °C et serrées dans les 30 minutes suivant leur sortie ont demandé 11 % à 30 % de couple en moins pour atteindre les mêmes 25 kN. Le coefficient de frottement sous tête a baissé de 19 % à 47 %. Pas après des mois de stockage. Après une nuit froide et une pièce chaude.
L’expérience
Kumar, Persson, Sherrington et Glavatskih ont testé quatre systèmes de zinc lamellaire de l’automobile sur des vis M10, en pilotage par effort jusqu’à 25 kN, en mesurant séparément le couple dans le filetage et sous tête et en calculant le frottement selon les relations de Kellermann–Klein. Au moins cinq assemblages neufs vis, écrou et plaque par condition.
| Condition | Traitement appliqué |
|---|---|
| Référence ambiante | 21–23 °C, 40–55 % HR |
| Chaud et humide | 40 °C, ≥95 % HR pendant 2, 7, 14 ou 30 jours |
| Froid | −20 °C pendant un jour |
| Toutes | Serrage à température ambiante dans les 30 minutes suivant la sortie de l’enceinte |
Après le jour au froid, premier serrage, par rapport à la référence ambiante :
| Revêtement | Frottement sous tête | Couple pour le même effort de serrage |
|---|---|---|
| Zn lamellaire 1 (KL120 + finition) | −47 % | −30 % |
| Zn lamellaire 2 (KL100 + finition) | −19 % | −11 % |
| Zn lamellaire 3 (GEOMET 500B) | plus bas ; l’article n’imprime pas la valeur | −27 % |
| Zn lamellaire 4 (DACROLIT) | −25 % | −18 % |
C’est la colonne du couple qui compte en pratique. Si votre procédé est piloté au couple et réglé pour le frottement en conditions ambiantes, ces mêmes réglages mettent dans l’assemblage plus de précharge que vous n’en avez spécifié — parce que le frottement qui consommait votre couple a disparu.
Ce n’est pas la durée de stockage, et l’article le dit clairement
La version tentante de cette histoire est : « les vis revêtues se dégradent en stock, il faut donc les requalifier selon leur âge ». Les données ne la soutiennent pas.
- L’effet chaud et humide est bien plus faible — environ 10 % à 15 % sur le couple à précharge fixe, pas une division par deux
- Et il sature vite. Le Zn lamellaire 2 a baissé de 13 % après deux jours et n’a montré aucune autre baisse significative jusqu’à trente. Le Zn lamellaire 1 a peu varié pendant deux jours, a baissé à sept, puis s’est stabilisé
- « Plus il reste stocké, plus le frottement baisse » n’est pas étayé. Le Zn lamellaire 2 tendait légèrement à la hausse avec une exposition prolongée ; deux autres étaient non monotones, les auteurs signalant des valeurs probablement aberrantes. Chaque formulation semblait atteindre un point de saturation
Nous allions écrire qu’une valeur de couple validée en janvier peut ne plus être valable en juin. Nous ne l’écrivons pas, car ce n’est pas démontré. L’étude a duré trente jours à 40 °C et >95 % HR, plus un jour à −20 °C. Le vieillissement ordinaire en entrepôt sur des mois n’a jamais été testé.
La variable est la condensation
Le résultat au froid est le plus important, et les pièces froides n’ont pas été serrées froides. Elles ont été apportées dans une pièce à 21–23 °C et serrées dans la demi-heure — la fenêtre pendant laquelle une surface d’acier froide extrait l’eau de l’air chaud. Les auteurs ont observé de la condensation sur les vis, et dans cet état il est plausible que des poches d’eau sous pression produisent une lubrification mixte.
C’est cette partie qui devient une consigne. Le risque n’est pas le « vieux stock ». C’est le stock froid apporté dans un atelier chaud et vissé aussitôt — un matin d’hiver, un magasin non chauffé, un conteneur resté la nuit dehors, un camion frigorifique à quai.
L’ISO 4042 met déjà en garde contre ce type de problème, en notant que l’eau, la condensation et la poussière pendant le stockage peuvent altérer les propriétés de couple et d’effort de serrage. L’ISO 10683 et l’ISO 4042 imposent des exigences fonctionnelles de stockage — mais aucune ne fixe de durée de conservation chiffrée universelle pour le frottement, ce qui concorde avec les données : ce qui compte est l’état de la surface au moment du serrage, pas le calendrier.
Pourquoi « le couple a de toute façon ±25 % de dispersion » ne couvre pas ce cas
L’objection évidente : le pilotage au couple comporte déjà une forte incertitude — le facteur de serrage la chiffre —, alors pourquoi 10 % ou 30 % de plus compteraient-ils ?
Parce que la dispersion et un décalage de la moyenne sont deux choses différentes. Les ±25 % sont une incertitude de conception : on dimensionne l’assemblage pour que le coin le plus défavorable de cette bande reste acceptable. Une variation de frottement due au stockage n’élargit pas la bande — elle déplace toute la bande. Le décalage systématique s’ajoute à la dispersion d’assemblage déjà prise en compte, et il se place au-dessus d’elle plutôt qu’à l’intérieur.
Et le sens est le mauvais. Moins de frottement au même couple signifie plus de précharge que prévu, c’est-à-dire le sens qui fait plastifier les vis et écrase un matériau support tendre, plutôt que celui qui laisse un assemblage desserré.
Ce que l’article n’établit pas
C’est important, car le mécanisme est la partie la plus susceptible d’être répétée comme un fait.
- Observé : condensation sur les vis froides ; morphologie, porosité et profils dureté-profondeur différents selon les revêtements ; réponses en frottement différentes selon le revêtement
- Plausible mais non démontré : des poches d’eau sous pression produisant une lubrification mixte après stockage au froid
- Spéculatif : un supplément d’oxyde de zinc formé par diffusion d’eau, qui abaisserait le frottement en stockage chaud et humide. Aucune identification de nouvel ZnO par DRX ou XPS n’a été rapportée. Les auteurs écrivent « probablement » et parlent de l’explication la plus probable
- Non montré : que le stockage modifie la nanodureté. Les profils de dureté différaient entre revêtements et étaient corrélés à leurs réponses ; ce n’est pas la même affirmation. L’article dit que la raison « n’est pas entièrement claire »
- Confondu : l’essai chaud combinait 40 °C et >95 % HR, si bien que température et humidité ne sont pas séparables. L’effet du froid ne peut pas être séparé de la condensation au réchauffement
L’affirmation défendable est donc étroite : l’environnement de stockage peut modifier l’état de l’interface assez pour déplacer sensiblement le frottement, et l’effet diffère selon la formulation du revêtement. Tout ce qui est plus précis relève de l’hypothèse de l’article, non de son résultat.
Que faire
- Laisser le stock froid revenir à la température de l’atelier avant de le visser, et laisser sécher toute condensation. C’est la contre-mesure la moins chère, et elle vise l’effet le plus important des données.
- Si l’assemblage est piloté au couple et important, l’indiquer dans la spécification d’achat. L’ISO 10683 et l’ISO 4042 traitent déjà le stockage comme une exigence fonctionnelle ; le mentionner n’a rien d’inhabituel.
- Ne pas traiter la désignation du revêtement comme une spécification de frottement. Quatre systèmes de zinc lamellaire dans une même étude ont couvert de −19 % à −47 % de variation du frottement sous tête pour le même traitement. Ils ne sont pas interchangeables pour cet usage — et la valeur de frottement a sa place sur le plan, comme l’explique le frottement que suppose une valeur de couple.
- Si la précharge compte vraiment, cesser de la déduire du couple. Pilotage à l’angle ou à la limite d’élasticité, ou mesure directe — la même conclusion que celle du facteur de serrage, atteinte par un autre chemin.
- Ne pas requalifier sur le seul âge calendaire. Les données ne justifient pas de règle de durée de conservation pour le frottement, et une règle non justifiée sera ignorée la première fois qu’elle dérangera.
Références
- Mayank Kumar, Erik Persson, Ian Sherrington et Sergei Glavatskih, ‘Changes in friction of zinc flake coated threaded fasteners due to humidity, temperature and storage duration’, Tribology International 170, 2022, article 107498, DOI 10.1016/j.triboint.2022.107498 — quatre systèmes de zinc lamellaire sur vis M10, pilotage par effort jusqu’à 25 kN, évaluation du frottement selon Kellermann–Klein, au moins cinq assemblages par condition. Stockage au froid un jour à −20 °C ; chaud et humide à 40 °C et ≥95 % HR pendant 2 à 30 jours ; tous serrés dans les 30 minutes suivant la sortie de l’enceinte
- ISO 4042 — systèmes de revêtements électrolytiques pour éléments de fixation ; avertit que l’eau, la condensation et la poussière pendant le stockage peuvent altérer les propriétés de couple et d’effort de serrage
- ISO 10683 — systèmes de revêtement de zinc lamellaire non électrolytiques pour éléments de fixation ; exigences fonctionnelles de stockage, sans durée de conservation chiffrée universelle pour le frottement
Les formulations de revêtement de cette étude étaient des systèmes commerciaux de composition confidentielle, la généralisation au niveau de la formulation est donc limitée. L’acceptation d’un assemblage donné relève de votre plan et de vos propres essais.
Cet article traite de l’étape 5 : finition. L’ordre complet est support, filetage, tête, empreinte, finition et documentation. L’article anglais Specifying a screw explique pourquoi le modifier entraîne une reprise.
Questions fréquentes
Le stockage modifie-t-il vraiment le frottement des vis revêtues ?
Il le peut, et suffisamment pour que cela compte. Dans une étude de 2022 portant sur quatre systèmes de zinc lamellaire de l’automobile, des vis conservées un jour à moins 20 degrés et serrées dans les 30 minutes suivant leur sortie ont demandé 11 % à 30 % de couple en moins pour atteindre le même effort de serrage de 25 kN, avec des coefficients de frottement sous tête inférieurs de 19 % à 47 % à la référence ambiante. Le stockage chaud et humide à 40 degrés et plus de 95 % d’humidité relative a produit un effet plus faible, d’environ 10 % à 15 % sur le couple à précharge fixe.
Les vis revêtues ont-elles donc une durée de conservation pour le frottement ?
Ce n’est pas ce que montrent les données. L’effet chaud et humide a saturé vite, l’essentiel de la variation survenant en deux à sept jours et peu de changement supplémentaire jusqu’à trente jours, et il n’était pas monotone pour tous les revêtements. Un système tendait légèrement à la hausse avec une exposition plus longue. L’étude n’a par ailleurs duré que trente jours plus un seul jour au froid ; elle ne peut donc pas étayer une affirmation sur des mois de vieillissement ordinaire en entrepôt, et ni l’ISO 4042 ni l’ISO 10683 ne fixe de durée de conservation chiffrée universelle pour le frottement.
Quelle en est la cause réelle ?
Honnêtement, le mécanisme n’est pas établi. La condensation sur les vis froides a été observée directement, et des poches d’eau sous pression produisant une lubrification mixte sont une explication plausible du résultat au froid. L’idée qu’un supplément d’oxyde de zinc se forme par diffusion d’eau en stockage chaud et humide est explicitement présentée comme l’explication la plus probable et non comme un résultat mesuré, et aucune identification de nouvel oxyde de zinc par DRX ou XPS n’a été rapportée. Les auteurs indiquent que la raison n’est pas entièrement claire.
Cela compte-t-il alors que le pilotage au couple a déjà une dispersion de plus ou moins 25 % ?
Oui, car la dispersion et un décalage de la moyenne sont deux problèmes différents. Les plus ou moins 25 % sont une incertitude de conception autour de laquelle on dimensionne l’assemblage, pour que le coin le plus défavorable de la bande reste acceptable. Une variation de frottement due au stockage n’élargit pas cette bande, elle la déplace, et le décalage systématique s’ajoute à la dispersion d’assemblage déjà prise en compte. Le sens est aussi défavorable : moins de frottement au même couple donne plus de précharge que prévu.
Quelle est la contre-mesure pratique ?
Laisser le stock froid revenir à la température de l’atelier et laisser sécher toute condensation avant de le visser, puisque l’effet le plus important des données venait de pièces froides serrées dans la demi-heure suivant leur arrivée dans une pièce chaude. Au-delà, indiquer l’exigence de stockage dans la spécification d’achat, ne pas traiter une désignation de revêtement comme une spécification de frottement, puisque quatre systèmes de zinc lamellaire ont couvert de moins 19 % à moins 47 % pour le même traitement, et, pour les assemblages où la précharge compte vraiment, utiliser le pilotage à l’angle, à la limite d’élasticité ou la mesure directe plutôt que de déduire la précharge du couple.
Demande de devis
Si votre ligne est pilotée au couple et que les pièces arrivent froides, indiquez-nous le système de revêtement par son nom plutôt que par sa catégorie. Dans une étude publiée, quatre systèmes de zinc lamellaire ont réagi au même traitement sur une plage de −19 % à −47 % de frottement sous tête ; savoir lequel vous avez est donc la question qui compte.
Demander un devis
Indiquez la pièce et la quantité. Nous vous répondrons sur la faisabilité, le délai et le prix.
Ou écrivez-nous directement sales@tigerfasteners.com