 TIGERFASTENERS
La norme des clés dynamométriques ne contient aucune règle de stockage
Un ingénieur demandait pourquoi il faudrait ramener les clés dynamométriques au minimum avant de les ranger dans le tiroir, et avançait un argument sérieux contre : les ressorts se relâchent lentement sous une charge maintenue et cèdent sous des cycles répétés, alors où est le mal. Il avait aussi un contre-exemple : des clés de production bloquées sur une seule valeur, étalonnées chaque année, sans problème. Quatre-vingt-une réponses ont produit trois explications différentes. La norme en fournit une quatrième, qui porte sur tout autre chose.
Ce que la discussion a produit
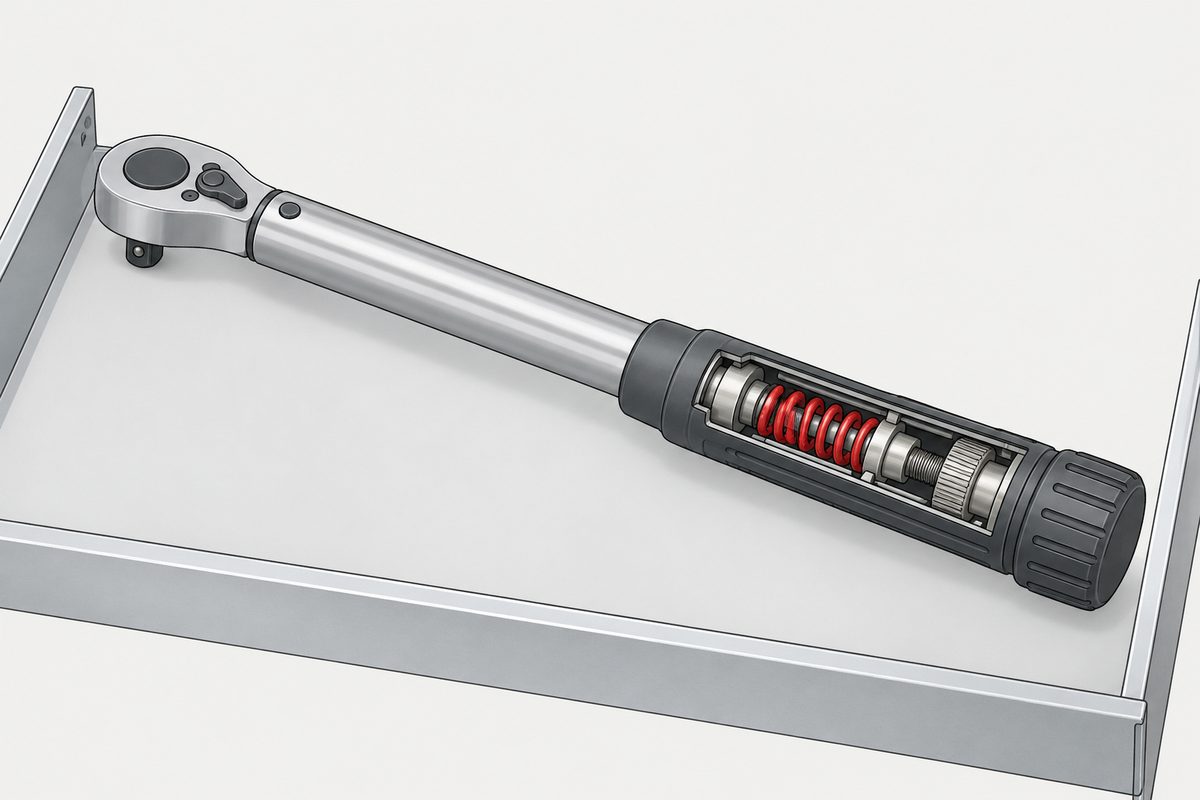
La réponse la mieux notée, avec 176 points, invoquait le fluage du ressort sous charge permanente, qui modifierait l’étalonnage. La réponse suivante ajoutait la nuance qui compte : le fluage est normalement bien plus lent que la fatigue due aux cycles, et une clé dynamométrique est l’un des cas où il peut malgré tout dominer, parce que le ressort voit peu de cycles et que la force exacte qu’il restitue constitue la mesure.
La deuxième réponse, avec 131 points, ne parlait pas du tout de métallurgie. Une clé rangée à son minimum ne peut pas être reprise et utilisée au réglage de la veille par quelqu’un qui a été distrait entre la caisse à outils et le travail. Une réponse décrivait un programme nucléaire où le mécanicien réglait la clé, un inspecteur vérifiait le réglage, et tous deux signaient pour le numéro de série, l’étalonnage et la valeur.
La troisième était une anecdote : une clé stockée près du haut de sa plage pendant une décennie et qui déclenchait trop tôt ensuite.
Deux d’entre elles valent la peine, et aucune ne figure dans l’ISO 6789. Nous avons lu les deux parties en cherchant la règle. Le mot stockage apparaît exactement une fois, dans un article qui traite d’autre chose.
Le seul endroit où le stockage apparaît
L’ISO 6789 a été scindée en 2017. La partie 1 couvre la conception, les essais de conformité et ce qu’un fabricant doit déclarer ; la partie 2 couvre l’étalonnage et le calcul de l’incertitude de mesure. Le stockage apparaît dans la partie 2, article 4.1, dans la phrase qui indique comment choisir l’intervalle d’étalonnage.
L’intervalle doit être choisi en fonction de l’erreur de mesure maximale tolérée exigée, de la fréquence d’utilisation, de la charge typique en service et des conditions ambiantes en service et pendant le stockage. Les conditions de stockage sont une donnée d’entrée de l’intervalle. Elles ne le remplacent pas, et l’article ne dit rien de la position dans sa plage où l’outil doit rester en attendant.
L’intervalle, la réponse que personne n’a donnée
Le même article est d’une franchise inhabituelle sur ce qu’il faut faire quand on n’a pas de procédure propre. Si l’utilisateur n’applique pas de procédure de maîtrise des équipements de contrôle, 12 mois ou 5 000 cycles, selon la première échéance atteinte, peuvent être retenus comme intervalle par défaut, et celui-ci court à partir de la première utilisation, non de l’achat ni de la date du certificat.
Si vous appliquez une procédure de maîtrise, les outils dynamométriques doivent y figurer, et l’intervalle découle des facteurs ci-dessus, puis s’ajuste selon ce que montrent réellement les étalonnages successifs. Trois événements relancent la question quel que soit le calendrier : une surcharge supérieure à la valeur de l’essai de surcharge de la partie 1, une réparation, et toute manipulation incorrecte susceptible d’affecter le fonctionnement. La partie 1 fixe cet essai de surcharge à au moins 125 % de la valeur maximale de couple ; en pratique, forcer sur la clé au-delà d’un quart au-dessus de sa graduation maximale l’envoie à l’étalonnage, avec quelque soin qu’elle ait été rangée.
Un chiffre qui circule à tort. En cherchant, on trouve 24 mois comme limite de réétalonnage selon l’ISO 6789. Ce chiffre existe, mais il concerne un autre instrument : c’est l’intervalle maximal du dispositif de mesure du couple, le banc d’étalonnage, dans la partie 2, article 4.3. La valeur par défaut pour la clé est de 12 mois ou 5 000 cycles.
Le même écart du tableau 4 mérite d’être reporté sur toute spécification comportant des décimales, car à quelques dizaines de newtons-mètres il dépasse les chiffres dont on débat : ce 18,75 n’est que 225 divisé par douze.
D’où viennent les 5 000, et pourquoi la clé bloquée n’est pas un bricolage
Le nombre de cycles n’est pas arbitraire. L’essai d’endurance de la partie 1 fait travailler l’outil 5 000 fois dans chaque sens de fonctionnement du mécanisme, à une cadence de 5 à 20 cycles par minute, après quoi il doit encore respecter son écart admissible et ne présenter aucun dommage. Le nombre de cycles par défaut pour le réétalonnage est celui que l’essai de conception prouve que l’outil supporte, ce qui est une lecture plus utile que celle d’un chiffre rond.
La classification vaut aussi d’être connue, car elle tranche la question que l’auteur du message posait réellement. L’ISO 6789 range les outils dynamométriques à commande manuelle en outils indicateurs, type I, et outils à déclenchement, type II. La clé à déclic que l’on règle en tournant la poignée est un type II classe A, réglable, graduée ou à afficheur. La clé de production bloquée sur une valeur est un type II classe B, clé, réglage fixe — une classe que la norme nomme, pas une improvisation.
Et l’essai d’endurance en tient compte. Pour les classes B et E du type II, les 5 000 cycles sont réalisés à la valeur de couple nominale préréglée plutôt qu’au maximum. L’outil qu’on ne peut pas ramener au minimum est donc éprouvé au réglage dont on ne peut pas le ramener, et doit en sortir dans la tolérance.
Ce qu’est réellement la tolérance, et ce qu’elle n’est pas
Le tableau 4 de la partie 1 donne l’écart relatif maximal admissible des outils à déclenchement. Les classes A, B et C sont à ±6 % jusqu’à 10 N·m et ±4 % au-delà. Les classes D, E, F et G sont à ±6 % sur toute la plage. Le tableau 3 fait de même pour les outils indicateurs : classes A et D à ±6 %, classes B, C et E à ±6 % et ±4 % selon la même limite.
Ces pourcentages s’appliquent dans la plage de couple spécifiée de l’outil, que le même ensemble d’articles fait partir de la plus petite valeur marquée et non de zéro. Ce que cela signifie pour une petite valeur réglée sur une grande clé, et pourquoi la norme oblige l’outil à signaler la partie du cadran située en dessous, fait l’objet de l’article sur la plage lu pour lui-même.
Une ligne de cet article mérite d’être lue deux fois. Pour décider de la conformité, l’incertitude de l’outil dynamométrique et celle du dispositif de mesure ne sont pas prises en compte. Écart et incertitude sont ici deux grandeurs différentes, et la seconde relève du calcul séparé de la partie 2. Un certificat qui indique l’une n’indique pas l’autre.
Et ±4 % sur l’outil ne font pas ±4 % sur l’assemblage. La VDI 2230 situe le serrage au couple étalonné sur l’assemblage d’origine à ±17–23 %, et les ±25 % que tout le monde cite remontent à NASA RP-1228 et non à la VDI. D’où viennent ces chiffres et ce qu’ils mesurent réellement, c’est à quel point votre méthode de serrage maîtrise mal la précharge. La clé est le petit terme.
Alors, la ramener au minimum ou pas
La ramener au minimum. Cela ne coûte rien, et la raison qui a survécu à la discussion est procédurale, pas métallurgique : une clé à son minimum ne peut pas être utilisée à un réglage périmé par quelqu’un qui a été interrompu. C’est une erreur réelle, et elle arrive à des gens attentifs.
Ce que l’habitude n’achète pas, c’est un intervalle. L’outil est dans la tolérance parce qu’il a été étalonné dans les 12 mois ou 5 000 cycles et n’a depuis été ni surchargé, ni réparé, ni maltraité. Si la réponse honnête à l’une de ces questions est inconnue, la position de stockage n’est pas la première chose à corriger. Et la grandeur que la clé maîtrise est plus petite que la plupart des gens ne le pensent dès qu’on inclut l’assemblage ; voir couple et effort de serrage (en anglais) et une valeur de couple suppose une condition de frottement.
Cet article ne relève pas d’une seule des six étapes : il en traverse plusieurs ou intervient après l’assemblage. Les décisions qui y conduisent sont présentées dans l’article anglais Specifying a screw.
Questions fréquentes
L’ISO 6789 impose-t-elle de stocker une clé dynamométrique à son réglage le plus bas ?
Non. Nous avons lu les deux parties de l’édition 2017 en le cherchant. Le mot stockage apparaît une fois, dans la partie 2, article 4.1, où les conditions de stockage sont l’un des facteurs sur lesquels choisir l’intervalle d’étalonnage, avec l’erreur de mesure maximale tolérée exigée, la fréquence d’utilisation et la charge typique en service. Aucun article ne porte sur le réglage auquel un outil doit être laissé. Cela ne rend pas l’habitude fausse, cela en fait une habitude et non une exigence.
À quelle fréquence faut-il étalonner une clé dynamométrique ?
Si vous appliquez une procédure de maîtrise des équipements de contrôle, les outils dynamométriques doivent y figurer et l’intervalle découle des facteurs de l’article 4.1, ajusté selon les résultats des étalonnages successifs. Sinon, la norme propose 12 mois ou 5 000 cycles, selon la première échéance atteinte, comme valeurs par défaut, comptés depuis la première utilisation. Par ailleurs, un étalonnage est exigé après une surcharge supérieure à la valeur de l’essai de surcharge de la partie 1, après une réparation et après toute manipulation incorrecte susceptible d’affecter le fonctionnement.
L’intervalle de réétalonnage de l’ISO 6789 est-il de 24 mois ?
Pas pour la clé. Les 24 mois sont l’intervalle maximal du dispositif de mesure du couple servant à étalonner les outils, dans la partie 2, article 4.3. Le chiffre circule rattaché au mauvais instrument. La valeur par défaut pour l’outil lui-même est de 12 mois ou 5 000 cycles.
Nous bloquons nos clés de production sur un seul réglage. Est-ce hors norme ?
C’est une classe de la norme. L’ISO 6789 classe les outils dynamométriques à déclenchement en type II, et la classe B est une clé à réglage fixe. L’essai d’endurance de la partie 1 pour les classes B et E réalise les 5 000 cycles à la valeur de couple nominale préréglée plutôt qu’au maximum ; l’outil à réglage fixe est donc éprouvé exactement dans la condition où il est utilisé, et doit rester ensuite dans son écart admissible.
Ma clé est certifiée à plus ou moins 4 %. Ma précharge est-elle aussi précise ?
Non, et l’écart est grand. Les plus ou moins 4 % sont l’écart relatif maximal admissible de l’outil au-dessus de 10 N·m pour les classes A, B et C du type II, et l’article qui le fixe précise que l’incertitude de l’outil et celle du dispositif de mesure ne sont même pas prises en compte pour juger la conformité. La dispersion de précharge est une propriété de la méthode et de l’assemblage : la VDI 2230 situe le serrage au couple étalonné sur l’assemblage d’origine à plus ou moins 17 à 23 %. La condition de frottement fait plus de dégâts que la clé.
Références
- ISO 6789-1:2017 — outils dynamométriques à commande manuelle, conception et essais de conformité ; article 4 classification, 5.1.5 et tableaux 3 et 4 écart maximal admissible, 5.1.6 essai de surcharge, 5.1.7 essai d’endurance
- ISO 6789-2:2017 — outils dynamométriques à commande manuelle, étalonnage et incertitude de mesure ; 4.1 étalonnage en cours d’utilisation et intervalle par défaut, 4.3 intervalle du dispositif de mesure
- VDI 2230 partie 1 — facteur de serrage pour le serrage au couple étalonné sur l’assemblage d’origine
- NASA RP-1228, Fastener Design Manual — Table VII, source des ±25 % souvent cités pour les clés dynamométriques
Les deux parties de l’ISO 6789 ont été lues dans les aperçus PDF publics. L’aperçu de la partie 2 contient l’article 4 en entier, où se trouvent l’intervalle et l’unique mention du stockage. L’aperçu de la partie 1 s’arrête au milieu de l’article 5 : l’article 4 classification, 5.1.5 avec les tableaux 3 et 4, 5.1.6 et 5.1.7 en sont cités, mais pas la séquence de mesure de l’article 6, et rien ici ne doit être pris comme une description de la façon dont un étalonnage est réellement effectué. La question du fluage du ressort est laissée ouverte à dessein : les deux réponses les mieux étayées de la discussion d’origine se nuancent l’une l’autre et nous n’avons trouvé aucune mesure publiée dans un sens ou dans l’autre ; cette page rapporte donc ce que la norme exige plutôt que ce que fait le ressort. Les chiffres VDI et NASA sont repris de la page du site mise en lien plus haut, où leur provenance est examinée.
Demande de devis
Si une valeur de couple nous parvient avec une classe d’outil ou une date d’étalonnage, envoyez-les aussi. Elles changent ce que signifie le chiffre, et ce sont les deux informations qui se perdent d’habitude entre le dessin et la ligne.
Demander un devis
Indiquez la pièce et la quantité. Nous vous répondrons sur la faisabilité, le délai et le prix.
Ou écrivez-nous directement sales@tigerfasteners.com