 TIGERFASTENERS
Pourquoi les délais dérapent et sept questions à poser avant de commander
En bref, le retard d’une petite commande vient généralement d’une structure de planification, non d’un manque de soin. Trois causes — priorité aux grandes séries, regroupement imposé par les changements de série et opérations sous-traitées — peuvent être examinées avant la commande. L’absence de réponse est déjà une réponse. La deuxième de ces causes est la même chose que la raison pour laquelle la quantité minimale de commande est ce chiffre-là : un lot indivisible, qui apparaît comme MOQ sur un devis et comme retard sur un planning. Cette page ne publie pas notre taux de livraison à l’heure, car nous ne disposons d’aucun chiffre que quiconque pourrait vérifier. Elle montre où le retard se produit réellement et comment le faire apparaître à l’avance.
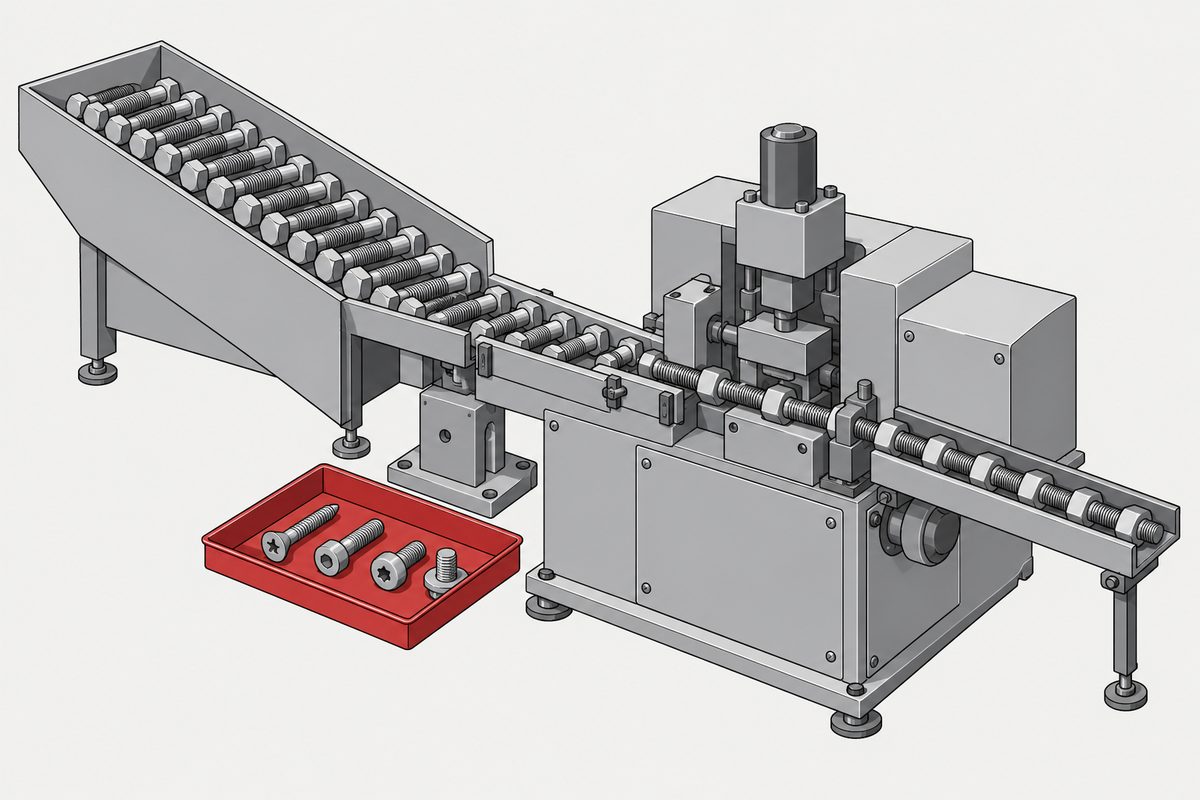
Le retard survient rarement pendant la fabrication
Du fil à l’expédition, une vis passe par contrôle du fil → frappe → roulage du filetage → contrôle en cours → traitement thermique → traitement de surface → contrôle final, puis emballage et expédition.
Le temps réellement passé en machine sur votre commande représente généralement la petite partie du délai. Le reste est de l’attente : planning, volume suffisant pour justifier un réglage, retour d’une opération extérieure, contrôle et validation du premier article.
« Combien de jours faut-il pour fabriquer ceci ? » est donc la mauvaise question. La réponse décrit le temps de traitement, alors qu’il faut connaître le temps écoulé. Demandez où la commande attend et qui maîtrise chaque file.
Une réponse structurelle à la question du moment de réapprovisionnement, avec les clauses contractuelles qu’elle exige : VMI et stock en consignation.
Première cause : les petites commandes passent derrière les grandes
À chaque changement, la machine doit être réglée, un premier article produit et ses dimensions contrôlées. Le temps de réglage est un coût fixe réparti sur le lot. Une longue série occupe la machine plus longtemps, exige moins de changements et donne plus de pièces par heure ; une courte répartit le même coût sur peu de pièces.
Quand le planning bouge, la petite quantité est donc généralement repoussée. Ce n’est pas une question de caractère, mais d’allocation de capacité. Ce qui compte est de savoir dans quelles conditions votre commande sera déplacée.
La question utile n’est pas « Vous arrive-t-il de repousser des commandes ? », mais « Selon quelles règles le faites-vous ? » Toutes les usines repoussent des commandes. La différence tient à l’existence de règles et à la rapidité avec laquelle la partie repoussée est informée.
Deuxième cause : un changement de série long impose le regroupement
Si un changement prend des heures, l’usine accumule nécessairement les commandes jusqu’à justifier le réglage. Cette attente est invisible au client : la commande est enregistrée, mais la machine n’a pas encore atteint cet article.
C’est le problème visé par le SMED. Il ne s’agit pas principalement d’accélérer les gestes, mais de transformer le travail qui exige l’arrêt de la machine en travail réalisable pendant son fonctionnement. Réduire le changement réduit alors la pression de regroupement.
La gamme dimensionnelle change l’ampleur du phénomène. L’outillage des petits diamètres est physiquement petit et, sur une ligne conçue pour lui, les changements sont routiniers ; la pression de regroupement n’est donc pas la même que sur une ligne bâtie pour de longues séries de pièces plus grosses. C’est pour la même raison qu’une caractéristique modifiée se traite ici généralement par un ajustement de matrice plutôt que par un nouveau programme.
Troisième cause : une opération sortie du site échappe au fournisseur
Le traitement thermique et le traitement de surface sont souvent sous-traités dans la fixation. Hors du site, la commande entre dans le planning d’une autre entreprise. Le fournisseur ne peut pas le déplacer ; il peut seulement relancer.
Un fournisseur incapable de préciser quelles opérations quittent le site ne peut pas réellement répondre de leur délai. La question ne juge pas la sous-traitance, pratique courante et pas nécessairement lente ; elle vérifie si le fournisseur sait répondre.
Posez-nous aussi cette question. Ce qui est confirmé : sous M6, le fil, les outillages, le roulage et le contrôle sont internes ; formage, contrôle qualité et emballage forment un flux continu depuis 1994. Pour le reste, interrogez-nous directement : nous ne répondrons pas par un vague « tout est interne ».
Trois causes, trois manières de questionner
| Cause | Question | Réponse solide | Signal d’alerte |
|---|---|---|---|
| Priorité aux grandes séries | Où se place cette commande et qu’est-ce qui pourrait la déplacer ? | Règle d’urgence et mécanisme d’information | « Aucun problème, nous livrons toujours à l’heure » |
| Regroupement des réglages | Combien de temps dure le changement et à quelle fréquence cet article passe-t-il ? | Ordre de grandeur et fréquence | Seulement « très vite » |
| Opérations sous-traitées | Quelles opérations sont externes, comment estimez-vous l’attente et qui la suit ? | Opération et mode de compte rendu | Réponse vague ou « tout est interne » sans équipements nommés |
| Toutes | Comment signalez-vous un retard ? | Délai d’information précis | Annonce le jour prévu |
Pourquoi le délai du devis est souvent une plage
La plage révèle l’état du planning. Étroite, elle indique généralement une prévision concrète ; large, une commande non encore placée ou une incertitude extérieure.
Si elle couvre un ordre de grandeur ou davantage, ce n’est pas un engagement de date mais un domaine possible. Ce n’est pas forcément malhonnête : afficher l’incertitude vaut mieux que promettre une date intenable. Sachez simplement ce qui vous est donné.
Demandez donc non pas seulement « Pouvez-vous aller plus vite ? », mais « Qu’est-ce qui détermine cette plage ? » Vous verrez alors ce que vous pouvez réduire : figer le plan plus tôt, accepter une livraison partielle, faire réserver le fil ou communiquer toutes les exigences de vérification en une fois. Tout cela, c’est du temps que l’acheteur peut supprimer.
Certains retards ne viennent pas du fournisseur
Autant le dire franchement, car cela vaut dans les deux sens. Les délais suivants servent à obtenir de l’information, pas à fabriquer :
- Le plan évolue encore. Une cote figée après commande impose de refaire la planification.
- La matière ou le revêtement reste indécis. Aux petites dimensions, la tolérance de filetage M1–M1.4 ne laisse aucune marge au revêtement ; une décision tardive apparaît sur la première pièce de série.
- La matière fournie n’est pas arrivée. Si le client fournit le fil, le point de départ n’est pas maîtrisé par le fabricant.
- L’origine n’est pas décidée. L’origine est un critère juridique appliqué à l’ouvraison réalisée, pas l’adresse figurant sur la facture. Le coût d’une correction après expédition dépend de la destination et du mécanisme — immobilisation, régularisation des droits ou contrôle —, mais la régler avant la commande est la seule version sans aléa.
- L’aller-retour du premier article. Envoi, essai de montage et réponse sont souvent oubliés.
- Les exigences de vérification arrivent après commande. Ce qu’il faut revérifier dépend de ce qui a changé, et tout demander en une fois va plus vite que trois demandes successives.
Sept questions avant de commander
- Où cette commande se place-t-elle et qu’est-ce qui la déplacerait ?
- Combien dure le changement et à quelle fréquence cet article passe-t-il ?
- Quelles opérations quittent le site ? Le plus souvent traitement thermique et traitement de surface.
- Comment estimez-vous la file extérieure et qui la suit ?
- Le fil est-il en stock ou acheté après commande ?
- Qu’est-ce qui détermine la plage de délai du devis ?
- Comment et combien de temps à l’avance serai-je informé d’un retard ?
La dernière est la plus importante. Avec du temps, un retard se contourne : autre départ, livraison partielle ou nouvel ordre de production. Un retard annoncé le jour prévu supprime toutes ces options.
Les mêmes questions posées à notre entreprise
Notre propre liste de contrôle, appliquée à nous-mêmes :
- Confirmé : sous M6, fil, outillages, roulage et contrôle sont internes ; formage, contrôle qualité et emballage constituent un flux continu depuis 1994.
- Confirmé : les outillages de ces dimensions sont petits et les changements courants ; une modification dimensionnelle est souvent un ajustement d’outil, pas un nouveau programme complet.
- Non indiqué : un taux de livraison à l’heure. Nous ne disposons d’aucun chiffre vérifiable, donc cette page n’affirme pas que nos délais sont fiables. Un acheteur déjà déçu n’y verrait que du bruit ; son fournisseur précédent l’écrivait probablement aussi. Un chiffre réel sera ajouté lorsqu’il existera.
Cet article ne relève pas d’une seule des six étapes : il en traverse plusieurs ou intervient après l’assemblage. Les décisions qui y conduisent sont présentées dans l’article anglais Specifying a screw.
Références
- Single-minute exchange of die (SMED) — Wikipedia
- ISO 9001:2015 — Systèmes de management de la qualité (§8.1 Planification et maîtrise opérationnelles)
Cette page décrit les mécanismes de planification et la manière de les interroger. Elle ne constitue l’engagement de performance d’aucun fournisseur, y compris nous. Le délai réel dépend de l’article, de la quantité et de la spécification confirmée.
Demande de devis
Un article ne tient jamais son délai ? Envoyez-nous sa désignation et la quantité. Nous indiquerons où il attendrait dans notre flux et quelles files ne sont pas sous notre contrôle.
Demander un devis
Indiquez la pièce et la quantité. Nous vous répondrons sur la faisabilité, le délai et le prix.
Ou écrivez-nous directement sales@tigerfasteners.com