 TIGERFASTENERS
Dimensions des fraisures : pourquoi deux tableaux divergent
En bref : cherchez le diamètre de tête d’une vis M3 à tête fraisée à six pans creux dans deux sources sérieuses, et vous obtiendrez 6 mm d’un côté et 6,72 mm de l’autre. Ni l’un ni l’autre n’est une coquille, et il ne s’agit pas du même document. L’un est la DIN 7991 ; l’autre est l’ISO 10642, qui l’a remplacée. Les deux désignent en outre la valeur différemment — nominal contre theoretical. Deux facteurs de confusion superposés, larges d’environ un millimètre en M3. On ne peut donc pas les concilier — il faut savoir quel document votre plan cite.
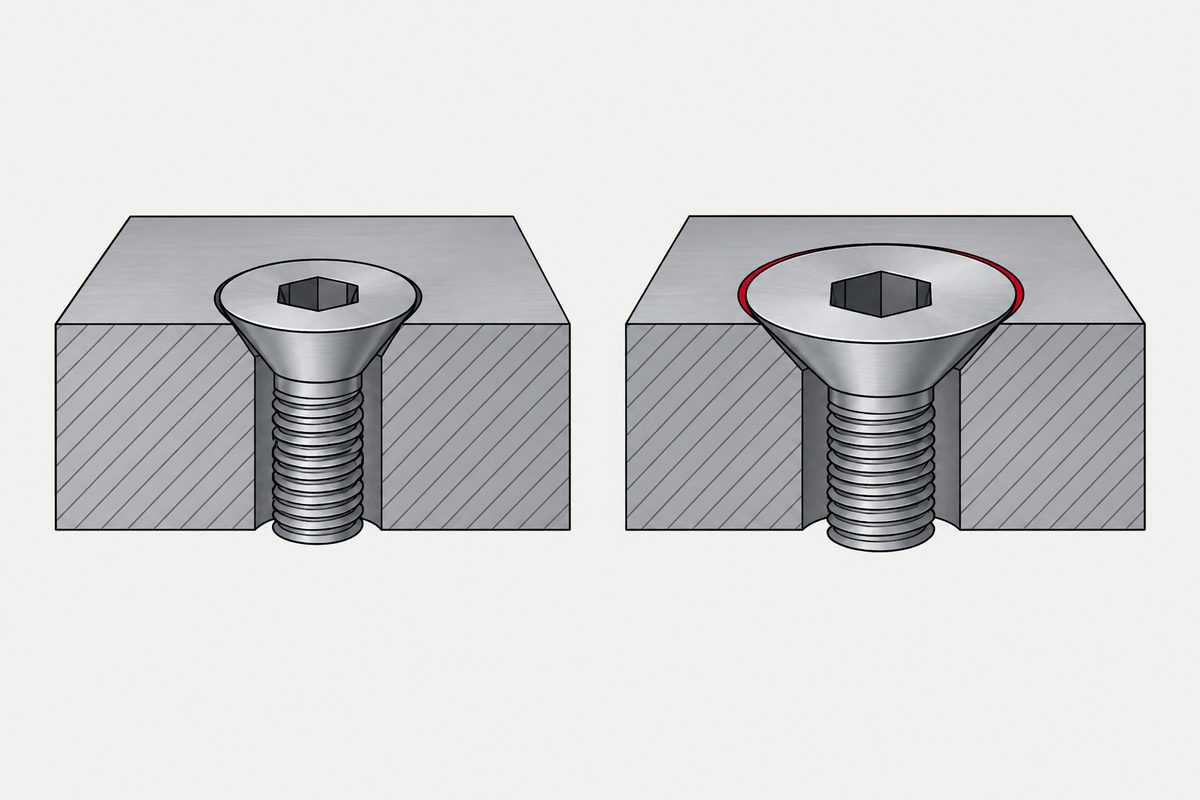
Deux documents, deux conventions, un même symbole
Les deux proviennent de distributeurs de fixations et décrivent tous deux une tête fraisée à six pans creux à 90° — mais ils décrivent deux normes différentes. La page de Fuller indique elle-même que l’ISO 10642 « Replaces DIN 7991 » :
| Dimension | fasteners.eu DIN 7991 « dk nominal=max. » | Fuller ISO 10642 dk Theoretical / max | Fuller ISO 10642 dk Actual / min |
|---|---|---|---|
| M3 | 6 | 6,72 | 5,54 |
| M4 | 8 | 8,96 | 7,53 |
| M5 | 10 | 11,2 | 9,43 |
| M6 | 12 | 13,44 | 11,34 |
| M8 | 16 | 17,92 | 15,24 |
| M10 | 20 | 22,4 | 19,22 |
Nous reproduisons ce que chaque source imprime, sans certifier ni l’une ni l’autre. Les valeurs de Fuller figurent dans une ligne Theoretical et une ligne Actual, et non sous un en-tête commun ; les intitulés ci-dessus sont donc notre condensé de son tableau, pas une citation littérale. Deux choses diffèrent ici en même temps, et ces deux pages seules ne permettent pas de les séparer : les normes sont des documents différents, et les conventions de présentation sont différentes. Les comparaisons publiées entre têtes fraisées DIN et ISO indiquent que les dimensions de tête ont changé de l’une à l’autre — attribuer tout l’écart à l’étiquetage serait donc faux.
Le symbole lui-même n’est pas non plus commun aux deux systèmes de normes — voir deux systèmes de cotation.
Ce que mesure « theoretical »
Une tête fraisée est un cône. Si l’on prolonge ce cône jusqu’à ce que sa surface rencontre la face supérieure en arête vive, on obtient un certain diamètre. Les têtes réelles n’ont pas cette arête — elle est cassée ou arrondie —, si bien que le métal s’arrête avant. La valeur théorique décrit le cône à arête vive qui n’est jamais fabriqué ; les valeurs nominale et réelle décrivent la pièce qui l’est.
C’est pourquoi une valeur théorique est une cote de construction et non une grandeur qu’un pied à coulisse confirmera, et c’est le mauvais chiffre à transmettre à celui qui usine la fraisure. Mais notez la limite de cette explication : elle rend compte de l’écart entre les colonnes théorique et réelle de l’ISO 10642 elle-même. Elle ne rend pas compte de l’écart avec la DIN 7991, car c’est un autre document. Aucune des deux pages sources n’explique la différence entre normes, et nous n’allons pas inventer de raison.
Pourquoi un millimètre compte ici
La fraisure et la tête doivent porter l’une sur l’autre sur tout le cône. Usinez la fraisure à un diamètre supérieur déduit d’une tête théorique, et le trou sera plus large que ce dont la tête a besoin : la tête s’enfonce plus que prévu et peut finir sous l’affleurement — dans une tôle mince, la fraisure peut déboucher et laisser une arête en lame de couteau au fond. Déduisez-la dans l’autre sens, et la tête dépasse.
C’est la même défaillance que produit un angle mal assorti, arrivée cette fois par le diamètre : un contact censé se répartir sur un cône s’effondre sur un cercle. L’angle est la moitié la plus stable, mais ce n’est pas un chiffre unique par système : l’ISO 10642 spécifie 90°, tandis que l’ASME B18.6.3 en pouces couvre à la fois des vis à métaux à tête fraisée plate à 82° et à 100° — citer cette norme sans l’angle ne suffit donc pas non plus.
Où prendre la valeur qui fait foi
Pas dans un tableau, y compris celui-ci. Par ordre d’autorité :
- La norme de fraisure citée par le plan — la norme de tête dimensionne la vis ; une norme de fraisure dimensionne le trou, et c’est le trou que vous usinez. La DIN 74 forme F est celle qui couvre la tête fraisée à six pans creux de l’ISO 10642. L’ISO 15065 est aussi une norme de fraisure, mais sa liste d’applicabilité déclarée ne comprend pas l’ISO 10642 — vérifiez donc que la norme de fraisure que vous citez couvre réellement la tête utilisée.
- Le plan coté du fournisseur pour la pièce réelle — que nous envoyons sur demande. Surtout en dessous de M6, c’est sur la géométrie de tête que valeurs de catalogue et pièces livrées divergent le plus souvent.
- Un tableau publié — utile pour vérifier un ordre de grandeur, et pour rien de ce qui sera usiné.
Spécifiez la fraisure par son diamètre supérieur et son angle directement au lieu de la déduire de dk, et l’ambiguïté décrite plus haut n’entrera jamais dans votre plan. À lire aussi : ce qu’un tableau de dimensions ne peut pas dire pour le même problème dans les séries de filetage, et là où s’arrêtent les normes pour les dimensions en dessous desquelles les tableaux s’arrêtent complètement.
Demandes
Envoyez-nous le plan : nous vous renverrons la géométrie de tête selon laquelle nous fabriquerions réellement, avec les dimensions de fraisure que nous attendons sur la pièce d’accouplement. sales@tigerfasteners.com
Cet article traite de l’étape 3 : tête. L’ordre complet est support, filetage, tête, empreinte, finition et documentation. L’article anglais Specifying a screw explique pourquoi le modifier entraîne une reprise.
Questions fréquentes
Pourquoi deux tableaux de vis à tête fraisée donnent-ils des diamètres de tête différents pour la même dimension ?
En partie parce que ce n’est pas la même norme. Fasteners.eu publie la DIN 7991 et donne 6 mm en M3 ; Fuller Fasteners publie l’ISO 10642, dont sa propre page indique « Replaces DIN 7991 », et donne 6,72 mm. En outre, les deux désignent la valeur différemment — « dk nominal=max. » contre une ligne « Theoretical » et une ligne « Actual ». Deux facteurs de confusion se superposent : l’écart ne peut donc pas être attribué au seul étiquetage, et aucune des deux valeurs ne peut être recopiée sans risque sur un plan qui cite l’autre document.
Quelle valeur utiliser pour usiner une fraisure ?
Commencez par établir quelle norme le plan cite réellement, car la DIN 7991 et l’ISO 10642 sont des documents différents et l’une a remplacé l’autre. Prenez ensuite la fraisure dans la norme de fraisure plutôt que dans le tableau de tête de la vis — la DIN 74 forme F couvre la tête fraisée à six pans creux de l’ISO 10642 — ou dans le plan coté du fournisseur pour la pièce réelle. Spécifiez directement le diamètre supérieur et l’angle de la fraisure au lieu de les déduire de dk.
dk est-il le diamètre que je mesurerai sur une vis réelle ?
Pas lorsqu’un tableau le désigne comme théorique. Dans l’usage de l’ISO, un diamètre théorique est une cote de construction du cône à arête vive ; la tête réelle a une arête cassée, donc un pied à coulisse lira moins. Lorsqu’un tableau désigne dk comme nominal ou maximal, il est plus proche d’une limite mesurable, mais cela reste une limite et non une cible.
Cela touche-t-il aussi l’angle de fraisure ?
Moins, mais ne supposez pas un chiffre unique par système. L’ISO 10642 spécifie 90 degrés. Côté pouces, l’ASME B18.6.3 ne correspond pas à un angle unique — elle couvre des vis à métaux à tête fraisée plate à 82 degrés et à 100 degrés —, citer la norme sans l’angle ne suffit donc pas. L’angle et le diamètre doivent tout de même être spécifiés ensemble, car c’est l’appariement des deux qui fait porter la tête.
Que faut-il indiquer sur le plan pour que cela ne puisse pas arriver ?
Indiquez la norme de tête, son édition et son angle ; indiquez séparément la norme de fraisure avec l’angle de fraisure et son diamètre supérieur ; et précisez les critères d’acceptation de l’affleurement. Vérifiez aussi que la tôle est assez épaisse pour la hauteur de tête, afin que la fraisure ne débouche pas en laissant une arête en lame de couteau.
Références
- fasteners.eu — DIN 7991 hexagon socket countersunk head cap screws en-tête de colonne « dk nominal=max. », consulté le 2026-08-22
- Fuller Fasteners — ISO 10642 specifications lignes « dk Theoretical max » et « dk Actual min », consulté le 2026-08-22
- La DIN 74 (forme F pour l’ISO 10642) et l’ISO 15065 dimensionnent la fraisure elle-même ; l’ISO 7721 traite de la configuration et du contrôle par calibre des têtes fraisées. Nous n’avons pu obtenir aucun de ces documents directement auprès des organismes de normalisation — vérifiez le domaine d’application et l’édition en vigueur auprès de votre organisme de normalisation avant de diffuser un plan.
Demande de devis
Indiquez-nous la pièce et la quantité. Nous reviendrons vers vous sur la faisabilité, le délai et le prix.
Demander un devis
Indiquez la pièce et la quantité. Nous vous répondrons sur la faisabilité, le délai et le prix.
Ou écrivez-nous directement sales@tigerfasteners.com