 TIGERFASTENERS
Un ajustement serré n’est pas forcément un bon ajustement
Seize ans après avoir proposé son filetage, Whitworth lut à Manchester un mémoire sur la mesure. On y trouve une démonstration que l’on pourrait refaire aujourd’hui avec trois calibres et une goutte d’huile, une phrase sur ce qu’est un bon ajustement qui mériterait d’être affichée dans chaque atelier de montage, et une proposition d’abolir les numéros de jauge à fil qui n’a pas abouti. C’est aussi le document où devient visible la raison de toutes ses autres décisions : on ne peut pas spécifier une cote qu’on ne sait pas mesurer, et en 1857 il mesurait au toucher.
« Un ajustement serré n’est pas forcément un bon ajustement ; mais lorsque les surfaces sont vraies et qu’un jeu convenable est prévu dans les dimensions des pièces qui travaillent ensemble, on obtient un bon ajustement. » C’est Joseph Whitworth en 1857, donnant ce qu’il appelle la définition exacte d’un bon ajustement. Ce qui constitue un jeu convenable, ajoute-t-il, dépend de la nature du cas et du traitement que la machine subira. Le jeu est une décision de conception qui porte sur le client, pas une cote manquée.
La source est A Paper on Standard Decimal Measures of Length, lu à la réunion de l’Institution of Mechanical Engineers, Manchester, 1857, dans le même recueil de 1858 que le mémoire sur le filetage que ce site a lu la dernière fois. Le texte est dans le domaine public et numérisé intégralement. La couche texte de la numérisation déforme gravement les chiffres ; chaque nombre ci-dessous a donc été lu sur les images des pages.
Trois calibres et une goutte d’huile
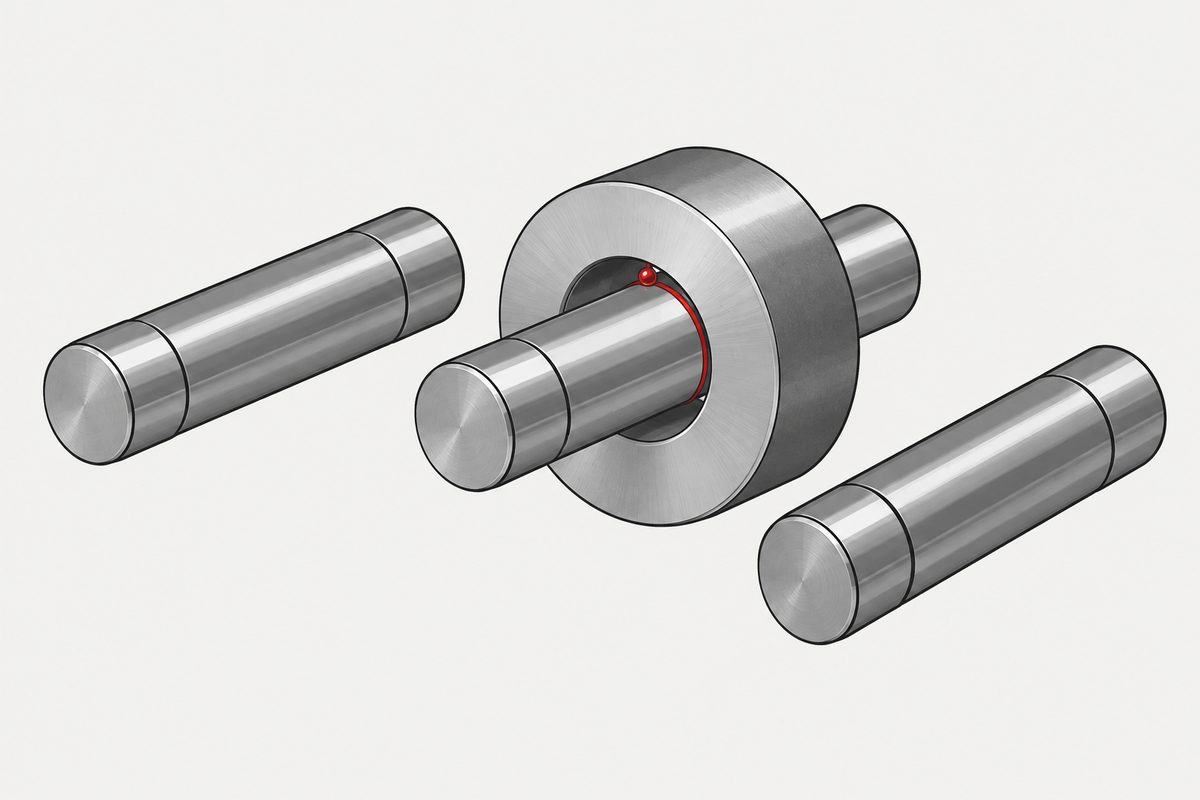
La démonstration qu’il apporta à la réunion est la meilleure partie du mémoire, et elle est reproductible. Un calibre intérieur percé d’un alésage cylindrique de 0,5770 pouce. Deux calibres extérieurs, des cylindres pleins, l’un de 0,5769 et l’autre de 0,5770 pouce. L’écart entre les deux cylindres est d’un dix-millième de pouce.
Pièces propres et sèches, le plus gros cylindre entre serré dans le calibre intérieur. Le plus petit y est si lâche qu’il semble ne pas ajuster du tout. Un dix-millième de pouce, et l’un entre à peine tandis que l’autre semble ballotter.
Il y dépose alors une goutte d’huile fine, et le résultat est la raison pour laquelle cette démonstration mérite d’être retenue. L’ajustement du gros cylindre devient plus aisé, tandis que celui du petit devient plus serré. L’huile desserre le serré et resserre le lâche.
Il donne le mécanisme pour les deux moitiés. Le gros cylindre et le calibre intérieur sont si proches qu’à sec l’un ne passe pas dans l’autre, et qu’en forçant on risquerait que les particules superficielles de l’un s’incrustent dans celles de l’autre ou entre elles, ce que j’ai vu arriver, et alors aucune force ne les sépare. L’huile sépare les surfaces et elles glissent aisément. Le petit cylindre a un dix-millième de moins que l’alésage, si bien qu’il reste entre les surfaces un espace de la moitié de cette quantité ; il se remplit d’huile, d’où l’ajustement plus serré.
Un film d’huile d’un cinquante-millionième de mètre décide laquelle de deux pièces paraît serrée. Quiconque a contrôlé un filetage mouillé puis sec connaît cette sensation ; voici son explication de 1857.
Le jeu dépend de l’huile du client
La définition du bon ajustement est suivie aussitôt d’un exemple qui rend le jeu concret, et il ne parle pas du tout de la machine.
Le cylindre de la poupée mobile d’un tour exige un ajustement aussi bon que possible, mais l’expérience montre que ce cylindre doit être trop petit de 0,0005 pouce, soit un deux-millième de pouce. La raison n’est pas la fabrication. C’est que les machines ne sont souvent pas tenues propres, ou sont lubrifiées avec une mauvaise huile par fausse économie. Les poussières usent les surfaces ; la mauvaise huile devient poisseuse et rance, et gâte le fonctionnement d’un bon ajustement.
Il appuie ensuite son propos sur deux huiles nommées. Dans les machines livrées à des établissements qui emploient l’huile de colza, il faut davantage de jeu et de liberté dans les ajustements que si l’on employait une meilleure huile, comme l’huile de cachalot. Le jeu porté sur le dessin dépend de ce que l’acheteur versera dans la machine.
Mettons cela à côté du mot tel qu’une norme ultérieure le définit. Le rapport de la commission américaine du filetage de 1918 fait figurer allowance dans sa terminologie : un écart de dimensions dont les limites sont prescrites, destiné à permettre différents genres ou classes d’ajustement. Soixante ans plus tôt, la notion est déjà entièrement formée et déjà liée aux conditions de service. Cette page fait le rapprochement sans prétendre à une filiation.
Pourquoi il voulait des décimales
La thèse du mémoire est que les ingénieurs et les mécaniciens devraient cesser de penser en huitièmes, seizièmes et trente-deuxièmes de pouce et commencer à penser et parler en dixièmes, centièmes et millièmes. Sa raison n’est pas l’élégance. C’est que le système fractionnaire ne peut pas porter les cotes auxquelles son atelier travaillait déjà.
Dans la fabrication de mes calibres étalons, les ouvriers mesurent au vingt-millième de pouce, écrit-il, et ces mesures leur sont aussi familières et sensibles que n’importe quelle dimension plus grande. Une échelle pour des écarts aussi petits doit être décimale, car toute autre engendrerait des difficultés insurmontables, sinon une confusion totale.
Puis vient la phrase qui parle en réalité de tolérances, écrite avant que quiconque emploie le mot. « Quelle idée exacte peut-on avoir d’une cote telle qu’un seizième juste ou un trente-deuxième bien plein ; et quels inconvénients peuvent naître des idées différentes que se font différents ouvriers de la valeur de ces termes. » Un adjectif accolé à une fraction n’est pas une cote. Deux personnes le liront différemment, et l’écart arrive au montage.
Mesuré au toucher, pas à l’œil
L’affirmation la plus surprenante du mémoire porte sur l’instrument. Aucun système de mesure reposant sur la vue ne convient pour obtenir les dimensions des organes de machines, écrit-il. Là où l’on exige une cote exacte ou un bon ajustement, le toucher est beaucoup plus fiable.
Ses étalons de dimension sont réalisés par un système dont la précision repose sur le toucher, avec un instrument muni d’un multiplicateur mécanique qui présente à l’œil un espace plusieurs milliers de fois plus grand que la distance mesurée. L’œil lit le multiplicateur ; la main lit la pièce.
L’année précédente, devant la même institution à Glasgow, il avait présenté une petite machine qui décèle immédiatement une différence de longueur d’un millionième de pouce, là encore selon le principe d’employer le toucher au lieu de la vue. Placez un objet entre deux plans vrais parallèles réglés pour que la main sente tout juste le contact, rapprochez les plans de, comme l’imprime la page, the 50-thousandth of an inch, et l’objet est nettement plus serré.
Sous tout cela se trouve le plan. Il appelle la vérité des surfaces cet élément de succès qui ne fait jamais défaut, et dans l’allocution de Glasgow il le dit plus nettement encore : toute l’excellence du travail en dépend, à savoir posséder un plan vrai comme étalon de référence.
À quoi servaient les décimales : écrire ce que sait le vieil ouvrier
Le passage qui justifie toute la proposition ne parle pas d’arithmétique. Un bon ouvrier acquiert par l’expérience une connaissance intuitive des jeux nécessaires dans les différents cas. Avec une notation décimale, cette connaissance peut être transmise à d’autres en termes précis, ce qui rendra au jeune débutant un service inestimable. Beaucoup d’informations importantes peuvent être conservées, et l’expérience du passé consultée à tout moment, sans risque d’être perdue par désuétude, inattention ou autres causes.
Il nomme aussi ce qui se passe sans elle, et cela ressemble à un problème moderne de chaîne d’approvisionnement. Quand un gabarit ou un modèle de dimension s’usait ou se déformait, il était irrémédiablement perdu, faute de moyens pour établir et consigner la mesure exacte. Pire encore : les erreurs des étalons ne se propagent pas seulement dans les copies, elles s’ajoutent aux erreurs d’exécution, ce qui se produit surtout lorsqu’un fabricant fournit des pièces de machines à l’usage d’un autre.
L’épreuve qui abîme ce qu’elle accepte
Un dernier argument mérite d’être relevé, parce que ce site retrouve sans cesse sa forme. Il critique la manière dont on éprouvait les canons de fusil, en les tirant avec une forte charge. Si le canon résiste à l’épreuve sans dommage apparent, il est accepté comme bon, alors qu’il a pu, au cours même de l’épreuve, subir un dommage permanent qui le rend très dangereux à l’usage.
Il propose de mesurer le canon après l’épreuve pour voir ce qui a changé de façon permanente, en substituant un système exact et satisfaisant à un essai incertain et douteux. Une réussite qui ne prouve rien, parce que l’essai a consommé une partie de ce qu’il testait. La version moderne de la même critique est un essai que sa propre norme exclut de la réception.
La proposition qui n’a pas abouti
À la fin du mémoire, Whitworth en vient aux jauges à fil et propose l’évidence. L’échelle part de la plus petite taille et croît par millièmes de pouce. Contrairement à l’usage habituellement suivi pour numéroter la jauge à fil, j’ai appelé la plus petite taille n° 1, soit un millième de pouce, le n° 2 deux millièmes, et ainsi de suite : d’un millième par numéro jusqu’au n° 20, de deux millièmes du n° 20 au n° 40, et de cinq millièmes du n° 40 au n° 100.
Puis la recommandation elle-même. « Je propose donc de supprimer l’usage des numéros de désignation employés jusqu’ici pour les diverses jauges à fil, et d’appeler simplement les tailles par leurs nombres expressifs en millièmes de pouce. »
Abolir les numéros de jauge et dire les millièmes. Nous sommes en 2026, les numéros de jauge sont toujours en usage, et ce site a une page sur une loi américaine de 1893 dont les numéros de jauge de tôle se révèlent être des poids. Whitworth a vu le problème, nommé la solution, et n’a pas été écouté pendant au moins cent soixante-neuf ans.
Il prenait garde à ne pas aller trop loin. L’échelle recommandée fut choisie pour coïncider dans tous les cas possibles avec l’ancien système, car tant que les machines déjà construites existent, les dimensions de leurs pièces ne peuvent être abandonnées. Il voulait les plus grands avantages possibles avec le moins de changement possible. C’est le même instinct que le mémoire de 1841 sur le filetage, qui retint la moyenne de ce que faisaient déjà les ateliers plutôt que la meilleure géométrie disponible.
Ce que le lecteur peut en retenir
- Un bon ajustement contient un jeu délibéré. La définition de Whitworth associe des surfaces vraies et un jeu convenable, et dit explicitement qu’un ajustement serré n’est pas forcément un bon ajustement
- Le jeu est fixé par les conditions de service, pas par la machine. Son exemple est une poupée de tour faite plus petite d’un demi-millième parce que le client la fera tourner sale et la lubrifiera mal
- Un adjectif n’est pas une cote. Un seizième juste et un trente-deuxième bien plein ne signifient pas la même chose pour tout le monde, et l’écart apparaît au montage
- Un dix-millième de pouce sépare l’ajustement du ballottement, et un film d’huile peut inverser les rôles
- Les étalons dérivent, et leurs erreurs s’ajoutent à celles de l’exécution, ce qui, selon lui, se produit surtout quand un fabricant fournit des pièces à l’usage d’un autre
Le fil conducteur est le même dans les trois documents de cette période que ce site a maintenant lus. Le nombre qui finit dans la norme est choisi d’après ce que l’on peut fabriquer, mesurer et vérifier à l’époque. Whitworth ne se distingue qu’en le disant franchement, et en apportant les calibres à la réunion pour que l’auditoire sente la différence lui-même.
Cet article ne relève pas d’une seule des six étapes : il en traverse plusieurs ou intervient après l’assemblage. Les décisions qui y conduisent sont présentées dans l’article anglais Specifying a screw.
Questions fréquentes
Qu’est-ce qu’un bon ajustement selon Whitworth ?
Dans son mémoire de 1857 sur les mesures décimales étalons de longueur, il écrit qu’un ajustement serré n’est pas forcément un bon ajustement, mais que lorsque les surfaces sont vraies et qu’un jeu convenable est prévu dans les dimensions des pièces qui travaillent ensemble, on obtient un bon ajustement. Il ajoute que ce qui constitue un jeu convenable dépend de la nature du cas et du traitement que la machine subira.
Pourquoi ferait-on volontairement une poupée de tour trop petite ?
À cause de l’entretien qu’elle recevra. Whitworth écrit que le cylindre de la poupée mobile exige un ajustement aussi bon que possible, mais qu’en pratique il doit être trop petit de 0,0005 pouce, un deux-millième de pouce, parce que les machines ne sont souvent pas tenues propres ou sont lubrifiées avec une mauvaise huile par fausse économie. Il précise aussi que les machines livrées à des établissements employant l’huile de colza demandent plus de jeu qu’avec une meilleure huile comme l’huile de cachalot.
En quoi consistait la démonstration des trois calibres ?
Un calibre intérieur percé d’un alésage cylindrique de 0,5770 pouce et deux cylindres pleins de 0,5769 et 0,5770 pouce, soit un écart d’un dix-millième de pouce. Pièces propres et sèches, le gros cylindre entre serré dans le calibre intérieur tandis que le petit est si lâche qu’il semble ne pas ajuster du tout. Une goutte d’huile fine inverse l’impression : le gros devient plus aisé et le petit plus serré.
Pourquoi l’huile rend-elle le calibre le plus lâche plus serré ?
Whitworth donne le mécanisme. Le petit cylindre a un dix-millième de pouce de moins que l’alésage, si bien qu’il reste entre les surfaces un espace de la moitié de cette quantité, qui se remplit d’huile, d’où l’ajustement plus serré. Pour le gros cylindre, qui à sec ne passe pas et risque de voir les particules superficielles de l’un s’incruster parmi celles de l’autre, l’huile sépare les surfaces, qui glissent alors aisément et régulièrement.
Avec quelle précision Whitworth mesurait-il dans les années 1850 ?
Il écrit que, dans la fabrication de ses calibres étalons, les ouvriers mesurent au vingt-millième de pouce. À Glasgow, l’année précédente, il présenta une machine qui décèle immédiatement une différence de longueur d’un millionième de pouce, fondée sur le principe d’employer le toucher au lieu de la vue, avec un multiplicateur mécanique présentant à l’œil un espace plusieurs milliers de fois plus grand que la distance mesurée.
Whitworth a-t-il proposé de supprimer les numéros de jauge à fil ?
Oui. Il proposa de supprimer l’usage des numéros de désignation employés jusque-là pour les diverses jauges à fil et d’appeler simplement les tailles par leurs nombres expressifs en millièmes de pouce. Sa propre échelle, contrairement à l’usage, appelait la plus petite taille n° 1, soit un millième de pouce, et croissait d’un millième par numéro jusqu’au n° 20, de deux millièmes jusqu’au n° 40 et de cinq millièmes jusqu’au n° 100.
Que pensait Whitworth des épreuves de résistance ?
Il prit l’exemple des canons de fusil et objecta que si le canon résiste à l’épreuve sans dommage apparent, il est accepté comme bon, alors qu’il a pu subir pendant l’épreuve même un dommage permanent le rendant très dangereux à l’usage. Il préconisait de mesurer le canon après l’épreuve pour établir ce qui avait changé de façon permanente, en substituant un système exact et satisfaisant à un essai incertain et douteux.
Références
- Joseph Whitworth, « A Paper on Standard Decimal Measures of Length », lu devant l’Institution of Mechanical Engineers, Manchester, 1857, dans Miscellaneous Papers on Mechanical Subjects, 1858, pages 55 à 70 ; avec l’allocution devant la même institution à Glasgow, 1856, page 42. Numérisation complète sur Internet Archive
- Le mémoire de Whitworth sur le filetage, 1841, dans le même volume
- Progress Report of the National Screw Thread Commission, 1921, dont la terminologie définit allowance
Le volume est dans le domaine public et a été lu à partir du texte numérisé de l’exemplaire d’Internet Archive, identifiant miscellaneouspa03whitgoog, sans restriction d’accès. La reconnaissance optique de caractères de cette numérisation déforme les chiffres ; chaque nombre cité plus haut a donc été vérifié sur les images des pages imprimées, à savoir les pages 42, 60, 62 et 66. Cette vérification a modifié trois valeurs : la couche texte donne 0,6770 là où la page imprime 0,5770, donne 0,0006 pouce là où la page imprime 0,0005 pouce à côté d’un deux-millième, et donne six millièmes là où la page imprime cinq pour le haut de l’échelle de jauge à fil. Deux d’entre elles auraient produit une fausse constatation d’incohérence interne si on leur avait fait confiance. Aucun tableau du mémoire n’est reproduit ici, ni l’échelle décimale recommandée ni le tableau de jauge à fil, et aucune extrémité de l’échelle de jauge à fil n’est calculée, puisque le tableau lui-même n’a pas été lu et que la mention d’un demi-pouce peut décrire l’échelle dans son ensemble. L’expression the 50-thousandth of an inch est transcrite telle qu’imprimée et lue comme un cinquante-millième de pouce, en cohérence avec le millionième de la phrase précédente. Cette page n’affirme rien sur l’adoption éventuelle des propositions décimale ou de jauge à fil, le document n’en disant rien, et aucune filiation n’est affirmée entre l’emploi d’allowance par Whitworth et la définition du rapport américain de 1921 ; les deux sont seulement mis côte à côte. Rien n’est comparé aux systèmes de tolérances modernes, dont aucun n’a été lu pour cette page. Citations : traduction.
Demande de devis
Rien ici ne change une commande. Cette page existe parce que la plus ancienne définition claire d’un bon ajustement contient un jeu, choisi selon la façon dont le client traitera la machine, et parce que l’homme qui l’a écrite a apporté trois calibres et une goutte d’huile pour le prouver.
Demander un devis
Indiquez la pièce et la quantité. Nous vous répondrons sur la faisabilité, le délai et le prix.
Ou écrivez-nous directement sales@tigerfasteners.com