 TIGERFASTENERS
Por qué cinco piezas pueden dictaminar un lote de medio millón
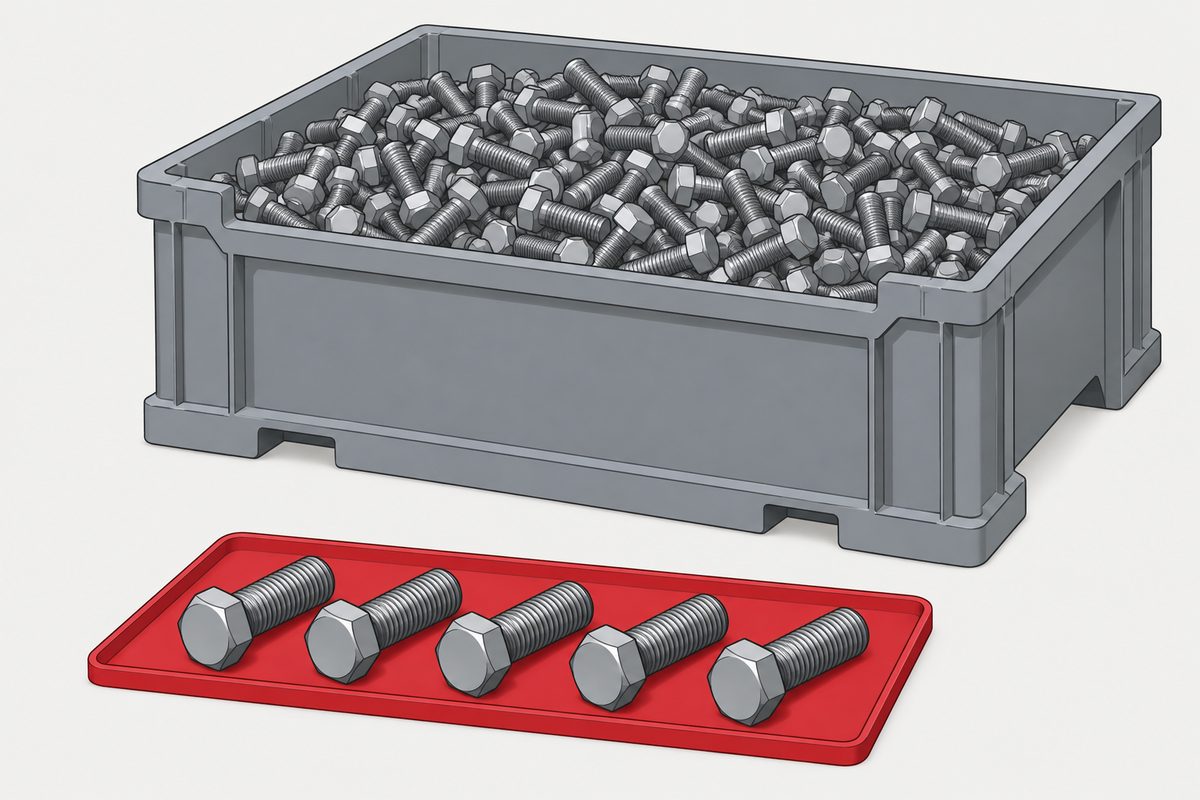
Pregunte cuántas piezas hay que inspeccionar y le darán una tabla AQL. Para los elementos de fijación, la respuesta de la norma escrita para ellos suele ser cinco — de un lote que puede llegar a medio millón. No es descuido, y la norma es inusualmente honesta sobre lo que esas cinco piezas dicen y lo que no.
El AQL no es una tasa de defectos permitida
ISO 2859-1:2026 — la tercera edición, publicada en enero de 2026, que sustituye a la edición de 1999 junto con su corrección de 2001 y su modificación de 2011 — define en el apartado 3.1.26 el límite de calidad aceptable como el nivel de calidad que constituye el peor promedio de proceso tolerable cuando se presenta una serie continua de lotes para muestreo de aceptación.
Dos expresiones de esa definición sostienen el argumento. Promedio de proceso: describe el proceso del productor durante un periodo, no el contenido del lote que tiene delante. Serie continua: la garantía, en la medida en que lo sea, se refiere a un flujo de lotes, no a uno solo.
El apartado 5.1 lo dice sin rodeos: designar un AQL no da al productor el derecho a suministrar a sabiendas un elemento no conforme. ISO 3269 repite el mismo principio en su introducción, específicamente para elementos de fijación. Así que «estamos dentro del AQL 1,0» no es una respuesta a «esta pieza está mal».
El término solía ser acceptable quality level. ISO lo cambió a acceptance quality limit en la edición de 1999, y ANSI/ASQ Z1.4 hizo lo mismo en 2003. La explicación habitual es que la redacción antigua invitaba a leer la cifra como una cuota de defectos. Esa lectura de la historia es razonable, pero no pudimos rastrearla hasta un apartado normativo, así que trátela como una interpretación y no como algo que ISO haya publicado.
Qué ocurre cuando un lote no se acepta, y por qué «estamos por debajo del AQL» no es una defensa, se explica en el lote no pasó, y probablemente sigue estando bien.
Qué acepta realmente un plan
Tomemos un plan concreto. Nivel de inspección general II y tamaño de lote de 10.001 a 35.000 dan la letra código M. Muestreo simple, inspección normal y AQL 1,0 dan entonces:
n = 315, Ac = 7, Re = 8
Se inspeccionan 315 piezas; el lote se acepta con siete o menos no conformes y se rechaza con ocho. Ahora pasemos esos números por el modelo binomial que la norma supone para el porcentaje de no conformes:
| No conformes reales | Probabilidad de que el lote se acepte |
|---|---|
| 1,0 % | alrededor del 98,6 % |
| 3,0 % | alrededor del 27 % |
Un lote realmente tres veces peor que el AQL sigue pasando aproximadamente una vez de cada cuatro. No es un defecto del plan; es lo que es una muestra. El plan es una regla para dictaminar lotes con un riesgo definido, y nunca pretendió ser una medición de este lote.
Dos cosas que se dicen sobre este plan merecen contrastarse con él. La probabilidad de aceptación en el AQL no es un 95 % fijo — la norma dice «alta probabilidad», y aquí resulta ser un 98,6 %. Y Ac no es el AQL multiplicado por la muestra: 7 ÷ 315 = 2,22 %, en un plan indexado en AQL 1,0. Ac sale de la curva característica de operación del plan, no de una operación aritmética con el AQL.
La muestra no crece en proporción al lote
En el nivel general II:
- lote de 1.201 a 3.200 → letra K → n = 125
- lote de 10.001 a 35.000 → letra M → n = 315
El extremo superior del rango de lote crece unas once veces; la muestra crece 2,52 veces. Una vez que el lote es grande en relación con la muestra, la curva característica de operación depende sobre todo de n y Ac, no de qué fracción del lote se examinó. ISO sigue aumentando la muestra por escalones con el tamaño de lote, para que las decisiones más grandes discriminen mejor, pero la relación nunca fue proporcional.
Por eso también una cifra citada sin sus condiciones no significa nada. «Muestreamos 125» solo se puede interpretar junto con el rango de lote, el nivel de inspección, la severidad, el tipo de plan, el AQL, Ac y Re.
Para elementos de fijación, la norma aplicable es otra
ISO 3269:2019, Fasteners — Acceptance inspection, cuarta edición, es el procedimiento de inspección de recepción del comprador cuando no existe un acuerdo previo, y el procedimiento de referencia cuando las partes no se ponen de acuerdo o la conformidad está en disputa. Abarca pernos, tornillos, espárragos, tuercas, pasadores, arandelas y remaches.
No es ISO 2859-1 con una etiqueta de elementos de fijación. Tiene sus propias tres categorías:
| Categoría | Características | Plan |
|---|---|---|
| 1 | Mecánicas y físicas críticas, ensayos destructivos | Ac = 0, Re = 1; muestra de 1 a 8 según el tamaño de lote |
| 2 | Dimensionales mayores, de ajuste y de función | Inicialmente Ac = 0, pero una no conformidad activa una muestra adicional del mismo tamaño en lugar de un rechazo automático |
| 3 | Dimensionales menores y ciertas funcionales | Ac mayor que cero; tamaños de muestra del nivel especial S-3 de ISO 2859-1 |
Para un lote de 35.001 a 500.000 piezas, ISO 3269 usa una muestra de cinco para la categoría 1 y de veinte para las categorías 2 y 3. Aplicar ISO 2859-1 con nivel general II al mismo lote exigiría cientos.
El anexo A no finge lo contrario. Afirma que estos planes pequeños no proporcionan información estadística y que se apoyan en otro supuesto: que una alteración del proceso afectará a una proporción sustancial del lote en lugar de dispersar unas pocas piezas malas en él. Cinco piezas no son una medición del lote. Son una comprobación de si el proceso estaba en el estado que el proveedor dice.
Ese supuesto hace todo el trabajo, y por eso aquí los documentos importan más que la muestra. Si la colada es trazable y el proceso estaba bajo control, cinco piezas son informativas. Si no lo es, quinientas no le salvarían. La parte del certificado está en qué es un certificado de material.
ISO 3269 también formula el AQL de otro modo: el apartado 3.3 define explícitamente el AQL95 como el porcentaje de no conformes con el que la probabilidad de aceptación es del 95 %, y el apartado 3.4 define el LQ10 al 10 %. El anexo B desarrolla la curva característica de operación. Donde ISO 2859-1 deja la «alta probabilidad» a las tablas, ISO 3269 pone la cifra en la definición.
Tenga en cuenta el límite. ISO 3269 excluye el montaje mecanizado de gran volumen y las aplicaciones especiales y de ingeniería específica que requieren un control de proceso y una trazabilidad de lotes más estrictos; estas deben definirse por contrato, y el control de proceso y la inspección final propios del fabricante remiten a ISO 16426. Los contratos la sustituyen con frecuencia — la automoción, la aeronáutica y los trabajos críticos para la seguridad pueden exigir en su lugar Z1.4, ISO 2859-1, planes de aceptación cero, PPAP y planes de control, o una inspección automatizada al cien por cien.
La protección está en las reglas de cambio
Un plan de ISO 2859-1 por sí solo es más débil de lo que la mayoría supone. La protección del sistema proviene de lo que ocurre a lo largo de los lotes:
- De normal a rigurosa (apartado 9.3.1) cuando dos de cinco o menos lotes consecutivos no se aceptan en la inspección original.
- De rigurosa de vuelta a normal (9.3.2) después de que cinco lotes consecutivos se acepten en la inspección rigurosa original.
- De normal a reducida (9.3.3) cuando la puntuación de cambio llega a 30, la producción es estable y la autoridad responsable lo considera conveniente.
- Suspensión (9.4) cuando el número acumulado de lotes no aceptados durante la secuencia rigurosa llega a cinco.
Lea el 9.4 con atención: el desencadenante son cinco fallos acumulados en la secuencia, no cinco consecutivos. En el borrador lo teníamos mal. Cuando se activa, el muestreo de aceptación se detiene hasta que el proveedor haya actuado y la autoridad responsable acepte que la acción probablemente será eficaz; después, la inspección se reanuda en modo riguroso.
El apartado 9.2 dice que los procedimientos de cambio deben aplicarse una vez que se invoca el sistema para lotes continuos. Pasar a inspección reducida o a omisión de lotes sigue siendo discrecional, porque requiere la aprobación de la autoridad responsable. Si las reglas de cambio no pueden funcionar — un lote aislado, un pedido único —, la protección a nivel de sistema no se aplica, y debería usarse ISO 2859-2, escrita para lotes aislados y calidad límite, o elegirse un plan individual a partir de su propia curva característica de operación.
«Entonces inspeccionemos todo»
ISO 28590:2017 — la introducción a la serie ISO 2859, que sustituyó a la anulada ISO 2859-10 — dice en el apartado 4.3.4 que la inspección al 100 % no siempre es plenamente eficaz: la fatiga y las características marginales producen tanto aceptaciones falsas como rechazos falsos.
La literatura sobre factores humanos respalda la tendencia sin respaldar una cifra universal. Un estudio controlado con piezas de fabricación de precisión encontró que los inspectores detectaban de media alrededor del 85 %, frente a una referencia de la industria en general cercana al 80 %, con una variación enorme según el tipo de defecto. Tómelas como ilustraciones del efecto, no como una constante con la que diseñar.
La consecuencia práctica para un detalle pequeño en un tornillo pequeño es que la selección no sustituye de forma fiable a un proceso que salió bien. Ese es el argumento para invertir el esfuerzo aguas arriba — vea dónde se detienen las normas.
En Taiwán
CNS 2779-1:2020 es la adopción local de ISO 2859-1:1999 junto con la modificación 1:2011. Sustituyó a la antigua CNS 2779, basada en MIL-STD-105. Las directrices de la Administración de Alimentos y Medicamentos de Taiwán citan CNS 2779-1 junto con ISO 2859-1 para el muestreo por atributos.
De ahí se siguen dos cosas. Un plano taiwanés que invoca CNS 2779-1 está invocando el contenido de 1999, que no es la edición ISO vigente — si esa diferencia le importa, indique a cuál se refiere. Y, para elementos de fijación en concreto, CNS 2779-1 es la norma general de muestreo por atributos, no la norma de recepción de elementos de fijación; ISO 3269 sigue siendo la escrita para el producto.
Como referencia, el mismo linaje existe en otros lugares: JIS Z 9015-1:2006 y GB/T 2828.1-2012 también son adopciones de ISO 2859-1:1999. La propia MIL-STD-105E fue anulada el 27 de febrero de 1995, y sus avisos remitían a normas no gubernamentales como ANSI/ASQ Z1.4 y, más tarde, a MIL-STD-1916.
Qué poner en la orden de compra
- Qué norma de aceptación se aplica, con número y año. «AQL 1,0» por sí solo no es un procedimiento.
- Si es ISO 2859-1: el nivel de inspección, el tipo de plan, la severidad con la que se empieza y si se aplican las reglas de cambio.
- Si es ISO 3269: qué características caen en qué categoría, ya que eso decide la muestra.
- Cómo se forman los lotes. La selección aleatoria y una formación razonable de lotes son requisitos (apartados 6.1 y 8.1); una muestra tomada de la caja de arriba invalida los riesgos declarados.
- Qué ocurre ante un fallo, antes de que ocurra.
Cómo se conecta
Qué dice el certificado y cómo leerlo se explica en el certificado de material. Qué ocurre después de rechazar un lote — y por qué concesión, permiso de desviación, reproceso y reparación no son intercambiables — está en el lote no pasó. El orden completo de decisiones que lleva a una especificación está en especificar un tornillo (en inglés).
Este artículo trata el paso 6: documentación. El orden completo es sustrato, rosca, cabeza, accionamiento, acabado y documentación. El artículo inglés Specifying a screw explica por qué alterarlo genera retrabajo.
Preguntas frecuentes
¿AQL 1,0 significa que se permite un 1 % de piezas defectuosas?
No. ISO 2859-1 define el límite de calidad aceptable como el nivel de calidad que constituye el peor promedio de proceso tolerable cuando se presenta una serie continua de lotes para muestreo de aceptación. Describe el proceso del productor a lo largo del tiempo, no el contenido de un lote, y el apartado 5.1 establece que designar un AQL no da al productor el derecho a suministrar a sabiendas un elemento no conforme. ISO 3269 repite el mismo principio para elementos de fijación. Tenga en cuenta también lo que no cubre: el recuento del embalaje — un AQL no es una tolerancia de faltantes.
¿Cuántas piezas inspecciona ISO 3269 de un lote grande de elementos de fijación?
Para un lote de 35.001 a 500.000 piezas, ISO 3269 usa una muestra de cinco para las características de categoría 1, que son las mecánicas y físicas críticas, incluidos los ensayos destructivos, y de veinte para las categorías 2 y 3. El anexo A afirma que estos planes pequeños no proporcionan información estadística y que se apoyan en el supuesto de que una alteración del proceso afectará a una proporción sustancial del lote y no a unas pocas piezas dispersas.
Si un lote pasa un plan con AQL 1,0, ¿tiene menos del 1 % de defectuosos?
La aceptación no lo demuestra. Tome el nivel de inspección general II con un lote de 10.001 a 35.000 y AQL 1,0 en inspección normal simple: el plan es de 315 piezas, con aceptación en siete y rechazo en ocho. Con una tasa real de no conformes del 1 %, ese plan acepta alrededor del 98,6 % de los lotes, pero con una tasa real del 3 % todavía acepta alrededor del 27 %. El plan dictamina el lote con un riesgo definido en lugar de medirlo.
¿El número de aceptación es simplemente el AQL multiplicado por el tamaño de muestra?
No, y la aritmética no cuadra. En el plan de 315 piezas con un número de aceptación de siete, siete dividido entre 315 da un 2,22 %, mientras que el plan está indexado en AQL 1,0. El número de aceptación sale de la curva característica de operación del plan. En las tablas, el tamaño de lote y el nivel de inspección dan la letra código y el tamaño de muestra, y luego el AQL selecciona los números de aceptación y rechazo.
¿Por qué el tamaño de muestra no crece en proporción al tamaño de lote?
Porque, una vez que el lote es grande en relación con la muestra, la curva característica de operación depende sobre todo del tamaño de muestra y del número de aceptación, no de la fracción del lote inspeccionada. En el nivel general II, un lote de 1.201 a 3.200 toma 125 piezas, mientras que uno de 10.001 a 35.000 toma 315. El extremo superior del rango de lote sube unas once veces y la muestra 2,52 veces: es un escalón deliberado, no una proporción.
¿Cuándo hay que suspender la inspección según ISO 2859-1?
El apartado 9.4 exige la suspensión cuando el número acumulado de lotes no aceptados durante una secuencia de inspección rigurosa original llega a cinco. No tienen que ser cinco fallos consecutivos. El muestreo de aceptación se detiene entonces hasta que el proveedor haya actuado y la autoridad responsable acepte que la acción probablemente será eficaz; después, la inspección se reanuda en modo riguroso.
¿Qué norma se aplica en Taiwán?
CNS 2779-1:2020 es la adopción local de ISO 2859-1:1999 junto con la modificación 1:2011, y sustituyó a la antigua CNS 2779 basada en MIL-STD-105. Se trata, por tanto, del contenido de 1999 y no de la edición ISO vigente de 2026, así que un plano que invoque CNS 2779-1 debería hacerlo a conciencia. Para elementos de fijación en concreto, ISO 3269 sigue siendo la norma de aceptación escrita para el producto.
Referencias
- ISO 2859-1:2026, tercera edición (enero de 2026) — apartado 3.1.26 (definición del AQL), 5.1 (sin derecho a suministrar elementos no conformes), 6.1 y 8.1 (formación de lotes y selección de la muestra), 9.2–9.4 (cambio y suspensión), 12.6 (riesgos), capítulo 15 tabla 1 (letras código), capítulo 16 tabla 2 (planes simples normales)
- ISO 2859-2:2020 (lotes aislados, calidad límite); ISO 2859-3:2005 (omisión de lotes); ISO 2859-4:2020; ISO 2859-5:2005; ISO 28590:2017 apartado 4.3.4 (sustituyó a la anulada ISO 2859-10)
- ISO 3269:2019, cuarta edición, Fasteners — Acceptance inspection — capítulo 1 (objeto y prelación), 3.3 y 3.4 (AQL95, LQ10), 5.3, tablas 1 y 2, anexo A, anexo B
- ISO 16426 — control de proceso e inspección final del fabricante
- ANSI/ASQ Z1.4-2003 (R2024); aviso de anulación de MIL-STD-105E, 27 de febrero de 1995
- CNS 2779-1:2020 (adopta ISO 2859-1:1999 + Amd 1:2011); JIS Z 9015-1:2006; GB/T 2828.1-2012
- Squeglia, Zero Acceptance Number Sampling Plans, sexta edición
- Human Factors, 2015 — inspección visual de piezas de fabricación de precisión
La aceptación de cualquier pedido concreto se rige por su contrato y su plano.
Consulta
Si un pedido lleva un procedimiento de aceptación, envíelo con el plano y no después del primer rechazo. Qué norma, qué nivel y qué características caen en qué categoría cambian lo que inspeccionamos antes del envío.
Solicitar cotización
Indique la pieza y la cantidad. Responderemos sobre viabilidad, plazo y precio.
O escríbanos directamente sales@tigerfasteners.com