 TIGERFASTENERS
La norma de pasadores cónicos nunca menciona el agujero, y el agujero tiene tres normas propias
Un pasador cónico solo funciona porque el agujero tiene la conicidad que le corresponde. Cabría esperar, entonces, que la norma del pasador dijera algo sobre el agujero. No lo hace. Las palabras agujero, escariar y ajuste no aparecen en ella en ningún sitio. El agujero pertenece a tres normas distintas, redactadas por otro comité técnico, que cubren una gama de tamaños más reducida, y una de esas tres contiene una referencia que apunta a sí misma.
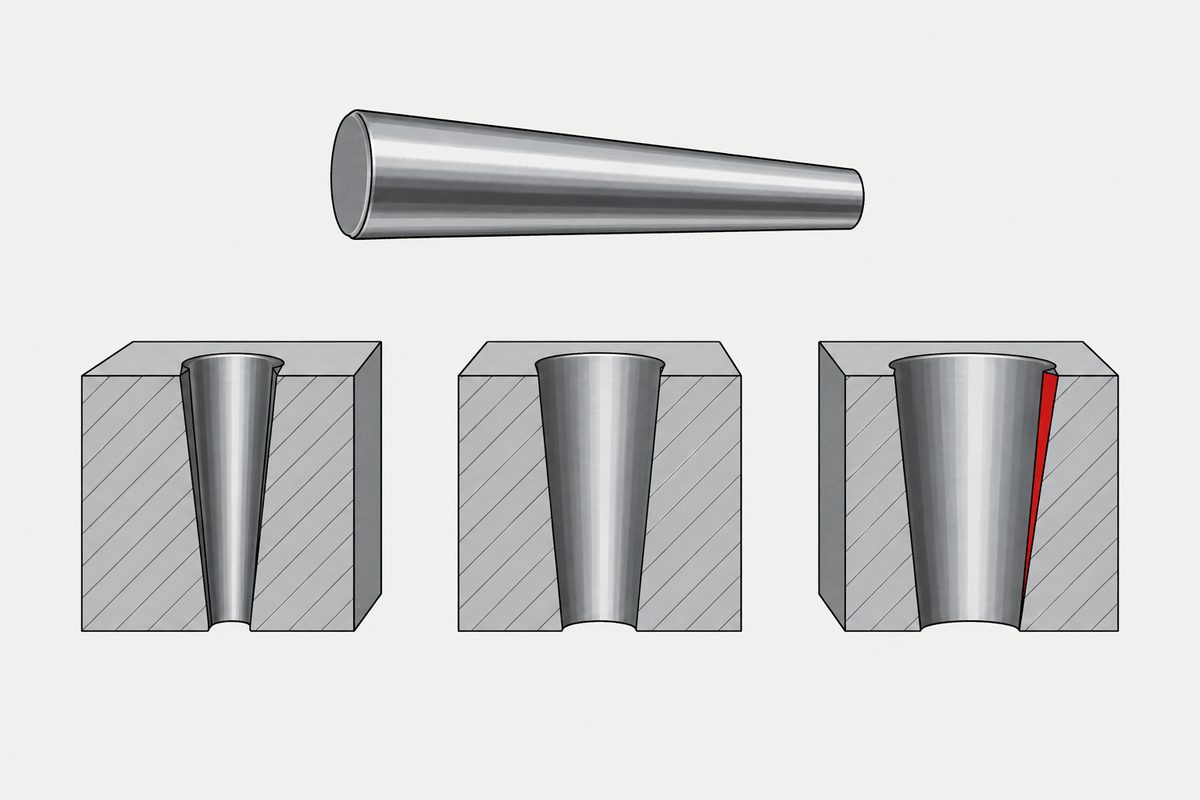
La norma de pasadores abarca los pasadores cónicos no templados «de dimensiones métricas y diámetros nominales d de 0,6 a 50 mm inclusive». La norma de escariadores de máquina dice que sus escariadores «se han diseñado para producir agujeros para pasadores cónicos fabricados según ISO 2339, en la gama de 2 a 12 mm de diámetro nominal». La norma de pasadores enumera veinte diámetros nominales. Nueve de esos veinte caen dentro de la gama de los escariadores. (Citas en traducción.)
Esta página no da ningún consejo de diseño, selección ni mecanizado sobre pasadores cónicos, agujeros escariados o ajustes. No surgió de una pregunta de foro; surge de repetir la búsqueda de temas sin cobertura con expresiones de dos palabras, después de aprender la vez anterior que una búsqueda de una sola palabra también encuentra esa palabra dentro de otras. Las herramientas de navegador que usamos normalmente siguen sin estar disponibles.
Cuatro documentos, dos comités
Leímos cuatro vistas previas gratuitas. El pasador es ISO 2339, segunda edición de fecha 1 de noviembre de 1986, elaborada por ISO/TC 2, Fasteners (elementos de fijación). Su primera edición es un documento aparte, titulado Taper pins, unhardened con el añadido Metric series, y su prólogo nombra al mismo comité con un nombre más antiguo, Bolts, nuts and accessories (pernos, tuercas y accesorios).
Los escariadores son ISO 3466, Machine taper pin reamers with parallel shanks (escariadores de máquina para pasadores cónicos con mango cilíndrico), e ISO 3467, Machine taper pin reamers with Morse taper shanks (escariadores de máquina para pasadores cónicos con mango cono Morse), ambas de 1975, ambas elaboradas por ISO/TC 29, Small tools (herramientas pequeñas) y ambas distribuidas a los organismos miembros en junio de 1974. Las dos remiten a una tercera norma de escariadores, ISO 3465, para escariadores manuales. Esa no la leímos, así que aquí no se describe su contenido.
Son escaneos de los años setenta y ochenta, por lo que cada cita y cada cifra de esta página se leyó de una imagen de página renderizada y no de texto extraído. No comprobamos si alguno de los cuatro sigue vigente, porque las páginas del catálogo rechazan nuestras solicitudes.
Un detalle menor, ya que hablamos de ediciones. El prólogo de 1986 dice «Esta segunda edición anula y sustituye a la primera edición (ISO 2339-1972)», lo que leímos de la imagen. El documento de la primera edición lleva en su portada la fecha 1 de octubre de 1974 y hace constar que se distribuyó a los organismos miembros en abril de 1972. Esa fecha de portada procede de la extracción de texto y no de una imagen, así que debe tomarse como la más débil de las dos lecturas.
Lo que la norma de pasadores no contiene
Contamos las palabras de todo el documento de 1986. Hole (agujero) aparece cero veces. Reamer (escariador) aparece cero veces. Ream (escariar), fit (ajuste) y bore (taladro) aparecen cero veces.
Su lista de referencias tiene tres entradas, y ninguna trata del agujero: una norma sobre recubrimientos electrolíticos de cinc, una sobre la inspección de recepción de elementos de fijación y una sobre recubrimientos de conversión de cromato. El documento que define la pieza no dice nada del elemento con el que la pieza tiene que encajar.
Lo que sí define es el pasador, con detalle. Dos tipos, que solo se distinguen por cómo se fabricaron: tipo A, pasadores rectificados, acabado superficial Ra 0,8 micrómetros, y tipo B, pasadores torneados, Ra 3,2 micrómetros. El material es acero de fácil mecanización con 125 a 245 HV. La conicidad «se inspeccionará mediante un comparador óptico adecuado», y «no deberán aparecer rebabas en ninguna parte del pasador».
Y luego la tolerancia del diámetro, que es h10, con una nota: «Otras tolerancias, por ejemplo a11, c11, f8, según acuerdo entre cliente y proveedor.» En una pieza cuya única función es asentarse ajustada en un agujero correspondiente, la tolerancia del diámetro es negociable y el agujero no se menciona.
Veinte números que no son una regla
La tabla de dimensiones tiene bajo los diámetros una segunda fila, rotulada a y encabezada con un signo de aproximadamente igual. Sus veinte valores son 0,08, 0,1, 0,12, 0,16, 0,2, 0,25, 0,3, 0,4, 0,5, 0,63, 0,8, 1, 1,2, 1,6, 2, 2,5, 3, 4, 5 y 6,3. No leímos la figura que define qué es a, así que esta página no dice qué representa esa cota.
Divida cada diámetro por el valor de su propia columna y el resultado se acerca a ocho cada vez, pero nunca es ocho cada vez. La relación toma cuatro valores distintos en los veinte tamaños: siete y medio en siete columnas, exactamente ocho en siete columnas, unos ocho coma tres en cuatro columnas y unos siete coma nueve en dos. Esa aritmética es nuestra.
Vale la pena ponerlo junto a una tabla en la que nueve números impresos sí se reducían a una sola regla. Aquí veinte números impresos no lo hacen, porque los valores siguen una serie de números normales y no un cálculo; la fila impresa es la respuesta, no un atajo hacia ella. Comprobar es lo que le dice qué clase de tabla tiene delante, y el encabezado ya le avisa al imprimir un signo de aproximadamente igual.
El agujero recibe tres normas y una gama más reducida
El agujero se trata a través de la herramienta que lo hace. Hay una norma para escariadores manuales para pasadores cónicos, otra para escariadores de máquina con mango cilíndrico y otra para escariadores de máquina con mango cono Morse. Tres documentos para el agujero frente a uno para el pasador, y proceden del comité de herramientas pequeñas y no del comité de elementos de fijación.
Además cubren menos. El pasador va de 0,6 a 50 mm. La norma de escariadores de máquina es explícita en que sus escariadores están diseñados para pasadores en la gama de 2 a 12 mm de diámetro nominal. De los veinte diámetros que imprime la norma de pasadores, los que van de 2 a 12 inclusive son 2, 2,5, 3, 4, 5, 6, 8, 10 y 12. Nueve de veinte, según nuestro recuento. La norma no dice qué ocurre por encima o por debajo de esa franja, y no vamos a completarlo nosotros.
La norma de escariadores también evita cuidadosamente comprometerse sobre la propia herramienta. «Salvo indicación en contrario, estos escariadores serán de corte a derechas», y «las ranuras pueden ser rectas o en hélice a izquierdas, a elección del fabricante». Una herramienta de corte a derechas cuyas ranuras pueden girar en sentido contrario, a criterio del fabricante.
Una referencia que apunta a sí misma
En una página de ISO 3466, la columna izquierda y la derecha no coinciden.
La columna izquierda, en el objeto y campo de aplicación, dice: «Los escariadores manuales para pasadores cónicos se tratan en ISO 3465, y los escariadores de máquina para pasadores cónicos con mango cono Morse en ISO 3467.» Es correcto: el documento del mango cono Morse es ISO 3467, y lo tenemos abierto.
La columna derecha, en la lista de referencias, dice: «ISO 3466, Escariadores de máquina para pasadores cónicos con mango cono Morse.» ISO 3466 es el documento que usted tiene en la mano. Su lista de referencias se nombra a sí misma y le da el título de la otra norma.
Leímos ambas columnas en la misma imagen de página renderizada a 200 puntos por pulgada, y los dígitos no dejan lugar a dudas. No es un artefacto de la extracción de texto. Por qué el número salió mal no lo sabemos, y el documento no lo dice.
La misma lista de referencias lleva una nota en su última entrada: «Actualmente en fase de propuesta de proyecto.» Este sitio ya ha visto una norma que remitía a un documento que aún no se había escrito; esa página se enlaza en lugar de repetirse.
Los mismos dos dijeron que no, dos veces
ISO 3466 enumera veintisiete organismos miembros que la aprobaron, según nuestro recuento de su prólogo. Debajo: «Los organismos miembros de los siguientes países expresaron su desaprobación del documento por motivos técnicos», y luego dos nombres, Suecia y EE. UU.
ISO 3467 registra los mismos dos organismos miembros en desacuerdo por motivos técnicos. En esa no contamos las aprobaciones, así que aquí no se da ninguna cifra para ella. Ninguno de los dos prólogos dice cuál fue la objeción.
Este sitio ya se ha encontrado con desacuerdos con nombre propio en otros documentos ISO, y esas páginas se enlazan en lugar de repetirse.
Qué queda establecido y qué no
- La norma de pasadores cónicos contiene las palabras hole, reamer, ream, fit y bore cero veces, según nuestro recuento
- Sus tres referencias tratan de recubrimientos y de inspección de recepción, no del agujero
- La tolerancia del diámetro es h10, con una nota que ofrece otras tolerancias según acuerdo entre cliente y proveedor
- Dos tipos se distinguen solo por el acabado superficial: rectificado con Ra 0,8 y torneado con Ra 3,2 micrómetros
- El agujero queda cubierto por tres normas de escariadores distintas, de otro comité técnico
- La norma de escariadores de máquina cubre de 2 a 12 mm frente a los 0,6 a 50 mm de la norma de pasadores, es decir, nueve de los veinte diámetros impresos
- La lista de referencias de ISO 3466 nombra ISO 3466 con el título de ISO 3467, en contradicción con su propio campo de aplicación en la misma página, leído en la imagen de página
- Suecia y EE. UU. desaprobaron ambas normas de escariadores por motivos técnicos, y ningún prólogo dice por qué
- Según nuestra aritmética, la relación entre el diámetro y la cota rotulada a toma cuatro valores, así que los veinte números impresos no son una sola regla
- No leímos la norma de escariadores manuales, la figura que define a ni ninguna de las normas de recubrimiento citadas
- No comprobamos si alguno de estos documentos sigue vigente
- No se da ningún consejo de diseño, selección ni mecanizado
Lo que conviene llevarse es dónde mirar cuando una pieza se define por un ajuste. El documento que nombra la pieza puede no decir nada, deliberadamente, sobre su otra mitad, porque esa otra mitad está en el documento de otro, en el comité de otro, para otra gama de tamaños. Una especificación que parece completa puede estar completa solo en lo que respecta a su propio lado.
Este artículo no pertenece a un solo paso de los seis: abarca varios o aparece después del montaje. Las decisiones se explican en el artículo inglés Specifying a screw.
Preguntas frecuentes
¿La norma de pasadores cónicos especifica el agujero?
No. Según nuestro recuento, las palabras hole, reamer, ream, fit y bore aparecen cero veces en ella, y sus tres referencias tratan de recubrimientos y de inspección de recepción.
¿Dónde se especifica el agujero?
A través de los escariadores que lo producen. Hay una norma para escariadores manuales para pasadores cónicos, otra para escariadores de máquina con mango cilíndrico y otra para escariadores de máquina con mango cono Morse, todas del comité de herramientas pequeñas y no del comité de elementos de fijación. Esta página no leyó la de escariadores manuales.
¿Las normas de pasadores y de escariadores cubren los mismos tamaños?
No. La norma de pasadores va de 0,6 a 50 mm inclusive. La norma de escariadores de máquina dice que sus escariadores están diseñados para pasadores en la gama de 2 a 12 mm de diámetro nominal. Son nueve de los veinte diámetros que imprime la norma de pasadores, según nuestro recuento.
¿Cuál es la tolerancia del diámetro del pasador?
La tabla da h10, con una nota que dice otras tolerancias, por ejemplo a11, c11 o f8, según acuerdo entre cliente y proveedor.
¿Qué diferencia hay entre los dos tipos?
El acabado superficial y la forma de fabricación. El tipo A son pasadores rectificados con Ra 0,8 micrómetros y el tipo B pasadores torneados con Ra 3,2 micrómetros.
¿De verdad hay un error en una de las normas?
La lista de referencias de la norma de escariadores con mango cilíndrico nombra ISO 3466, que es ese mismo documento, y le da el título de ISO 3467. El campo de aplicación en la misma página dice correctamente ISO 3467. Leímos ambas cosas en la misma imagen de página a 200 puntos por pulgada. Por qué el número está mal, el documento no lo dice y esta página no lo adivina.
¿Todos los organismos miembros aprobaron las normas de escariadores?
No. Ambas registran que Suecia y EE. UU. expresaron su desaprobación del documento por motivos técnicos. Ningún prólogo dice cuál fue la objeción.
¿Siguen vigentes estas normas?
Esta página no lo dice. No lo comprobamos, porque las páginas del catálogo rechazan las solicitudes de este sitio.
¿Es esto una guía de mecanizado?
No. Aquí no se da ningún consejo de diseño, selección ni mecanizado sobre pasadores cónicos, agujeros escariados o ajustes.
Referencias
- ISO 2339:1986, Taper pins, unhardened, segunda edición del 1 de noviembre de 1986, elaborada por ISO/TC 2. Vista previa gratuita de ocho páginas
- ISO 2339:1974, Taper pins, unhardened, metric series, primera edición. Vista previa gratuita de cuatro páginas, leída solo por el nombre del comité y las fechas de edición
- ISO 3466:1975, Machine taper pin reamers with parallel shanks, elaborada por ISO/TC 29. Vista previa gratuita de cuatro páginas, que incluye el campo de aplicación y la lista de referencias
- ISO 3467:1975, Machine taper pin reamers with Morse taper shanks, elaborada por ISO/TC 29. Vista previa gratuita de cuatro páginas, leída solo por el título, el comité y los desacuerdos
Los cuatro documentos son escaneos de los años setenta y ochenta, por lo que cada cita y cada cifra de esta página se leyó de imágenes de página renderizadas a 200 o 220 puntos por pulgada, no de texto extraído. La única excepción es la fecha de portada de la primera edición de la norma de pasadores, que procede de la extracción de texto y se señala en el cuerpo como la lectura más débil. Es la primera vez que este sitio usa alguno de estos cuatro documentos, y la primera vez que usa algo del comité de herramientas pequeñas. No leímos la norma de escariadores manuales, ni la figura que define la cota rotulada a, ni ninguna de las normas citadas sobre recubrimientos, tolerancias y ajustes o inspección de recepción, así que no se describe su contenido. No comprobamos si alguno de los cuatro está vigente o ha sido sustituido, porque las páginas del catálogo rechazan las solicitudes de este sitio. Lo siguiente son recuentos y cálculos nuestros, no afirmaciones de los documentos: que hole, reamer, ream, fit y bore aparecen cero veces cada una en la norma de pasadores; que nueve de sus veinte diámetros impresos caen en la gama de los escariadores de máquina; que la relación entre el diámetro y la cota rotulada a toma cuatro valores distintos; y que veintisiete organismos miembros aprobaron la norma de escariadores con mango cilíndrico. No contamos las aprobaciones de la norma de escariadores con mango cono Morse, así que no se da ninguna cifra para ella. Que la lista de referencias nombre ISO 3466 con el título de ISO 3467 se leyó en la imagen de página y no es un artefacto de la extracción de texto; por qué el número está mal no lo dice el documento ni lo adivina esta página. Las páginas anteriores sobre desacuerdos con nombre propio y sobre referencias a documentos no escritos se enlazan en lugar de repetirse. Este artículo no surgió de una pregunta de foro; surge de repetir la búsqueda de temas sin cobertura con expresiones de dos palabras. Las citas de las normas son traducciones. No se da ningún consejo de diseño, selección ni mecanizado, y no se nombra ninguna marca. Las herramientas de navegador que este sitio usa normalmente siguen sin estar disponibles.
Consulta
Si una pieza de su plano se define por un ajuste, el documento que nombra la pieza puede cubrir solo su propia mitad. Díganos de qué lado necesita pruebas y le diremos qué podemos aportar y qué está en la norma de otro.
Solicitar cotización
Indique la pieza y la cantidad. Responderemos sobre viabilidad, plazo y precio.
O escríbanos directamente sales@tigerfasteners.com