 TIGERFASTENERS
Una punta Phillips tiene su propia tabla, y cada tamaño recibe las mismas cinco centésimas
Un foro de ingeniería dedicó este mes cien comentarios a por qué un destornillador de cruz barato estropea los tornillos y uno caro no. Casi todas las respuestas hablaban de tolerancias, y ninguna abrió la tabla. La huella tiene una norma, que se cita con bastante frecuencia. La punta que entra en ella tiene una norma aparte, que casi nadie lee, y resulta que dice algo curioso: la banda permitida en el ancho de la punta es la misma, cinco centésimas de milímetro, tanto si la hoja mide tres milímetros como si mide diez.
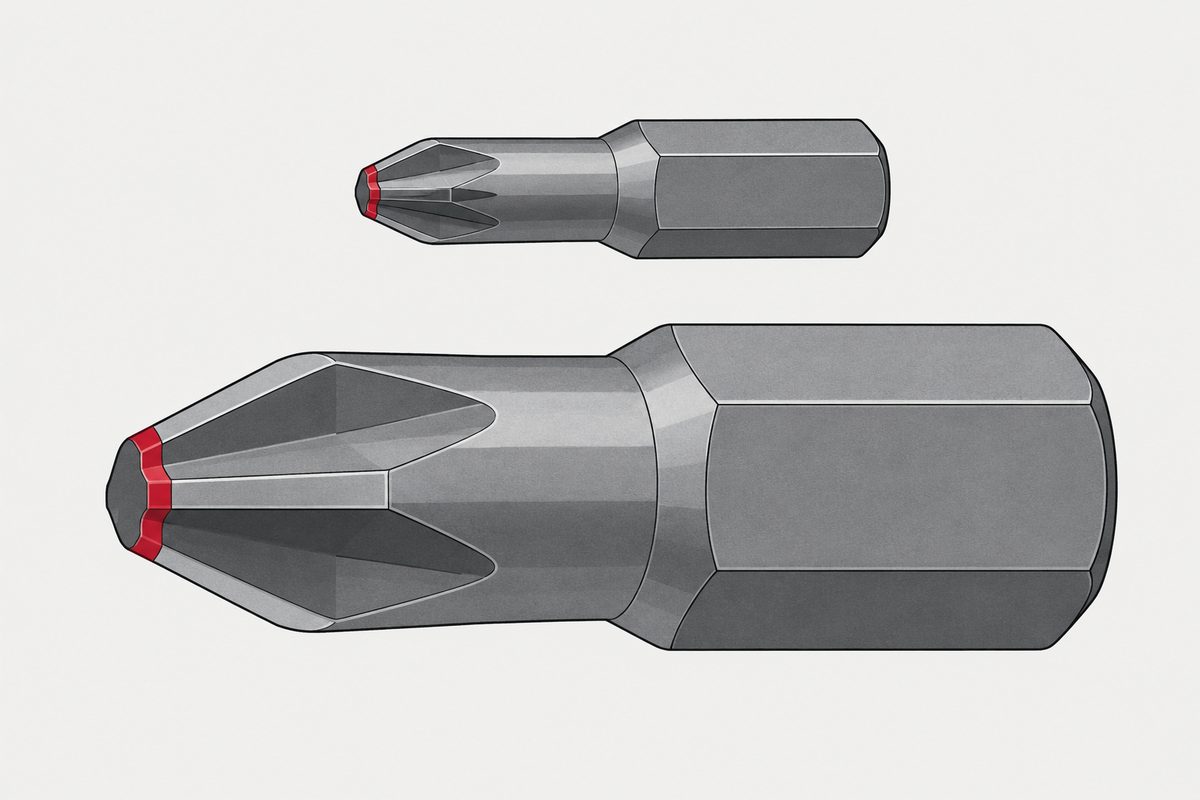
En la ISO 8764-1, tabla 1, el ancho entre alas de una punta de forma PH es de 0,61 a 0,56 mm para un n.º 0 y de 3,60 a 3,55 mm para un n.º 4. Tamaños distintos, misma banda: 0,05 mm. Cinco centésimas, o cinco de lo que un taller mecánico taiwanés llama un tiao. Todos los tamaños de la tabla la reciben. Mientras tanto, la distancia entre un n.º 1 en su máximo y un n.º 2 en su mínimo es de 0,48 mm; es nuestra propia resta y equivale a unas diez de esas bandas.
El documento es la ISO 8764-1:2004, Assembly tools for screws and nuts, screwdrivers for cross-recessed head screws, part 1: driver tips, tercera edición, ISO/TC 29/SC 10, confirmada como vigente en una revisión de 2024. Especifica dos formas: la forma PH para huellas de forma H y la forma PZ para huellas de forma Z. Las huellas en sí son asunto de otra norma, la ISO 4757, y la longitud de la hoja y el marcado están en la parte 2. Esta parte cubre solo el extremo de trabajo, tanto para destornilladores manuales como para puntas de máquina.
La tabla
Cinco tamaños, numerados del 0 al 4, cada uno dado como un par de límites. No aparece nada más pequeño que el n.º 0.
| Punta | Diám. nominal de hoja | b, entre alas | g | l mín. | α | β |
|---|---|---|---|---|---|---|
| 0 | 3 mm | 0,61 / 0,56 | 0,84 / 0,79 | 2,78 | véase la figura | 7°00′ / 6°30′ |
| 1 | 4,5 mm | 1,03 / 0,98 | 1,30 / 1,25 | 2,78 | 138°30′ / 138°00′ | 7°00′ / 6°30′ |
| 2 | 6 mm | 1,56 / 1,51 | 2,31 / 2,26 | 4,37 | 140°30′ / 140°00′ | 5°45′ / 5°15′ |
| 3 | 8 mm | 2,52 / 2,47 | 3,84 / 3,79 | 6,74 | 146°30′ / 146°00′ | 5°45′ / 5°15′ |
| 4 | 10 mm | 3,60 / 3,55 | 5,11 / 5,06 | 8,34 | 153°30′ / 153°00′ | 7°00′ / 6°30′ |
Las dos columnas de longitud se comportan como cabría esperar. El diámetro nominal de la hoja va 3, 4,5, 6, 8, 10, y la longitud recta mínima va de 2,78 a 8,34. La tolerancia no las sigue. En b es de 0,05 en todas las filas. En g es de 0,05 en todas las filas. En los dos ángulos es de 0°30′ en todas las filas.
Dos columnas rompen el patrón, y vale la pena nombrarlas porque son los únicos lugares donde el comité repartió la tolerancia de forma desigual. e, el ancho en las aberturas de las ranuras, va de 0,38 a 0,29 en un n.º 0, una banda de 0,09, y es 0,05 en todos los demás. f, el pequeño ancho central, tiene una banda de 0,05 en las puntas 0, 1 y 2 y de 0,08 en las puntas 3 y 4. A las puntas grandes se les permite un centro más holgado.
El ángulo de ranura tampoco es monótono. β va de 7°00′ a 6°30′ en las puntas 0, 1 y 4, y de 5°45′ a 5°15′ en las puntas 2 y 3. Los dos tamaños del medio, que son los dos que tiene casi todo el mundo, tienen una ranura menos inclinada que los tamaños a uno y otro lado.
¿Puede un n.º 2 derivar hasta un n.º 1?
Esta es la pregunta que el foro hacía en realidad, en forma de observación: el n.º 2 de una marca giraba mal un tornillo n.º 1, el n.º 2 de otra marca no entraba en absoluto. El autor se preguntaba si la punta holgada era intencionada.
Primero la resta, y conviene señalar que el cálculo siguiente es nuestro, no de la norma. En b, el n.º 2 más pequeño permitido mide 1,51 y el n.º 1 más grande permitido mide 1,03. La distancia es de 0,48 mm. La banda dentro de la cual debe estar un n.º 2 es de 0,05. Así que una punta tendría que quedar nueve o diez bandas de tolerancia completas por debajo antes de que su ancho entre alas alcanzara el máximo del tamaño inferior. El desgaste de la herramienta no hace eso. Pase lo que pase cuando un n.º 2 gira un n.º 1, no es un n.º 2 que haya derivado.
La razón por la que entra de todos modos está en la figura y no en la tabla. Una punta PH es un cono, dibujado con un semiángulo de 26°30′, tolerancia de 0 a menos 0°30′, con cuatro ranuras espaciadas uniformemente a 90°. Todo cono es estrecho cerca de su vértice. Un n.º 2 siempre entrará hasta cierta profundidad en una huella n.º 1, porque su nariz es más delgada que la boca de la huella. Lo que decide si hace algún trabajo es a qué profundidad asienta antes de que toquen los flancos.
Y resulta que eso es lo que la norma controla de verdad.
El calibre mide profundidad, y lo dice
La cláusula 5 no pide a nadie que mida una punta con un micrómetro. Define un calibre de inspección, y una punta es conforme
«cuando encajan correctamente en el calibre y cuando las aristas de las puntas en las que se unen los dos conos de 53° y 142° quedan dentro del escalón c del calibre».
53° es el doble del semiángulo de 26°30′ de la figura. La arista donde se unen los dos conos es el hombro de la punta, y la pregunta que hace el calibre es dónde cae ese hombro a lo largo del eje. Una nota bajo la tabla del calibre PZ lo dice con claridad: «El calibre de inspección solo puede usarse para comprobar la profundidad de penetración de los perfiles de herramienta. Con ello se garantiza la precisión de ajuste de los perfiles de herramienta en las cabezas de tornillo correspondientes».
Ahora mire qué es el escalón c. En la tabla 3 es una sola celda combinada que abarca los cinco tamaños: 0,254 mm, más o menos 0,025. Un calibre n.º 0 y un calibre n.º 4 usan la misma ventana. Escale lo que escale con el tamaño, la ventana de profundidad no lo hace.
Eso es un cuarto de milímetro, y es la cifra que el foro buscaba a tientas. Una punta que asienta un cuarto de milímetro demasiado arriba queda fuera de calibre. Una punta que asienta bien trabaja sobre los flancos para los que se dibujó. Nadie en ese hilo midió profundidad, porque la profundidad no se puede sentir salvo como lo que todos describieron: un destornillador que muerde o que no muerde.
El calibre se construye en el extremo más desfavorable de la punta
Hay un anexo informativo titulado Justificación de la elección de las dimensiones del calibre para puntas de forma PH, y no está en la vista previa gratuita, así que no podemos decir qué contiene. Lo que sí podemos hacer es poner la tabla 1 y la tabla 3 una junto a otra, lo cual es una comparación nuestra y no de la norma.
| Dimensión del calibre | Su tolerancia | Equivale, en la tabla 1 |
|---|---|---|
| m | 0 / −0,02 | Al mínimo de e, los cinco tamaños (0,29 / 0,49 / 1,08 / 2,07 / 2,71) |
| α | 0 / −0°15′ | Al mínimo de α (138° / 140° / 146° / 153°) |
| β | +0°15′ / 0 | Al máximo de β (7° / 7° / 5°45′ / 5°45′ / 7°) |
| b | mín. | Al diámetro nominal de la hoja (3 / 4,5 / 6 / 8 / 10) |
Todos coinciden exactamente, y cada uno se toma del extremo de la tolerancia de la punta en el que el calibre es más difícil de pasar, y luego se desplaza un cuarto de grado o dos centésimas más en la misma dirección. El calibre no es una copia de la punta nominal. Es una copia de la peor punta que la tabla todavía admite, de modo que todo lo que entra está dentro de la banda por construcción.
La fila del n.º 0 tiene un guion donde debería estar α. Eso coincide con la tabla 1, donde la punta n.º 0 tampoco tiene valor de α y la celda dice véase la figura 1. En la figura, la punta n.º 0 se dibuja solo con el ángulo de ranura de 92° +0°30′ / 0 que los demás tamaños llevan junto a α, y con un pequeño detalle de radio de R0,28 a R0,21. La punta más pequeña es otra forma, no una forma escalada.
El calibre es un plano en pulgadas vestido de milímetros
El resto de la tabla 3 es donde la cosa se pone interesante, y de nuevo el cálculo es nuestro. Empecemos por el escalón c, la ventana de profundidad que es igual en todos los tamaños: 0,254 mm son exactamente 0,010 pulgadas. Su tolerancia de ±0,025 mm es una milésima de pulgada salvo redondeo. Una norma métrica no elegiría 0,254. Un plano en pulgadas elegiría diez milésimas sin pensarlo.
Luego la dimensión a, dada con tres decimales y una tolerancia de ±0,005 mm, algo extraño de pedir en milímetros.
| Punta | a, tal como se imprime | En pulgadas | Reconvertido |
|---|---|---|---|
| 0 | 0,419 | 0,0165 | 0,4191 |
| 1 | 0,648 | 0,0255 | 0,6477 |
| 2 | 1,156 | 0,0455 | 1,1557 |
| 3 | 1,918 | 0,0755 | 1,9177 |
| 4 | 2,553 | 0,1005 | 2,5527 |
Los cinco caen en un valor redondo en pulgadas más media milésima. Dieciséis milésimas y media, veinticinco y media, cuarenta y cinco y media, setenta y cinco y media, cien y media. Esa no es una coincidencia que se obtenga al convertir números métricos.
La columna e cuenta la misma historia en fracciones. 2,38 son tres treintaidosavos de pulgada, 2,38125, redondeado. 3,97 son cinco treintaidosavos, 3,96875. 7,94 son cinco dieciseisavos, 7,9375. El valor restante es 6,34, y un cuarto de pulgada son 6,35. Lo indicamos tal como está impreso. No tenemos explicación para esa centésima, no la llamamos error, y el anexo que podría haber explicado de dónde salen estos valores está detrás del muro de pago.
Dos columnas se resisten a la conversión. f no da nada redondo en pulgadas, lo que encaja con un valor derivado trigonométricamente de los ángulos de los conos y no dibujado. Y de m ya sabemos que sale directamente de la tabla métrica de puntas. Así que la geometría propia del calibre parece heredada de un plano en pulgadas, y las partes ligadas a la punta vienen del lado milimétrico. Que es, más o menos, la historia de toda la huella.
PH y PZ comparten un cono y discrepan sobre hacia dónde puede inclinarse
Ambas figuras dibujan el mismo semiángulo nominal de 26°30′, y ambas dibujan la misma entrada de ≤19° en las ranuras. Es en la tolerancia donde se separan.
| Semiángulo del cono | Banda en b | |
|---|---|---|
| Forma PH | 26°30′, 0 a −0°30′ | 0,05 en los cinco tamaños |
| Forma PZ | 26°30′, +0°30′ a 0 | 0,08, 0,08, 0,08, 0,10, 0,10 |

Mismo nominal, sentidos opuestos. Una punta PH conforme mide de 26°00′ a 26°30′. Una punta PZ conforme mide de 26°30′ a 27°00′. Los dos rangos permitidos se tocan en un solo valor y no se solapan en ningún otro.
Y la banda de ancho va al revés de lo que dice la sabiduría popular. La PZ, la forma con los nervios adicionales a 46° +0°15′ / 0 y con fama de agarrar mejor, recibe en todos los tamaños una tolerancia más amplia en b que la PH: ocho centésimas en los tres tamaños pequeños y una décima de milímetro en los dos grandes, frente a cinco centésimas en todos para la PH. Aporte lo que aporte la PZ, la tabla de puntas no lo consigue con un ancho más ajustado.
Tres frases que importan más que las tablas
La cláusula 3 termina con una línea que pertenece a la mitad de este sitio dedicada a los recubrimientos: «Cuando se utilice un acabado electrolítico, las dimensiones deberán cumplirse después del recubrimiento». La cifra de la tabla 1 es una dimensión acabada. Una punta recubierta después del rectificado tiene que salir de la línea de galvanizado todavía dentro de las cinco centésimas, lo que limita de verdad el espesor que puede tener ese recubrimiento. La misma frase figura palabra por palabra en la edición de 1999.
La cláusula 4.2 fija la dureza según el uso y no según el tamaño: 54 HRC mínimo para destornilladores manuales, 58 HRC mínimo para los accionados por máquina, y la zona templada debe extenderse tres veces el diámetro nominal de la hoja desde el extremo de accionamiento. Para un n.º 2 son 18 mm. El resto de la herramienta se templa y reviene a un mínimo de 50 HRC. Las mediciones se hacen sobre caras rectificadas, paralelas al eje, lo bastante grandes para leer con precisión.
Una punta para herramienta eléctrica debe ser, por tanto, cuatro puntos más dura que el mismo perfil en un mango, y la norma no da la razón en ningún lugar. Simplemente divide el requisito según cómo se usará la herramienta.
Qué cambió entre 1999 y 2004
Consultamos la edición anterior para comprobarlo, porque una tabla que no se ha movido merece conocerse. El prólogo de 2004 enumera la revisión completa: se ha añadido una designación; en la versión inglesa el término «point» pasa a «tip» y «type» pasa a «form»; en la versión francesa «type» pasa a «forme». Esa es toda la lista.
Comparar las dos vistas previas lo confirma. Las tablas 1 y 2 son idénticas celda por celda. Las cifras de 26°30′ son idénticas. La frase sobre el recubrimiento es idéntica. Lo que se permite medir a una punta de forma PH n.º 2 no ha cambiado desde al menos 1999, y el prólogo de 1999 dice que su propia revisión afectó a la información sobre puntas y calibres de tipo PZ, con una introducción que explica que los planos PZ se rehicieron para eliminar interpretaciones distintas. Así que el lado PH bien podría ser aún más antiguo, aunque no hemos leído la edición de 1992 y no lo afirmamos.
Una nota de método, porque casi nos atrapa. El texto extraído de estos PDF asigna las celdas combinadas a filas distintas en las dos ediciones, lo que hace parecer que las columnas de ángulos PZ cambiaron entre 1999 y 2004. No cambiaron. Al renderizar la página impresa como imagen y leer los bordes de las celdas, se ven las mismas combinaciones en ambas. Ahora comprobamos cada cifra contra una imagen de la página antes de anotarla, y esta es la cuarta vez que ese hábito ha descartado un hallazgo que no existía.
Lo que la norma no dice
En las siete páginas públicas no aparece la palabra cam. Tampoco hay ninguna referencia a un par al que una punta deba salirse de la huella. La cláusula 6 es un ensayo de par y no la hemos leído, pero el alcance lo llama método de ensayo, que es algo distinto de una intención de diseño. Eso concuerda con lo que resultaron decir las dos patentes originales, que también es nada.
La norma tampoco dice nada sobre ningún sistema nacional de huella en cruz, y no hemos leído ninguno, así que esta página no los compara. La mitad del hilo del foro eran personas explicándose unas a otras que el destornillador que tenían en la mano podía pertenecer a un sistema distinto del del tornillo. Es un problema real y merece su propia fuente primaria, que todavía no tenemos.
Y no hay tamaños por debajo del 0. Si una punta se vende como triple cero, no está en esta tabla.
Cómo usarla
- Pida el calibre, no la dimensión. En esta norma, la conformidad se define por el encaje en el calibre de inspección con el hombro del cono dentro del escalón c, y el escalón c es de 0,254 mm en todos los tamaños
- Cuente con que un salto de tamaño equivale a unas diez bandas de tolerancia. En b, un n.º 1 llega como máximo a 1,03 y un n.º 2 empieza en 1,51, frente a una banda de 0,05. Una punta que funciona en el tamaño inferior no es una punta que haya derivado
- Indique manual o máquina al especificar la dureza. La norma fija 54 HRC y 58 HRC para los dos casos, a lo largo de tres veces el diámetro de la hoja
- Recuerde que las dimensiones se aplican después del recubrimiento. La cláusula 3 lo dice en una línea, y eso limita el recubrimiento tanto como el rectificado
- No suponga que PZ significa más ajustado. La banda en b es de 0,05 para PH en todos los tamaños y de 0,08 a 0,10 para PZ
La respuesta del foro con más acuerdo fue que uno obtiene lo que paga, lo cual es cierto y no dice qué escribir en un plano. La tabla sí le dice qué escribir en un plano. Lleva en un documento de veintidós páginas desde antes de que la mayoría de quienes discuten sobre ella compraran su primer destornillador.
El accionamiento de hexágono interior tiene la misma disposición, una norma de herramienta y una norma de tornillo con tolerancias en sentidos opuestos, y ahí las dos tablas pueden ponerse una junto a otra porque ambas son dimensionales: una llave hexagonal nunca llega a las esquinas del hexágono interior.
Este artículo trata el paso 4: accionamiento. El orden completo es sustrato, rosca, cabeza, accionamiento, acabado y documentación. El artículo inglés Specifying a screw explica por qué alterarlo genera retrabajo.
Preguntas frecuentes
¿Qué norma fija las dimensiones de una punta de destornillador Phillips?
La ISO 8764-1, Assembly tools for screws and nuts, screwdrivers for cross-recessed head screws, part 1: driver tips. La versión vigente es la tercera edición de 2004, preparada por el ISO/TC 29/SC 10 y confirmada como vigente en una revisión de 2024. Cubre dos formas, PH para huellas de forma H y PZ para huellas de forma Z. Las huellas en sí están en la ISO 4757, y las longitudes de hoja y el marcado en la parte 2.
¿Cuánta tolerancia recibe una punta de destornillador?
En el ancho entre alas, la dimensión b, la banda es de 0,05 mm en cada uno de los cinco tamaños, desde el n.º 0 con una hoja nominal de 3 mm hasta el n.º 4 con una hoja de 10 mm. La dimensión g tiene la misma banda de 0,05 en todos, y ambos ángulos se mantienen dentro de 30 minutos de arco. Las excepciones son e en el n.º 0, que recibe 0,09, y f en los n.º 3 y 4, que recibe 0,08.
¿Puede una punta n.º 2 ser lo bastante pequeña para girar un tornillo n.º 1?
No por derivar dentro de su propia tolerancia. El n.º 2 más pequeño permitido mide 1,51 mm entre alas y el n.º 1 más grande permitido mide 1,03 mm, una distancia de 0,48 mm frente a una banda de tolerancia de 0,05 mm, así que habría que perder nueve o diez bandas completas. De todos modos, una punta entra hasta cierta profundidad en una huella más pequeña, porque es un cono con un semiángulo de 26 grados 30 minutos y su nariz es más estrecha que la boca de la huella. Lo que controla la norma es a qué profundidad asienta.
¿Qué comprueba realmente el calibre de inspección?
La profundidad de penetración. Una nota de la norma indica que el calibre de inspección solo puede usarse para comprobar la profundidad de penetración de los perfiles de herramienta, y que con ello se garantiza la precisión de ajuste en las cabezas de tornillo correspondientes. Una punta es conforme cuando encaja en el calibre y el hombro donde se unen los dos conos de 53 y 142 grados queda dentro del escalón c, que es de 0,254 mm más o menos 0,025 en los cinco tamaños.
¿Las puntas PH y PZ tienen el mismo ángulo de cono?
El mismo ángulo nominal y tolerancias opuestas. Ambas figuras dibujan un semiángulo de 26 grados 30 minutos. La figura PH permite de 0 a menos 30 minutos, es decir, de 26 grados 00 minutos a 26 grados 30 minutos. La figura PZ permite de más 30 minutos a 0, es decir, de 26 grados 30 minutos a 27 grados 00 minutos. Los dos rangos se tocan en un valor y no se solapan.
¿Las puntas PZ tienen una tolerancia más ajustada que las PH?
No en el ancho entre alas. La ISO 8764-1 da a PH una banda de 0,05 mm en los cinco tamaños, y a PZ 0,08 mm en los tres tamaños pequeños y 0,10 mm en los dos grandes.
¿Una dimensión de la punta se aplica antes o después del recubrimiento?
Después. La cláusula 3 indica que, cuando se utilice un acabado electrolítico, las dimensiones deberán cumplirse después del recubrimiento. La misma frase aparece palabra por palabra en la edición de 1999.
¿Qué dureza exige la norma a la punta?
Un mínimo de 54 HRC para destornilladores manuales y de 58 HRC para los accionados por máquina, a lo largo de una longitud mínima de tres veces el diámetro nominal de la hoja medida desde el extremo de accionamiento. El resto de la herramienta se templa y reviene a un mínimo de 50 HRC, y todas las mediciones de dureza se hacen sobre caras rectificadas paralelas al eje.
¿Dice la norma que la punta está diseñada para hacer cam-out?
La palabra cam no aparece en ninguna de las siete páginas de lectura pública, y no hay ninguna referencia a un par al que la punta deba salirse de la huella. La cláusula 6 es un método de ensayo de par, que no es lo mismo que una intención de diseño, y está detrás del muro de pago.
Referencias
- ISO 8764-1:2004, Assembly tools for screws and nuts, screwdrivers for cross-recessed head screws, part 1: driver tips. Cláusulas 1 a 5, figuras 1 a 4, tablas 1 a 4
- ISO 8764-1:1999, la segunda edición anulada, usada aquí solo para comparar las tablas
- r/AskEngineers, el hilo donde empezó esto: cien comentarios sobre por qué un destornillador muerde y otro no
- Tabla de tamaños Phillips — el número de huella del lado del tornillo: M3 es n.º 1
El texto usado aquí es la vista previa pública de iTeh de la ISO 8764-1:2004, que llega hasta la página 7 de un documento de 22 páginas. Contiene las cláusulas 1 a 5 completas, las figuras 1 a 4 y las tablas 1 a 4. La cláusula 6, el ensayo de par, la cláusula 7, la designación, y los dos anexos informativos no están en la vista previa, y nada en esta página los describe. El anexo A se titula Explanation of choice of gauge dimensions for form PH tips y aparece en el índice; su contenido no es público y no lo hemos visto. La edición de 1999 se leyó a partir de la vista previa correspondiente y se usó solo para comparar las tablas 1 y 2 y las figuras. Lo siguiente son cálculos nuestros sobre las tablas impresas, no afirmaciones de la norma: las distancias entre tamaños en la dimensión b, la división de esa distancia por la banda de tolerancia, la correspondencia entre las dimensiones del calibre m, alfa, beta y b y los límites de la punta en la tabla 1, y cada conversión a pulgadas. El valor 6,34 de la columna e del calibre está a 0,01 mm de un cuarto de pulgada, y lo indicamos tal como está impreso sin explicarlo ni corregirlo. Cada cifra de esta página se comprobó contra una imagen renderizada de la página impresa, porque la extracción de texto asignaba las celdas de ángulo combinadas de la tabla 2 a filas distintas en las dos ediciones, lo que se habría leído como un cambio entre ellas; las imágenes de página muestran combinaciones idénticas. Aquí no se cita ninguna dimensión de la ISO 4757 ni nada de la ISO 8764-2. No se cita ninguna norma nacional de huella en cruz, porque no hemos leído ninguna. No se nombra ninguna marca de herramientas. El hilo del foro se cita solo como origen de la pregunta.
Consulta
Si una punta de destornillador o una punta de atornillar importa en su montaje, cite la forma y el tamaño como lo hace la norma, PH o PZ con un número del 0 al 4, y pregunte si la conformidad se estableció con el calibre de inspección. Pregunte también si las dimensiones se verificaron después del recubrimiento, ya que ahí es donde la norma sitúa la comprobación.
Solicitar cotización
Indique la pieza y la cantidad. Responderemos sobre viabilidad, plazo y precio.
O escríbanos directamente sales@tigerfasteners.com